- 3D-utskriftstjänster

- CNC-bearbetningstjänster

- Vakuumgjutning

- Ytbearbetningstjänster

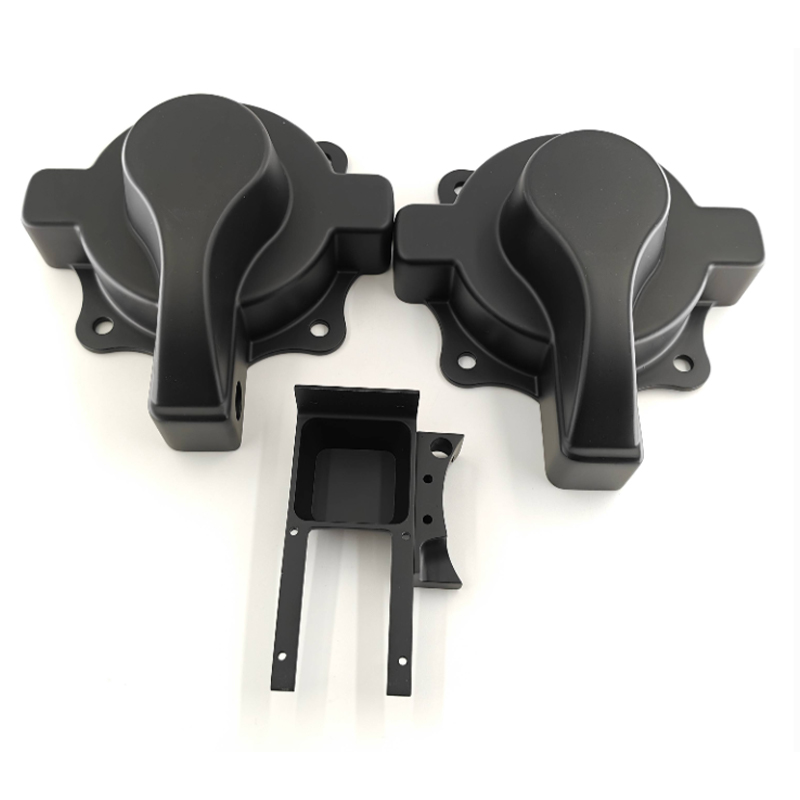
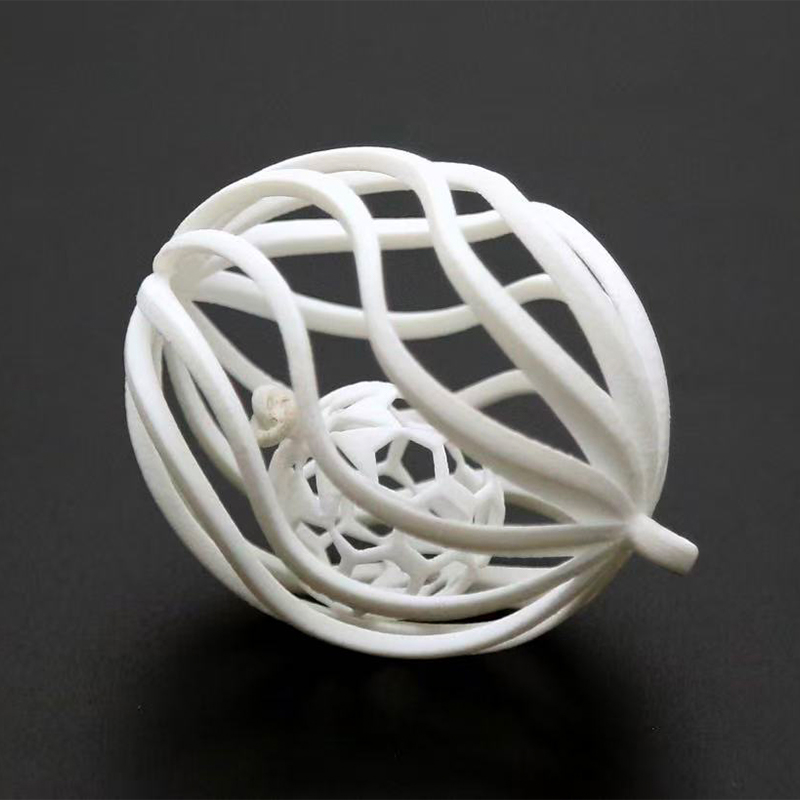
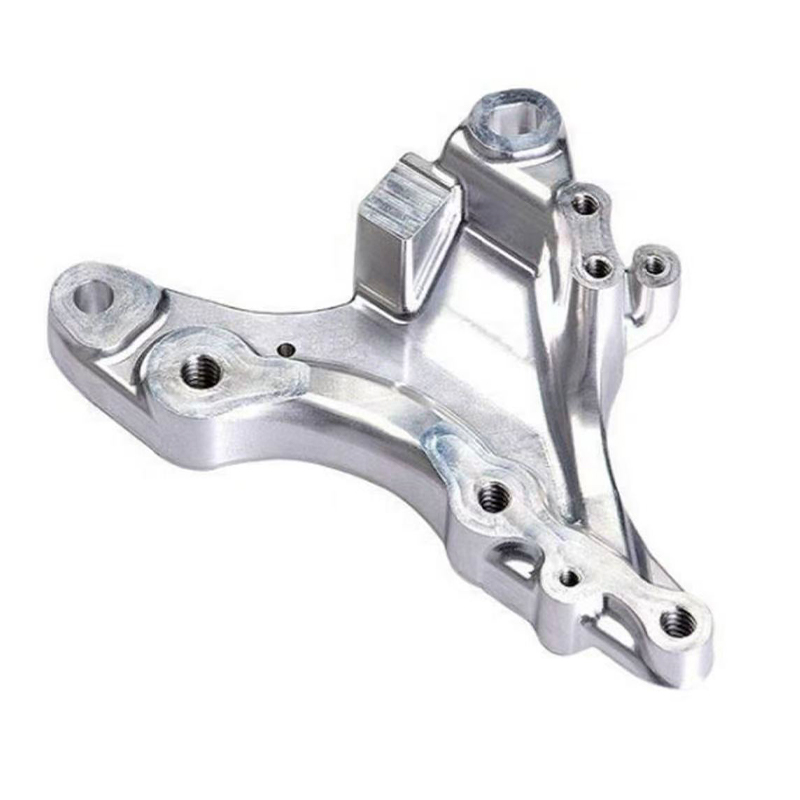
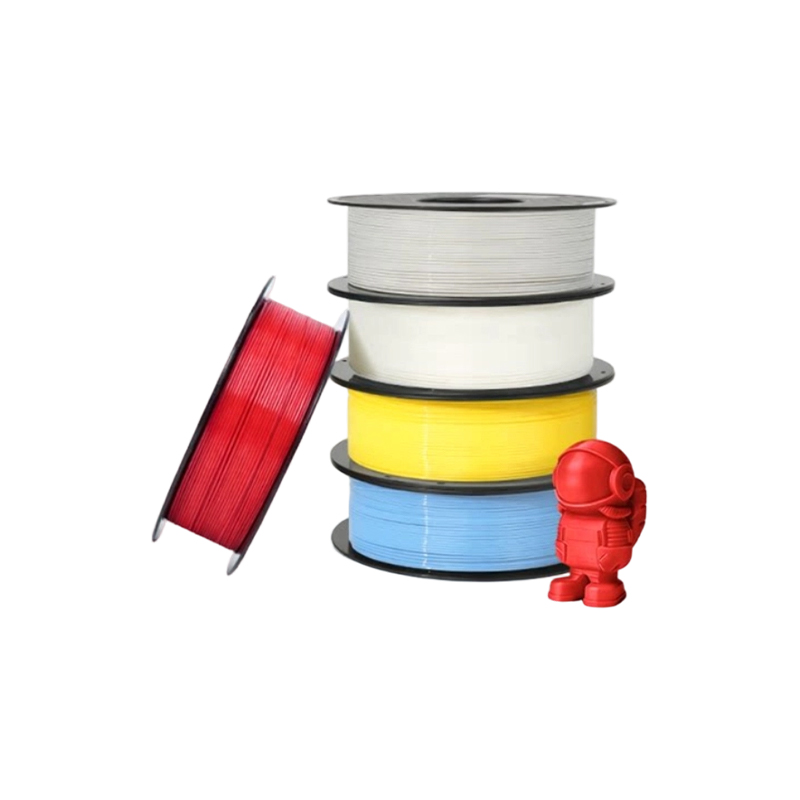
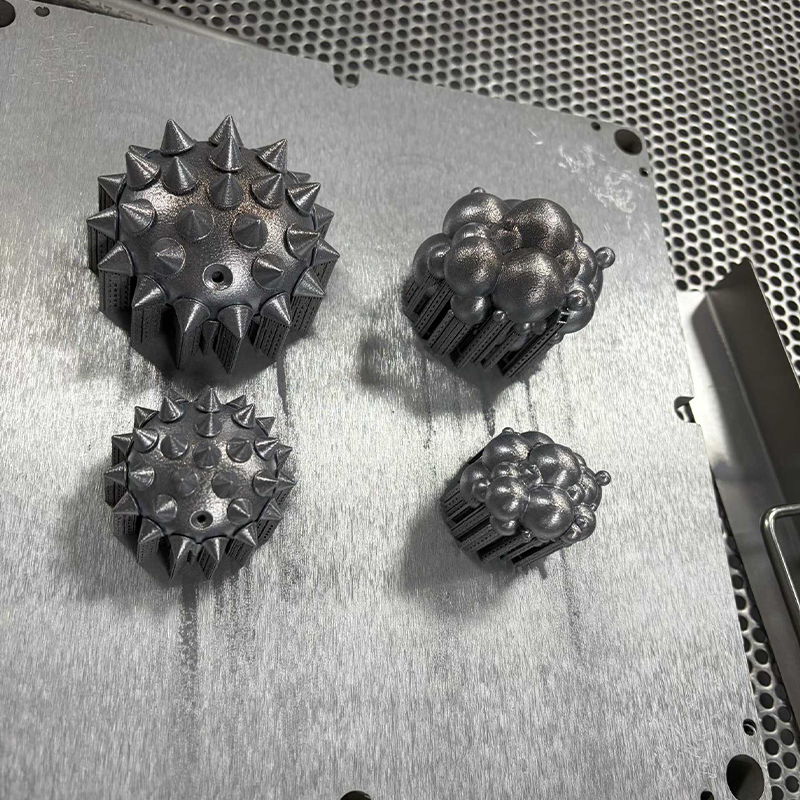
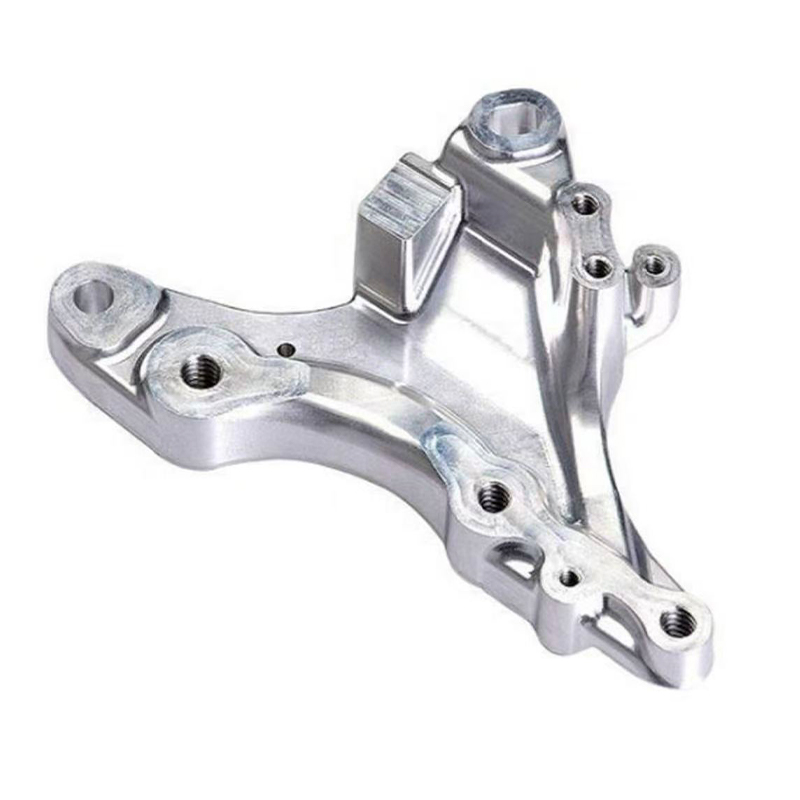
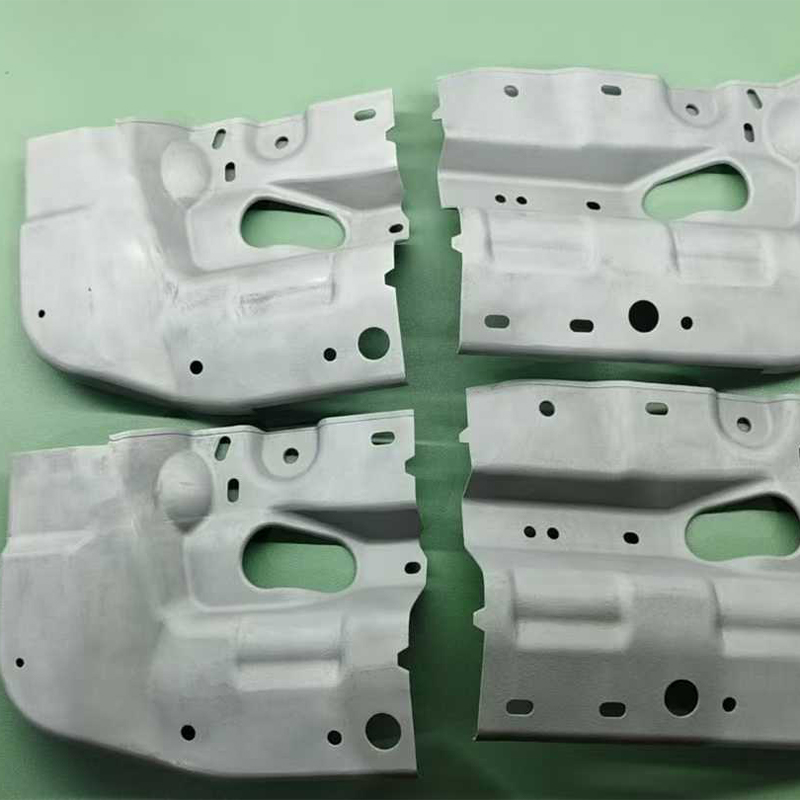
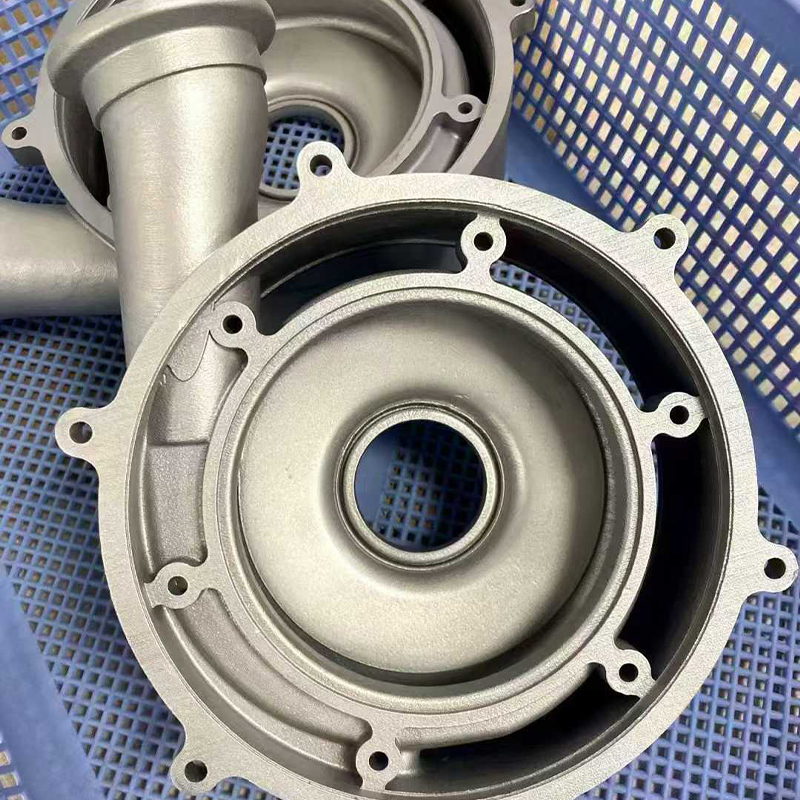
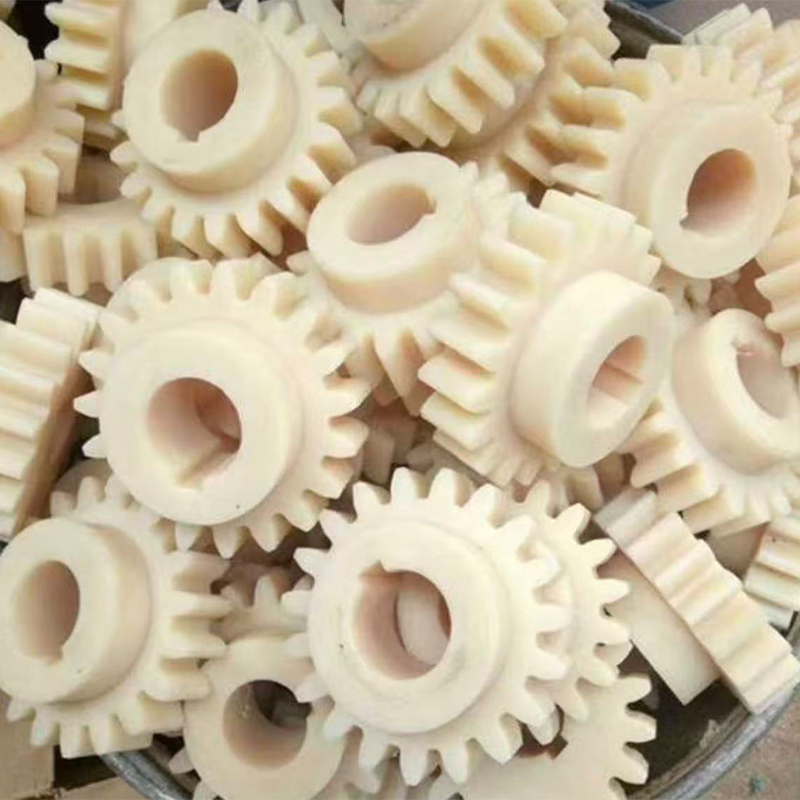
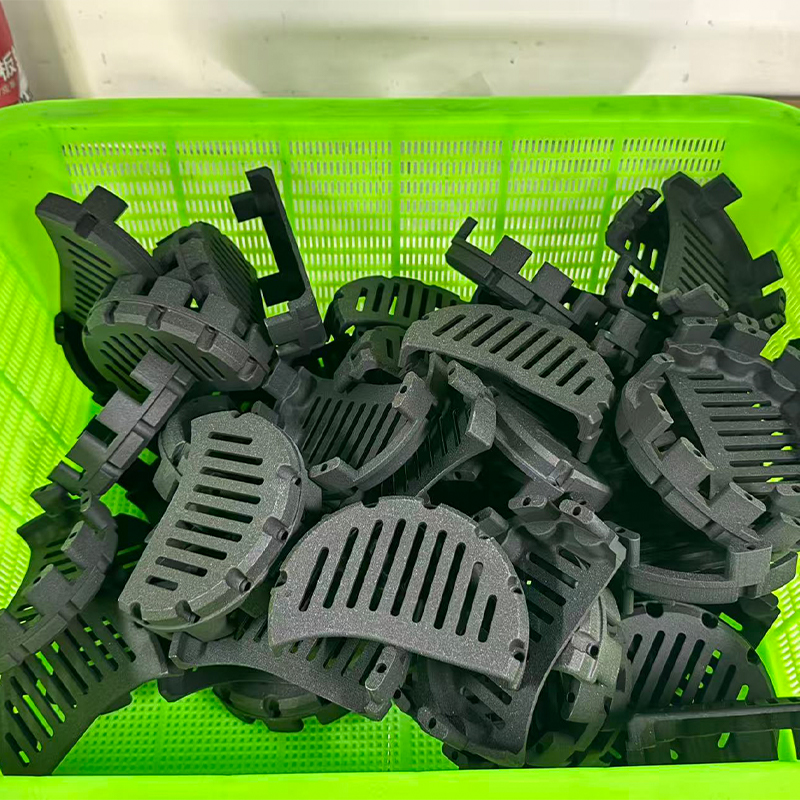
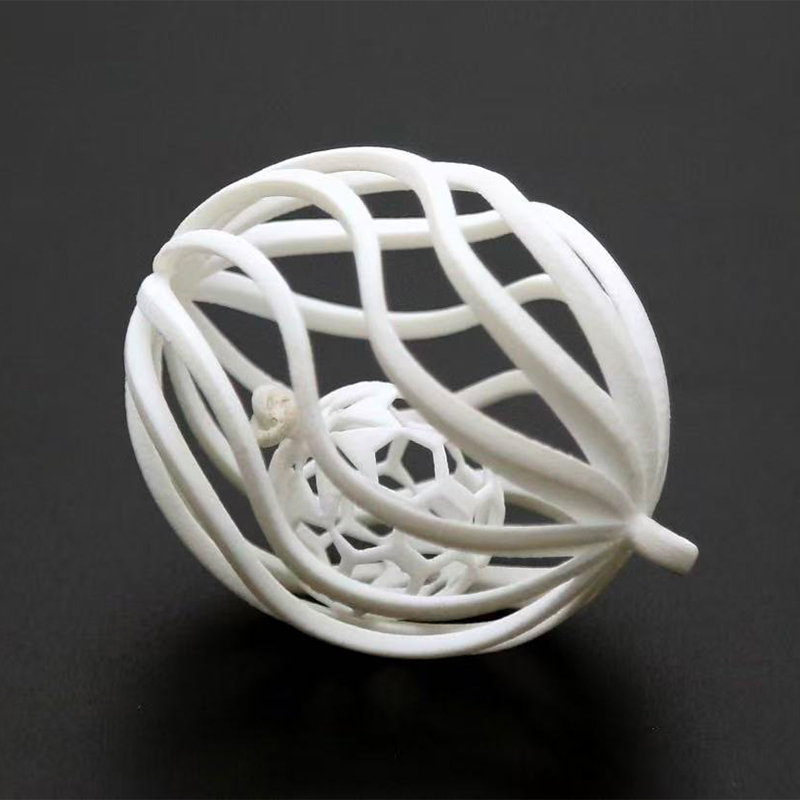
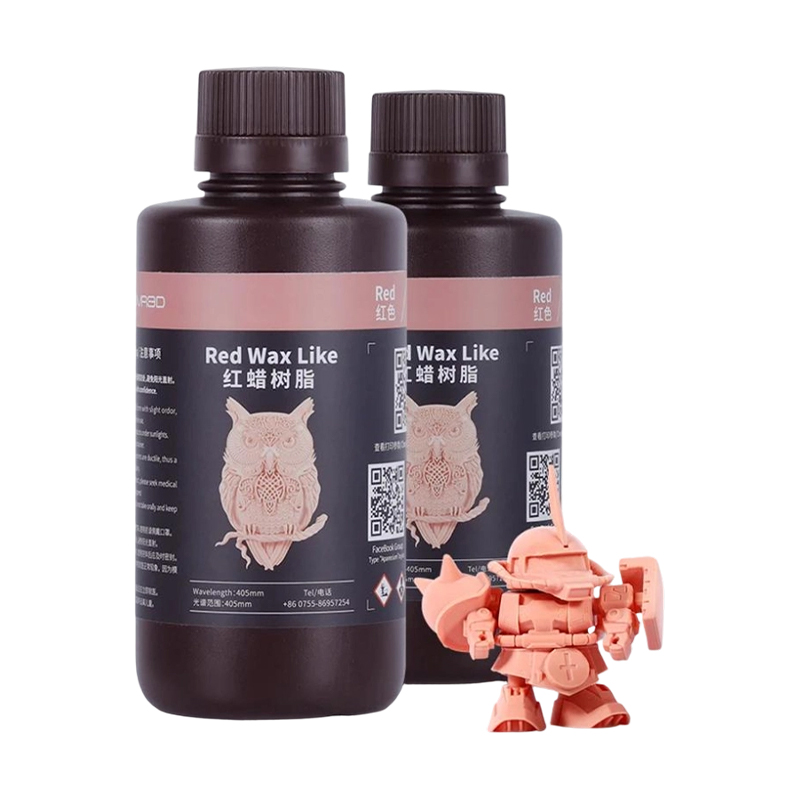
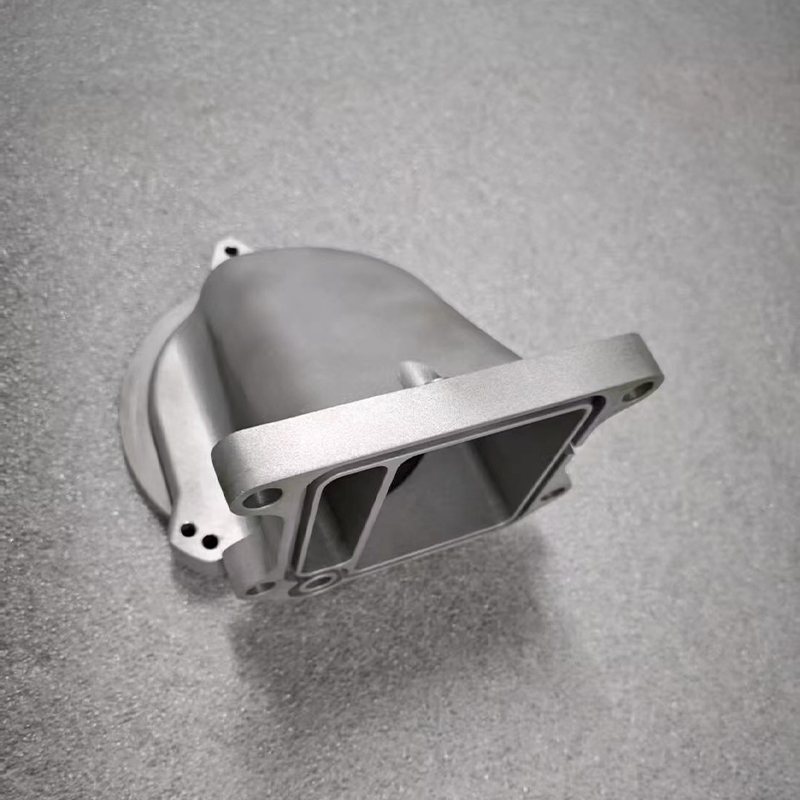
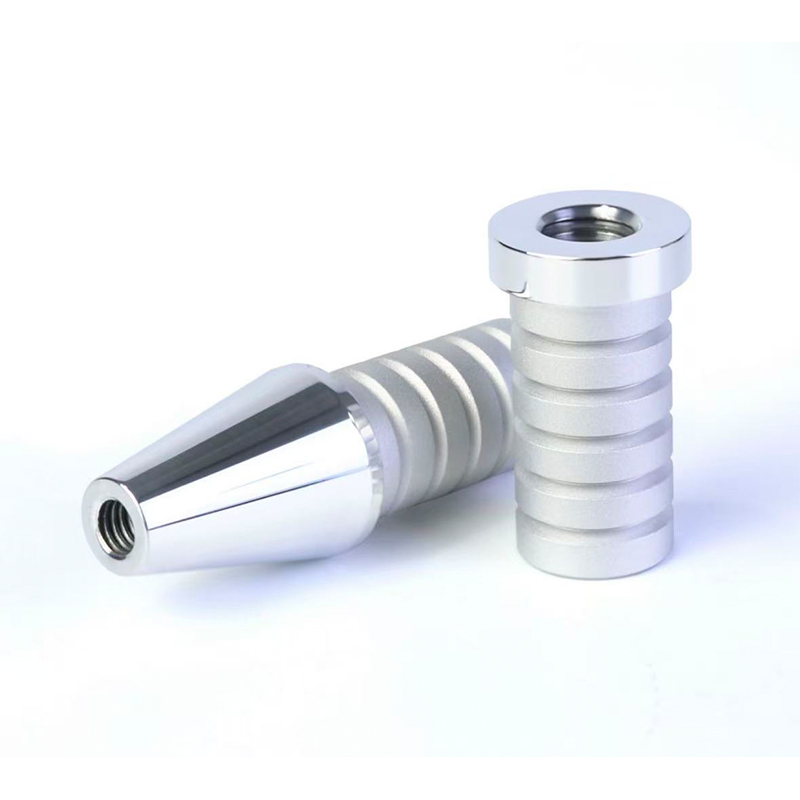
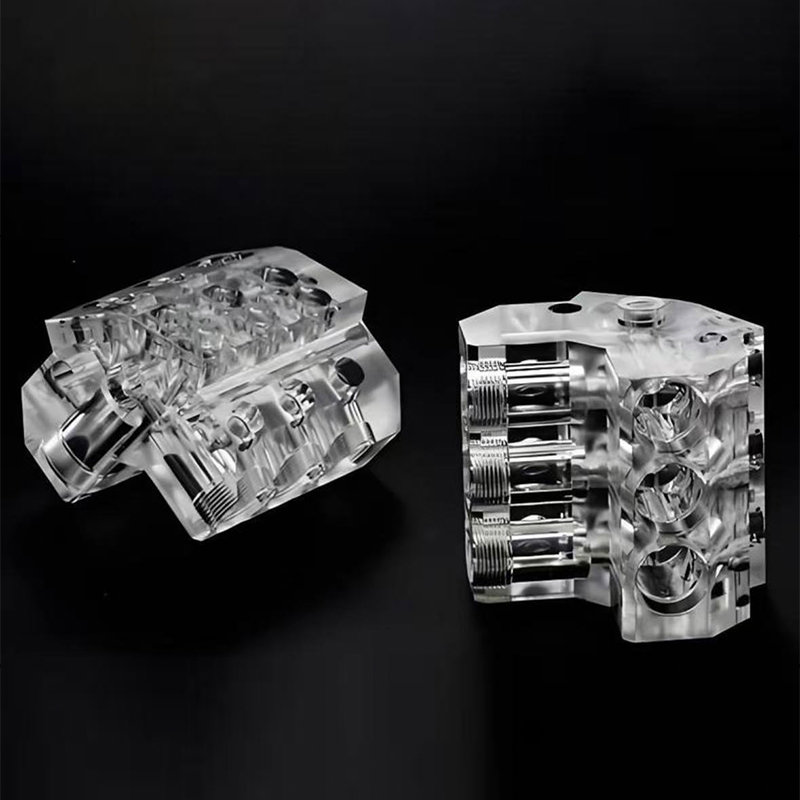
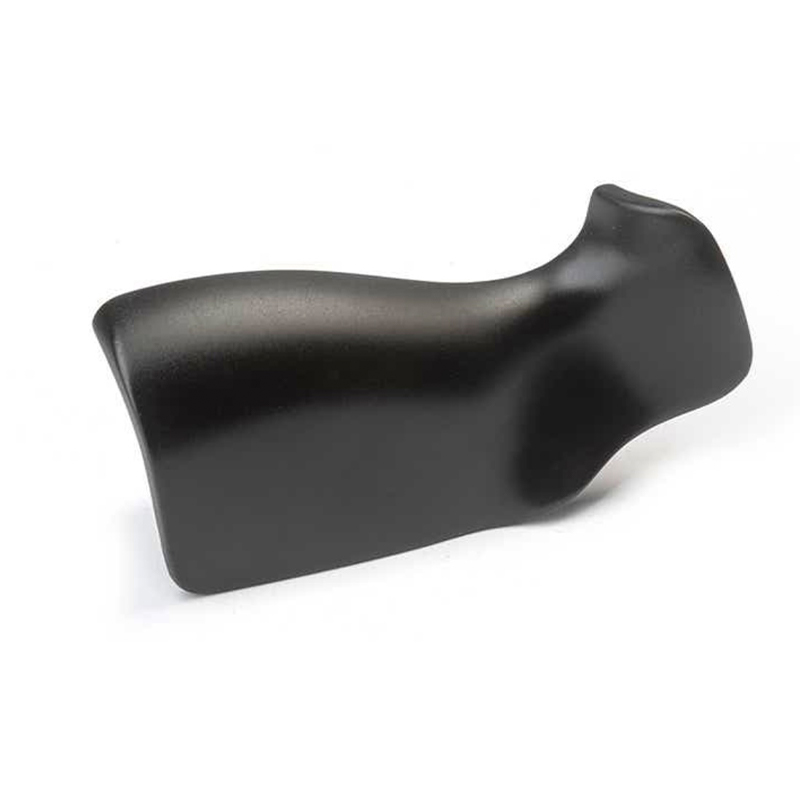
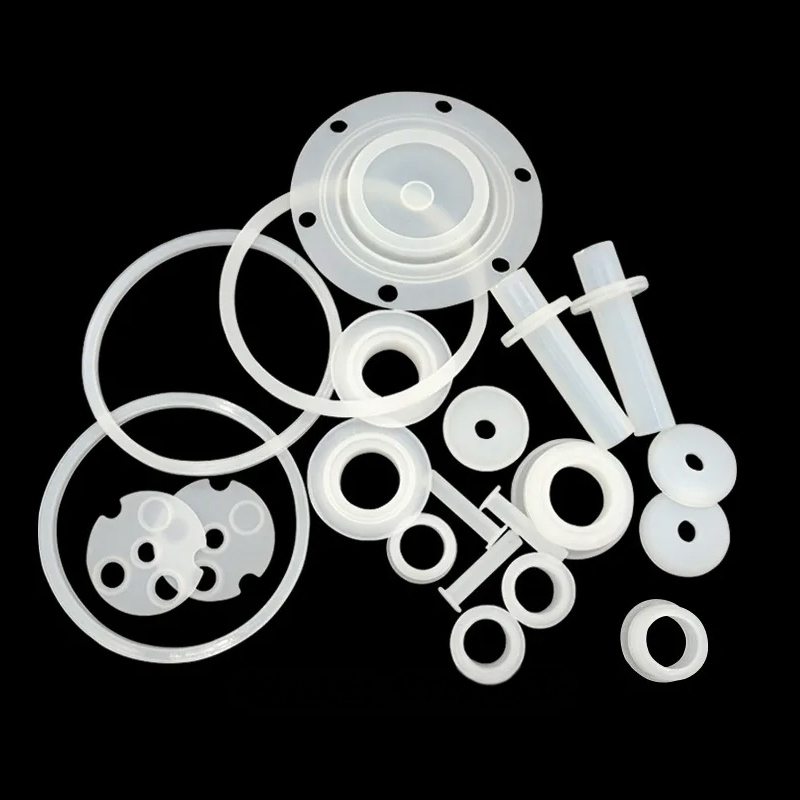
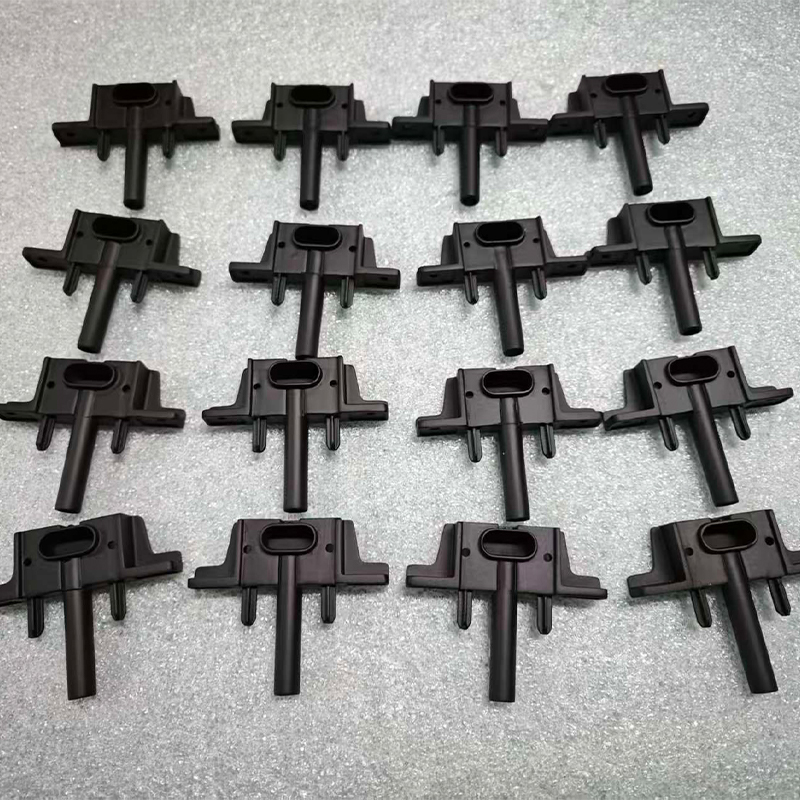
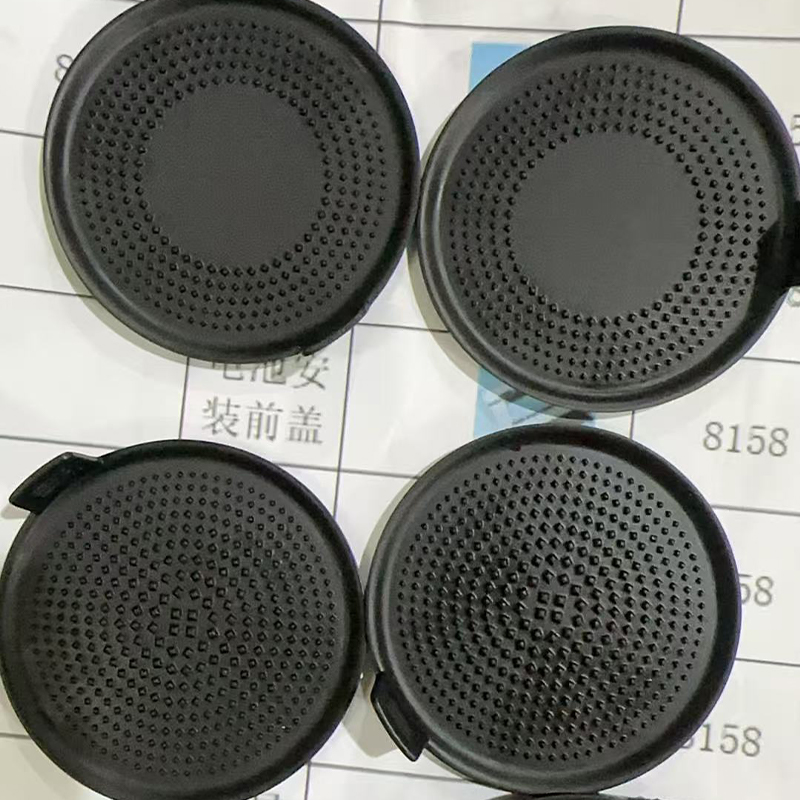
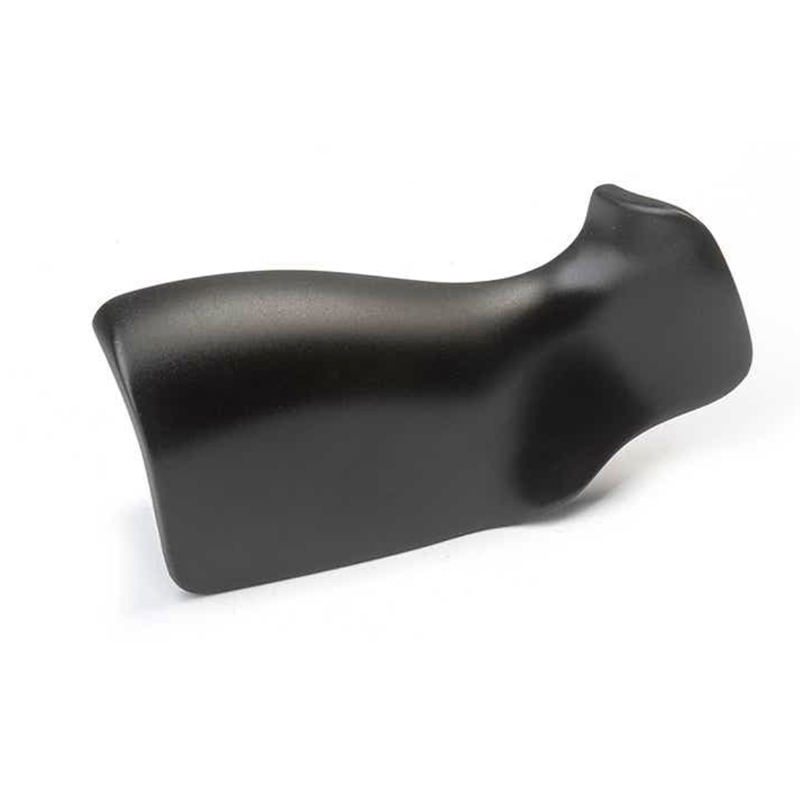
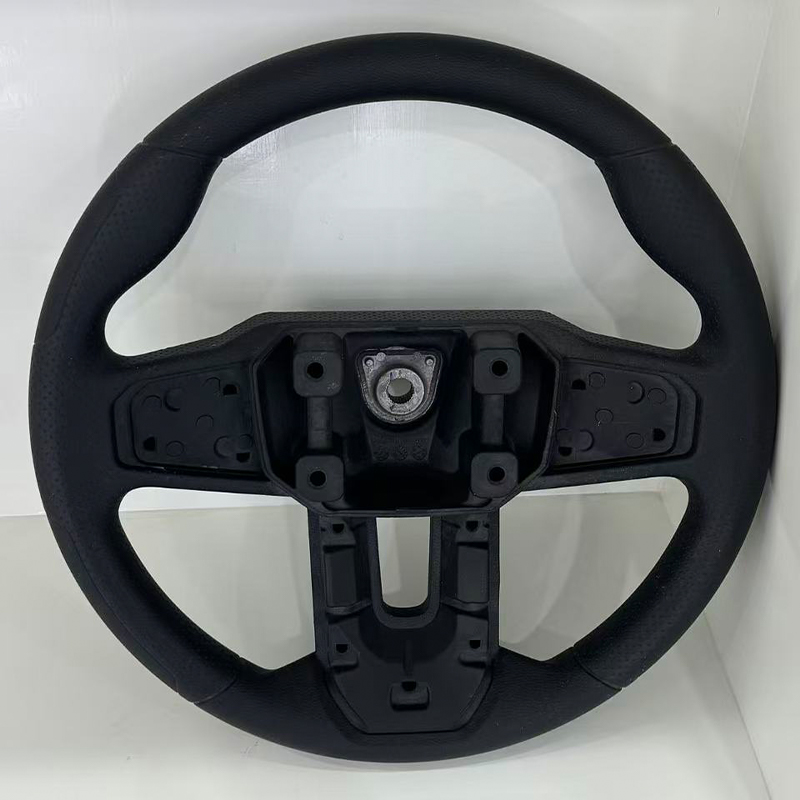
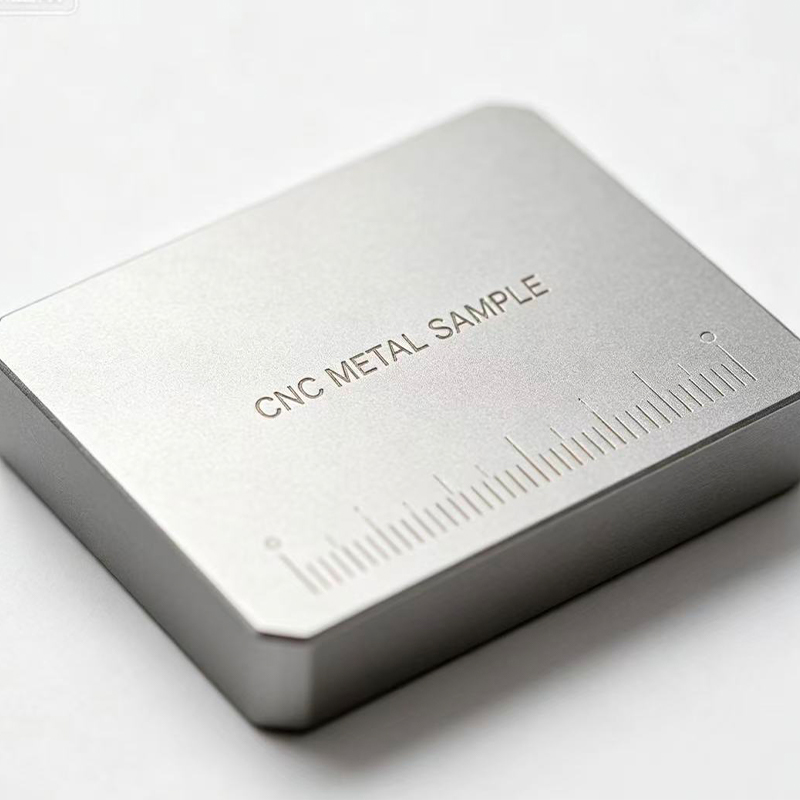
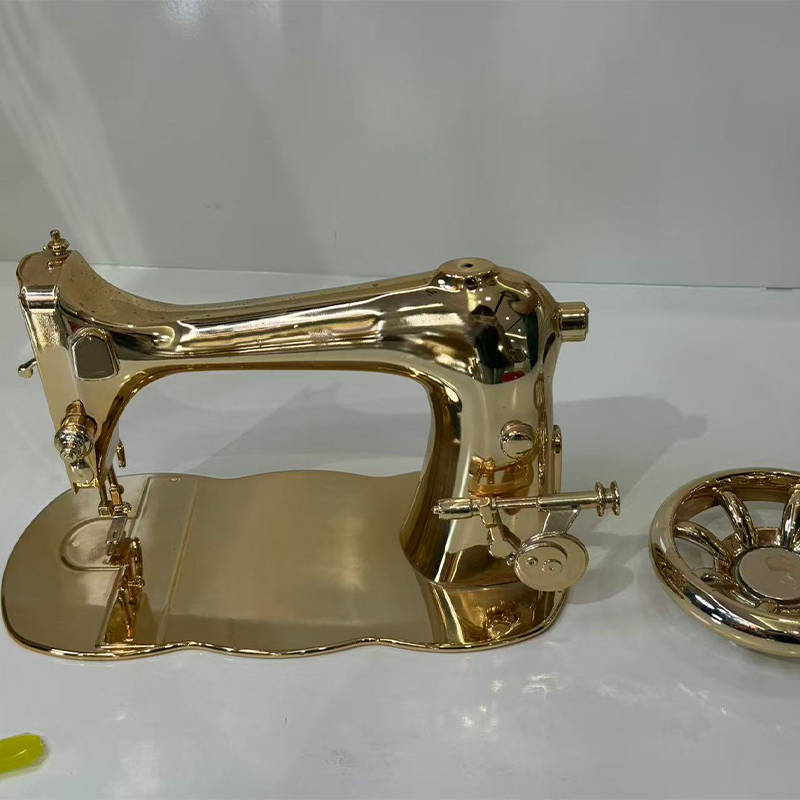
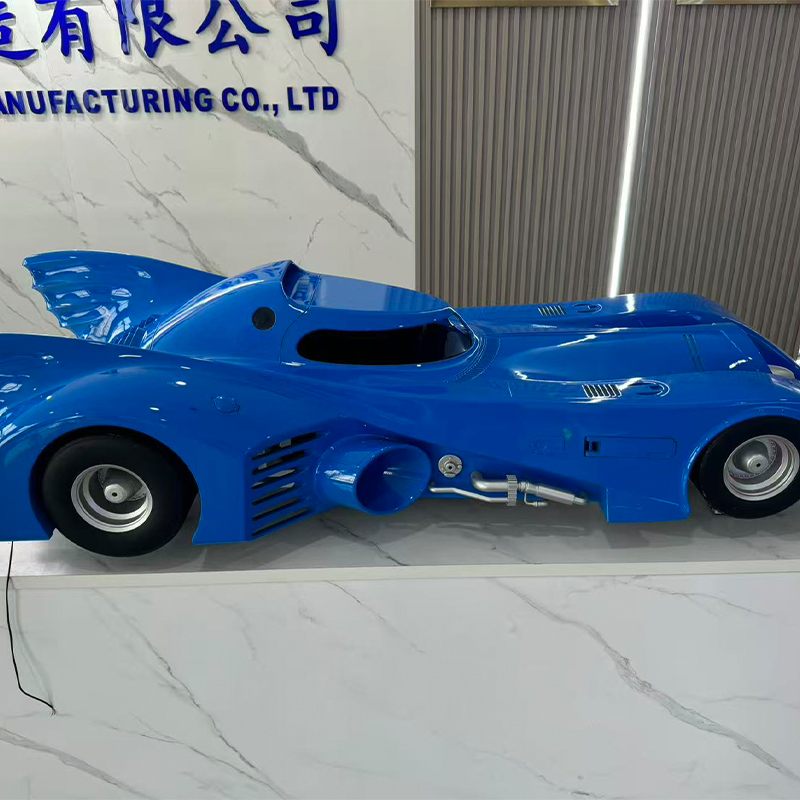
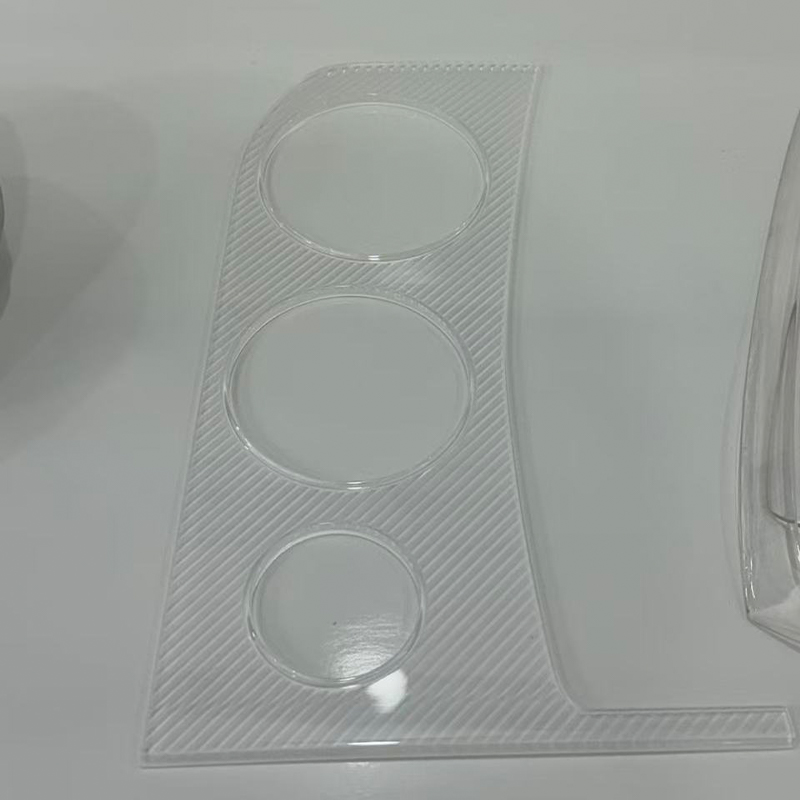
Kina SLA, DLP, SLS och SLM 3D Printing and Vacuum Casting Factory
Det direkta svaret: Matcha utskriftsteknik med delkrav
Om du jämför SLA, DLP, SLS och SLM innan du gör en beställning med en China SLA Resin 3D Printing Service Factory eller en SLS Nylon 3D Printing Factory i Kina, reduceras beslutet till tre frågor som ställs i den här ordningen: vilken ytfinish behöver delen lämna maskinen med, vilken mekanisk belastning kommer den faktiskt att bära och hur många delar som krävs i år den här månaden. SLA och DLP-hartsprocesser vinner på ytjämnhet och dimensionell trohet, SLS-nylon vinner på funktionell hållbarhet utan stödstrukturer och SLM-metall vinner på delar som måste överleva verklig mekanisk och termisk belastning . Vakuumgjutning sitter bredvid alla tre som en brygga till satser om tjugo till tvåhundra stycken när ett mastermönster har validerats, och ytbehandling är steget som förvandlar någon av dessa utdata till en del som ser ut och fungerar som en färdig produkt.
En användbar genväg för en förstagångsspecifikation: välj SLA eller DLP när delen kommer att bedömas efter ögat eller förses med snäv spelrum, välj SLS-nylon när delen ska hanteras, klämmas eller monteras upprepade gånger, välj SLM-metall när delen ser värme, tryck eller strukturell belastning som plasten inte kan överleva, och välj vakuumgjutningsögonblicket i ett dussin identiskt gjutmoment. En China Custom SLA Resin 3D Printing Manufacturer som också kör DLP, SLS, SLM, vakuumgjutning och ytbehandling under ett tak tar bort behovet av att jonglera med separata leverantörer för varje steg i det beslutet.
Resten av den här artikeln går igenom varje teknik i teknisk detalj, jämför dem utifrån kriterierna som faktiskt driver inköpsbeslut, och förklarar hur vakuumgjutning och ytbehandling fullbordar vägen från en enda tryckt prototyp till en sats av produktionsklassade delar.
SLA Resin 3D-utskrift: Standarden för smidiga, exakta prototyper
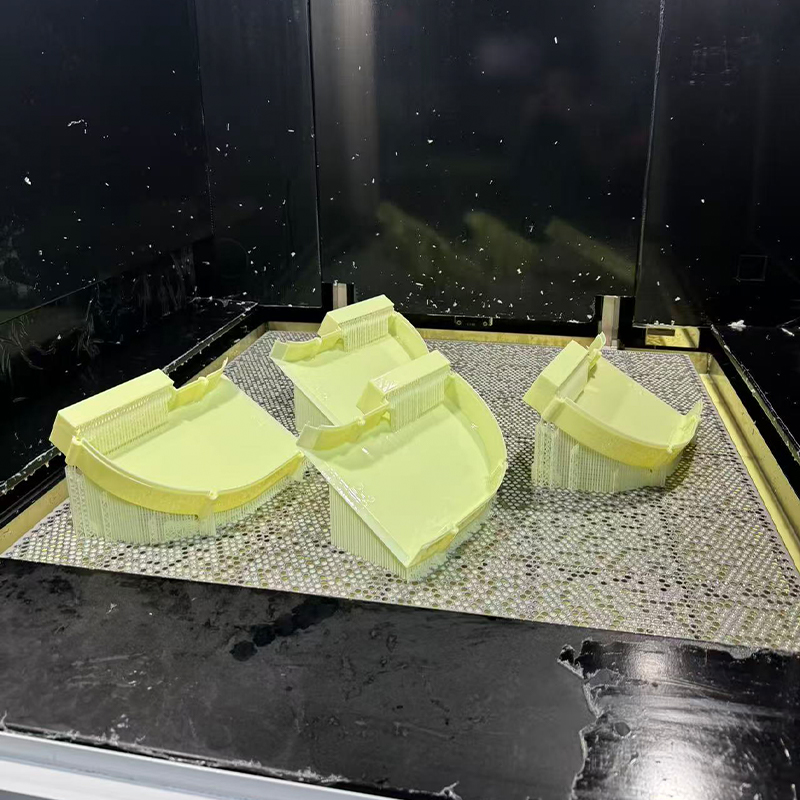
Stereolitografi härdar flytande harts lager för lager med hjälp av en laser som spåras över byggområdet, vilket ger några av de jämnaste as-built ytor som finns tillgängliga i någon 3D-utskriftsprocess. En sla 3d-utskriftstjänst är vanligtvis det första stoppet för utseendemodeller, transparenta höljen, snäpppassade kapslingar och mastermönster avsedda för vakuumgjutning, eftersom ytan som lämnar maskinen redan närmar sig den finish som andra processer bara når efter sekundärslipning.
Där SLA-hartsutskrift tjänar sin plats
En China SLA Resin 3D Printing Service Supplier har vanligtvis standard, tuffa, transparenta och värmebeständiga hartsfamiljer, var och en formulerad för olika nedströmsändamål. Standardhartser prioriterar fina detaljer och är standard för designrecensioner. Tuffa och hållbara hartser minskar gapet med tekniska termoplaster och snäpppassningar och lätt funktionstestning. Genomskinliga hartser gör att interna funktioner kan inspekteras utan att sektionera delen, vilket är värdefullt för fluid- och belysningsdesigner. Värmebeständiga kvaliteter håller sin form under varma förhållanden och är det vanliga valet när en hartsdel måste fungera som en kortsiktig formmästare, eftersom mastern behöver överleva upprepade silikongjutcykler utan att mjukna upp.
Skikthöjder mellan 0,025 mm och 0,1 mm är rutin, och en väl färdig SLA-del kan slipas och grundmålas till en yta som inte kan skiljas från ett formsprutat prov när den har passerat ytbehandling. Det är just därför sla-hartstryck så ofta paras ihop med vakuumgjutning: den tryckta delen är inte slutprodukten, det är mastern som definierar varje kopia som följer.
DLP Resin 3D-utskrift: hastighet och repeterbarhet för prototypkörningar
Digital Light Processing härdar ett helt tvärsnitt av harts i en enda blixt av projicerat ljus snarare än att spåra det punkt för punkt, vilket ger en kinesisk DLP Resin 3D Printing Service Manufacturer en meningsfull hastighetsfördel på delar med ett litet fotavtryck och betydande höjd. Eftersom varje lager härdar i en exponering oavsett hur mycket detaljer det innehåller, är DLP särskilt effektivt för små, geometriskt komplexa komponenter som produceras i blygsamma kvantiteter, vilket är anledningen till att det är nära förknippat med en 3d-utskriftsprototyptjänst som snabbt måste vända designiterationer.
DLP delar SLA:s hartskemi och därför mycket av dess ytkvalitet, men de två teknologierna är optimerade för olika byggformer: SLA skalar mer graciöst över en stor platt byggyta, medan DLP skalar mer effektivt i vertikal riktning för mindre delar. En kapabel leverantör av 3d-prototyptjänster kommer att tilldela ett jobb till vilken av de två maskinerna som passar dess geometri snarare än att använda en teknik för varje begäran.
Typiska DLP-applikationer
- Små anslutningshöljen och klämmor som kräver fin tråd eller snäpppassningsdetaljer.
- Tand-, hörapparat- och smyckesangränsande komponenter som behöver ytstruktur på mikronnivå.
- Iterativa designcykler där flera revisioner ska skrivas ut och jämföras inom en arbetsdag.
- Mastermönster för små gjutna komponenter som kommer att replikeras genom vakuumgjutning i omgångar.
En kinesisk DLP Resin 3D Printing Prototype Supplier som också bearbetar och bearbetar delar kan bära en DLP-master direkt in i vakuumgjutning utan handoff, vilket är där en 3d-skrivarprototyptjänst slutar vara ett fristående steg och blir en del av en kontinuerlig produktionsbana.
Jämför SLA och DLP om de mätvärden som betyder något
Köpare frågar ofta om SLA eller DLP är det bättre valet utan att inse att båda tillhör samma hartshärdande familj och skiljer sig huvudsakligen i hur ljus appliceras. Stapeldiagrammet nedan ger poäng för båda teknologierna över fem praktiska kriterier på en skala från ett till tio, baserat på typisk prestanda i en välskött produktionsmiljö.
Fem punkter sticker ut från denna jämförelse. Stora flatarea hastigheter gynnar SLA eftersom dess laser kan spåra en hel bred plattform i ett pass utan upplösningsstraffet som DLP möter när dess fasta projektor måste skala över ett stort fält. Vertikal hastighet för små delar gynnar DLP av motsatt anledning: ett litet fotavtryck innebär att varje lager blinkar nästan omedelbart oavsett hur hög delen växer. Fina ytdetaljer är i huvudsak bundna, eftersom båda begränsas av samma hartskemi och jämförbar punkt- eller pixelstorlek vid typiska inställningar. Stor byggvolym gynnar klart SLA, vars laserbaserade tillvägagångssätt kan skalas till större plattformar mycket mer ekonomiskt än ett projektorbaserat system. Batch-repeterbarhet gynnar DLP något eftersom identiska delar kapslade över ett fast projektionsfält härdar med mindre positionsvariation än en laser som sveper ett brett område. Ingen av teknikerna är kategoriskt överlägsen; det rätta valet beror helt på delstorlek och batchform , vilket är anledningen till att en seriös prototypbutik för 3d-utskriftstjänster håller båda maskintyperna tillgängliga istället för att tvinga varje jobb genom en plattform.
SLS Nylon 3D-utskrift: Funktionella delar utan stödstrukturer
Selective Laser Sintering smälter ihop pulveriserat nylon med en laser inuti en uppvärmd pulverbädd, och det oförmälta pulvret runt varje del fungerar som sitt eget stöd under bygget. Detta enda faktum förändrar allt om vad nylon 3d-utskriftstjänst kan producera: interna kanaler, sammankopplade enheter, tunna ribbor och levande gångjärn kan kapslas och skrivas ut tillsammans utan en enda stödstruktur att ta bort efteråt.
Materialbeteende som har betydelse för verkliga delar
PA12 förblir arbetshästkvaliteten för sls nylontryck, och erbjuder en bra balans mellan styvhet, slagtålighet och kemikaliebeständighet för allmän funktionell användning. PA11 erbjuder större töjning före brott, vilket passar snäpppassningsfunktioner och delar som böjer sig upprepade gånger under drift. Glasfyllda och kolfyllda nylonkvaliteter höjer styvheten och dimensionsstabiliteten avsevärt, vilket är viktigt för jiggar, fixturer och fästen som måste hålla ett exakt datum under klämkraft. Eftersom 3D-nylondelar kommer ut ur maskinen med isotropiska nog mekaniska egenskaper i de flesta plan , kan de behandlas som äkta funktionella prototyper snarare än som displaymodeller, förutsatt att delens orientering under konstruktionen har beaktats för de belastningar som den faktiskt kommer att se.
Den byggda ytan har en karakteristisk lätt kornig matt struktur från det omgivande pulvret. För delar som är på väg mot en målad eller kosmetisk finish, avlägsnas denna textur under ytbehandling genom pärlblästring, ångutjämning eller handslipning innan någon beläggning appliceras.
SLM Metal 3D Utskrift: Geometri som bearbetning inte kan nå
Selective Laser Melting smälter metallpulver helt lager för lager för att producera täta, funktionella metalldelar direkt från en digital fil. En industriell metall 3d-utskrift förtjänar sin geometri som ett skärverktyg fysiskt inte kan nå: konforma kylkanaler som följer konturen av en formhålighet, interna gitterstrukturer som skär vikten samtidigt som styvheten bibehålls och topologioptimerade lastvägar som dirigerar material endast där spänningsanalys säger att det hör hemma.
Material och efterbearbetningsdisciplin
En China SLM Metal 3D Printing Service Factory bearbetar vanligtvis aluminiumlegeringar för lätta strukturella delar, rostfria stålsorter för korrosionsbeständiga komponenter, verktygsstål för forminsatser som behöver konform kylning och titan för höghållfasta, lågviktsapplikationer. Det som skiljer anpassad metall 3d-utskrift gjord på rätt sätt från en enbart dekorativ funktion är sekvensen som följer konstruktionen: avspänning medan delen fortfarande är fastsatt på byggplattan, försiktig borttagning av tråd-EDM eller bandsåg från plattan, borttagning av stöd och slutbearbetning av varje tätningsyta, lagerhål och gängade funktioner. En SLM-del som inte har färdigbearbetats på sina funktionella ytor bör aldrig installeras som en precisionskomponent , oavsett hur exakt det råa trycket visas.
För större komponenter, är 3D-utskrift av stora metaller i allmänhet närmade sig genom noggrann delorientering och, vid behov, segmentering och sammanfogning, eftersom kammare med pulverbäddskonstruktion i metall är mindre än polymersystem. Metall 3d-utskriftsföretag som också driver CNC-avdelningar kan efterbearbeta en segmenterad metallenhet till slutlig tolerans i samma anläggning som skrev ut den, och undviker ett andra fraktben för en delvis färdig, dyr metalldel.
Fyra utskriftstekniker sida vid sida
Tabellen nedan sammanfattar den praktiska omfattningen av SLA, DLP, SLS och SLM som de vanligtvis levereras, för att stödja ett förstapasseringsteknikval innan detaljerad processplanering påbörjas.
| Teknik | Typisk lagerhöjd | Byggd yta | Materialfamilj | Bäst passande användning |
|---|---|---|---|---|
| SLA | 0,025–0,1 mm | Ra 3–6 µm | Standard, segt, transparent, värmebeständigt harts | Utseendemodeller, mögelmästare |
| DLP | 0,025–0,1 mm | Ra 3–6 µm | Standard och teknisk harts | Små detaljerade delar, snabb iteration |
| SLS | 0,06–0,12 mm | Ra 10–15 µm | PA12, PA11, fylld nylon | Funktionella delar, komplexa sammansättningar |
| SLM | 0,02–0,06 mm | Ra 8–20 µm | Aluminium, rostfritt, verktygsstål, titan | Bärande och termiska delar |
Mönstret över bordet är konsekvent: upplösning och ytkvalitet rör sig i en riktning när materialet rör sig från harts till metall, medan funktionell förmåga rör sig i den andra. SLA och DLP sitter i den fina änden för finish men den mjuka änden för mekanisk drift, SLS sitter i mitten med genuin funktionell hållbarhet och SLM sitter längst ut där en plastprocess helt enkelt inte kan följa. Ingen enskild teknik i den här tabellen överträffar de andra i varje kolumn , vilket är exakt varför en China Industrial 3D Printing Service Supplier som driver alla fyra håller alla alternativ öppna för en kund vars del utvecklas från en designgranskningsmodell till en lastbärande produktionskomponent.
Vakuumgjutning: Multiplicera en master till en produktionsklar batch
Vakuumgjutning, även känd som replikering av silikonform, upptar utrymmet mellan en enda validerad prototyp och ett komplett produktionsverktyg. En China Vacuum Casting Services Factory tar ett mastermönster, oftast producerat av SLA- eller DLP-utskrift eller genom precisionsbearbetning, och omsluter det i flytande silikon som härdar runt varje ytdetalj. Den härdade formen skärs längs en planerad delningslinje, och polyuretanhartser konstruerade för att simulera ABS, polypropen, gummi eller transparent akryl hälls under vakuum in i den resulterande håligheten, vilket eliminerar instängd luft som annars skulle lämna tomrum i den färdiga gjutningen.
Linjediagrammet nedan spårar det genomsnittliga antalet användbara kopior som återstår när på varandra följande gjutgods dras från en enda form, vilket illustrerar varför formar vanligtvis går tillbaka och byts ut istället för att skjutas på obestämd tid.
Denna kurva förklarar standardplaneringsregeln som används inom branschen. Dimensionell trohet förblir extremt nära mastern under de första tio till femton gjutningarna, vilket är anledningen till att tidiga kopior från en form inte kan skiljas från själva mastermönstret. Nedgången accelererar märkbart efter den femtonde gjutningen då silikonen börjar tappa elasticitet och vassa inre hörn rundas något med varje urtagningscykel. Genom att gjuta runt tjugofem har troheten vanligtvis sjunkit tillräckligt för att en kvalitetsmedveten operation tar bort formen snarare än att riskera att delar som inte är toleranta når en kund. Detta är anledningen till att en beställning med hundra delar planeras runt fyra till fem parallella formar snarare än en form som körs till utmattning , eftersom löpande gjutformar parallellt håller varje gjutning inom denna kurvas högtrohetsområde. Det praktiska alternativet för köpare är att offerter för vakuumgjutning bör specificera hur många formar som kommer att användas, inte bara det totala antalet stycken, eftersom den detaljen avgör den dimensionella konsistensen för partiet som helhet.
Ytbehandlingstjänster: Förvandla en rå del till en färdig produkt
Varje process som beskrivs ovan lämnar en del med en karakteristisk råtextur, och ingen av dem skickas vanligtvis i det råa tillståndet till en slutkund. En tillverkare av ytfinishingtjänster i Kina omvandlar ett tryckt, gjutet eller bearbetat ämne till en del som matchar dess avsedda utseende och funktionella ytkrav, och detta steg bör specificeras med samma precision som alla dimensionella toleranser.
Efterbehandlingsalternativ tillgängliga för tryckta, gjutna och bearbetade delar
- Slipning och handpolering för att ta bort skiktlinjer från SLA, DLP och SLS delar före beläggning.
- Pärl- och sandblästring för en enhetlig matt struktur på nylon- och metalldelar.
- Ångutjämning för nylondelar som kräver en tät yta med låg friktion.
- Spraymålning matchad till en medföljande färgreferens i glans-, satin-, matt- eller soft-touch-system.
- Anodisering för aluminium SLM-delar som behöver korrosionsbeständighet och konsekvent färg.
- Galvanisering och vakuummetallisering för reflekterande dekorativa ytor på plast- eller metallunderlag.
- Tapptryck, silk screentryck och lasermärkning för logotyper, legender och spårbarhetskoder.
En leverantör av ytfinishing av CNC-delar i Kina som också driver utskrifts-, gjutnings- och bearbetningslinjerna kan bära en del genom detta steg utan att överföra den till en extern leverantör, vilket är viktigast för kosmetiska sammansättningar där färg och glans måste matcha över delar som produceras av olika processer. Maskering av gängor, lagerhål och tätningsytor före beläggning är den enskilt vanligaste kvalitetsfrågan vid ytbehandling , eftersom en typisk färg- eller pläteringsfilm lägger till 30 till 60 mikron tjocklek som kommer att stänga ett funktionellt spelrum om funktionen lämnas oskyddad.
Välja en rutt efter batchstorlek: ett beslutsramverk
Volymen är ofta den enskilt mest avgörande faktorn vid valet mellan direkttryck och vakuumgjutning, mer än bara material eller geometri. Diagrammet nedan visar den genomsnittliga kostnadsekvivalenta ansträngningen per del, uttryckt som ett relativt index snarare än en valutasiffra, mot batchstorlek för de fyra tryckteknikerna och vakuumgjutning.
Korsningsmönstret i detta diagram är den enskilt mest användbara informationen för ett beslut om batchstorlek. Vid en sats av en ligger vakuumgjutning överst på ansträngningsskalan eftersom hela steget för tillverkning av formen laddas mot ett enda stycke, vilket bekräftar att det aldrig bör väljas för en verklig engångsföreteelse. Med ungefär tio stycken har vakuumgjutningskurvan redan sjunkit kraftigt och fortsätter att minska snabbare än någon annan tryckteknik när volymen växer, och korsar under SLA- och DLP-hartsutskrift långt före femtiodelarna. SLM-metall sitter konsekvent ovanför harts- och nylonkurvorna vid varje satsstorlek som visas, vilket återspeglar den ytterligare efterbearbetning som varje metalltryck kräver oavsett kvantitet. SLS-nylon förblir den plattaste och lägsta kurvan över nästan hela sortimentet, vilket är dess viktigaste kommersiella fördel: förutsägbar ansträngning per del utan några verktygsinvesteringar som krävs vid någon volym. Övergångspunkten mellan direkttryck och vakuumgjutning ligger vanligtvis mellan femton och trettio stycken , vilket är det intervall där de flesta köpare aktivt bör jämföra båda rutterna snarare än att standardisera till vilken de använde förra gången.
Jämförelse av fullsortimentskapacitet över alla fem rutter
Radardiagrammet nedan poängsätter SLA/DLP-harts, SLS-nylon, SLM-metall och vakuumgjutning över fem kriterier som konsekvent återkommer i inköpskonversationer, på en skala från ett till fem, för att stödja en jämförelse över varje rutt som behandlas i denna artikel.
Denna överlagring gör avvägningarna mellan alla fem kriterierna synliga på en gång. SLA och DLP bildar en form utsträckt mot ytfinish och hastighet i ett stycke, vilket bekräftar deras roll som den snabbaste vägen till en presentabel prototyp men den svagaste när det gäller mekanisk drift. SLM-metall drar starkt mot mekanisk användning och materialområde samtidigt som den drar tillbaka på batchskalbarhet och hastighet i ett stycke, vilket återspeglar verkligheten att varje metallkonstruktion har en betydande fast efterbearbetning oavsett hur enkel delen är. SLS-nylon producerar den mest balanserade, medelstora polygonen i gruppen, vilket överensstämmer med dess roll som den pålitliga mellanvägen för funktionella delar som behöver produceras upprepade gånger utan vare sig hartsets bräcklighet eller metalls overhead. Vakuumgjutning sträcker sig tydligt mot batch-skalbarhet och ytfinish samtidigt som den drar ihop sig med hastighet i ett stycke, vilket exakt matchar dess identitet som en multiplikationsprocess snarare än en första byggnadsprocess. Ingen enskild form täcker hela diagrammet , vilket är det tydligaste beviset på att en genuint användbar leverantörsrelation beror på tillgång till alla fyra trycktekniker plus gjutning och efterbehandling, snarare än expertis i bara en.
Om Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. är en pionjär inom industriell innovation och tillverkning. Vårt expertdesignteam förvandlar kundidéer till praktiska, estetiska produktdesigner. Vi erbjuder 3D-utskrift i harts, nylon, metall och andra material och har avancerad bearbetning. Replikering av silikonform möjliggör låg kostnad och hög precision i små partier. Ytbehandlingar som målning förbättrar produktens utseende. Med vår one-stop-tjänst kan kunder avsluta design-till-produkt-processen på en plattform, vilket sparar tid och kostnader. Vi strävar efter att vara en pålitlig långsiktig partner för industriell utveckling.
Inom den strukturen tjänar SLA- och DLP-hartstryck de tidigaste designsamtalerna, SLS-nylon har funktionell prototyp och slutanvändningsdelar i låg volym, SLM-metall tar sig an geometri och belastningsfall som ingen annan process kan nå, vakuumgjutning multiplicerar en validerad master till en produktionsklar batch, och ytfinishing levererar varje del av marknaden i det skick som dess slutresultat förväntas. Varje steg delar samma delfil, samma kvalitetsrekord och samma tekniska kontaktpunkt , vilket är den praktiska innebörden av en one-stop-plattform snarare än en marknadsföringsbeskrivning av en.
Specificera ett jobb så att rätt teknik väljs
En väl specificerad begäran tar bort det mesta av gissningarna från teknikvalet, och sekvensen nedan återspeglar den information en ingenjör faktiskt behöver innan han rekommenderar SLA, DLP, SLS, SLM eller vakuumgjutning.
- Ange tydligt delens syfte: visuell granskning, passningskontroll, funktionstest eller slutanvändningskomponent.
- Ange den kvantitet som behövs nu och den kvantitet som sannolikt behövs inom de följande sex månaderna.
- Identifiera alla funktioner som måste vara vattentäta, bärande, transparenta eller värmeexponerade.
- Notera om delen måste matcha en befintlig färg, struktur eller glansstandard.
- Flagga eventuell inre geometri, såsom kanaler eller galler, som ett skärverktyg inte kan komma åt.
- Bekräfta driftsmiljön, inklusive temperaturintervall och exponering för kemikalier eller solljus.
En China Custom DLP Resin 3D Printing Factory eller en SLM-metallleverantör som tar emot denna information i förväg kan rekommendera en rutt med tillförsikt snarare än att standardisera vilken maskin som råkar vara ledig. Teknikbeslutet ska följa delens krav, inte tvärtom , och en leverantör som ställer dessa frågor innan offerter visar exakt den disciplinen.
Vanliga frågor
F1: Vad är den huvudsakliga praktiska skillnaden mellan SLA- och DLP-utskrift?
Båda härdar flytande harts och ger jämförbar ytkvalitet, men de skalar olika. SLA använder en laser som spårar varje lager punkt för punkt, som skalas effektivt över stora platta byggplattformar. DLP projicerar ett helt lager på en gång, vilket är snabbare för små delar med betydande höjd eftersom byggtiden beror på antalet lager snarare än mängden detaljer per lager. Välj i praktiken SLA för större eller bredare delar och DLP för små detaljerade komponenter producerade i blygsamma partier.
F2: Kan SLS-nylondelar användas som slutliga produktionskomponenter, eller är det bara prototyper?
SLS nylondelar används rutinmässigt som slutproduktionskomponenter, särskilt i glasfyllda eller kolfyllda kvaliteter som ger styvhet och dimensionsstabilitet. De fungerar bra som konsoler, höljen, kanaler, jiggar och fixturer inom många industrier. De viktigaste övervägandena är ytstruktur, som kan förfinas genom blästring eller ångutjämning, och långvarig exponering för ultraviolett ljus eller ihållande förhöjd temperatur, som båda bör kontrolleras mot det specifika materialdatabladet innan den slutliga specifikationen.
F3: Varför behöver en SLM-metalldel bearbetas efter att den kommit ut ur skrivaren?
As-built metalltryck uppnår god men inte bearbetningsgrad tolerans för funktionella egenskaper, och dess ytfinish, även om den är acceptabel för många geometrier, är i allmänhet för grov för tätning av ytor, lagerhål eller precisionsgängor. Finbearbetning efter spänningsavlastning och avlägsnande av stöd ger dessa specifika egenskaper till den tolerans och ytfinish som applikationen faktiskt kräver, samtidigt som den komplexa inre geometrin lämnas exakt som tryckt. Denna kombination är anledningen till att seriösa metalltryckleverantörer driver bearbetningsavdelningar snarare än att skicka delar direkt från byggplattan.
F4: Vid vilken batchstorlek blir vakuumgjutning effektivare än direkttryck?
Crossoveren faller vanligtvis mellan femton och trettio stycken, beroende på delstorlek och geometrisk komplexitet. Under det intervallet överväger den fasta ansträngningen att bygga en form dess fördel. Ovanför den fördelas formens kostnad över tillräckligt många delar så att vakuumgjutning blir den effektivare vägen, och dess fördel fortsätter att växa när batchstorleken ökar mot den punkt där ett produktionsverktyg så småningom skulle vara motiverat.
F5: Hur många delar kan tillverkas från en enda vakuumgjutform innan kvaliteten sjunker?
Dimensionell trohet förblir nära den ursprungliga mastern under ungefär de första femton gjutningarna och avtar sedan när silikonen gradvis tappar elasticitet och vassa inre hörn mjuknar. De flesta kvalitetsmedvetna verksamheter tar bort en form runt tjugo till tjugofem gjutmärket snarare än att riskera att delar hamnar utanför toleransen. För större beställningar produceras flera formar från samma master och körs parallellt, vilket håller varje gjutning inom högfientlighetsdelen av den kurvan.
F6: Ändrar ytbehandling dimensionerna på en tryckt eller gjuten del?
Ja, och detta är en av de mest förbisedda detaljerna i en specifikation. Slipning tar bort en liten, generellt kontrollerbar mängd material, medan sprutmålning och plätering ger en materialtjocklek, vanligtvis i intervallet 30 till 60 mikron per yta beroende på beläggningssystem. Alla detaljer med ett snävt funktionellt spel, t.ex. ett lagerhål, ett gängat hål eller en tätningsyta, bör maskeras före beläggning eller bearbetas efter ytbehandling, snarare än lämnas för att absorbera vilken filmtjocklek som processen än råkar applicera.
Kontaktinformation
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Byggnad 7, nr 188, Hongni-sektionen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Upphovsrätt © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Manufacturers
