- 3D-utskriftstjänster

- CNC-bearbetningstjänster

- Vakuumgjutning

- Ytbearbetningstjänster

Kinas 3D-utskriftstjänster och CNC-bearbetning Tillverkarguide
Det direkta svaret: Vad en integrerad smart tillverkningsplattform faktiskt levererar
Om du köper delar från ett Kina 3D-utskriftstjänster Tillverkare, det enskilt mest användbara sak att veta är detta: processvägen spelar mindre roll än om en leverantör kontrollerar hela kedjan från digital fil till färdig, inspekterad del . En köpare som skickar en modell till en leverantör för utskrift, skickar resultatet till en andra leverantör för bearbetning och sedan lastar delarna till en tredje leverantör för målning, förlorar vanligtvis sju till tolv arbetsdagar till enbart överlämningar, och varje överlämning är en plats där toleransansvaret blir tvetydigt. En integrerad smart tillverkningsplattform tar bort dessa luckor genom att hålla designgranskning, additiv tillverkning, subtraktiv bearbetning, replikering av silikonformar, ytbehandling och dimensionell inspektion i ett produktionssystem med ett kvalitetsrekord.
Rent praktiskt innebär det ett enda ingenjörssamtal istället för tre, en uppsättning ritningar tolkade på ett sätt och en part ansvarig när en borrning kommer tillbaka 0,05 mm överdimensionerad. För ingenjörer som utvärderar leverantörer av 3D-utskriftstjänster är checklistan kort och konkret: kan de skriva ut i harts, nylon och metall; kan de följa den tryckta delen med CNC-bearbetning på kritiska egenskaper; kan de överbrygga till små partier utan hårda verktyg; och kan de dokumentera allt. En leverantör som svarar ja på alla fyra erbjuder lösningar för precisionstillverkning i ett enda stopp snarare än en arbetsbutik med en enda process.
Resten av den här artikeln förklarar hur varje kapacitet fungerar, var var och en är det rätta valet, vilken noggrannhet och ledtid du realistiskt sett kan förvänta dig och hur du utvärderar en CNC Machining Services Manufacturer eller en China Industriellt 3D Printing Service Supplier innan du överlåter ett program till dem. Varje rekommendation nedan är skriven för en teknisk köpare som måste försvara inköpsbeslutet internt.
Varför Fragmented Sourcing kostar mer än det verkar
De flesta inköpsteam jämför leverantörer på den angivna raden för en enskild operation. Den jämförelsen är ofullständig, eftersom den verkliga bördan av en fragmenterad försörjningskedja ligger i utrymmena mellan operationerna: omkvotering, ommontering, ny inspektion, frakt mellan fabriker och de ingenjörstimmar som ägnas åt att översätta en leverantörs antaganden till en annan leverantörs språk. En del som kräver tryckning, bearbetning, pärlblästring och målning passerar fyra schemaläggningsköer när den är uppdelad på fyra leverantörer och kötiden är nästan alltid längre än processtiden.
Konsolidering med en industriell 3D-utskriftstjänst som också kör bearbetning och efterbehandlingslinjer ändrar aritmetiken. Fixturdata som skapats för det utskrivna ämnet återanvänds för bearbetningssteget. Materialcertifikat följer delen istället för att anlända separat via mail. Avvikelser fångas upp på stationen som skapade dem snarare än tre veckor senare hos en nedströmsleverantör. I typiska lågvolymprogram minskar konsolidering den totala tiden från släppt fil till inspekterad del med 35 till 50 procent även när de individuella processtiderna är oförändrade.
Vart dagarna tar vägen egentligen
Diagrammet nedan jämför typiska förflutna ledtider för vanliga processvägar, mätt från det ögonblick en tillverkningsbar fil släpps till det ögonblick som delar packas för leverans. Det är arbetsdagar för ett enstaka jobb i en normalt belastad butik, inte teoretiska minimikrav.
Flera saker är värda att läsa ur detta diagram istället för att skumma förbi det. För det första är hartsutskrift den snabbaste vägen till ett fysiskt objekt, vilket är anledningen till att en 3d-modellutskriftstjänst förblir standard för tidiga form- och passningsgranskningar där mekanisk belastning ännu inte är ett problem. För det andra konvergerar metalltillsatsdelar och bearbetade delar av rostfritt stål vid ungefär samma ledtid, eftersom båda domineras av efterbearbetning snarare än av det primära formningssteget: metallutskrifter behöver avspänningsavlastning, stödavlägsnande och avslutar ofta bearbetning, medan rostfri bearbetning kräver långsammare matningar, fler verktygsbyten och gradning. För det tredje är silikonformvägen den längsta enstaka vägen på kartan, men den siffran täcker femtio färdiga kopior snarare än en, så dess tid per styck är den överlägset lägsta av de sex. För det fjärde är gapet mellan bearbetning av aluminium och rostfritt inte en schemaläggningsartefakt utan en fysikalisk, och alla leverantörer som citerar dem som identiska har inte tänkt på jobbet. Slutligen, ingen av dessa siffror förbättras mycket genom att välja en snabbare maskin; de förbättras genom att ta bort väntetiden mellan stegen, vilket är precis vad en integrerad plattform är designad för att göra.
Förmågan bakom professionella 3D-utskriftstjänster
Frasen 3D-utskriftstjänster täcker en familj av processer som bara delar idén om byggmaterial lager för lager. Deras toleranser, ytegenskaper, materialegenskaper och ekonomiska sweet spots skiljer sig enormt åt, och att välja fel är den vanligaste orsaken till besvikelse bland förstagångsköpare. En kompetent tillverkare av anpassad 3D-utskriftstjänst i Kina accepterar inte bara en fil och skriver ut den på vilken maskin som är inaktiv; den kommer att fråga vad delen måste överleva, hur många som behövs och vad som händer med delen efter att den lämnar byggkammaren.
Hartsprocesser för visuell och dimensionell trohet
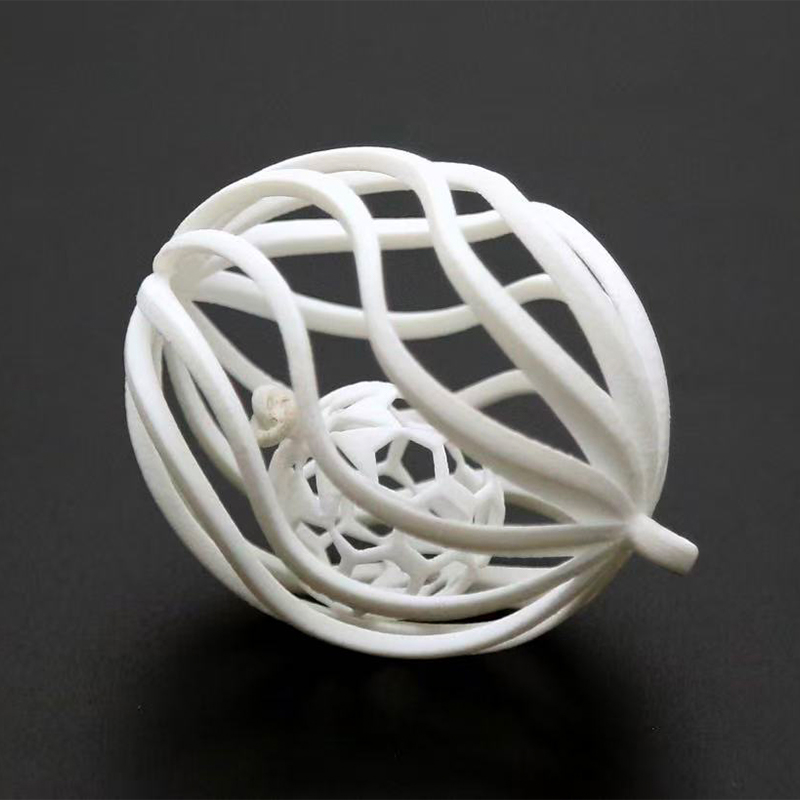
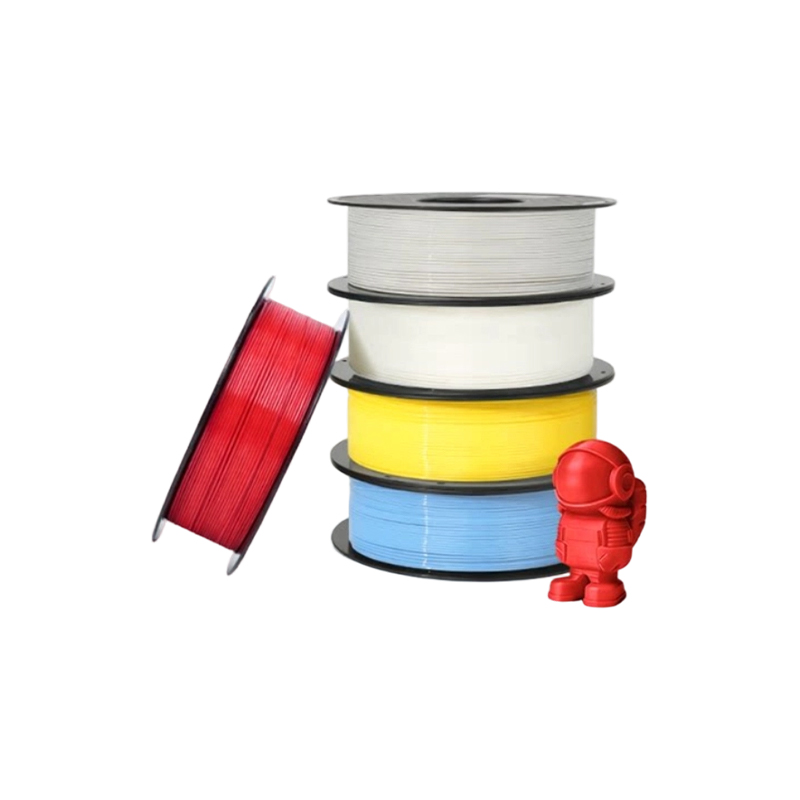
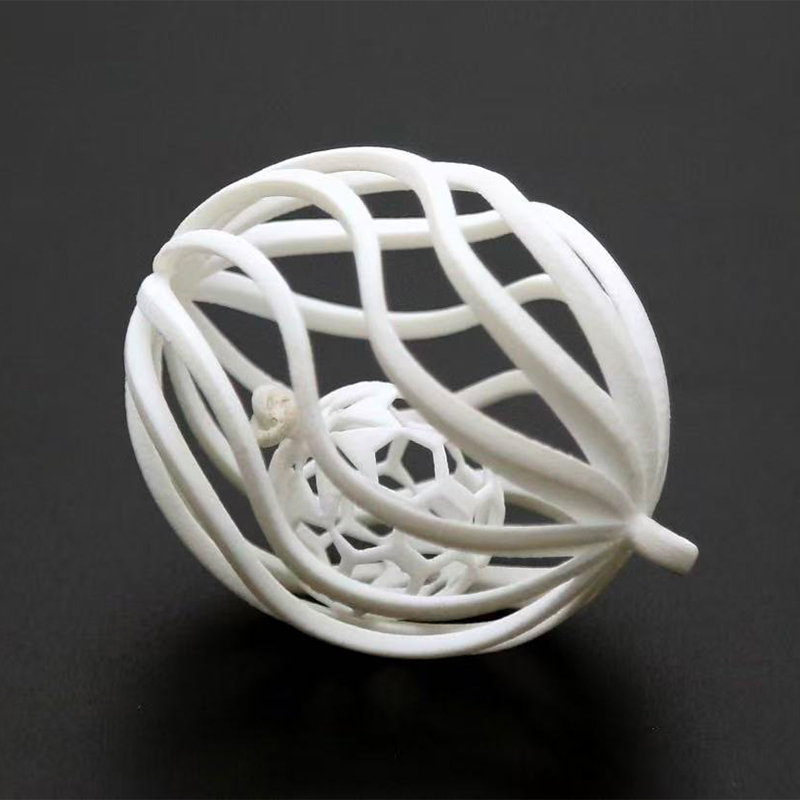
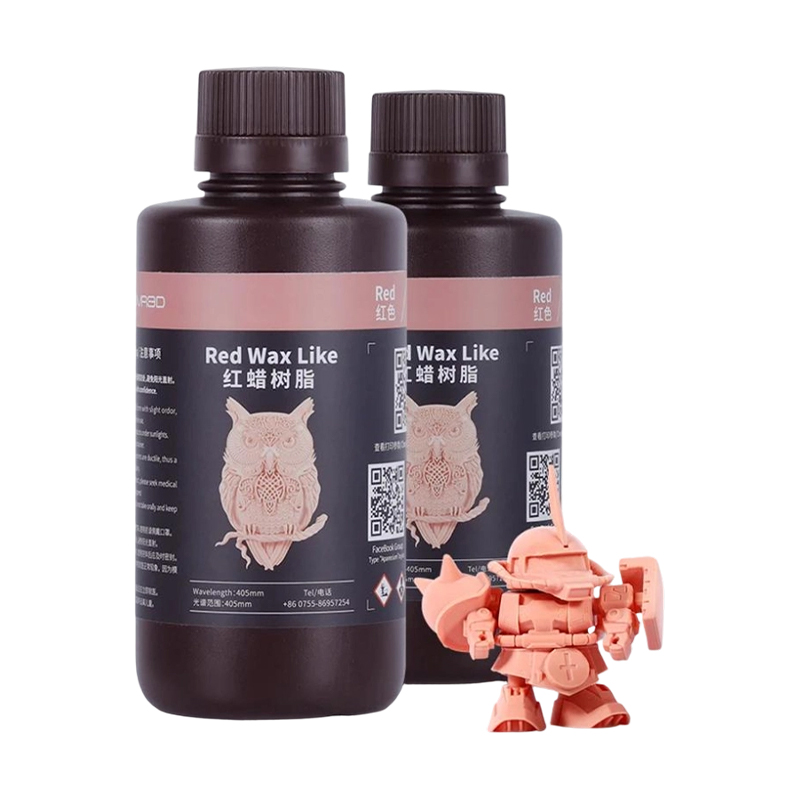
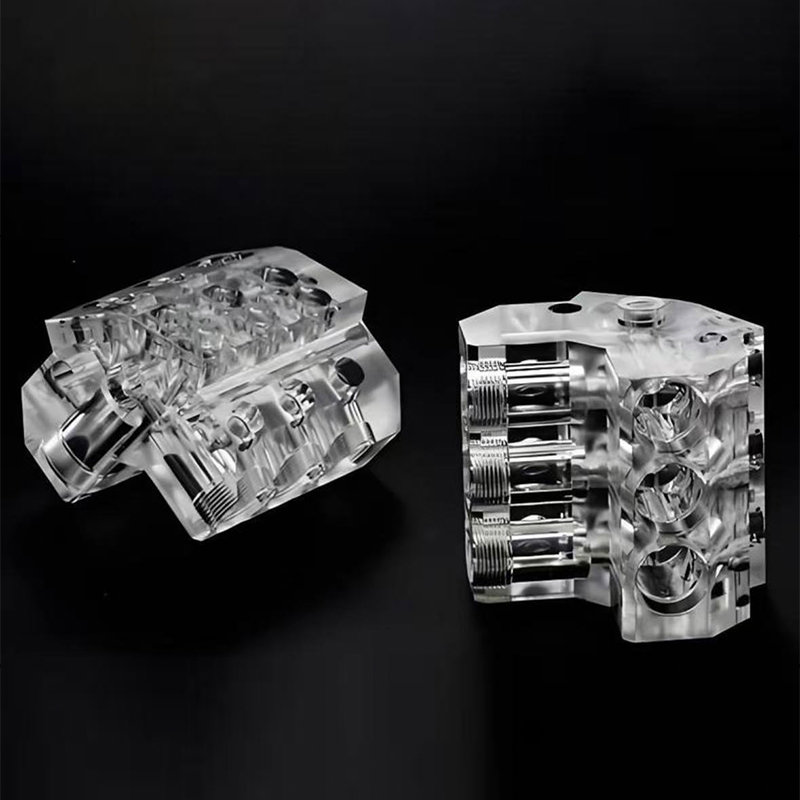
Stereolitografi och relaterade hartsteknologier ger de jämnaste byggytorna som finns tillgängliga vid additiv tillverkning, med lagerhöjder vanligtvis mellan 0,025 mm och 0,1 mm. Det gör dem till det rätta verktyget för utseendemodeller, transparenta ljusledare, fina gallerstrukturer och mastermönster avsedda för silikonformar. Avvägningen är mekanisk: standardhartser är jämförelsevis spröda och förlorar styvhet när de hålls vid förhöjd temperatur, så en hartsdel är i allmänhet en kommunikationsenhet eller ett mönster snarare än en lastbärande komponent. Tekniska hartser med högre värmeavböjning och förbättrad seghet minskar det gapet, och de är den korrekta specifikationen när en tryckt del måste hanteras upprepade gånger i en testrigg.
Nylonpulverprocesser för funktionella delar
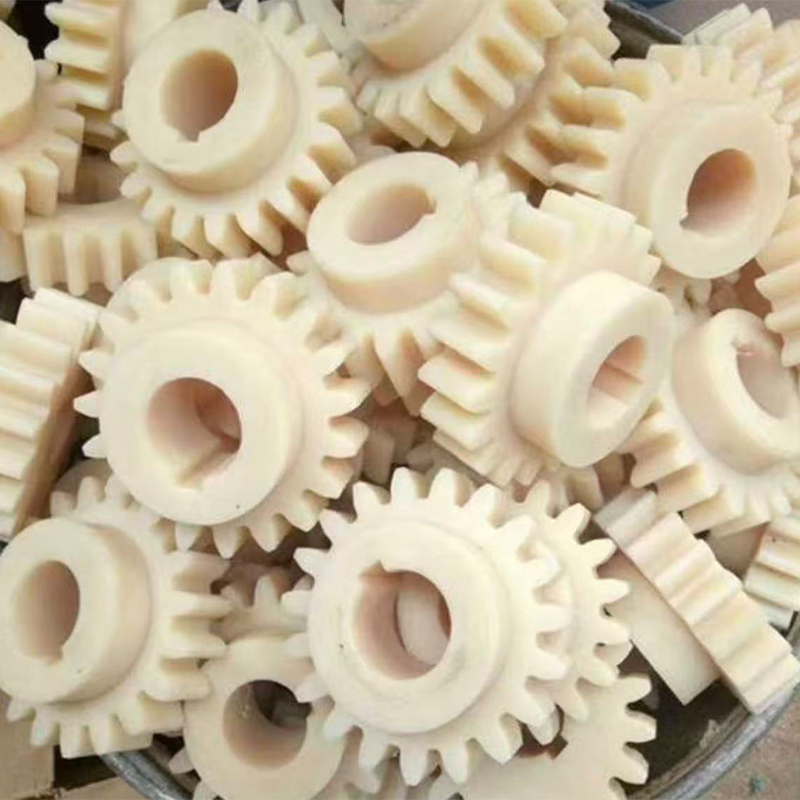
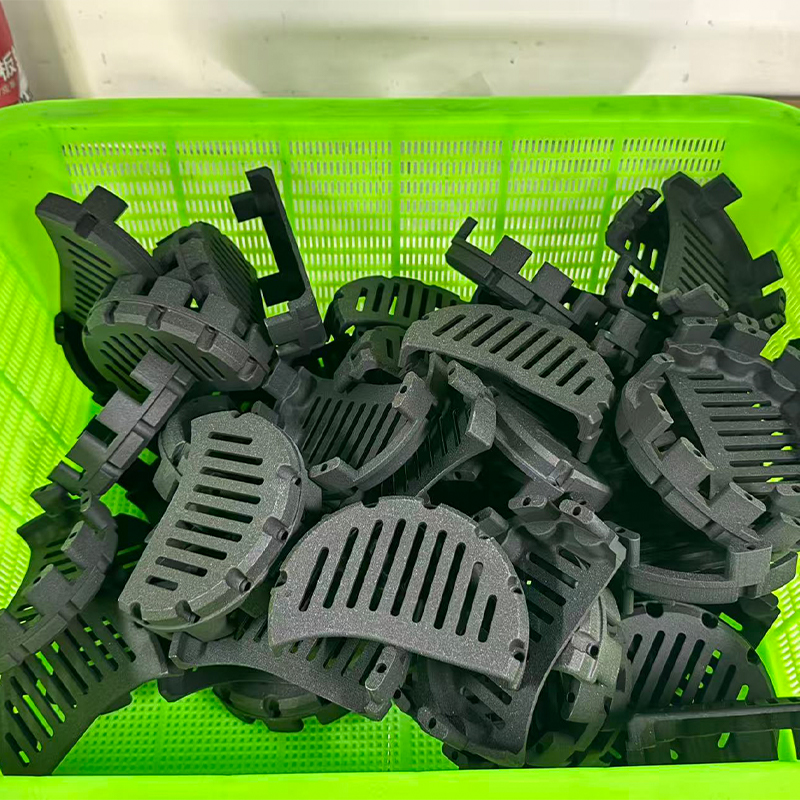
Nylonprocesser i pulverbädd bygger utan stödstrukturer, vilket frigör konstruktören att bygga in komplex geometri, inre kanaler och levande gångjärn som ingen annan väg kan producera ekonomiskt. Delar kommer ut med en enhetlig matt yta och tillräckligt isotropiska egenskaper för att fungera som äkta funktionskomponenter: fästen, kanaler, höljen, jiggar och slutanvändningsskydd. Glasfyllda och kolfyllda nylonkvaliteter ökar styvheten och dimensionsstabiliteten för fixturer som måste hålla ett referenspunkt under klämbelastning. För ingenjörer är den viktiga egenskapen inte rubrikens draghållfasthet utan möjligheten att kapsla dussintals olika delar i en enda byggnad och ta emot dem alla i samma fyra dagars fönster .
Tillverkning av metalltillsats för geometri som inte kan bearbetas
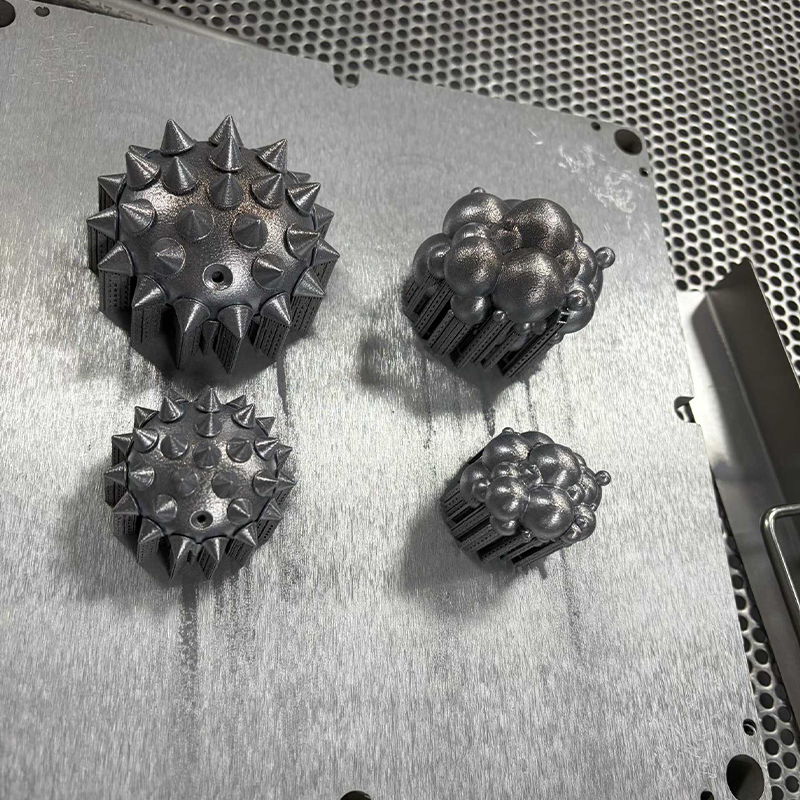
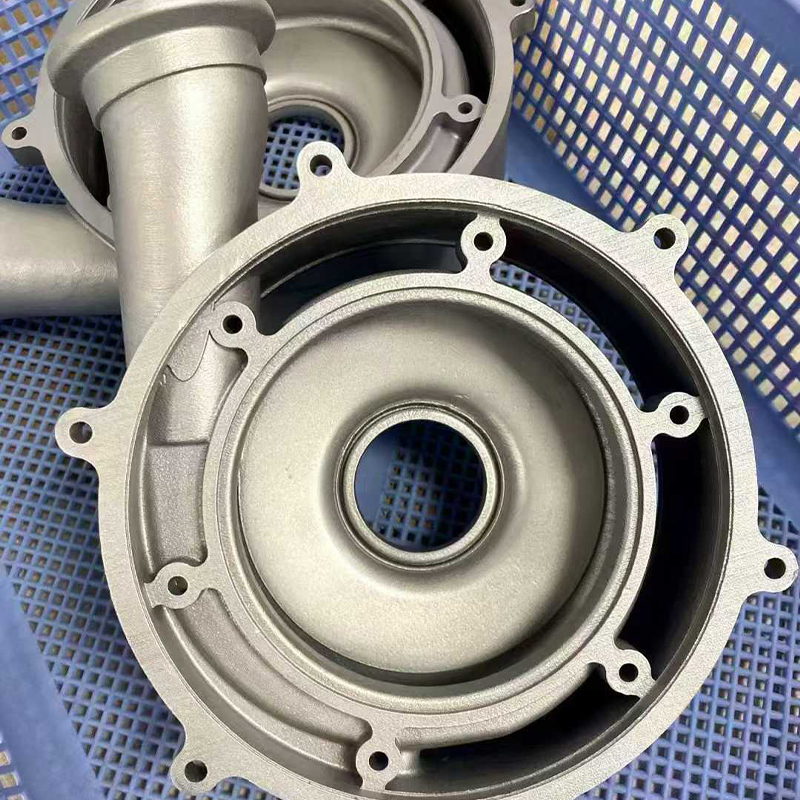
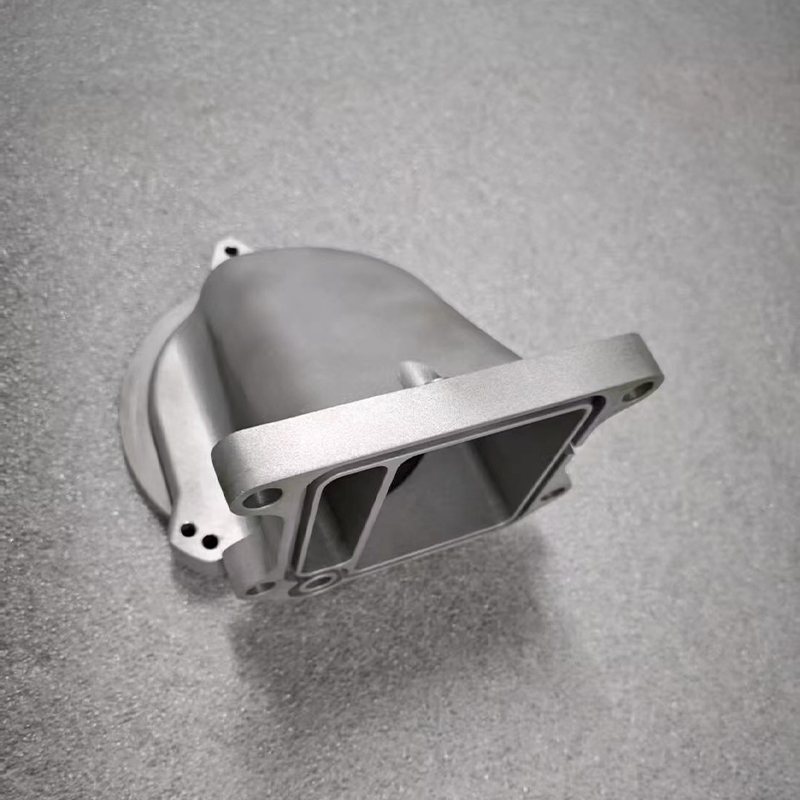
Metalltryck förtjänar sin plats när en del innehåller konforma kylkanaler, interna grenrör, topologioptimerade lastvägar eller tunnväggiga galler som en fräs helt enkelt inte kan nå. Aluminiumlegeringar, rostfria kvaliteter, verktygsstål och titan bearbetas alla rutinmässigt. Disciplinen som skiljer en seriös leverantör från en tillfällig leverantör är efterbearbetning: korrekt spänningsavlastning innan delen lämnar byggplattan, kontrollerat stödavlägsnande, het isostatisk pressning där porositet spelar roll, och slutbearbetning av varje tätningsyta, lagersäte och gängade hål. Ett metalltryck som inte har färdigbearbetats ska aldrig behandlas som en precisionskomponent.
Matchningsprocess till krav: En jämförelsetabell
Tabellen nedan sammanfattar det praktiska omslaget för varje rutt eftersom det normalt tillhandahålls av en industriell 3D-utskriftstjänst som också driver bearbetnings- och formningslinjer. Toleranser anges som typiskt möjliga för väldesignad geometri, inte som absoluta gränser, och de förutsätter att delen har granskats för tillverkningsbarhet innan jobbet släpps.
| Processväg | Typisk tolerans | Byggd yta | Materialfamilj | Ekonomiskt parti |
|---|---|---|---|---|
| Resin SLA | ±0,1 mm | Ra 3–6 µm | Standard och teknisk harts | 1–20 |
| Nylonpuderbädd | ±0,2 mm | Ra 10–15 µm | PA12, PA11, fylld nylon | 1–500 |
| Laserpulverbädd i metall | ±0,2 mm | Ra 8–20 µm | Aluminium, rostfritt, verktygsstål, titan | 1–100 |
| 3-axlig CNC-bearbetning | ±0,02 mm | Ra 1,6–3,2 µm | Aluminium, stål, mässing, ingenjörsplast | 1–2000 |
| 5-axlig CNC-bearbetning | ±0,01 mm | Ra 0,8–1,6 µm | Aluminium, rostfritt, titan, superlegering | 1–2000 |
| Replikering av silikonform | ±0,15 mm | Speglar mästaren | PU-hartser som simulerar ABS, PP, gummi | 20–200 |
Läs tabellen för kolumn istället för rad. Toleranskolumnen visar varför slutbearbetning efter utskrift inte är valfritt för precisionsfunktioner: den bästa tillsatstoleransen på listan är fortfarande en storleksordning lösare än rutinmässig 5-axlig bearbetning . Ytkolumnen förklarar varför målade kosmetiska delar nästan alltid börjar som hartsmästare eller bearbetade ämnen snarare än nylontryck. Batch-kolumnen är den som köparna oftast ignorerar, och det är den som avgör om ett program förblir lönsamt när volymerna växer.
Storskalig 3D-utskriftstjänst: Bygga bortom standardkuvertet
Efterfrågan på en stor 3d-utskriftstjänst har vuxit snabbare än maskinbyggda volymer har, och det praktiska svaret för överdimensionerad geometri är sällan en enda enorm maskin. Det är intelligent sektionering: dela upp modellen längs plan som valts av strukturella och kosmetiska skäl, utskrift av segmenten parallellt och bindning eller mekanisk sammanfogning av dem med lokaliserade funktioner som är designade i splitten. Bra gjort, en sektionerad del är starkare och rakare än ett tryck i ett stycke av samma storlek, eftersom varje segment upplever mindre termisk gradient under bygget.
Diagrammet nedan jämför den längsta enskilda dimensionen som rutinmässigt kan uppnås på varje rutt innan sektionering blir nödvändig. Det är en kapacitetskarta, inte en rankning, och den visar varför en storskalig 3d-utskriftstjänst och en bearbetningsavdelning är naturliga partners snarare än konkurrenter.
Detta diagram återbetalar noggrann läsning för alla som anger överdimensionerade delar. Storformatsextrudering når den största dimensionen i ett stycke av alla visade additivvägar, vilket är anledningen till att den dominerar applikationer som kontrollfixturer, formverktyg, mock-up-kapslingar och gjuterimönster där dimensionstolerans på tiondels millimeter är acceptabel. Gantryfräsning når nästan lika långt samtidigt som toleranserna hålls ungefär tjugo gånger snävare, så de två processerna är ofta parade: skriv ut bulkformen, bearbeta sedan referenserna och matchande ytor på samma plattform. Metallpulverbäddsystem sitter i den nedre änden av storleksaxeln, vilket är den enskilt största begränsningen för användning av metalladditiv och anledningen till att stora metallenheter vanligtvis skrivs ut som segment och sammanfogas. Nylon och industriharts upptar det mittersta bandet och täcker bekvämt de flesta konsumentprodukthöljen och fordonsinteriörkomponenter i ett stycke. Den praktiska slutsatsen är den byggkuvert ska behandlas som en designinput från den första CAD-sessionen, inte som en begränsning som upptäckts vid offert .
Anpassade CNC-bearbetningstjänster: där precision faktiskt skapas
Additiv tillverkning skapar geometri; bearbetning skapar precision. Alla kinesiska CNC-bearbetnings-OEM-leverantörer som är värda att anlita bör kunna förklara, utan uppmaning, hur de håller positionen mellan operationerna, hur de kompenserar för verktygsslitage över en batch och hur de verifierar den första artikeln innan de släpper resten. Dessa tre svar avslöjar mer om verklig kapacitet än en lista över maskinmärken någonsin kommer att göra.
Serviceöverväganden vid bearbetning av aluminium
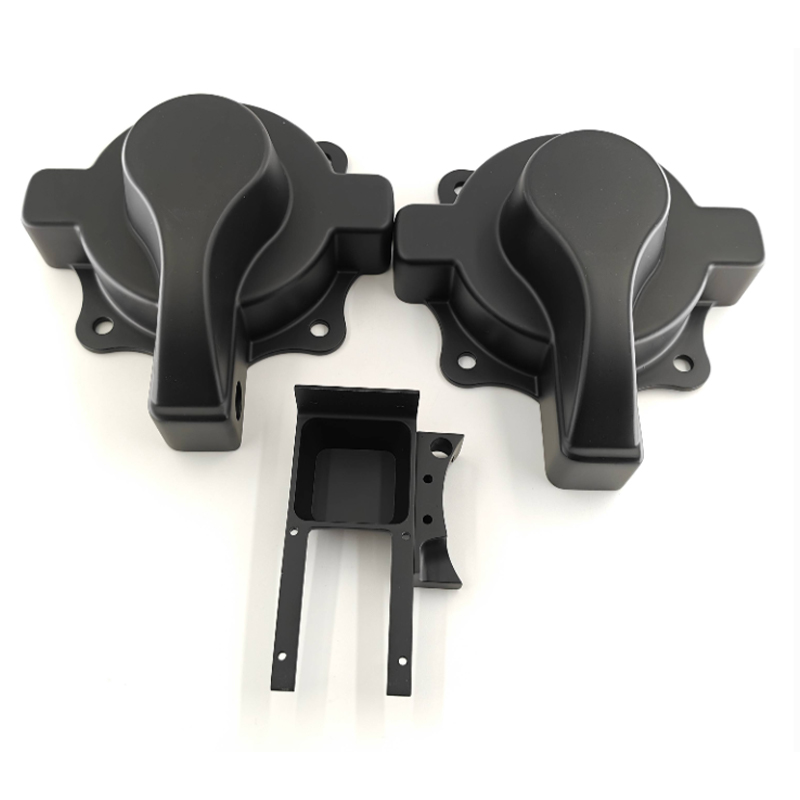
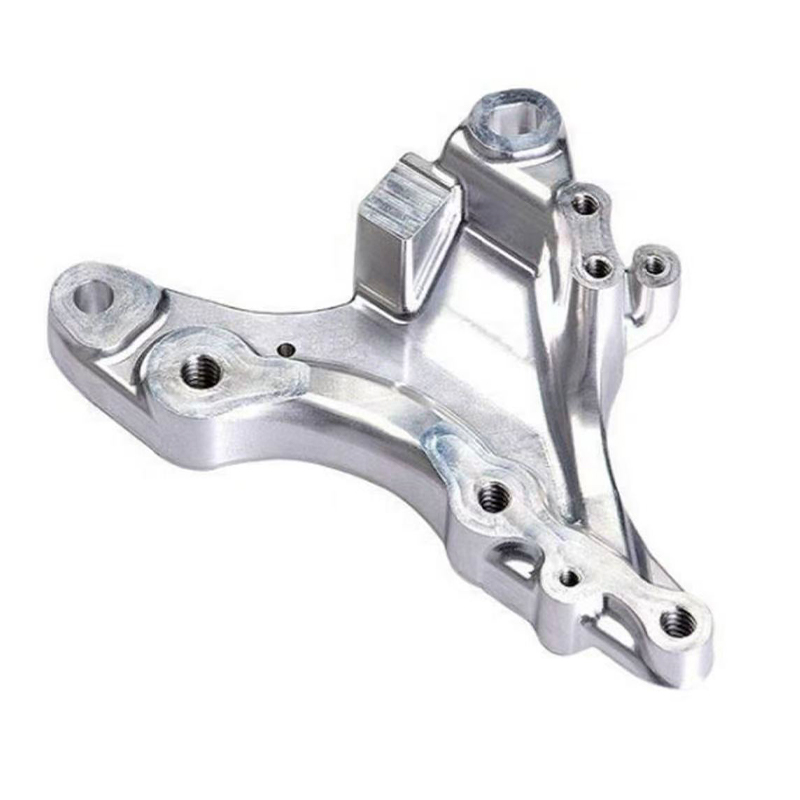
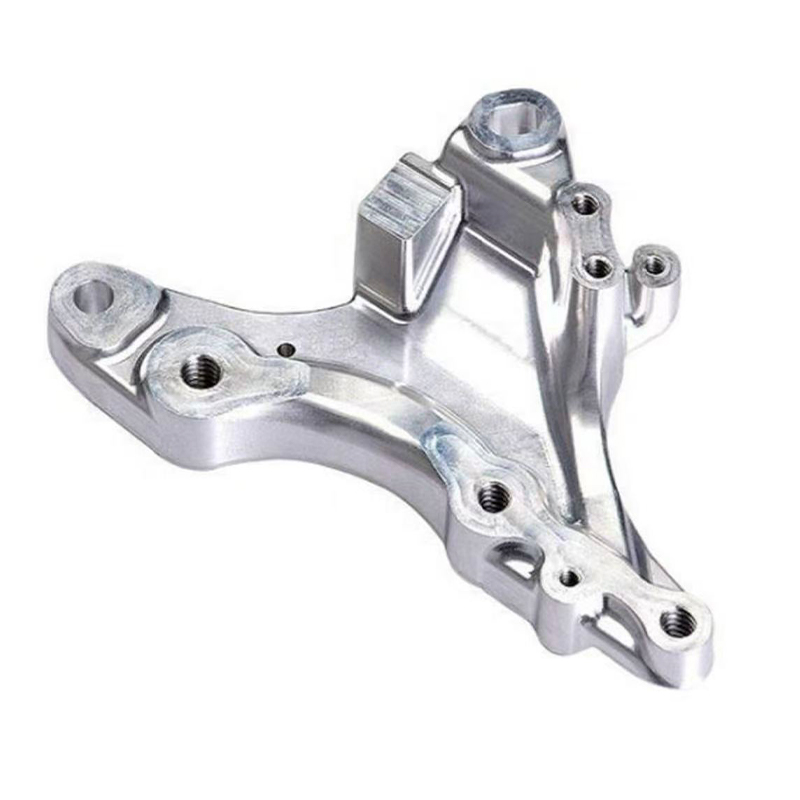
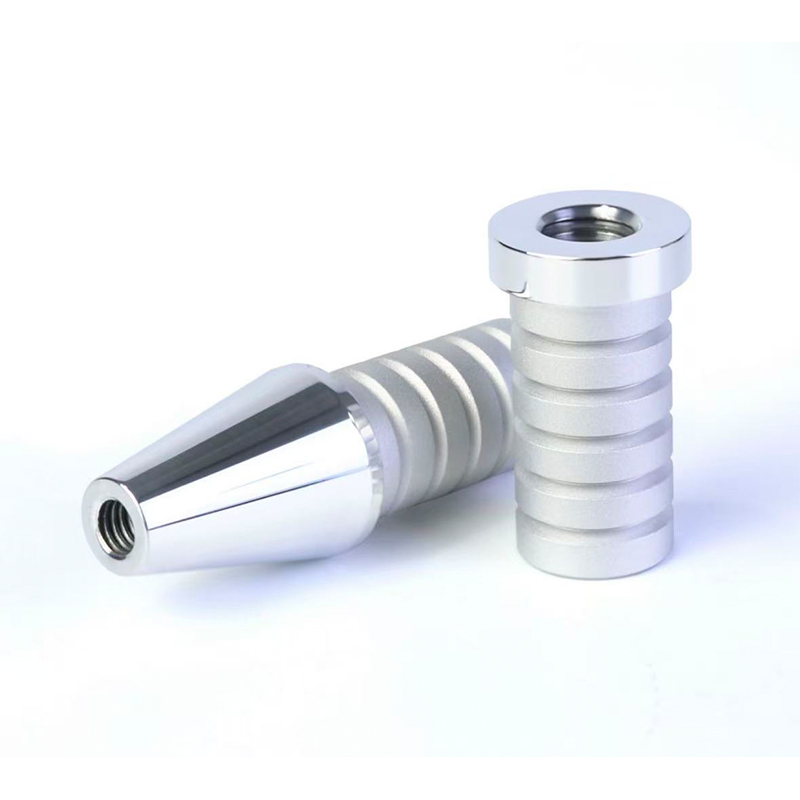
Aluminium förblir arbetshästen för prototyp och lågvolymproduktion eftersom det skär snabbt, håller toleransen bra och accepterar ett brett utbud av ytbehandlingar. En effektiv cnc-tjänst i aluminium uppmärksammar tre detaljer som skiljer acceptabla delar från utmärkta: spånavgång i djupa fickor, där skärande spån lämnar vittnesmärken; väggtjocklek i förhållande till klämkraft, eftersom tunna väggar böjs och sedan fjädrar tillbaka ur tolerans; och rätt val mellan 6061, 7075 och 5052 beroende på om prioriteringen är bearbetbarhet, styrka eller formbarhet. En välplanerad aluminiumdel kan flyttas från råmaterial till färdig komponent i en enda installation på en 5-axlig maskin, vilket eliminerar det uppstaplingsfel som tre separata uppsättningar skulle introducera.
Rostfritt stål och hårdare metall cnc-tjänster
CNC-bearbetningstjänster i rostfritt stål kräver ett annat tänkesätt. Arbetshärdning innebär att ett verktyg som stannar eller gnuggar istället för att skära kommer att skapa ett härdat lager som förstör nästa passage. Värmehantering, styv fixtur, skarpare verktygsgeometri och avsiktliga matningsstrategier är allt viktigare än rå spindelhastighet. För 316 och duplex kvaliteter kan cykeltiden vara två till tre gånger så lång som för en likvärdig aluminiumdel, varför ärliga ledtider från en rostfri leverantör är längre och varför en offert som ignorerar skillnaden bör ifrågasättas.
Varför 5-axliga cnc-bearbetningstjänster förändrar designkonversationen
Samtidigt femaxligt arbete gör att fräsen kan närma sig arbetsstycket från kontinuerligt varierande vinklar. De tekniska fördelarna är konkreta: kortare, styvare verktyg når djupa funktioner utan prat; underskärningar och sammansatta vinklar bearbetas utan anpassade fixturer; och, viktigast av allt, funktioner som måste vara koncentriska med varandra skärs i en uppsättning så att deras förhållande definieras av maskinen snarare än av en operatörs omklämning. För komplexa hus, pumphjul, grenrör och medicinska instrument är detta skillnaden mellan en del som monteras och en del som nästan monteras.
Jämföra de tre kärnvägarna på de kriterier som spelar roll
Ingenjörer väljer sällan en process på en enda axel. Radardiagrammet nedan ger poäng för de tre centrala rutter som erbjuds av en fullserviceplattform över sex kriterier som konsekvent förekommer i inköpsbeslut, på en skala från ett till fem. Den är tänkt som ett beslutsstöd för det första samtalet i ett projekt, när processen ännu inte är fixerad.
Formerna berättar en tydligare historia än de enskilda partiturerna. 3D-utskrift bildar en hög, smal profil som toppar geometrisk frihet och hastighet i ett stycke samtidigt som den faller bort på tolerans och finish, vilket är exakt signaturen på en process som används för tidig iteration och för former som inte kan skäras. CNC-bearbetning bildar en bred, balanserad profil med sina starkaste punkter på tolerans, materialområde och finish, vilket bekräftar dess roll som vägen som förvandlar ett koncept till en kvalificerad komponent. Silikonformreplikering sitter mellan de två och handlar med lite noggrannhet för förmågan att producera dussintals identiska kosmetiska delar från en mästare. Avgörande är att de tre polygonerna överlappar snarare än kapslar, vilket betyder att ingen enskild process dominerar, och det korrekta svaret för de flesta riktiga program är en sekvens snarare än ett val. Den praktiska innebörden är att en leverantör som erbjuder endast en av dessa tre former endast kan tjäna en fas av en produkts liv , medan en integrerad plattform kan bära samma del från konceptmodell till pilotbatch utan att byta leverantör.
Replikering av silikonform: bron mellan prototyp och produktion
Mellan engångstryck och hårdstålverktyg finns en klyfta som överraskar många program. Ett team behöver femtio eller hundra delar för ett fältförsök, en certifieringsinlämning eller en handelslansering, men volymen kan inte motivera en produktionsform och tidslinjen kan inte absorbera ledtid för verktyg. Replikering av silikonform, även kallad vakuumgjutning eller uretangjutning, fyller det gapet exakt.
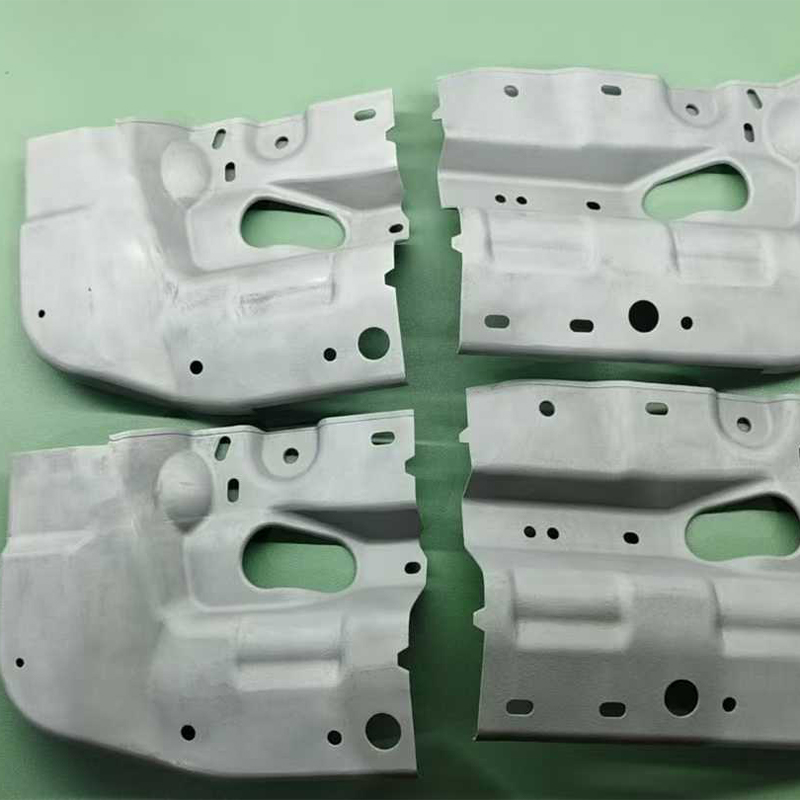
Arbetsflödet är okomplicerat. Ett mastermönster produceras, vanligtvis genom högupplöst hartstryckning eller genom bearbetning, och färdigställs till den exakta ytan som den sista delen kräver eftersom silikonen troget kopierar varje detalj, inklusive brister. Mastern är upphängd i en ram och inkapslad i flytande silikon, som härdas och sedan skärs upp längs en noggrant planerad skiljelinje. Polyuretanhartser valda för att simulera ABS, polypropen, gummi, glasfylld nylon eller transparent akryl hälls sedan under vakuum in i håligheten. En enda form ger vanligtvis efter mellan 20 och 25 kvalitetskopior innan dimensionell drift kräver ett nytt verktyg , så en beställning med hundra delar planeras runt fyra eller fem formar som löper parallellt.
Diagrammet nedan visar genomsnittliga produktionstimmar per färdig del när batchstorleken växer, vilket är det tydligaste sättet att se var varje rutt får sin plats.
Fem observationer följer av dessa kurvor. Vid en sats av en är silikongjutning den i särklass minst effektiva vägen eftersom hela formtillverkningsansträngningen debiteras till ett enda stycke, vilket är anledningen till att ingen gjuter en engångsföreteelse. Med tio bitar har silikonkurvan kollapsat dramatiskt och sitter redan nära de andra två, vilket visar hur snabbt mögelavskrivningar fungerar till köparens fördel. Bortom femtio stycken plattas alla tre kurvorna till, vilket betyder att inkrementell volym inte längre förändrar ansträngningen per del mycket och beslutet skiftar till materialegenskaper och tolerans istället. 3D-utskriftskurvan är den plattaste över hela sortimentet, vilket är dess tysta fördel: den är förutsägbar i vilken mängd som helst, utan verktygssteg att planera runt. CNC-kurvan fortsätter att sakta sjunka över tvåhundra stycken eftersom programmering och fixering är engångsinsatser spridda över en växande serie, vilket är anledningen till anpassade cnc-bearbetningstjänster blir ofta den mest effektiva vägen vid exakt de volymer där prototypmetoder slutar skala .
Ytbehandling: Steget som bestämmer upplevd kvalitet
En dimensionellt perfekt del med en inkonsekvent finish kommer att bedömas som ett misslyckande av alla som inte håller en bromsok. Ytbehandling är därför inte kosmetisk dekoration; det är det stadium där ingenjörsarbete blir synligt, och det bör specificeras med samma stränghet som en toleranstext.
De huvudsakliga behandlingarna som finns tillgängliga inom en enda plattform, och vad var och en faktiskt är till för, beskrivs nedan.
- Slipning och polering, som tar bort skiktlinjer från tryckta delar och förbereder alla ytor för målning eller plätering.
- Pärl- och sandblästring, vilket ger en enhetlig matt struktur som döljer mindre verktygsmärken och ger beläggningar en mekanisk nyckel.
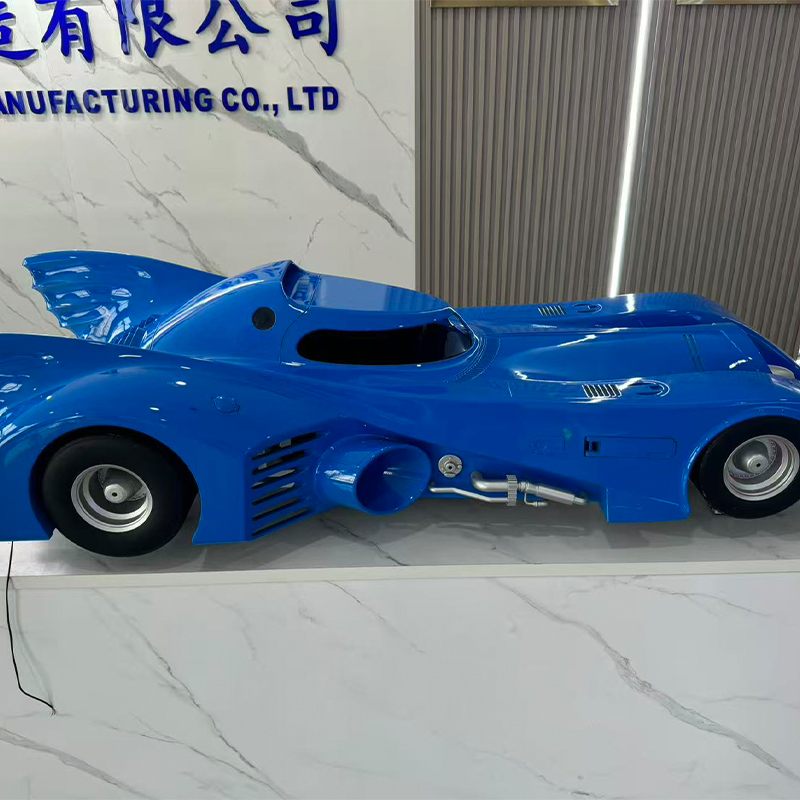
- Spraymålning i glans, satin, matt, mjukt och texturerat system, matchat till en medföljande färgreferens snarare än till en verbal beskrivning.
- Anodisering för aluminium, som tillför ett kontrollerat oxidskikt för korrosionsbeständighet och färg utan meningsfull dimensionsförändring.
- Pulverlackering för stål- och aluminiumdelar som behöver en tjock, slagtålig film.
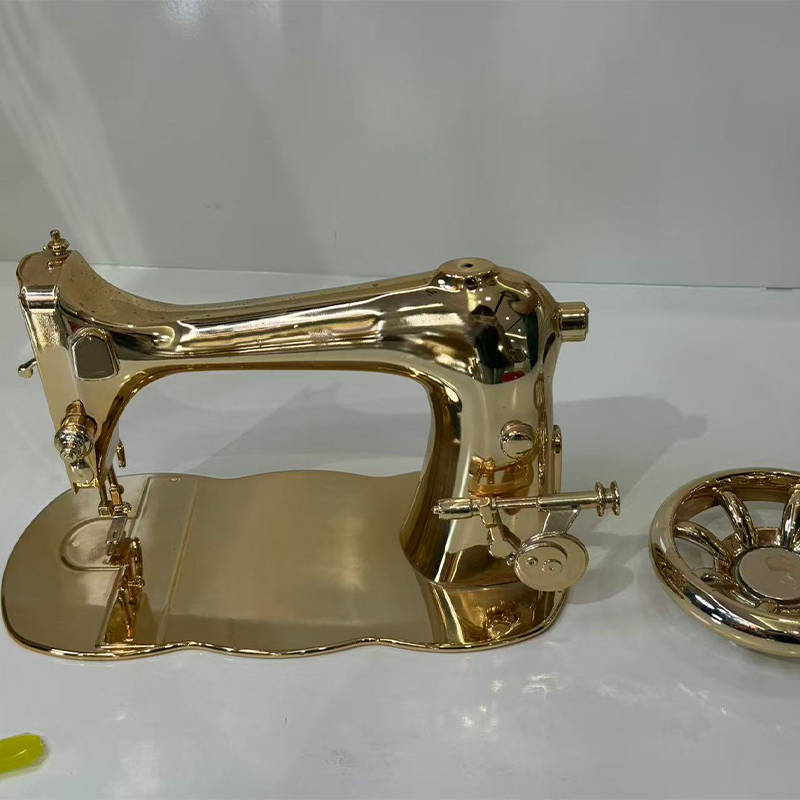
- Galvanisering och vakuummetallisering för reflekterande och dekorativa ytor på både metall- och plastunderlag.
- Silkescreentryck, tampontryck och lasermärkning för logotyper, legender och spårbarhetskoder.
Två grenar skiljer bra avslutning från medelmåttig avslutning. Den första är maskering: gängor, lagerhål, tätningsytor och elektriska kontaktytor måste skyddas så att filmuppbyggnaden inte förbrukar den tolerans som maskinisten arbetat för att uppnå. Ett typiskt färgsystem lägger till 30 till 60 mikron per yta, vilket är tillräckligt för att förvandla en bekväm glidpassning till en interferenspassning om den appliceras på en omaskerad borrning. Den andra är färgkontroll under standardiserad belysning, eftersom en färg som godkänts under verkstadslysrör inte kommer att matcha under utställningsbelysning, och omarbetning i det skedet är smärtsamt för alla.
Vilket arbete som faktiskt kommer till en One-Stop-plattform
Att förstå den typiska mixen av projekt som hanteras av en etablerad leverantör hjälper en köpare att bedöma om deras egna krav är rutinmässiga eller exceptionella för den butiken. Fördelningen nedan speglar ett representativt mönster av inkommande arbete mellan industrikunder.
Denna distribution har flera lärdomar för köpare. Funktionell prototyp är fortfarande den största enskilda kategorin, vilket bekräftar att de flesta delar som lämnar en modern plattform är avsedda att testas snarare än att bara titta på, och därför måste byggas av material med meningsfulla mekaniska data. Lågvolymer för slutanvändning utgör det näst största blocket, och deras tillväxt är det tydligaste beviset på att tillsats- och bryggprocesser har flyttat ut från modellaffären och in i verklig produktion. Designvalideringsmodeller står fortfarande för ungefär en femtedel av intaget, vilket återspeglar hur mycket värde team fortsätter att lägga på att hålla ett fysiskt föremål under en granskning. Verktygs- och formmästare är en mindre men tekniskt krävande andel, eftersom mastermönster måste färdigställas till standarden för den sista delen innan replikeringen börjar. Eftermarknad och reservdelar representerar det snabbast växande segmentet i många sektorer, eftersom digitalt lager tar bort behovet av att lagra långsamma komponenter, och en leverantör som behåller validerade processfiler kan reproducera en del år efter den ursprungliga körningen .
Hur man utvärderar en fabrik för 3D-utskriftstjänster i Kina innan du förbinder dig
Att välja bland leverantörer av 3d-utskriftstjänster och bearbetningsleverantörer är en strukturerad övning, inte en instinktiv. Sekvensen nedan återspeglar i vilken ordning frågorna faktiskt spelar roll, och det är värt att arbeta igenom det före den första ordningen snarare än efter det första problemet.
- Bekräfta processbredden. Fråga om harts, nylon, metall, bearbetning, gjutning och efterbehandling utförs i egen regi eller på underleverantörer, och begär svaret process för process.
- Begär en design-for-manufacturing recension på din faktiska fil. Kvaliteten på feedbacken, inte dess hastighet, avslöjar tekniskt djup.
- Upprätta inspektionspraxis. Fråga vad som mäts, med vilken utrustning, med vilken frekvens och vilken rapport som medföljer försändelsen.
- Förtydliga materialspårbarhet. Certifikaten bör namnge det specifika parti som används för dina delar, inte betyget i allmänhet.
- Testa kommunikationen med en teknisk fråga som inte har något enkelt svar, och observera om du får ett ingenjörssvar eller ett säljsvar.
- Verifiera hanteringen av immateriella rättigheter, inklusive sekretessvillkor, praxis för fillagring och om din geometri någonsin används som ett demonstrationsexempel.
- Kör en betald pilot på en äkta del innan du överför ett program, och utvärdera piloten på dokumentation såväl som på själva delarna.
Två varningsskyltar förtjänar särskild uppmärksamhet. En leverantör som accepterar alla krav utan en enda fråga om toleransavsikt, datumval eller funktionsytor har förmodligen inte öppnat filen. Och en leverantör som anger en identisk ledtid för harts, nylon, metall och bearbetade rostfria delar citerar från en mall snarare än från kapacitet. Den mest tillförlitliga prediktorn för ett framgångsrikt långsiktigt förhållande är kvaliteten på frågorna som ställs innan den första delen görs.
Design-till-produkt-arbetsflödet på en enda plattform
Värdet av en integrerad smart tillverkningsplattform är lättast att se när hela rutten ritas som en kontinuerlig kedja snarare än som en serie inköpsorder. Diagrammet nedan kartlägger de sju stadier en typisk del går igenom från första samtalet till packad försändelse.
Varje steg i denna kedja finns till för att skydda den efter den. Genomgång av designintag och tillverkningsbarhet fångar geometriproblem medan de fortfarande är billiga att fixa i CAD, och det är här de flesta undvikbara förseningar förhindras. Digital processplanering fixar uppställningar, fixturer och verktygsbanor innan något material förbrukas, så att verkstadsgolvet utför en plan snarare än att improvisera. Material- och ruttval är beslutspunkten där de tidigare jämförelsetabellerna faktiskt tillämpas på en specifik del. Tillverkningsblocket ritas som en enda enhet medvetet, eftersom tryckning och bearbetning ofta tillämpas på samma komponent snarare än att vara alternativ. Den nedre raden visar efterbehandlingskedjan, där silikonreplikering multiplicerar en validerad del till en batch, ytbehandling ger den dess slutgiltiga identitet och inspektion stänger slingan genom att jämföra det fysiska resultatet mot den ursprungliga avsikten, så att ingenting skickas utan bevis för att det matchar modellen det kom ifrån .
Om Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. är en pionjär inom industriell innovation och tillverkning. Vårt expertdesignteam förvandlar kundidéer till praktiska, estetiska produktdesigner. Vi erbjuder 3D-utskrift i harts, nylon, metall och andra material och har avancerad bearbetning. Replikering av silikonform möjliggör låg kostnad och hög precision i små partier. Ytbehandlingar som målning förbättrar produktens utseende. Med vår one-stop-tjänst kan kunder avsluta design-till-produkt-processen på en plattform, vilket sparar tid och kostnader. Vi strävar efter att vara en pålitlig långsiktig partner för industriell utveckling.
I praktiken innebär den strukturen att en kund kan komma med en skiss, ett funktionskrav eller en äldre komponent som inte längre har ritningar, och lämna med inspekterade, färdiga delar utan att någonsin hantera en andra leverantör. Designteamet omsätter avsikter till tillverkningsbar geometri, tillsats- och bearbetningsavdelningarna producerar det, replikeringslinjen multiplicerar det när en batch krävs, och efterbehandlingsavdelningen levererar den i det skick som slutmarknaden förväntar sig. Varje steg delar samma artikelnummer, samma toleranspost och samma kontaktpunkt.
Branschtillämpningar och var varje rutt passar
Fordon och mobilitet
Utvecklingsprogram förlitar sig på tryckta inredningsdetaljer för passformsstudier, nylonkanaler och fästen för försök med underhuvsförpackningar och bearbetade aluminiumhus för drivlina och batteritestriggar. Motorsport och specialiserade fordonsbyggare använder samma kombination för genuint lågvolym slutanvändningsdelar, där hårda verktyg aldrig skulle vara motiverade.
Medicinsk utrustning och laboratorieutrustning
Instrumenthus, kirurgiska guider, handstyckeskroppar och vätskegrenrör drar nytta av kombinationen av komplex tryckt geometri och bearbetade tätningsytor. Cnc-bearbetningstjänster i rostfritt stål specificeras ofta här för komponenter som måste steriliseras upprepade gånger, och spårbar materialdokumentation är inte förhandlingsbar.
Konsumentelektronik och hushållsapparater
Utseendemodeller byggda av hartsmästare och målade till en färgstandarddriven designrecensioner, medan gjutna uretansatser tillhandahåller pilotkonstruktioner och certifieringsprover. Maskinbearbetade mellanramar i aluminium och värmespridare dyker upp i samma program, varför en kommersiell 3d-utskriftstjänst som också bearbetar är så mycket mer användbar än en som inte gör det.
Industriell automation och robotik
End-of-arm-verktyg, anpassade gripdon, sensorfästen och skydd är klassiska kandidater för en cnc-bearbetningsprototyptjänst uppbackad av additiv förmåga. Kraven ändras när en produktionslinje tas i drift, så möjligheten att revidera en fixtur och ta emot den nya versionen inom några dagar är värd mer än en marginell förbättring i en enskild process.
Förbereder filer och specifikationer som får tillbaka bra delar
Leverantörer kan bara arbeta med vad de får, och en överraskande andel av kvalitetstvister har sitt ursprung i ofullständig information snarare än i tillverkningsfel. Att skicka en parametrisk fil som STEP tillsammans med eventuell nätexport gör att leverantören kan bygga om verktygsbanor exakt, eftersom ett nät förkastar den matematiska definitionen av en krökt yta och tvingar maskinisten att approximera den.
Toleranser bör tillämpas selektivt. Att markera varje dimension som kritisk säger ingenting till leverantören och tvingar dem att behandla den lösaste delen med samma försiktighet som den tätaste. Genom att identifiera de tre till fem funktionerna som verkligen kontrollerar funktionen kan hela processplanen organiseras kring att skydda dem. Datumval förtjänar samma tanke: datumschemat bör återspegla hur delen är placerad i sin montering, så att inspektionsrapporten besvarar frågan som konstruktionen faktiskt bryr sig om.
Ange slutligen avsedd användning. En leverantör som känner till en konsol kommer att se vibrationer vid förhöjd temperatur kommer att styra materialvalet annorlunda än en som antar att det är en displaymodell. Den enda meningen med sammanhanget förhindrar ofta en hel iterationsslinga, och det kostar ingenting att inkludera i det första meddelandet.
Vanliga frågor
F1: Hur väljer jag mellan 3D-utskriftstjänster och CNC-bearbetning för en ny del?
Börja med tolerans och geometri. Om detaljen innehåller inre kanaler, galler eller organiska former som ett skärverktyg inte kan nå, är additiv tillverkning den naturliga vägen. Om delen behöver egenskaper som hålls till ±0,05 mm eller tätare, behöver en specifik certifierad legering eller behöver en finbearbetad ytfinish, är bearbetning svaret. Många verkliga komponenter behöver båda, med bulkformen tryckt och de kritiska ytorna bearbetade efteråt, och en leverantör som använder båda funktionerna kan planera den sekvensen i ett processdokument snarare än över två inköpsorder.
F2: Vilka filformat och information ska jag skicka med en förfrågan?
Skicka en STEP- eller IGES-fil som geometrisk master, plus en 2D-ritning som visar kritiska dimensioner, datum, krav på ytfinish och materialspecifikationer. Inkludera kvantiteten, den avsedda applikationen och eventuella regulatoriska sammanhang. Om färg eller struktur spelar roll, ange en fysisk referens eller en erkänd färgkod istället för en beskrivning i ord. Om ett nätformat som STL används för ett rent additivt jobb, bekräfta exportupplösningen, eftersom ett grovt nät kommer att visa synliga fasetteringar på krökta ytor.
F3: Kan tryckta delar användas som riktiga produktionskomponenter, eller bara som prototyper?
De kan vara äkta produktionskomponenter när material och process väljs medvetet. Nylonpulverbädddelar, särskilt fyllda kvaliteter, fungerar som slutanvändningsfästen, höljen, kanaler och fixturer i många industrier. Metalltryckta delar används i produktionen där geometrin inte kan tillverkas på annat sätt, förutsatt att de är korrekt spänningsavlastade och färdigbearbetade på funktionella ytor. De praktiska gränserna är ytfinish, uppnåbar tolerans utan sekundär bearbetning och långvarigt beteende under ultraviolett exponering eller långvarig värme, som alla bör bekräftas mot det specifika materialdatabladet.
F4: Hur många delar kan en silikonform producera innan kvaliteten sjunker?
En typisk form ger cirka 20 till 25 acceptabla kopior, även om den exakta siffran beror på delens geometri, underskärningar och det använda gjuthartset. Aggressiva underskärningar och vassa inre hörn sliter på silikonen snabbare. För större behov produceras flera identiska formar från samma master och körs parallellt, vilket bevarar konsistensen över hela partiet och förkortar det övergripande schemat. Eftersom varje form är hämtad från en master, är dimensionsöverensstämmelsen mellan formarna i allmänhet mycket nära.
F5: Vilka toleranser kan realistiskt uppnås på bearbetade delar av aluminium och rostfritt stål?
Rutinmässigt 3-axligt arbete håller ±0,02 mm på väl understödda funktioner, och samtidigt 5-axligt arbete håller ±0,01 mm på delar som är designade för bearbetning i en enda installation. Att uppnå dessa siffror beror på väggtjocklek, dellängd, fastspänningsstrategi och termisk stabilitet under skärningen. Långa tunna detaljer och djupa fickor kommer alltid att vara lösare än kompakta solida. Det mest produktiva tillvägagångssättet är att specificera snäva toleranser endast där funktionen kräver dem och att diskutera dessa specifika egenskaper med leverantören innan processplanen fastställs.
F6: Hur hanteras konfidentialitet för egen design?
Ett sekretessavtal bör ingås innan filer överförs, och det bör omfatta fillagring, intern åtkomst, avslöjande av underleverantörer och bortskaffande av masters, fixturer och restmaterial efter att ett projekt stängs. Fråga specifikt om din geometri någonsin skulle kunna förekomma i marknadsföringsprover eller kapacitetsdisplayer, och anteckna svaret skriftligt. En leverantör som är van vid att arbeta med utvecklingsprogram har redan en definierad process för detta och kommer att kunna beskriva den utan att tveka.
relaterade produkter
Kontaktinformation
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Byggnad 7, nr 188, Hongni-sektionen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Upphovsrätt © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Manufacturers
