


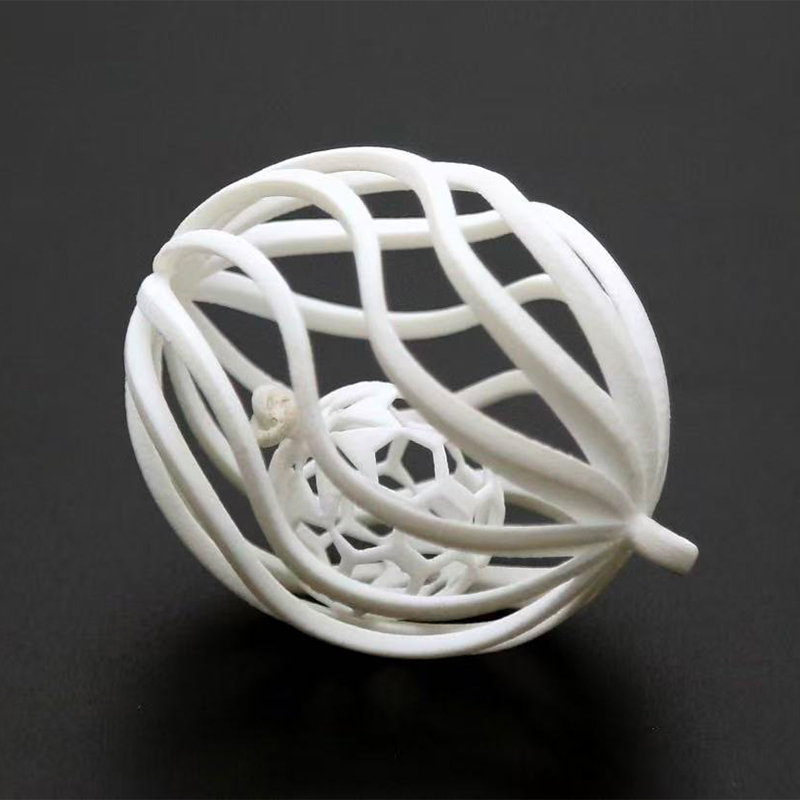
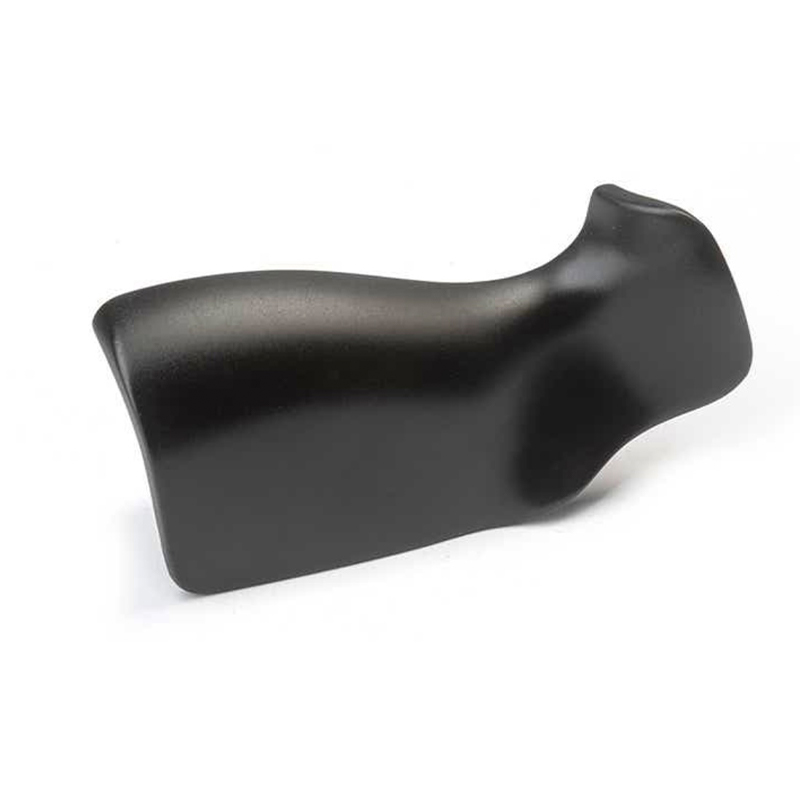
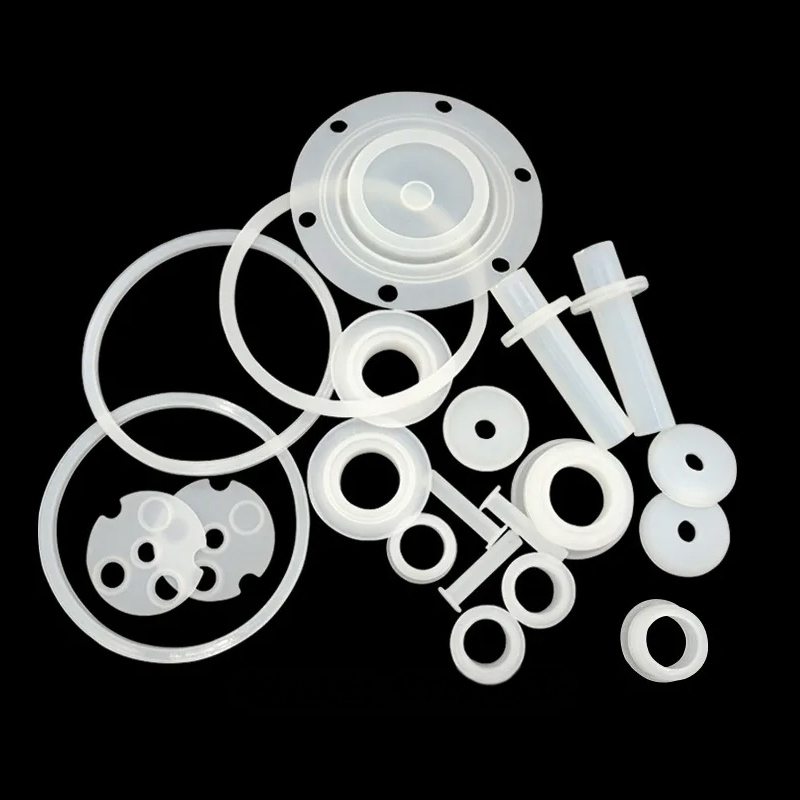
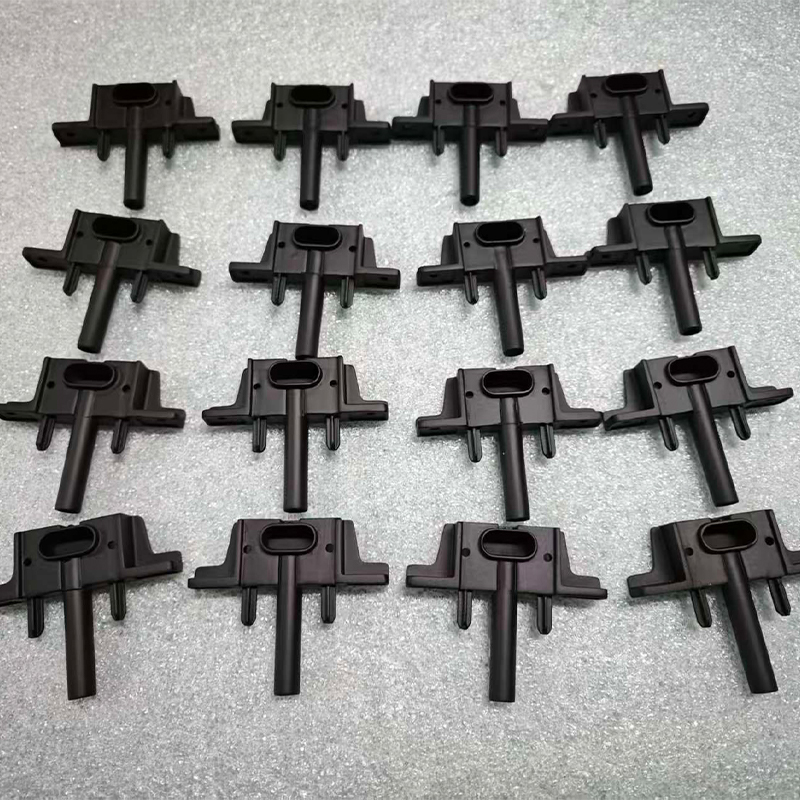
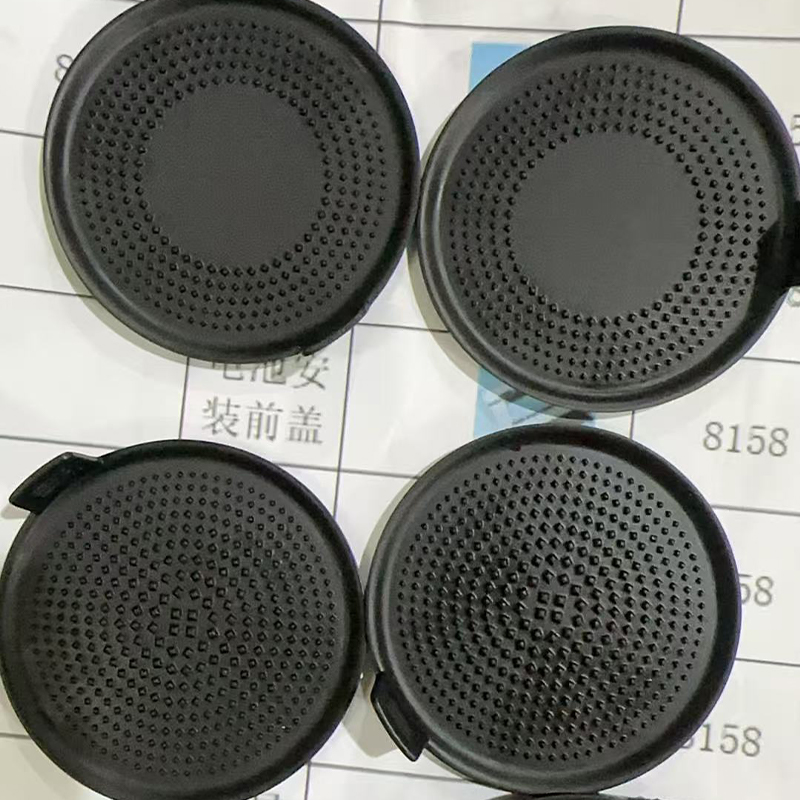
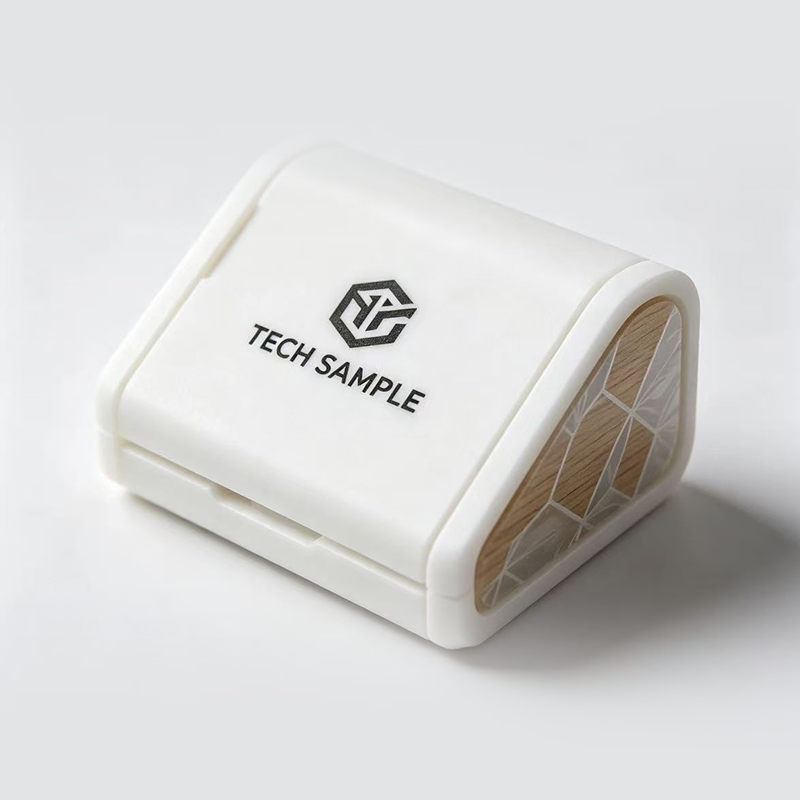
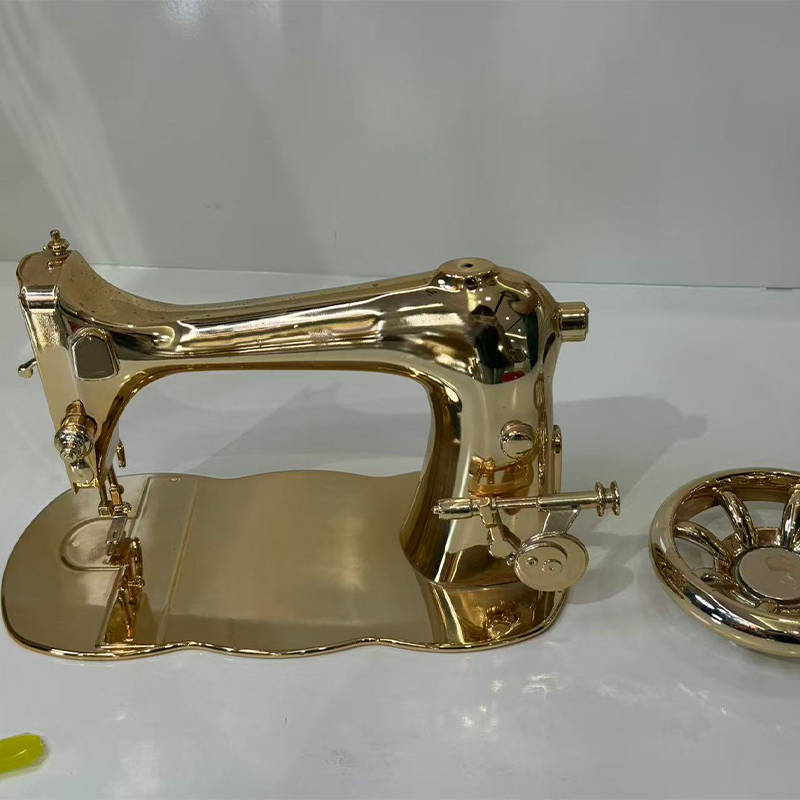
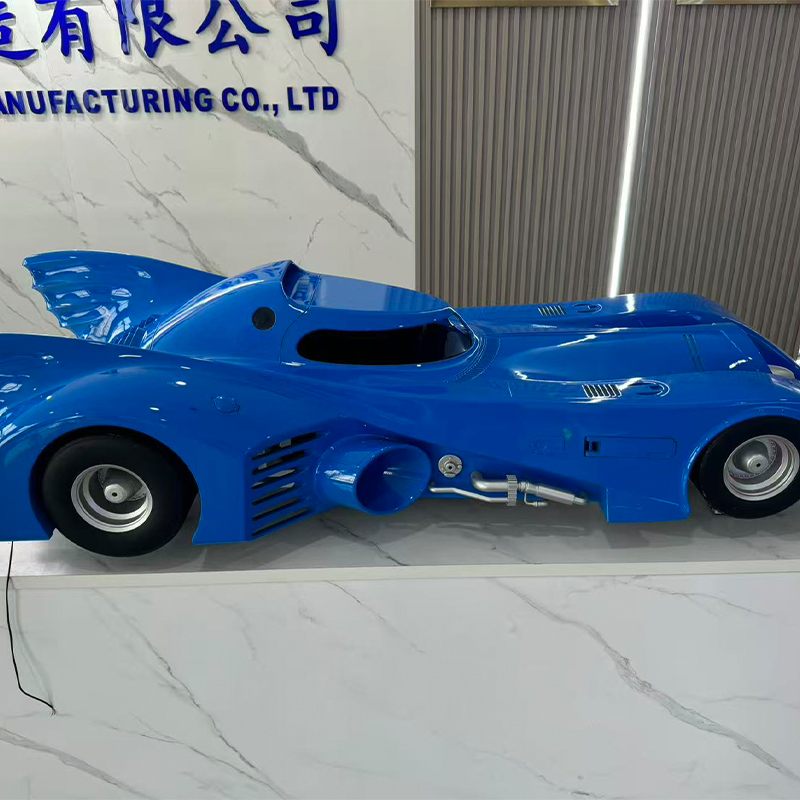
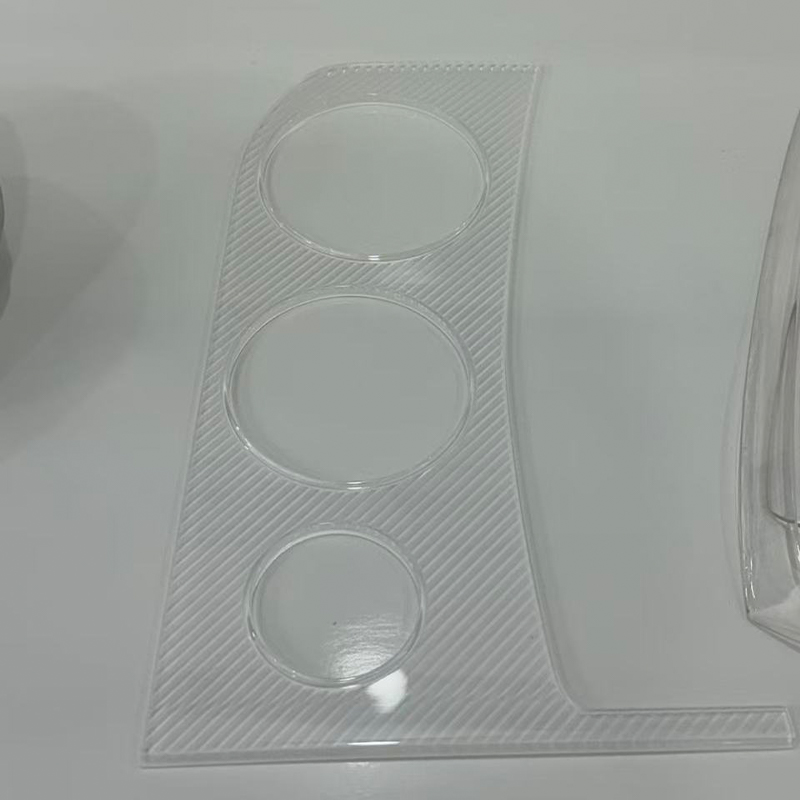


DLP Resin 3D-utskriftstjänst Tillverkare
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. är ett Kina DLP-harts 3D-utskriftstjänsttillverkare och OEM/ODM-fabrik. Vår DLP Resin 3D Printing Service använder helskiktsexponering för att bygga hartsdelar med snabba bygghastigheter och extremt fina texturdetaljer, och den sitter inuti vår bredare one-stop-plattform som täcker 3D-utskrift, CNC-bearbetning, vakuumgjutning och ytbehandling.
Vi producerar små, komplexa, högdetaljerade hartskomponenter för smycken, statyetter, dentala modeller och jämförbara precisionsdelar, och vi stödjer prototypprover till småparti- och kontraktstillverkning från vår produktionsbas i Jiaxing.
Hur DLP Resin Printing fungerar och var det passar
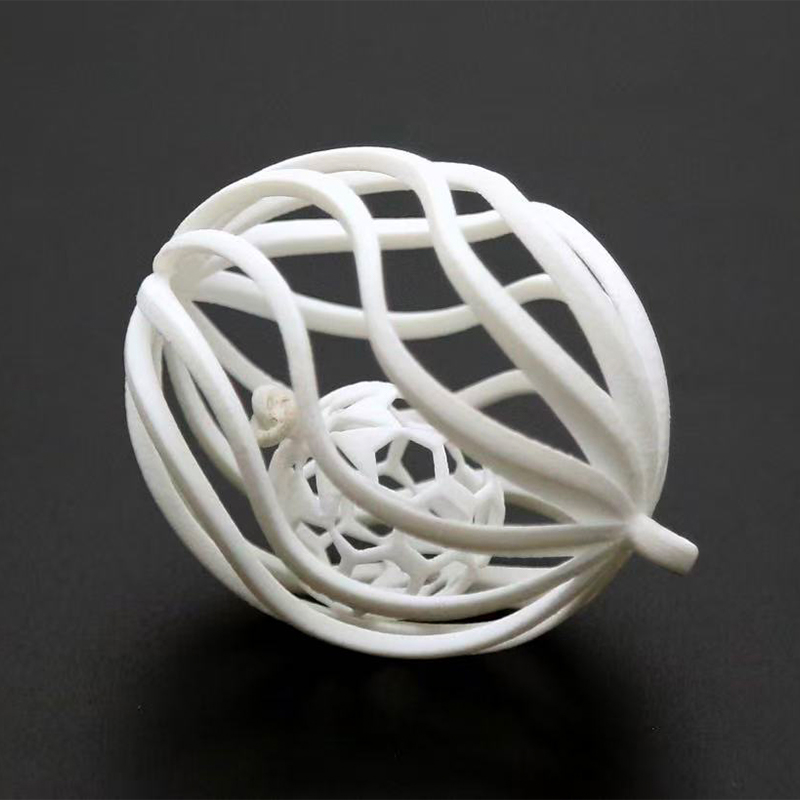
Digital ljusbearbetning projicerar en helskiktsbild på hartsytan på en gång, så varje lager härdar i en enda exponering snarare än att spåras punkt för punkt. Det är källan till två praktiska fördelar: snabbare bygghastighet än punkt-för-punkt scanning SLA, och hög precision på liten, intrikata geometri.
Eftersom det projicerade pixelrutnätet definierar den minsta adresserbara funktionen, passar DLP delar vars värde ligger i fin ytstruktur, skarpa kanter och små repeterande detaljer. Där en del är stor och tunnväggig snarare än findetaljerad, är vår SLA Resin 3D Printing Service ofta den bättre vägen; där kravet är funktionell nylon eller metall flyttar vi jobbet till SLS Nylon 3D Printing Service eller SLM Metal 3D Printing Service.
Processfördelar vi bygger runt
- Snabbare bygghastighet än SLA-processen för punkt-för-punkt-skanning.
- Högre precision, idealisk för små och komplexa strukturer.
- Delikat ytstruktur med utmärkt återgivningskvalitet.
- Helskiktsexponering håller lager-till-lager konsistens över en byggplatta.
Applikationspassning efter deltyp
DLP-hartsutgång väljs när ytdetaljer och dimensionell trohet på små delar har större betydelse än mekanisk belastning. Tabellen nedan kartlägger typiska delfamiljer till hur vi konfigurerar jobbet.
| Del familj | Varför DLP passar | Typisk konfiguration |
|---|---|---|
| Smyckemästare och mönster | Fin konsistens, vassa stift och filigran | Högdetalj harts, liten byggplatta, gjutfärdig orientering |
| Figuriner och samlarföremål | Ytreproduktion på skulpterade detaljer | Flerdelad klyvning, stödplanering, efterhärdning och efterbehandling |
| Dentala och medicinska modeller | Noggrann liten geometri och släta ytor | Modellharts, tätskiktskontroll, dimensionskontroll |
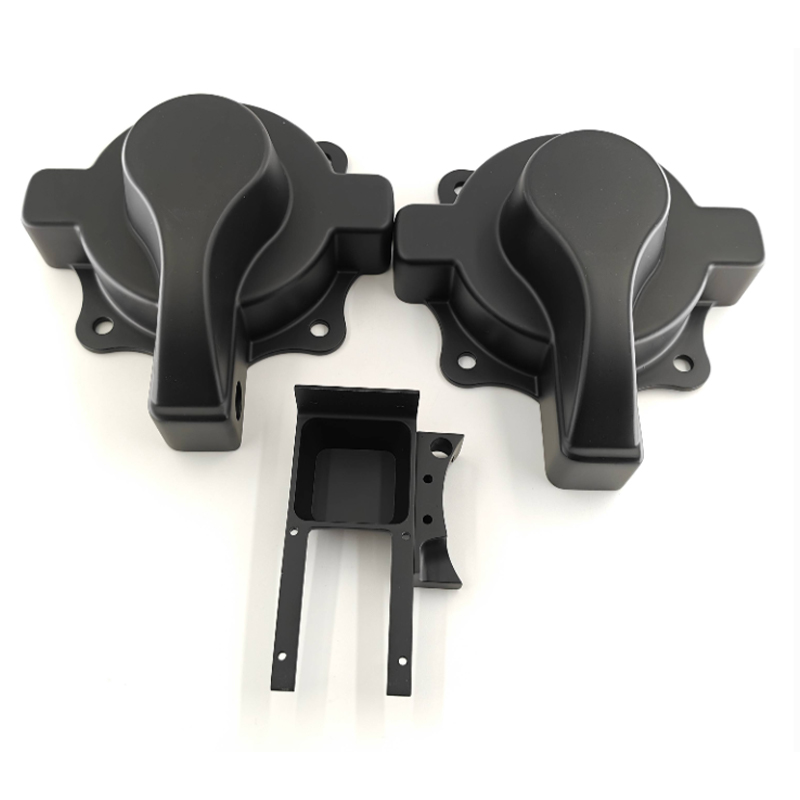
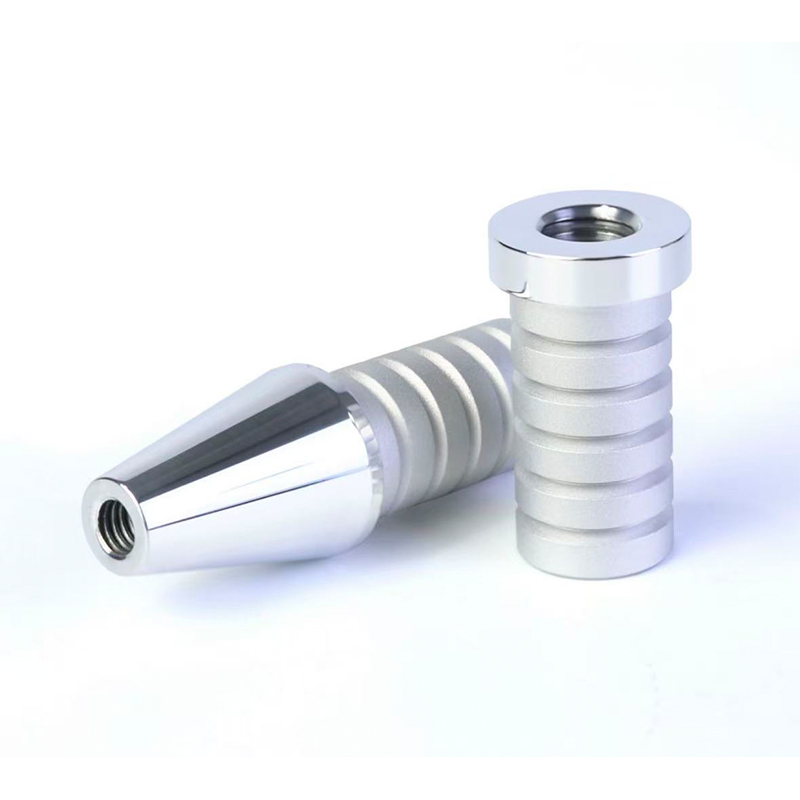
| Små precisionskomponenter | Komplexa funktioner som skulle behöva flera bearbetningsinställningar | Val av harts efter funktion, sedan CNC eller efterbehandling vid behov |
| Gjutmönster | Ren utbrändhet och fin textur som tryckts | Red Wax Resin 3D-utskriftstjänst |
Red Wax Resin: Vårt dedikerade gjutmaterial
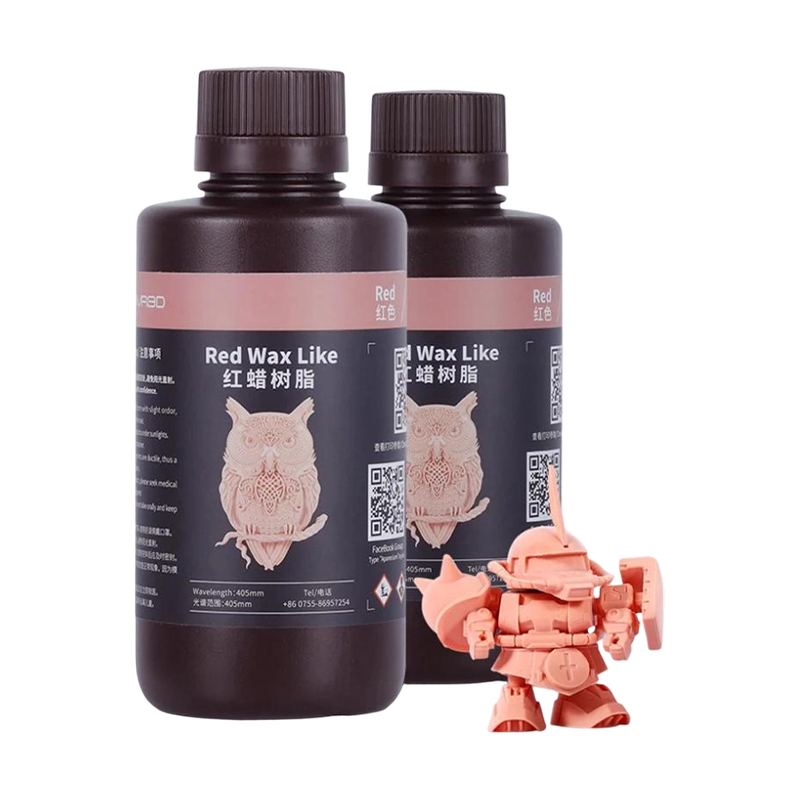
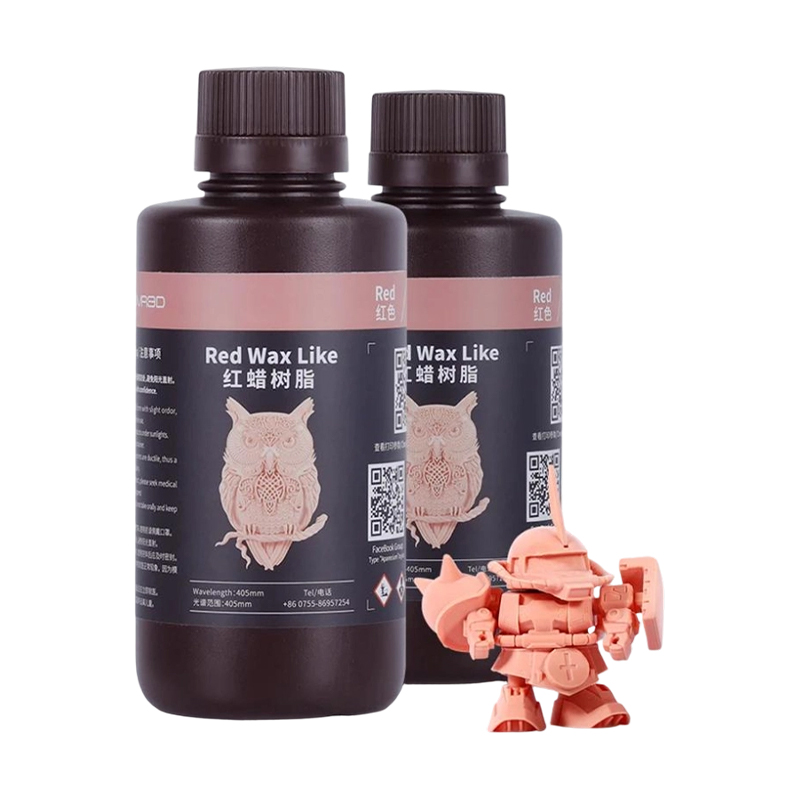
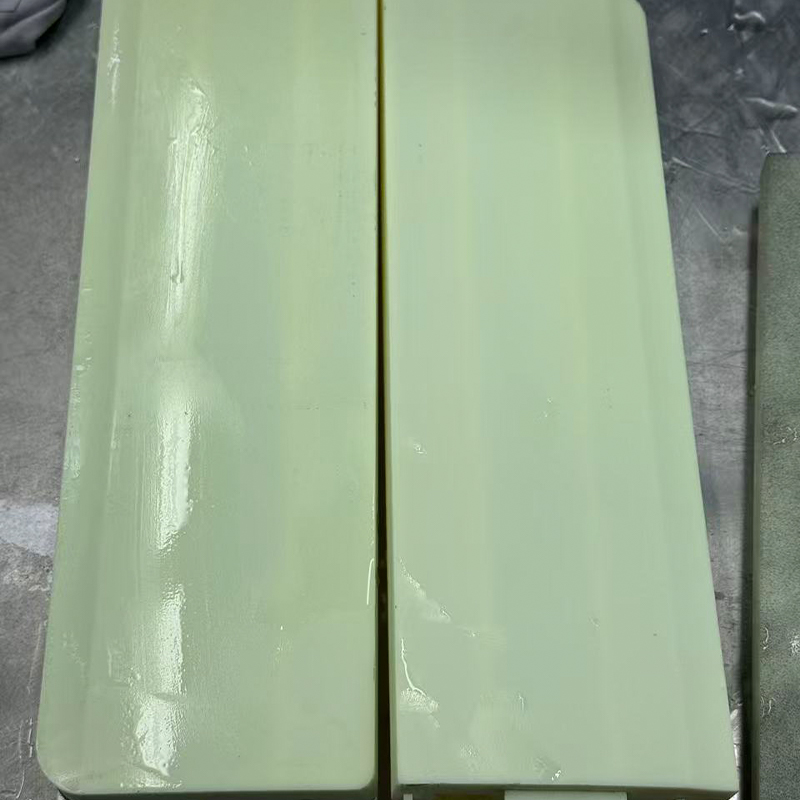
Red Wax Resin är det dedikerade gjutmaterialet för vår DLP-hartstjänst. Det är en högprecision, finstruktur-detalj harts utvecklad för mönster som går direkt in i investeringsgjutning, vilket uppnår extremt fin ytstruktur så att gjutytan utgår från ett rent mönster.
Vi kopplar ihop den med samma DLP-plattform som används för vårt standarddetaljharts, så att ett smycke eller dentalmönster och dess funktionella motsvarighet kan produceras på en processväg med konsekvent byggbeteende.
Specifikationer som driver bygget
DLP-utgång definieras av en liten uppsättning variabler. Vi bekräftar dessa mot ritningen innan ett bygge planeras, eftersom de anger den uppnåbara detaljen, orienteringen och slutvägen.
- Skikttjocklek — Den primära avvägningen mellan byggtid och ytjämnhet på krökta och sluttande ytor.
- XY pixelupplösning — ställer in den minsta adresserbara funktionen och skärpan hos fina kanter.
- Bygg kuvert — avgör om en del skrivs ut i ett stycke eller delas och monteras.
- Orientering och stöd — kontrollerar vittnesmärken, planhet och var borttagning av stöd är acceptabelt.
- Hartskvalitet — detaljharts, gjutharts som rödvax, eller en funktionell kvalitet anpassad till slutanvändningen.
- Väggtjocklek och dränering — reglerar urholkning, hartsevakuering och intern härdning.
- Efterbearbetning — tvättning, efterhärdning, borttagning av stöd, slipning och polering till önskad finish.
Från utskrift till färdig del
En DLP-build är bara ett steg på vägen till en användbar del. Vi planerar nedströmsverksamheten i offertskedet så att den tryckta geometrin redan står för dem.
Typisk väg: filgranskning och orientering → DLP-bygge → stödborttagning → tvättning och efterhärdning → dimensions- och utseendeinspektion → efterbehandling eller nedströmsprocess.
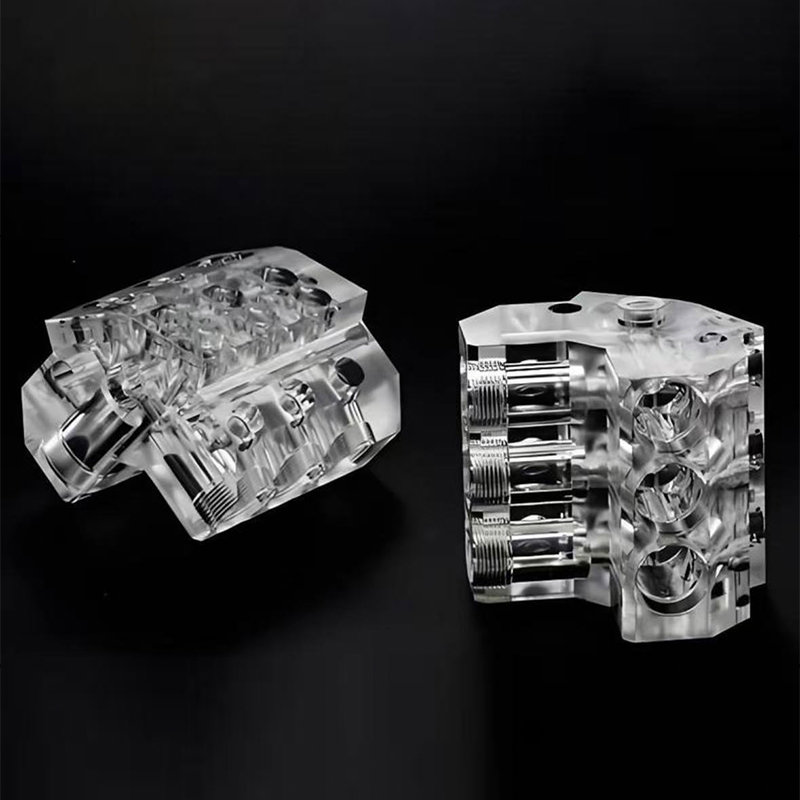
Nedströmsalternativ inkluderar målning och beläggning (matt/blank yta), slipning, polering och sandblästring och transparenta delar (halvtransparent/helt transparent) där klarhet krävs.
Kvalitetskontroll och sekretess
Vi genomför kvalitetsinspektion i hela processen som omfattar inkommande kontroll av råvaror, testning av halvfabrikat och dimensionsverifiering av färdig produkt. Varje skräddarsytt arbetsstycke inspekteras mot dimensionstolerans och utseendestandarder så precision och kvalitet förblir konsekventa i prototyp- och batchproduktion.
- Råvarukontroll — Hartser kontrolleras före lagring för att minska kvalitetsrisken vid källan.
- Provtagning under process — Regelbunden provtagning under produktionen stabiliserar bearbetningsprecisionen.
- Slutlig leveranskontroll — färdiga delar får en omfattande inspektion före leverans.
- Projekt zonindelning — Oberoende slutna verkstäder separerar kundprojekt för att undvika korsdataläckage.
- Personal NDA och isolerat nätverk — Sekretessavtal och ett internt isolerat nätverk skyddar ritningar och modeller.
Där DLP finns i vårt sortiment
DLP är en process i en uppkopplad tillverkningsplattform. När ett projekt behöver mer än hartsdetaljer flyttar vi det över processer utan att byta leverantör eller omförklara delen.
| Process | Bästa passform |
|---|---|
| DLP hartsutskrift | Små, komplexa detaljer med hög detaljnivå; smycken, figurer, dentala modeller; gjutningsmönster |
| SLA hartsutskrift | Större hartsdelar, släta ytor, transparent och halvtransparent arbete |
| SLS nylontryck | Funktionella nylondelar, levande gångjärn, snäpppassningar, inga stödmärken |
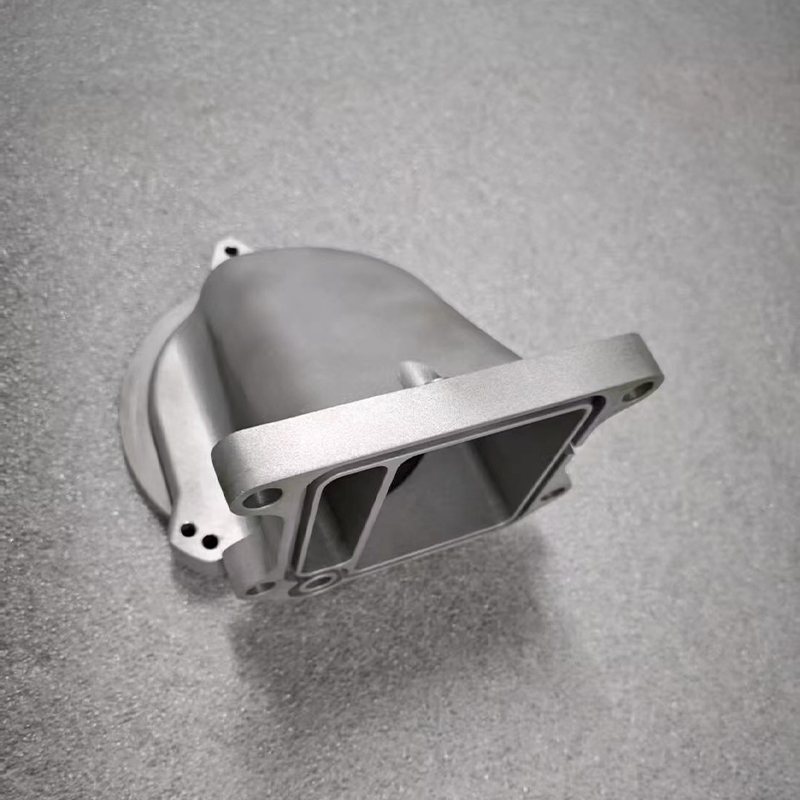
| SLM metalltryck | Metallkomponenter i verktygsstål, titan, aluminium och rostfritt stål |
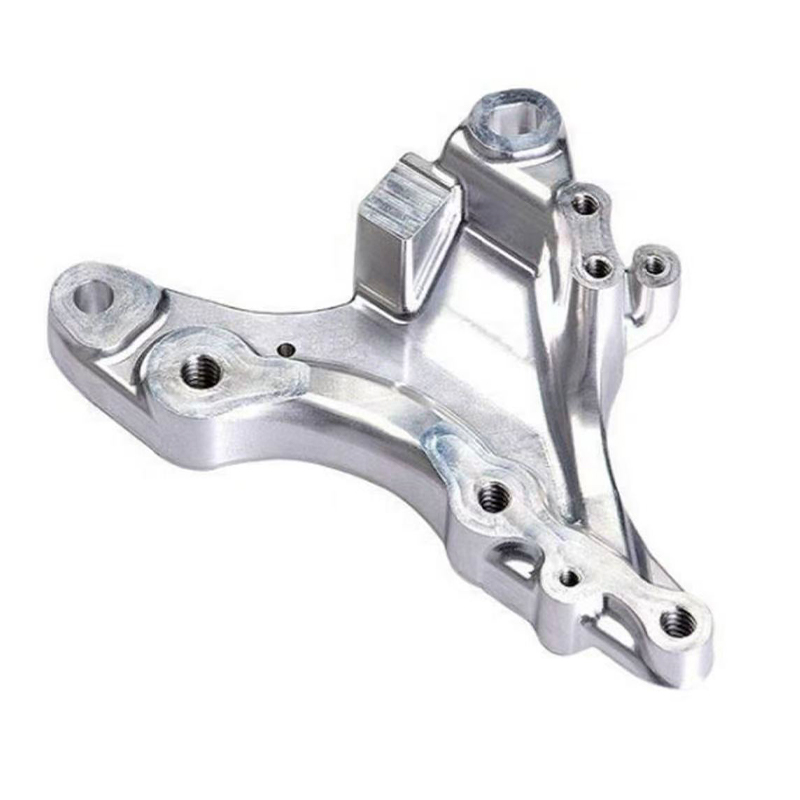
| CNC-bearbetning | Funktionella delar med snäva toleranser och bearbetning efter tryck |
| Vakuumgjutning | Låg kostnad, hög precision replikering i små partier från en tryckt eller bearbetad master |
Information vi använder för att konfigurera din lösning
Vårt förslag bygger på arbetspunkt, material och produktionsmål. Följande ingångar låter oss bekräfta processväg, orientering, efterbehandling och batchplan utan fram och tillbaka.
- 3D-modell i STEP, STL eller det ursprungliga CAD-formatet, plus 2D-ritning där toleranser ropas ut.
- Delfunktion och slutanvändning — displaymodell, gjutmönster, passningskontrolldel eller funktionskomponent.
- Kritiska mått, toleranser och de ytor som inte får bära stödmärken.
- Erforderlig ytfinish och färg, inklusive eventuella transparenskrav.
- Kvantitet per revidering och förväntad total volym, så att vi kan planera byggnation och batchkörningar.
- Alla nedströmsprocesser som delen måste överleva, såsom gjutning, beläggning eller montering.
- Leveransdestination och paketeringsförväntningar för transportens omfattning.
Vanliga frågor
Vad skiljer DLP från SLA för min del?
DLP exponerar ett helt lager på en gång, så det bygger snabbare än punkt-för-punkt-skanning SLA och håller hög precision på små, komplexa strukturer. Vi rekommenderar DLP när fina strukturdetaljer på små delar är prioritet, och SLA när delen är större eller behöver en annan yta och materialprofil.
Vilket harts ska användas för ett gjutmönster?
Red Wax Resin är vårt dedikerade gjutmaterial. Det är ett högprecisionsharts med fin textur och detaljer som ger rena mönster för investeringsgjutning, och det körs på samma DLP-plattform som vårt standarddetaljharts.
Kan du producera både en prototyp och en liten batch?
Ja. Vi accepterar anpassade beställningar av alla batchstorlekar. En tryckt master kan också replikeras genom vakuumgjutning för låg kostnad, högprecisionsproduktion i små partier, så samma geometri går från engångsprov till en repeterbar batch.
Hur verifieras dimensionell kvalitet före leverans?
Vi kör fullprocessinspektion: inkommande råvarukontroll, provtagning under produktionen och verifiering av färdig produktdimension mot ritningstoleranser och utseendestandarder. Endast delar som klarar slutkontrollen packas för leverans.
Hur skyddas ritningar och modeller?
Kundprojekt separeras i oberoende slutna verkstäder, all personal tecknar sekretessavtal och ritningsfiler hålls på ett internt isolerat nätverk som förhindrar obehörig extern överföring.
Vilken efterbehandling kan följa ett DLP-bygge?
Efter stödborttagning, tvättning och efterhärdning kan delar slipas och poleras, sandblästras, målas i matt eller blank yta eller behandlas för ett transparent och halvtransparent utseende. Vi planerar slutrutten vid offertstadiet så att den tryckta geometrin redan står för det.


