- 3D-utskriftstjänster

- CNC-bearbetningstjänster

- Vakuumgjutning

- Ytbearbetningstjänster

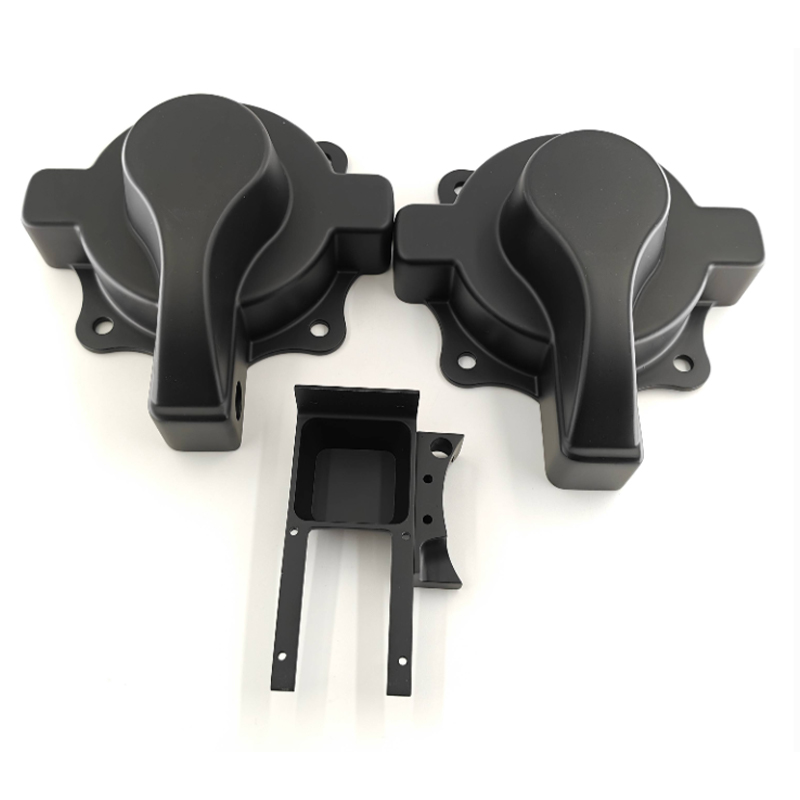
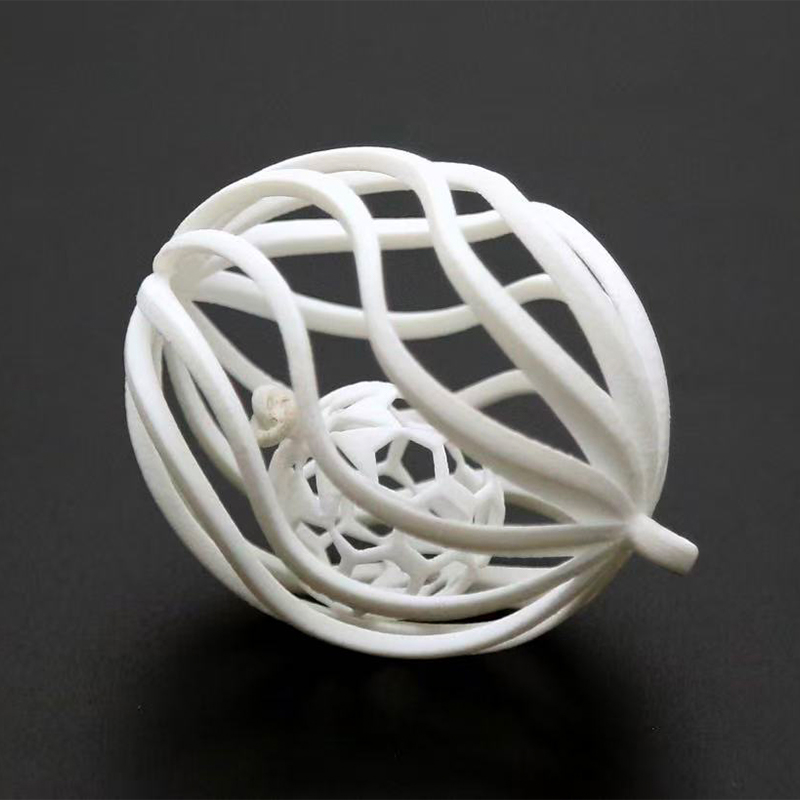
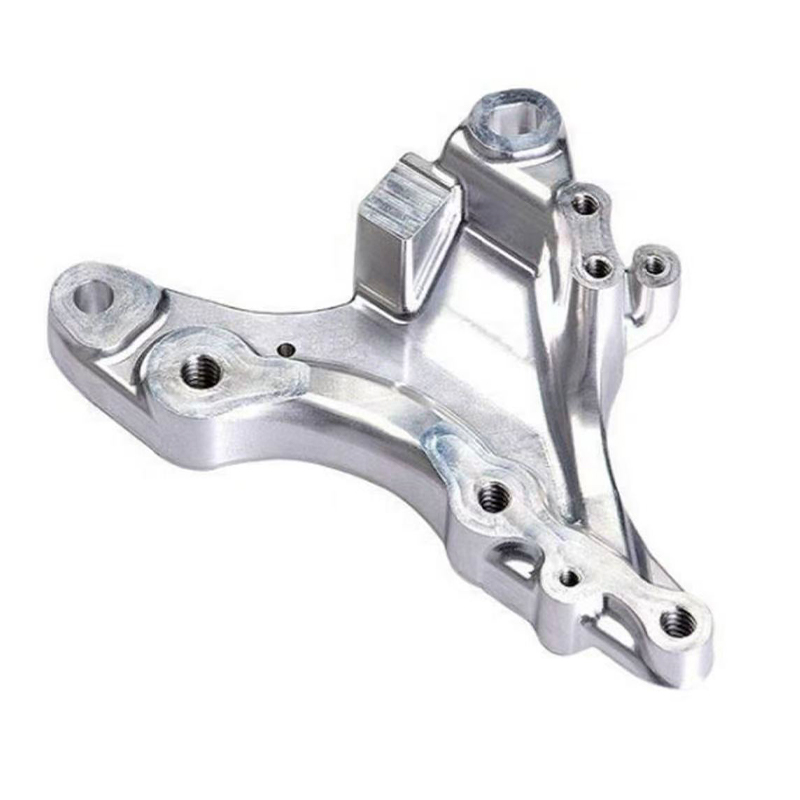
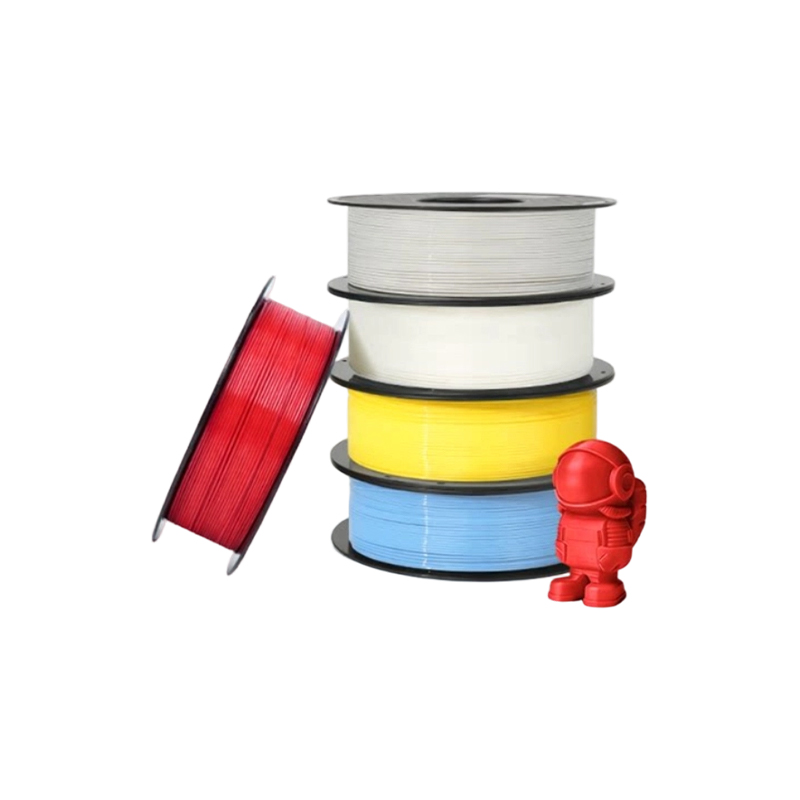
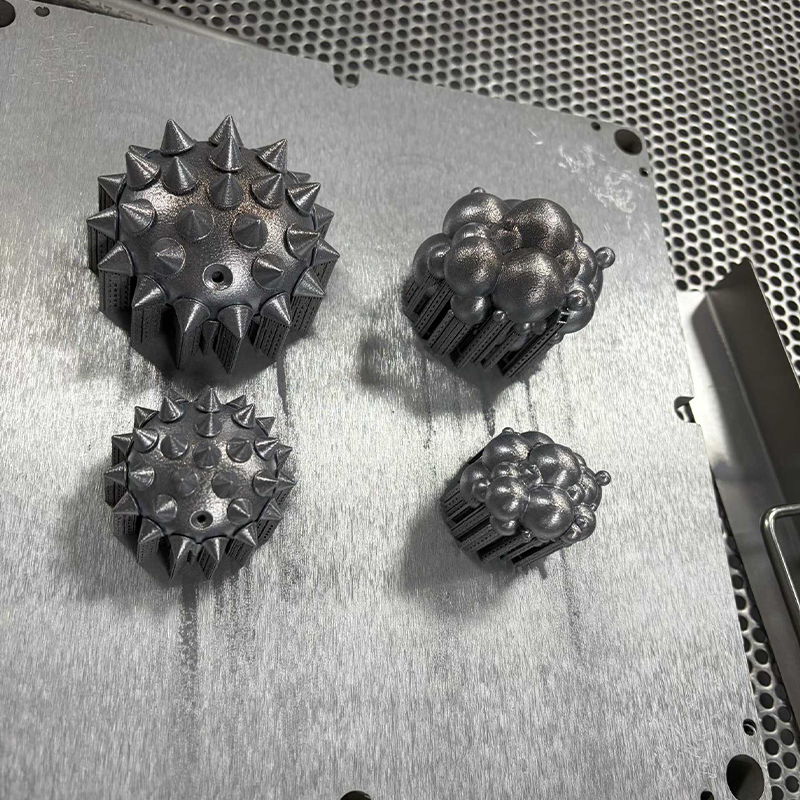
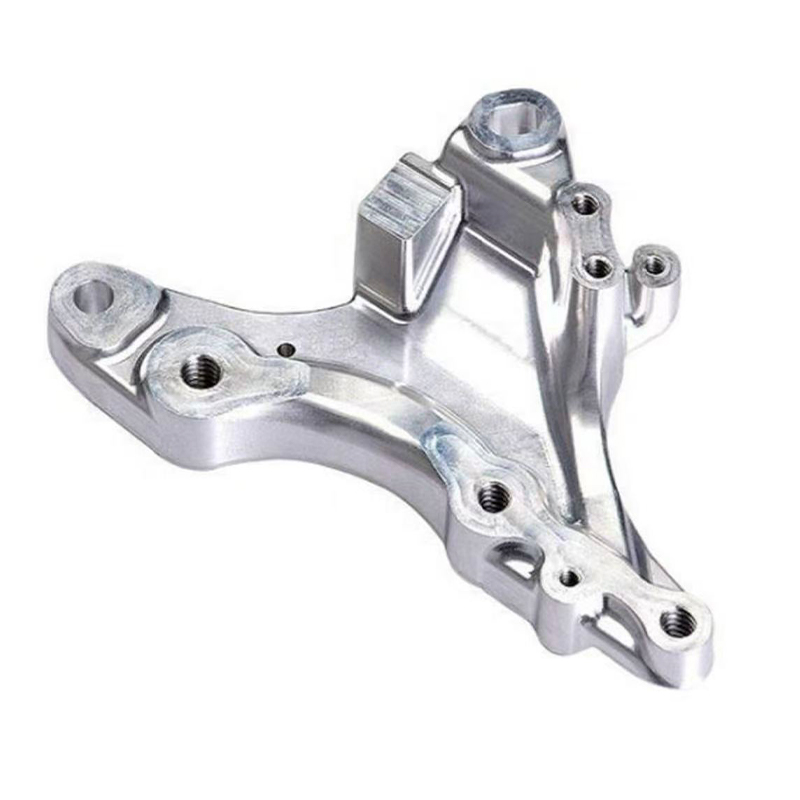
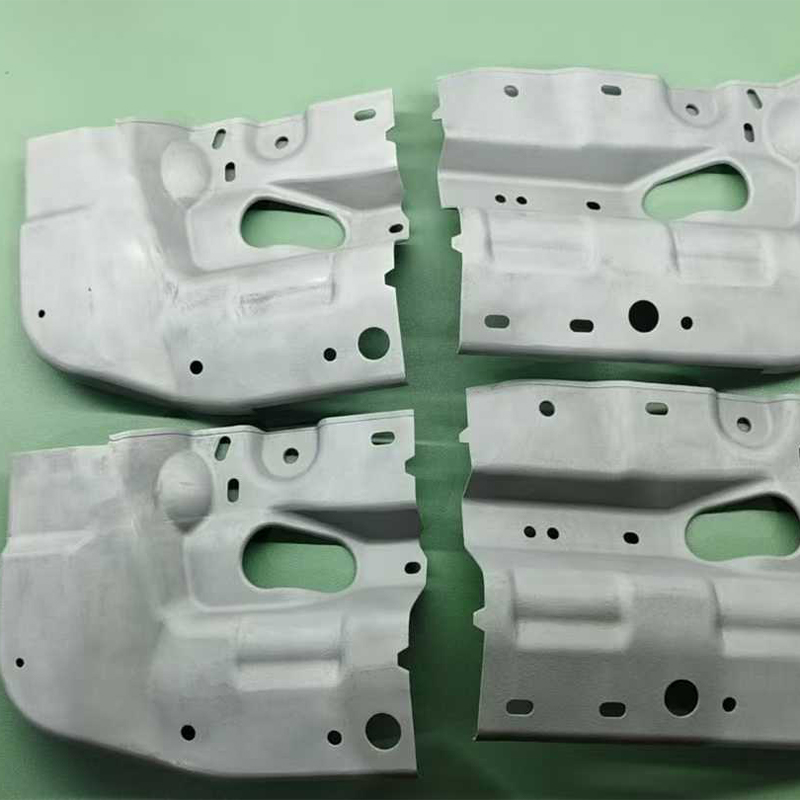
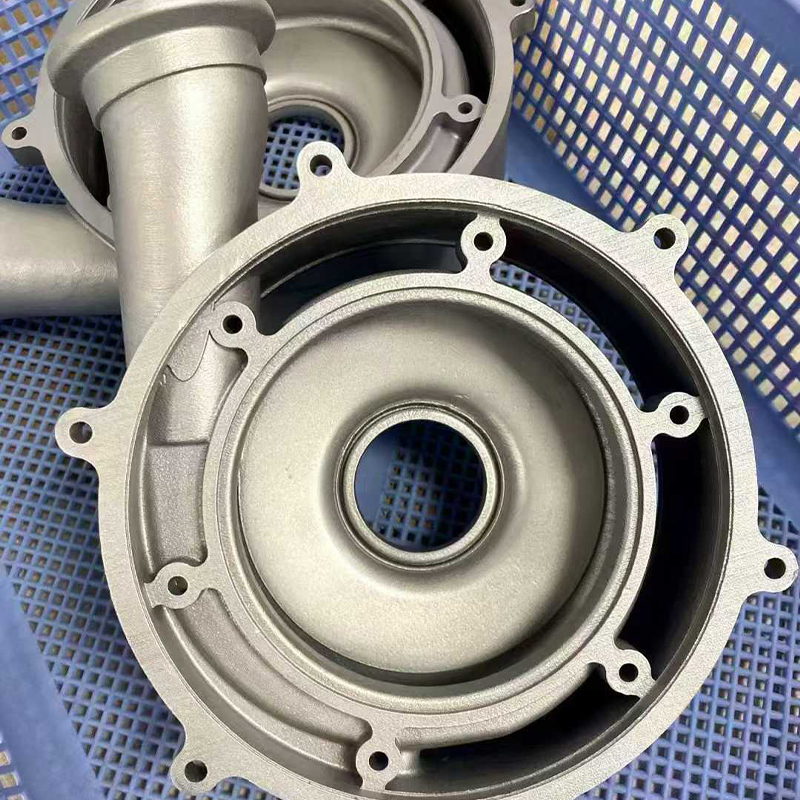
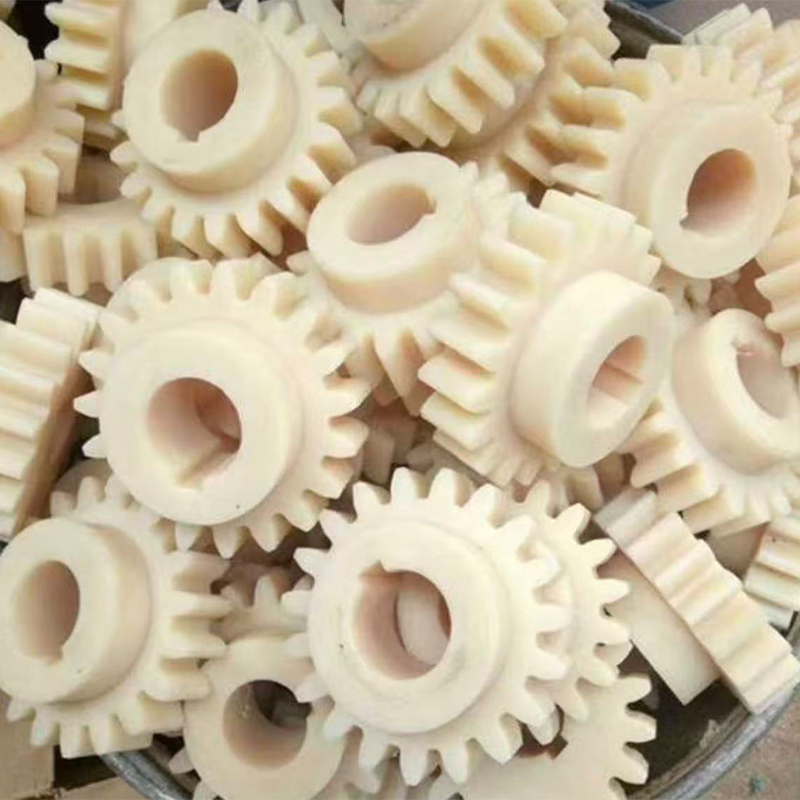
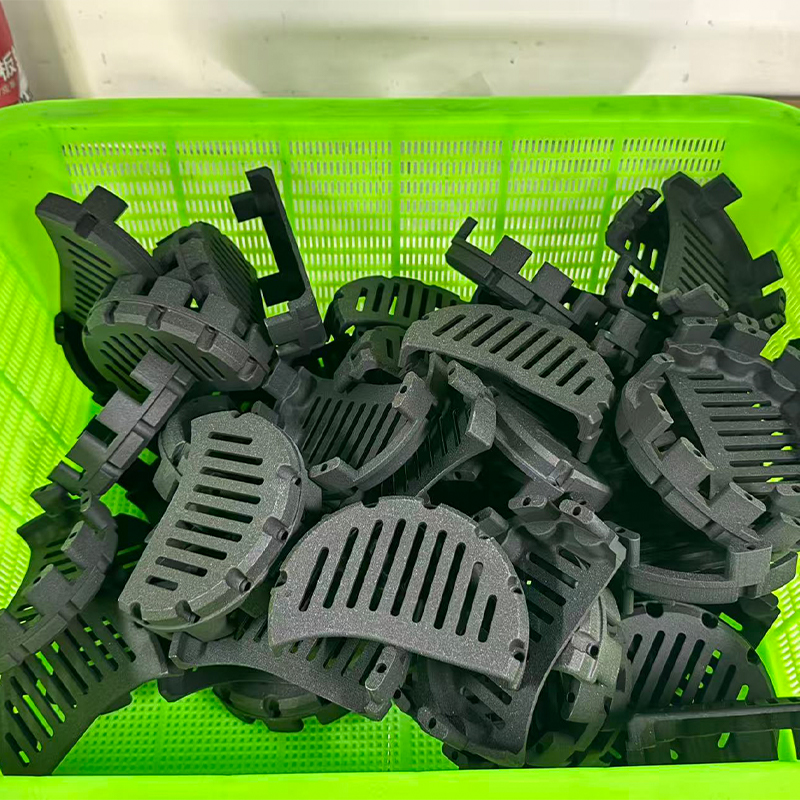
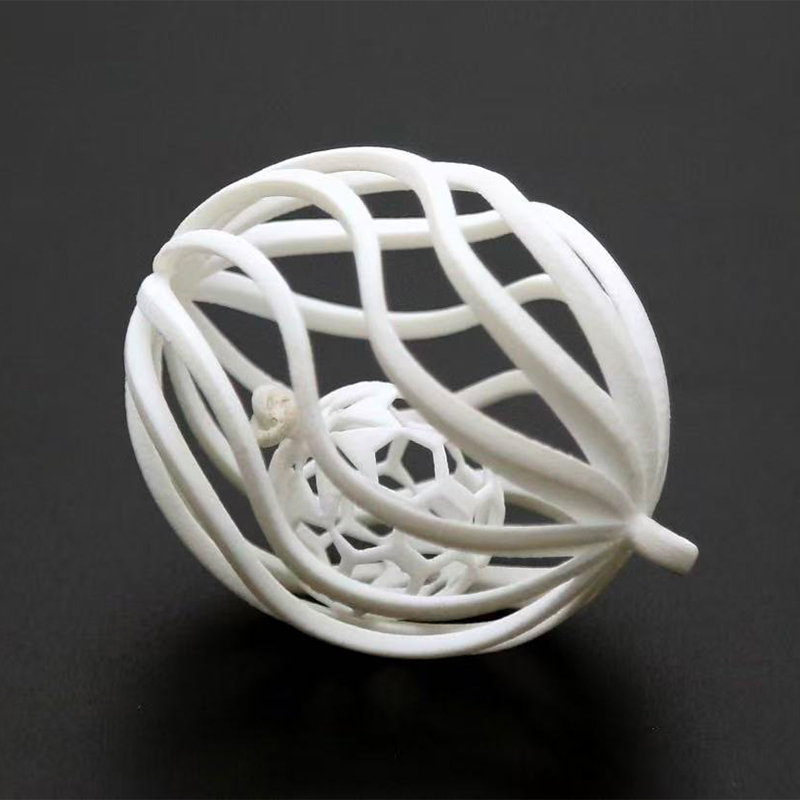
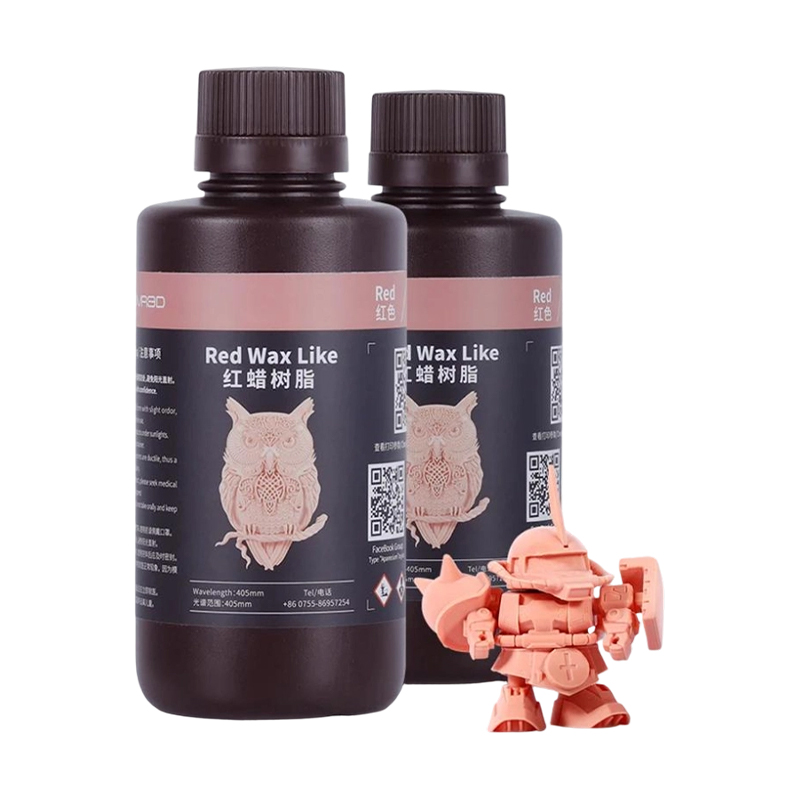
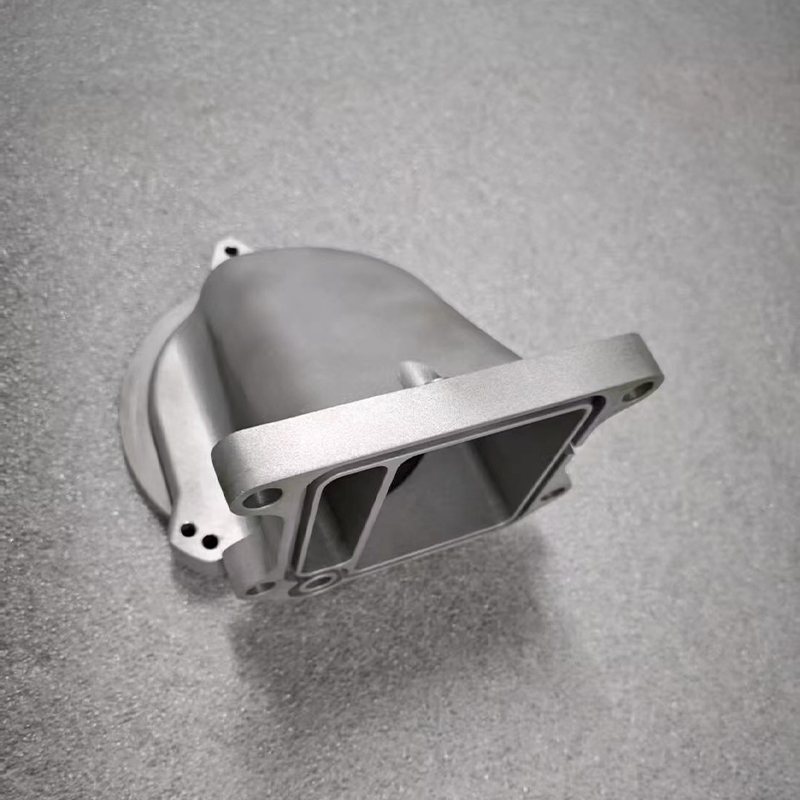
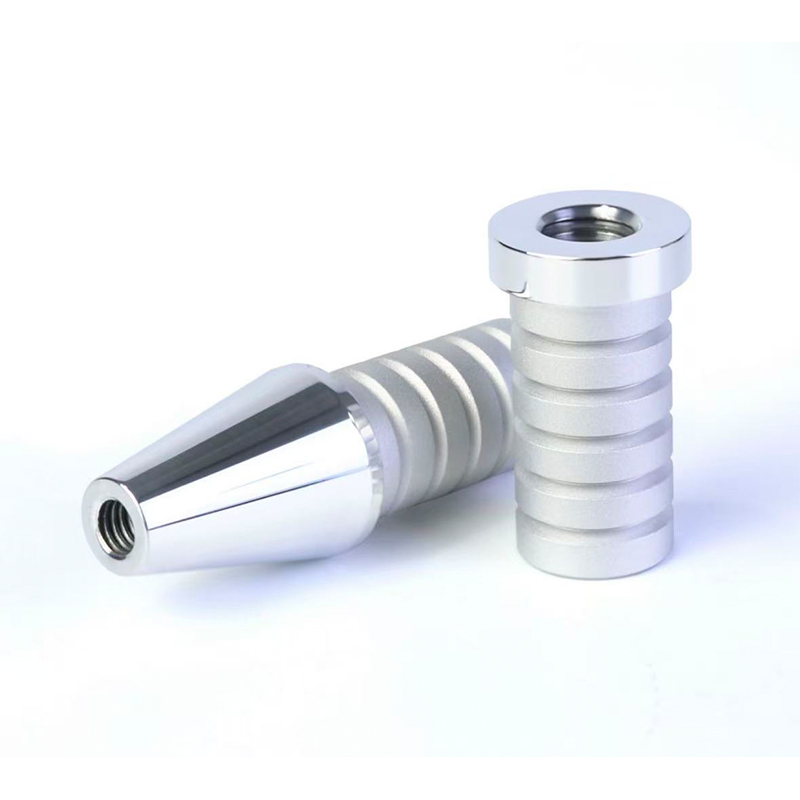
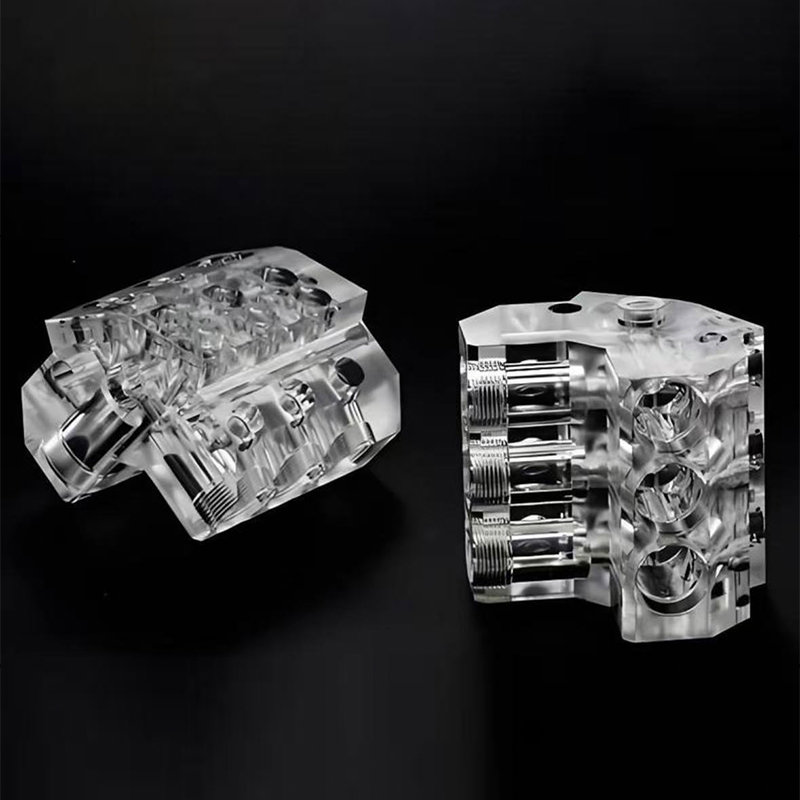
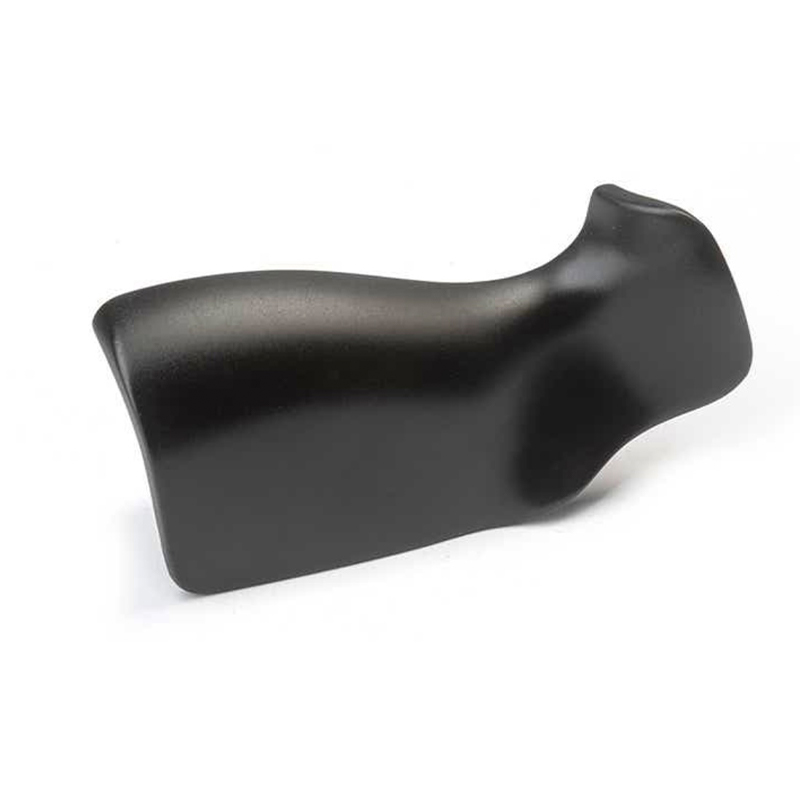
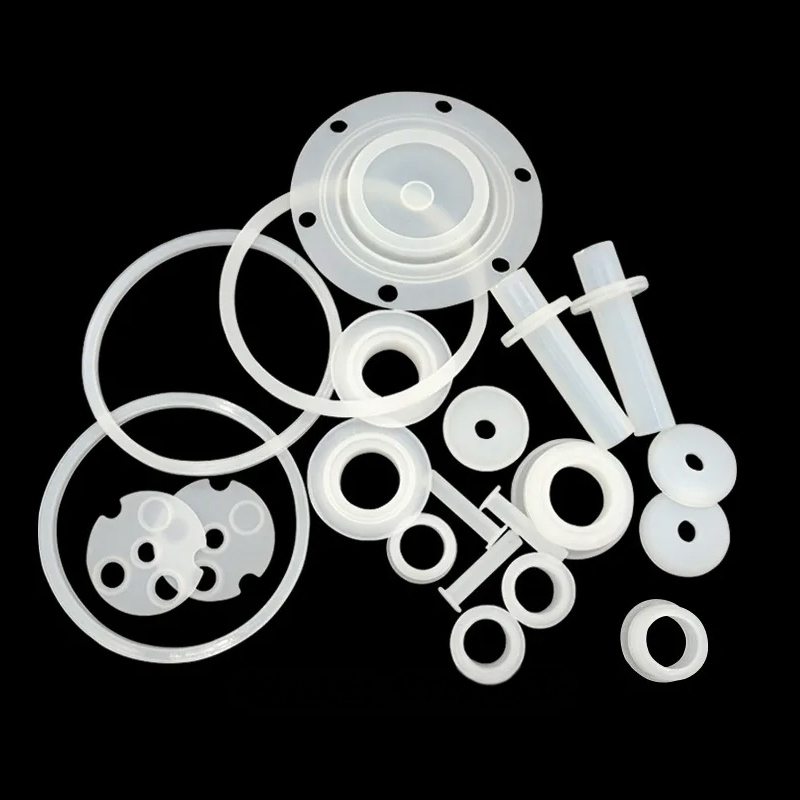
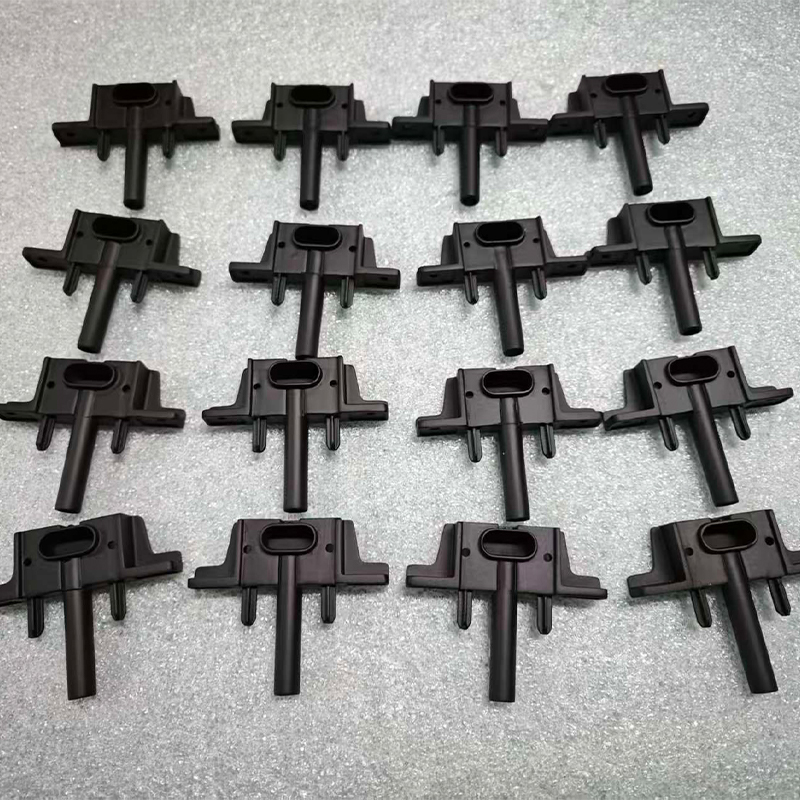
Kina FDM 3D-utskrift, CNC-fräsning, svarvning och vakuumgjutning
Det direkta svaret: Välj mellan FDM, CNC och vakuumgjutning
Om du jämför en fdm 3d-utskriftstjänst mot CNC-fräsning, CNC-svarvning eller vakuumgjutning för en kommande del kommer beslutet ner på tre faktorer: hur snabbt du behöver ett fysiskt föremål, hur snäv toleransen faktiskt behöver vara och om geometrin är roterande, prismatisk eller organisk. FDM-plasttryck är det snabbaste och mest ekonomiska sättet att hålla en form i handen inom en dag, CNC-fräsning är det rätta verktyget för prismatiska detaljer med plana ytor, fickor och hål som kräver verklig tolerans, CNC-svarvning är oöverträffad för cylindriska och rotationssymmetriska komponenter, och vakuumgjutning är det rätta valet i det ögonblick en validerad mästare behöver eller mer . Ingen av dessa fyra rutter ersätter de andra; var och en täcker en distinkt geometri och volymfönster, och de fyra tillsammans täcker nästan varje del som en mekanisk design någonsin kommer att producera.
En kort tumregel: sök efter 3d-utskriftstjänst i plast när delen är komplex, låg volym och förlåtande när det gäller tolerans; nå en CNC-frässervicefabrik när plana ytor, fickor, slitsar eller exakta hål definierar delen; nå ett cnc-svarvföretag när delen är en axel, bussning, spindel eller någon annan cylindrisk form; och nå en Custom Vacuum Casting Manufacturer när ett enda godkänt prov måste bli en sats av konsekventa, målningsbara, funktionella delar. En China Custom Precision CNC Milling Factory som också driver FDM och vakuumgjutning under ett tak låter en enda del röra sig genom vilken kombination av dessa vägar den faktiskt behöver, utan att byta leverantör i varje steg.
Avsnitten nedan förklarar varje process i detalj, jämför dem med verkliga tolerans- och kostnadsdata, och går igenom hur vakuumgjutning och formpressade silikondelar utökar samma plattform till produktion i små partier.
FDM 3D-utskrift av plast: Snabb, ekonomisk geometri för iteration
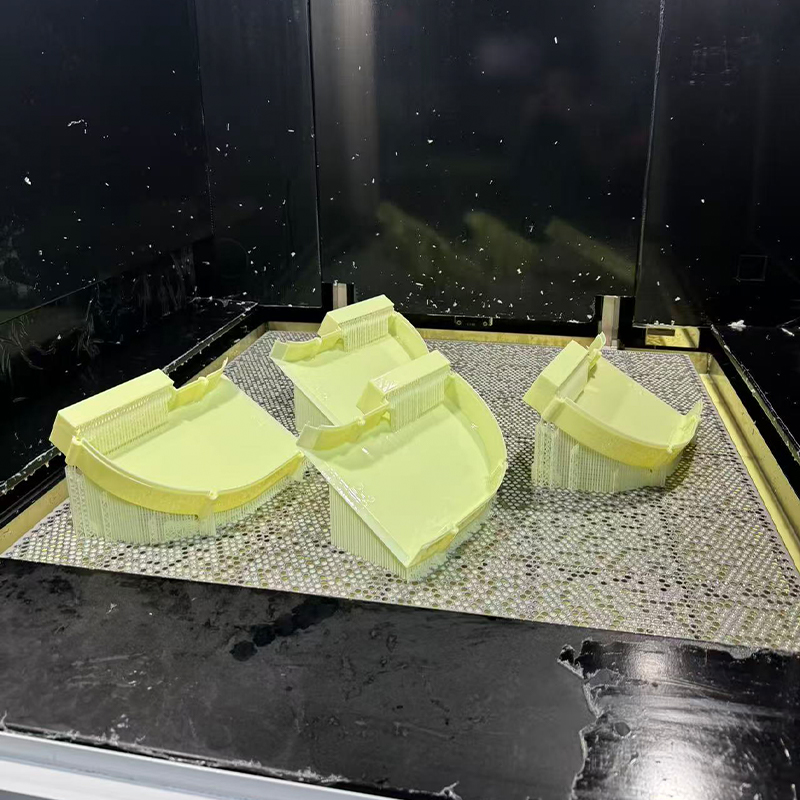
Fused Deposition Modeling bygger delar genom att extrudera smält termoplastfilament lager för lager genom ett uppvärmt munstycke. Det är den mest utbredda additivprocessen i världen av en enkel anledning: utrustningen är pålitlig, materialutbudet är brett och en China FDM Plastic 3D Printing Service Factory kan förvandla en designfil till en fysisk del snabbare än nästan alla andra tillverkningsvägar. Detta gör fdm-utskriftstjänsten till standardvalet för tidiga konceptmodeller, jiggar, fixturer, höljemodeller och alla delar där målet är att kontrollera passform och form snarare än att certifiera slutlig mekanisk prestanda.
Materialval som betyder något
En China Custom FDM Plastic 3D Printing Manufacturer lagerför vanligtvis ABS för allmän seghet, PLA för dimensionsstabila lågkostnadsmodeller, PETG för en balans mellan styrka och fuktbeständighet, och tekniska filament som nylon, polykarbonat och kolfiberfyllda kompositer för delar som behöver överleva verklig belastningshantering och mekanik. Skiktvidhäftningen är riktad , vilket innebär att FDM-delar är märkbart starkare när de laddas i varje lagers plan än när de laddas över lagergränserna, så en kompetent kinesisk FDM-leverantör av plastprototyp 3D-utskrift kommer att orientera en del medvetet runt sin förväntade lastbana snarare än att skriva ut den i vilken position som helst som använder minst material.
Den byggda ytan visar synliga skiktlinjer med typiska upplösningar mellan 0,1 mm och 0,3 mm, grövre än hartsprocesser men helt acceptabelt för funktionella prototyper, interna komponenter och delar avsedda för målning efter slipning. För applikationer där synlig textur är oacceptabel rekommenderar plasttryckeri i allmänhet en harts- eller nylonpulverprocess istället, och reserverar FDM för dess verkliga styrkor: hastighet, låg kostnad per del vid låg volym och ett mycket brett utbud av tillgängliga tekniska material.
CNC-fräsning: Standarden för prismatiska precisionsdelar
CNC-fräsning tar bort material från ett massivt block med hjälp av roterande skärverktyg som styrs längs programmerade banor, och det förblir den primära vägen för delar som definieras av plana ytor, fickor, slitsar, exakta hål och monteringsfunktioner. En CNC Milling Service Manufacturer i Kina arbetar från aluminium, stål, rostfritt stål, mässing, titan och en rad tekniska plaster, och processen skalar från en enda prototyp cnc-fräsning till produktionsserier av tusentals identiska delar.
Treaxlig mot fleraxlig fräsning
Standard tre-axlig fräsning hanterar majoriteten av prismatisk geometri effektivt och är ryggraden i alla anpassade cnc-fräsningsoperationer. Delar med funktioner på flera ytor kräver dock ompositionering mellan operationerna såvida inte verkstaden har fyra- eller femaxlig kapacitet, och varje ompositionering introducerar en liten möjlighet för staplingsfel. En metall-cnc-fräsavdelning utrustad med fleraxliga maskiner kan hålla funktioner på flera ytor till ett enda koordinatsystem i en uppsättning, vilket väsentligt förbättrar förhållandet mellan dessa funktioner jämfört med en del som vändes och klämdes igen två gånger.
Där stor cnc-fräsning förändrar konversationen
För överdimensionerade plåtar, konstruktionsfästen och basramar, är stor cnc-fräsning beroende av portalliknande maskiner med förlängd rörelse snarare än vanliga vertikala bearbetningscentra. Termisk stabilitet blir det dominerande problemet på stora delar , eftersom en temperatursvängning över en aluminiumplåt i meterskala kan flytta en funktion mätbart utanför toleransen innan delen någonsin lämnar maskinen, vilket är anledningen till att seriösa storformatsbutiker bearbetar i temperaturkontrollerade miljöer och låter lagret normaliseras innan de slutliga skären.
CNC-svarvning: Rätt process för rotationsgeometri
CNC-svarvning roterar ett arbetsstycke mot ett stationärt eller rörligt skärverktyg, vilket gör det till den naturliga processen för alla delar som är i grunden cylindriska: axlar, bussningar, spindlar, stift, rullar och gängade beslag. En CNC-svarvningsfabrik i Kina håller vanligtvis toleranserna snävare och ytbearbetar ytor mer konsekvent på roterande delar än vad fräsning någonsin skulle kunna, eftersom den kontinuerliga rotationen ger en naturligt jämn yta snarare än en serie diskreta verktygspassager.
Levande verktyg och kombinerade operationer
Moderna svarvcentra utrustade med spänningsförande verktyg kan fräsa plattor, borra korshål och skära kilspår utan att överföra delen till en separat fräsmaskin, vilket är exakt hur ett cnc-svarvföretag minskar antalet inställningar som en komplex rotationsdel kräver. Detta är viktigt eftersom cnc-precisionsvarvning är mycket beroende av att bibehålla en enda, obruten referens från råstångsmaterialet till den färdiga delen; varje ytterligare överföring mellan maskiner är ytterligare en chans för koncentriciteten att driva.
En OEM-leverantör för CNC-svarvning i Kina som producerar stora volymer av en enda roterande del, såsom en bussning eller en ansatsskruv, kör vanligtvis jobbet på en CNC-svarv med stångmatning, vilket möjliggör kontinuerlig oövervakad produktion när programmet väl har validerats. En kinesisk CNC-svarvning ODM-tillverkare som utvecklar en ny rotationskomponent från ett kundkoncept kommer däremot att spendera proportionellt mer tid på verifiering av första artikeln innan de förbinder sig till den kontinuerliga körningen.
Fräsning och svarvning sida vid sida
Tabellen nedan sammanfattar var fräsning och svarvning naturligt gäller, för att hjälpa ett designteam att dirigera en del till rätt process innan en offert begärs.
| Attribut | CNC fräsning | CNC-svarvning |
|---|---|---|
| Bäst passform geometri | Prismatiska block, plattor, hus | Axlar, bussningar, roterande delar |
| Typisk tolerans | ±0,02 mm | ±0,01 mm på diameter |
| Ytfinish | Ra 1,6–3,2 µm | Ra 0,8–1,6 µm |
| Typiska inställningar för en komplex del | 2–4 (eller 1 med 5-axlar) | 1–2 med spänningsförande verktyg |
| Materialanvändning | Måttlig, blockstock | Hög, bar lager |
Tabellen förtydligar en punkt som många förstagångsköpare missar: svarvning har i allmänhet snävare diametraltolerans än fräsning på en motsvarande linjär dimension, eftersom ett roterande arbetsstycke mot ett fast verktyg tar bort positioneringsfelet som kommer från att flytta en fräs över flera axlar. Fräsning, i utbyte, erbjuder geometrisk frihet som svarvning helt enkelt inte kan: fickor, icke-cylindriska utsprång och flersidiga funktioner är fräsningens naturliga territorium. En del som kombinerar en cylindrisk kropp med platta monteringsfunktioner, såsom en bearbetad konsol med en axel i ena änden, leds ofta genom båda processerna i sekvens , vriden först för rotationskroppen och sedan fräst för planerna, hålen och kilspåren som avslutar delen.
Precisions-CNC-fräsning: Hållstolerans som faktiskt betyder något
Ordet precision används löst över hela branschen, så det är värt att definiera konkret. En China Precision CNC-bearbetningstillverkare som erbjuder cnc-fräsning med hög precision bör utan att tveka kunna ange vilken tolerans deras utrustning har för en specifik funktionstyp, under vilken inspektionsmetod och vid vilken konfidensnivå. Precision CNC Milling Service påståenden som inte kan backas upp av en mätrapport och ett kalibrerat instrument är inte påståenden värda att lita på för en kritisk montering.
Det som faktiskt driver precisionen på en fräst detalj
Fyra faktorer dominerar verkliga precisionsfräsningsresultat: maskinstyvhet och termisk stabilitet, fixturdesign som eliminerar rörelser av delar under skärbelastning, verktygsval anpassat till material och funktionsdjup och mätning under processen som fångar drift innan en hel batch påverkas. En del som bearbetas i en enda uppsättning på en stel 5-axlig plattform kommer konsekvent att överträffa samma del som bearbetats över fyra separata uppsättningar på en grundläggande 3-axlig maskin , även när båda maskinerna nominellt är kapabla till samma positioneringsnoggrannhet, eftersom varje återfixeringshändelse återinför inriktningsosäkerhet.
Där cnc-prototyptjänster passar in i precisionssamtalet
Precision gäller inte bara för produktionskörningar. cnc-prototyptjänster finns specifikt för att validera att en designs mest snäva funktioner faktiskt kan hållas innan man förbinder sig till en hel batch. En enda precisionsbearbetad prototyp, mätt mot ritningen med en koordinatmätmaskin, berättar ett designteam mer om tillverkningsbarhet än någon simulering, och det är mycket billigare att upptäcka ett toleransproblem på en del än på femhundra.
Jämföra ledtid över FDM, fräsning, svarvning och gjutning
Det horisontella stapeldiagrammet nedan jämför typisk förfluten ledtid, från en släppt fil till packade delar, över de fyra processer som hittills täckts, för en måttligt komplex del med en batchstorlek på tjugo stycken.
Att läsa detta diagram tillsammans med de tidigare processbeskrivningarna klargör en vanlig missuppfattning: vid en sats på tjugo stycken är vakuumgjutning inte automatiskt det snabbaste alternativet, eftersom att bygga själva formen tar flera dagar innan någon gjutning kan påbörjas. FDM-plastutskrift är fortfarande den snabbaste vägen vid denna batchstorlek, särskilt eftersom tjugo delar ofta kan kapslas och skrivas ut tillsammans i en enda byggcykel, särskilt för mindre komponenter. CNC-svarvbearbetning före fräsning i denna batchstorlek för delar som verkligen lämpar sig för en svarv, vilket återspeglar effektiviteten hos stångmatad kontinuerlig produktion när den första delen är validerad. CNC-fräsning sitter i mitten, dess exakta position beror mycket på hur många inställningar den specifika geometrin kräver. Vakuumgjutningsfiguren ska inte ses som en svaghet i processen ; snarare återspeglar det att de sju dagarna inkluderar formkonstruktion, och att tidsinvesteringar lönar sig just när partiet växer långt över tjugo stycken, vilket den tidigare crossover-analysen i denna serie redan har visat.
Vakuumgjutning och polyuretanhartser: Multiplicera en validerad del
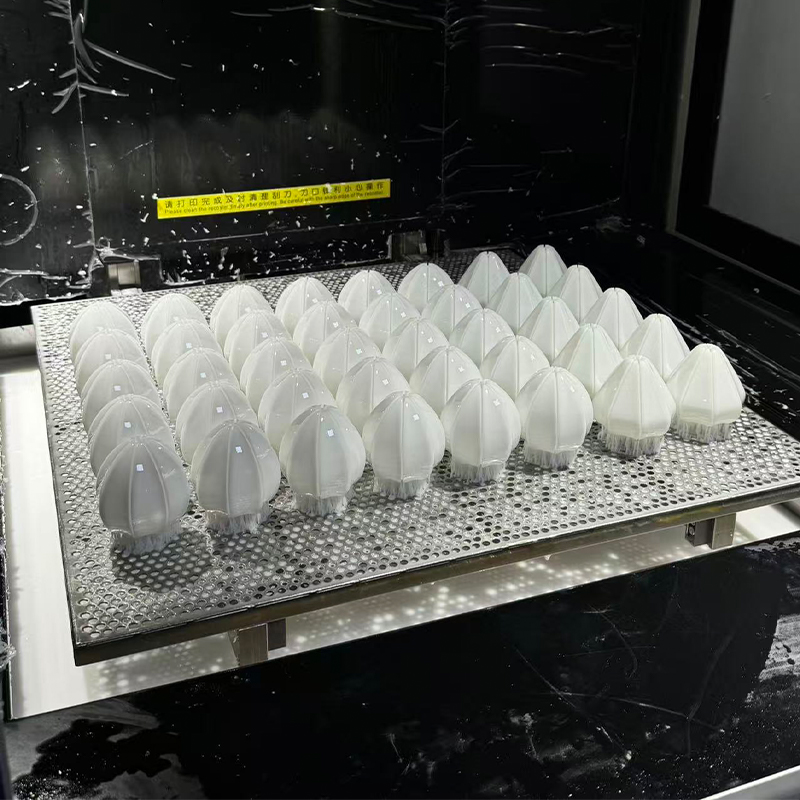
När en design väl har validerats, antingen som en bearbetad prototyp eller en tryckt master, kan en Custom Vacuum Casting Manufacturer förvandla det enda godkända provet till en konsekvent batch utan kostnad eller ledtid för hårda verktyg. Processen börjar med ett mastermönster, oftast en precisionsbearbetad eller hartstryckt del färdig till den exakta yta som produktionsdelen kräver, eftersom silikonformen troget kommer att återge varje detalj av den mastern, inklusive eventuella brister.
Varför är valet av polyuretanharts viktigt
En tillverkare av vakuumgjutning av silikonform i Kina har en rad polyuretanhartser konstruerade för att simulera specifika produktionsplaster: styva ABS-liknande kvaliteter för kapslingar, flexibla gummiliknande kvaliteter för packningar och grepp, glasfyllda kvaliteter för styvhet och transparenta kvaliteter för ljusrör och linser. Vakuumgjutning av polyuretan kan också bädda in egenskaper som skulle vara svåra i en gjuten produktionsdel t.ex. flera durometrar gjutna i en enda komponent genom sekventiella hällningar, eller metallinsatser placerade i formen innan hartset införs.
Formpressade silikondelar som en kompletterande väg
Där en del verkligen är en silikongummikomponent snarare än en styv plastsimulering, använder en kinesisk tillverkare av kompressionsgjutna silikondelar en helt annan process: rå silikongummi placeras i en uppvärmd metallformhålighet och härdas under tryck, vilket ger packningar, tätningar, knappsatser, grepp, grepp och annat material som enbart är av silikonmaterial än enbart elastomeregenskaper. liknar en plast. Denna väg väljs vanligtvis när delen måste böjas upprepade gånger under drift, motstå ett brett temperaturområde eller tillhandahålla en äkta elastomerisk tätning, applikationer där en polyuretan-vakuumgjutningssimulering inte skulle hålla över tiden.
Kostnadseffektivitet över batchstorlekar: En kolumndiagramvy
Kolumndiagrammet nedan indexerar den relativa ansträngningen per del för FDM, CNC-bearbetning och vakuumgjutning vid fem satsstorlekar, med hjälp av en indexskala där lägre är mer effektivt, för att visa hur den mest effektiva rutten skiftar när volymen växer.
Detta kolumndiagram gör crossover-mönstret konkret snarare än abstrakt. Med ett enda stycke är FDM klart den mest effektiva vägen eftersom den inte kräver någon programmering, ingen fixtur och inga verktygsinvesteringar alls. Med tio delar har de tre vägarna redan konvergerat märkbart, med vakuumgjutning som stänger mycket av gapet när dess formkostnad börjar spridas över fler delar. Med trettio stycken sitter de tre kolonnerna tätt intill varandra, vilket markerar övergångszonen där det korrekta valet beror mer på tolerans och materialkrav än på råeffektivitet. Med hundra stycken har vakuumgjutning blivit klart mindre effektiv än antingen FDM eller CNC för just denna delprofil, en påminnelse om att övergångspunkten skiftar med delstorlek och komplexitet snarare än att följa ett universellt nummer. Vid trehundra stycken förblir CNC-bearbetning och FDM lönsamma medan vakuumgjutning för denna profil vanligtvis skulle ha ersatts av ett produktionsverktygssamtal , vilket ligger utanför ramen för de fyra här jämförda processerna.
Kapacitetsjämförelse över alla fyra rutter
Radardiagrammet nedan visar FDM-plasttryck, CNC-fräsning, CNC-svarvning och vakuumgjutning över fem kriterier som ständigt återkommer i riktiga inköpssamtal, på en skala från ett till fem.
De fyra överlappande formerna berättar en sammanhängande historia en gång läst sida vid sida. FDM sträcker sig längst mot hastighet i ett stycke och geometrisk frihet, vilket bekräftar dess roll som det snabbaste sättet att hålla en komplex form utan några verktyg. CNC-svarvning sträcker sig tydligt mot toleranskontroll, vilket återspeglar dess naturliga fördel med diametral precision för rotationsegenskaper, samtidigt som den drar ihop sig på geometrisk frihet eftersom den är fundamentalt begränsad till former som kan produceras genom rotation. CNC-fräsning upptar ett brett, balanserat fotavtryck över tolerans, ytfinish och materialområde, vilket är exakt varför det fortfarande är standardvalet för generella precisionskomponenter. Vakuumgjutning drar starkt mot batchskalbarhet och ytfinish samtidigt som den drar tillbaka kraftigt på hastigheten i ett stycke, vilket matchar dess identitet som en multiplikationsprocess byggd ovanpå en redan validerad del. Frånvaron av någon enskild dominerande form på detta diagram är den centrala lärdomen av hela jämförelsen : en design som börjar som en FDM-konceptmodell, rör sig genom CNC-fräsning eller svarvning för funktionsvalidering och avslutas som en vakuumgjuten batch har helt enkelt följt den naturliga väg som varje process byggdes för.
Om Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. är en pionjär inom industriell innovation och tillverkning. Vårt expertdesignteam förvandlar kundidéer till praktiska, estetiska produktdesigner. Vi erbjuder 3D-utskrift i harts, nylon, metall och andra material och har avancerad bearbetning. Replikering av silikonform möjliggör låg kostnad och hög precision i små partier. Ytbehandlingar som målning förbättrar produktens utseende. Med vår one-stop-tjänst kan kunder avsluta design-till-produkt-processen på en plattform, vilket sparar tid och kostnader. Vi strävar efter att vara en pålitlig långsiktig partner för industriell utveckling.
Inom den strukturen stöder FDM-plastutskrift de tidigaste konceptupprepningarna, precisions-CNC-fräsning och -svarvning validerar och producerar funktionella metall- och plastkomponenter, vakuumgjutning och formpressade silikondelar utökar en validerad design till en konsekvent liten sats, och ytbehandling levererar varje del i det skick som den avsedda applikationen kräver. Varje steg körs på samma delfil och samma tekniska kontaktpunkt , vilket är det som faktiskt skiljer en one-stop-plattform från en samling separat hanterade leverantörer.
Förbereda en detalj för fräsning, svarvning eller gjutning
En väl förberedd fil förkortar offerttiden och minskar risken för ett feltolkat krav. Listan nedan tar upp de detaljer som mest direkt påverkar om en fräst, svarvad eller gjuten del kommer tillbaka precis som det är tänkt.
- Ange en inbyggd fil eller STEP-fil snarare än en mesh-export närhelst en precisionsfunktion är inblandad.
- Kalla ut de två eller tre funktionerna som verkligen styr passformen eller funktionen, snarare än att markera varje dimension som kritisk.
- Ange datumschemat som delen kommer att använda i sin slutmontering.
- Specificera materialkvaliteten exakt, eftersom 6061 och 7075 aluminium, eller 303 och 316 rostfritt, beter sig mycket olika under samma verktygsbana.
- Ange kvantitet nu och förväntad kvantitet under de följande månaderna, eftersom detta ändrar om fräsning, svarvning eller vakuumgjutning är den effektivare vägen.
En leverantör som får denna information i det första meddelandet kan vanligtvis returnera en meningsfull offert och tillverkningskommentar samma dag, snarare än att cykla igenom en serie förtydligande frågor innan det riktiga samtalet ens börjar.
Vanliga frågor
F1: När ska jag välja FDM-utskrift istället för CNC-bearbetning för en prototyp?
Välj FDM när prioritet är hastighet och geometrisk komplexitet snarare än snäva toleranser eller ett specifikt certifierat material. FDM utmärker sig med inre håligheter, organiska former och snabba designiterationer där en del kan ändras tre gånger i veckan. När konstruktionen har stabiliserats och delen behöver ett specifikt tekniskt material, en snäv tolerans eller ett färdigt utseende, blir CNC-bearbetning den mer lämpliga vägen.
F2: Vad är skillnaden mellan treaxlig och femaxlig CNC-fräsning i praktiken?
Treaxlig fräsning flyttar skärverktyget längs tre linjära riktningar och hanterar den mest platta och ficka geometrin effektivt, men det kräver att delen flyttas om för att nå funktioner på andra ytor. Femaxlig fräsning lägger till samtidig rotationsrörelse, vilket gör att verktyget kan nå sammansatta vinklar och flera ytor utan att flytta om delen. Den praktiska fördelen är att funktioner bearbetade i en femaxlig uppsättning upprätthåller ett tätare förhållande till varandra än samma funktioner som bearbetas över flera treaxliga uppsättningar.
F3: Varför är CNC-svarvning i allmänhet mer exakt än fräsning för cylindriska egenskaper?
Vridning roterar arbetsstycket kontinuerligt mot skärverktyget, vilket ger en naturligt likformig, koncentrisk yta utan de diskreta verktygsvägsegment som fräsning av en rund detalj skulle kräva. Detta kontinuerligt skärande tillvägagångssätt minskar positioneringsfelet som ackumuleras när en fräs närmar sig en krökt yta från flera vinklar, vilket är anledningen till att diametrala toleranser på svarvade delar vanligtvis är snävare än motsvarande frästa detaljer.
F4: Hur skiljer sig vakuumgjutning från formpressade silikondelar?
Vakuumgjutning häller polyuretanharts i en silikonform för att simulera utseendet och det mekaniska beteendet hos produktionsplaster som ABS eller polypropen, och det väljs när den slutliga delen faktiskt kommer att göras av en styv eller halvstyv plast. Kompressionsgjutna silikondelar använder äkta silikongummi härdat under värme och tryck i en metallform, och de väljs när själva delen behöver vara en äkta elastomer, såsom en packning, tätning eller grepp som måste böjas upprepade gånger och motstå ett brett temperaturområde.
F5: Hur många inställningar kräver en typisk komplex bearbetad del?
På en standardmaskin med tre axlar kräver en del med funktioner på flera ytor vanligtvis två till fyra separata inställningar, som var och en involverar ompositionering och omhänvisning till delen. På en femaxlig maskin kan många av samma funktioner nås i en enda installation, vilket minskar både den förflutna bearbetningstiden och det ackumulerade positionsfelet mellan funktionerna. Rätt antal inställningar för en viss del beror på dess specifika geometri och bör diskuteras med leverantören innan slutlig offert.
F6: Vilken information ska jag inkludera när jag begär offert för fräsning eller svarvning?
Inkludera en STEP-fil, en 2D-ritning som markerar de kritiska dimensionerna och deras toleranser, den exakta materialkvaliteten som krävs, den önskade ytfinishen och den mängd som behövs nu tillsammans med eventuell förväntad framtida volym. Att notera delens driftsmiljö, inklusive temperaturexponering och eventuell kemisk kontakt, hjälper också leverantören att bekräfta att materialvalet är lämpligt innan bearbetningen påbörjas snarare än efter att den första satsen redan har kapats.
Kontaktinformation
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Byggnad 7, nr 188, Hongni-sektionen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Upphovsrätt © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Manufacturers
