- 3D-utskriftstjänster

- CNC-bearbetningstjänster

- Vakuumgjutning

- Ytbearbetningstjänster

SLA Resin 3D Printing Service: Hur det fungerar och var det passar
SLA Resin 3D Utskrift Service : Det korta svaret för detaljkritiska delar
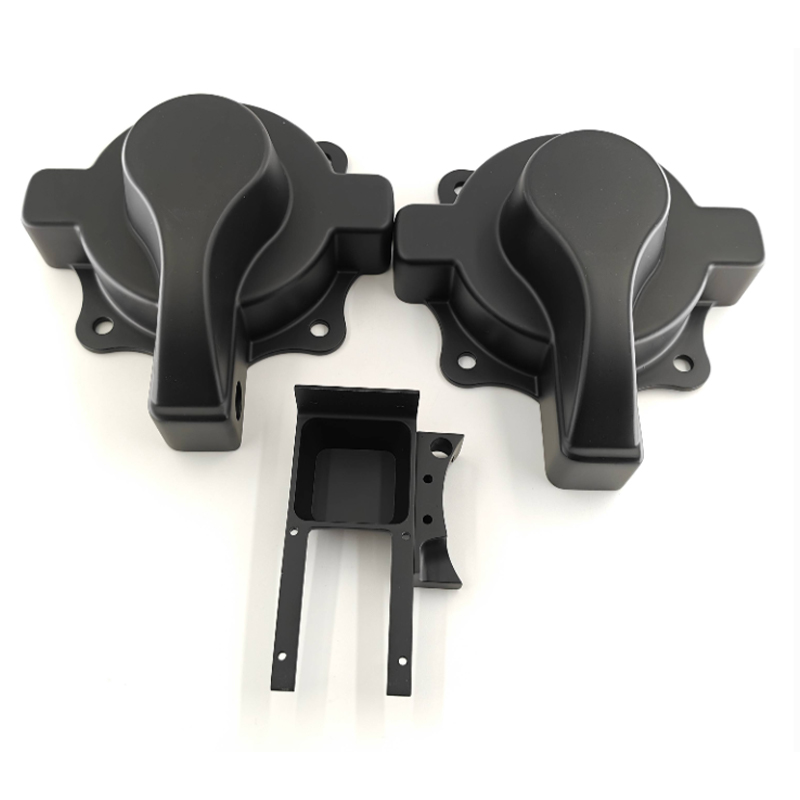
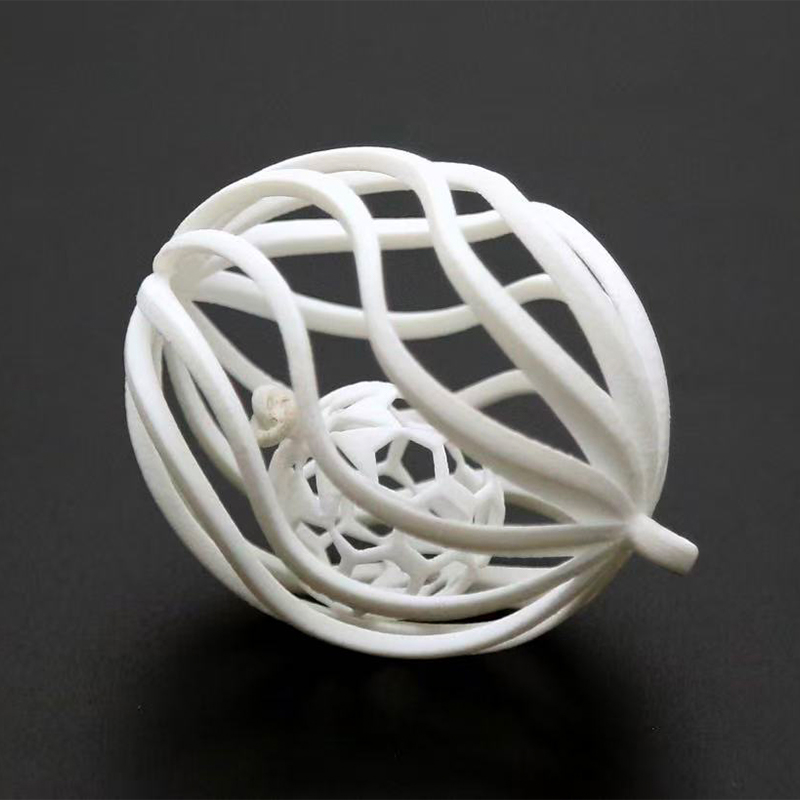
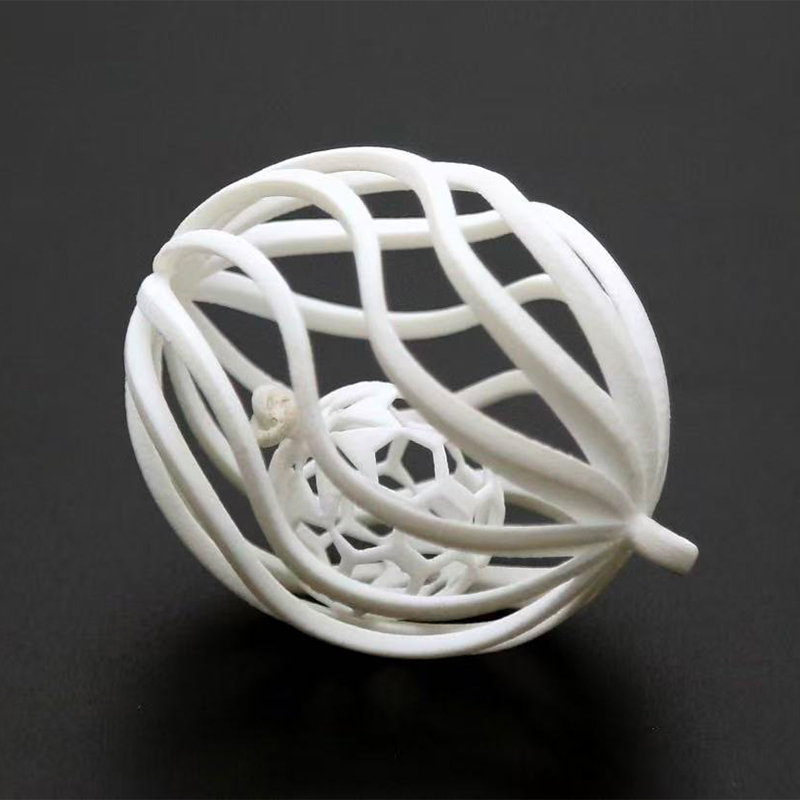
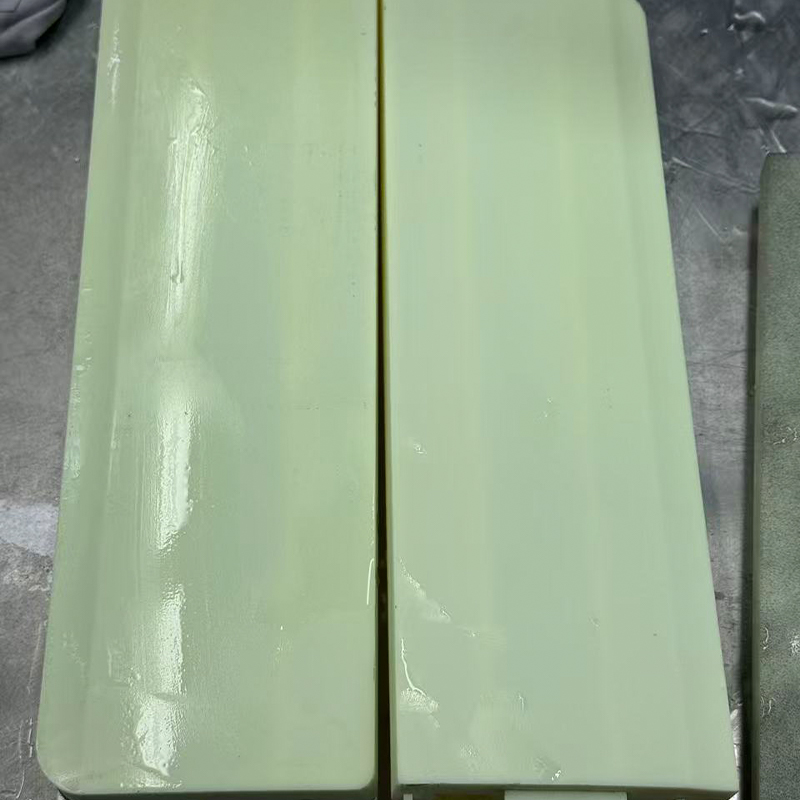
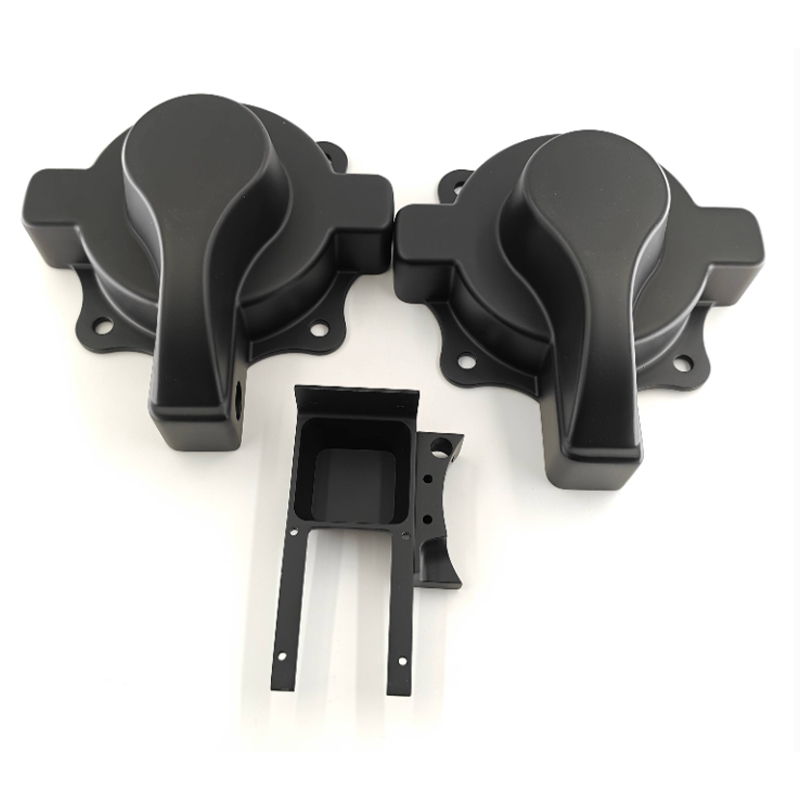
Säg att ditt team behöver sex handhållna höljen senast på fredag, var och en med snäpppassningar, ett genomskinligt linsfönster och en yta som är jämn nog att fotografera för ett lanseringsdäck. Att skriva ut dem i en filamentprocess skulle lämna synliga lagerlinjer. Att bearbeta dem skulle ta längre tid och kunde inte lätt nå de tunna interna funktionerna. En SLA-harts 3D-utskriftstjänst är vanligtvis rätt samtal här, eftersom stereolitografi härdar flytande harts med laser, lager för lager, och ger släta ytor, skarpa små drag och bra noggrannhet på små och medelstora delar.
Det är hela rekommendationen i två meningar. SLA passar utseendemodeller, passformskontroller, klara delar, små mekaniska komponenter och mastermönster för gjutning. Den är mindre lämpad för delar som bär tunga laster, som sitter i starkt solljus under långa perioder eller som går varma. Att veta var den gränsen går är det som skiljer en smidig första order från en frustrerande, så det mesta av den här guiden handlar om gränsen: vilket harts man ska välja, hur man designar för processen, vilken efterbehandling som är värd att göra och hur man informerar en SLA 3D-utskriftstillverkare.
Snabba svar före detaljerna
- Bra för: detaljerade prototyper, displaymodeller, tydliga delar, små funktionsdelar och gjutmästare.
- Typiska styrkor: släta ytor, fina detaljer, snäv noggrannhet på små delar och ett brett utbud av hartsegenskaper.
- Typiska gränser: standardhartser kan vara spröda, delar behöver tvättas och härdas, och lång solexponering kan ändra färg.
- Vanligt nästa steg: efterbehandling, målning eller vakuumgjutning när du behöver färg, struktur eller en liten sats.
Den här guiden är skriven för ingenjörer, produktchefer och inköpsteam som vill ha delar som fungerar på bänken och ser rätt ut i mötet. Den undviker läroboksteori och håller sig till det som påverkar din beställning: materialval, designregler, efterbearbetning, jämförelser med andra processer och leverantörsfrågor. Om du vill ha en känsla av hur en erfaren SLA-harts 3D-utskriftsleverantör tänker, följer avsnitten nedan ordningen för ett riktigt projekt.
Välj SLA när ytkvalitet och små detaljer är viktigare än tung mekanisk belastning.
Hur SLA Resin 3D-utskrift fungerar: principer och maskinstruktur
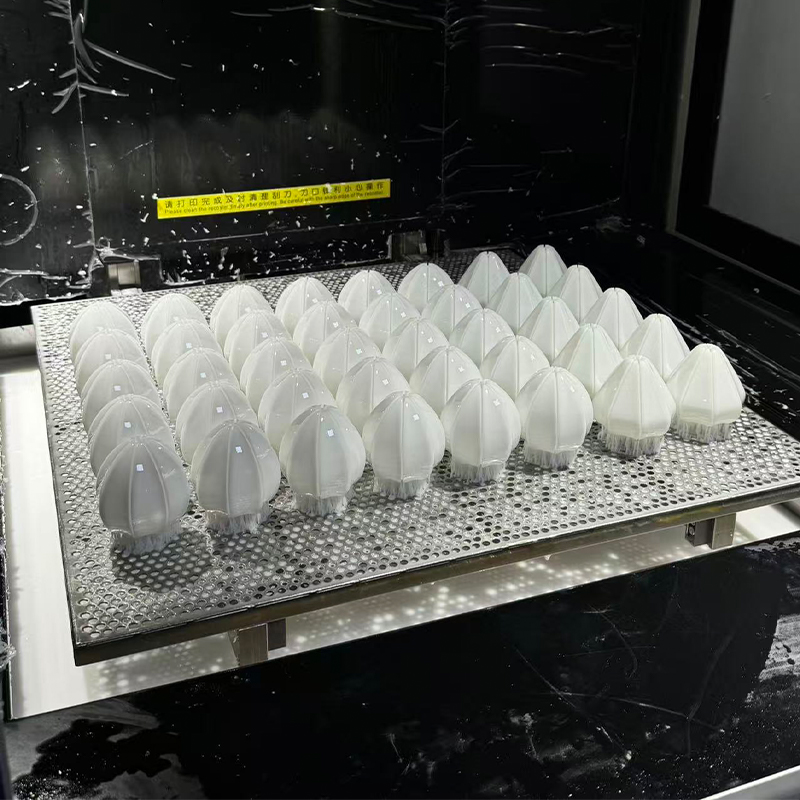
SLA står för stereolitografi. En tank, vanligtvis kallad ett kar, innehåller flytande fotopolymerharts. En UV-laser spårar delens tvärsnitt på hartsytan, och varhelst lasern berör, härdar hartset. Byggplattformen flyttas sedan med ett lagertjocklek, och nästa lager spåras ovanpå. Upprepa detta tusentals gånger ger en solid del fäst vid plattformen med tunna stödstrukturer.
Huvudelementen i en SLA-maskin
Optiska och rörelseelement
| Material och stödelement
|
Från fil till färdig del
- Filkontroll och byggförberedelser: ingenjören inspekterar 3D-modellen, väljer orientering, lägger till stöd och väljer lagertjocklek.
- Utskrift: lasern härdar varje lager medan plattformen går igenom bygget.
- Tvätt: den tryckta delen rengörs i ett lösningsmedelsbad för att avlägsna ohärdat harts.
- Stödborttagning: stöden skärs bort och kontaktpunkterna rengörs lätt.
- Efterhärdning: delen utsätts för UV-ljus, ibland med värme, så att hartset når sina slutliga egenskaper.
- Efterbehandling och besiktning: slipning, polering, målning eller beläggning appliceras vid behov och delen kontrolleras mot ritningen.
Många köpare är förvånade över att själva tryckningen bara är en del av schemat. Tvätt, härdning och efterbehandling tar en rejäl del av tiden, och om du hoppar över dem blir delarna klibbiga, svaga eller markerade. Diagrammet nedan ger en illustrativ tidslinje för en liten beställning så att du kan se var dagarna tar vägen.
Tidslinjen är ett planeringshjälp och inte en offert. Faktiska scheman beror på delstorlek, kvantitet, harts och efterbehandlingsnivå.
Tidslinjen visar att utskrift endast upptar en del av det övergripande schemat, med förberedelser före det och en kedja av rengöring, härdning och efterbehandling efter det. Tvätt och efterhärdning är korta jämfört med tryckning, men de är viktiga, eftersom underhärdade delar kan kännas klibbiga eller deformeras senare. Slipning och efterbehandling tar det längsta steget efter tryckning, varför en vanlig tryckt del kommer fram tidigare än en målad. För kunder hos Jiahengs SLA-harts 3D-utskriftstjänst, hjälper detta mönster när man avgör om ett projekt behöver råtryckta delar, lätt färdiga delar eller helmålade delar. När efterbehandling hanteras på samma plattform, förlorar inte schemat tid för transport och ombriefing mellan leverantörer.
Tryckning är bara ett steg: tvätt, härdning och efterbehandling avgör hur delen känns, ser ut och håller.
Vanliga SLA-hartstyper och deras egenskaper
Att kalla något för en SLA-del säger lite om hur det beter sig, eftersom hartset gör det mesta. Hartser är formulerade för att imitera olika plaster, och varje familj innebär avvägningar. Korten nedan sammanfattar de typer som en leverantör av SLA-harts 3D-utskrift vanligtvis erbjuder. Exakt tillgänglighet varierar, så bekräfta aktuella alternativ innan du designar runt en viss fastighet.
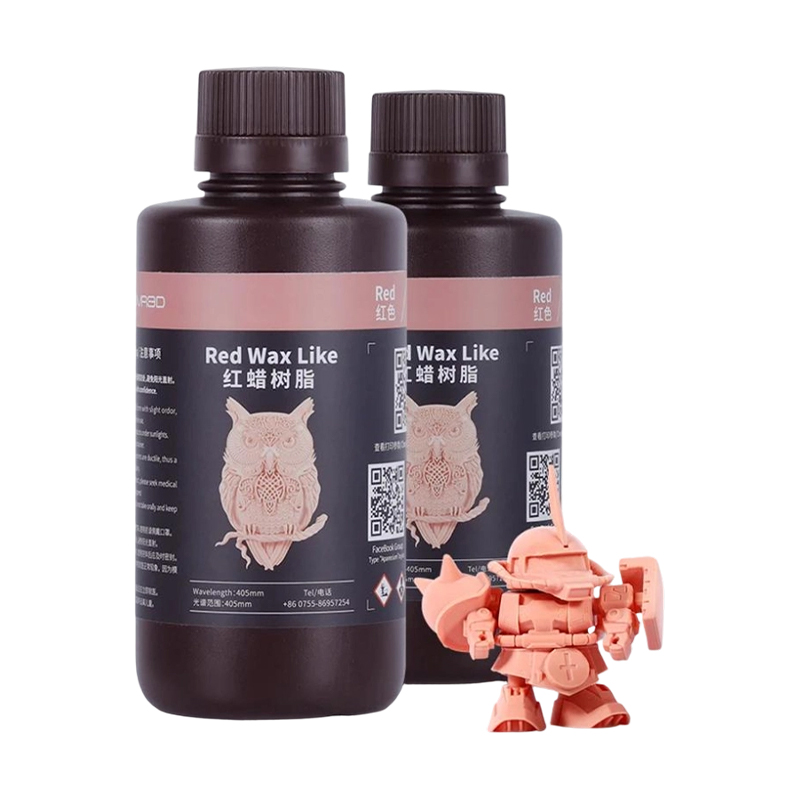
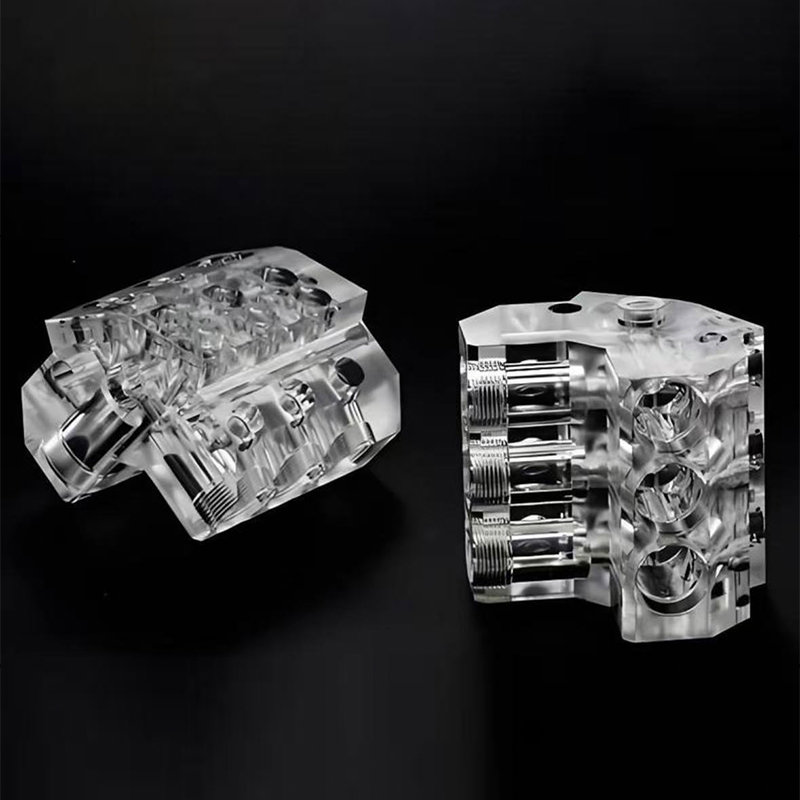
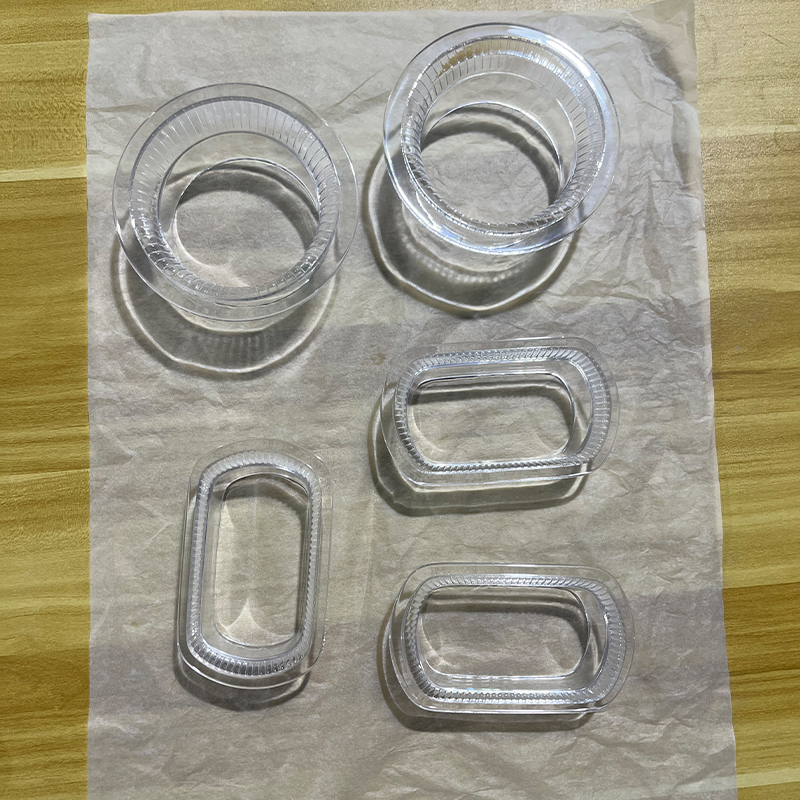
Standard harts Fina detaljer och en slät yta. Bra för visuella modeller, visningsbitar och konceptkontroller, även om det kan vara skört vid stötar. Seg eller ABS-liknande harts Bättre slagbeteende och en fastare, mer hållbar känsla. Lämplig för snäpppassningar, höljen och funktionella prototyper. Klart eller transparent harts Skriver ut med ett genomskinligt utseende och kan poleras eller beläggas för klarhet. Används för linser, ljusledare och vätskevägsmodeller. Högtemperaturharts Håller styvheten vid förhöjd temperatur. Väljs för delar nära värmekällor eller för verktyg och fixturer. Flexibelt eller gummiliknande harts Elastisk med en mjuk känsla. Används för tätningar, grepp, packningar och bärbara prototyper. Gjutbart harts Brinner rent ut för investeringsgjutmönster. Används för mästare i smycken och små metalldelar.
| Hartsfamilj | Beteende | Typiska användningsområden | Saker att titta på |
|---|---|---|---|
| Standard | Stel, slät, detaljerad | Visuella modeller, displaydelar | Kan vara spröda, tunna delar kan spricka |
| Tuff eller ABS-liknande | Fast, slagtålig | Hus, snäpppassningar, clips | Något lägre fin detaljskärpa |
| Rensa | Genomskinlig, polerbar | Linser, ljusrör, fönster | Kan gulna i starkt ljus med tiden |
| Hög temperatur | Stel när den är varm | Värmeexponerade delar, fixturer | Ofta skörare än sega hartser |
| Flexibel | Elastisk, mjuk touch | Tätningar, grepp, mjuka nycklar | Lägre rivhållfasthet än gjutet gummi |
| Gjutbar | Låg askutbränning | Gjutmästare, små mönster | Hantera försiktigt innan gjutning |
Ett praktiskt sätt att välja är att fråga vad delen måste överleva. Om det bara ska tittas på räcker det med standardharts. Om det kommer att monteras och hanteras är ett segare harts vanligtvis säkrare. Om den måste hålla sig styv nära en lampa eller motor, titta på en högtemperaturtyp. Och om delen är en mästare för senare duplicering, nämn det, eftersom leverantören kommer att förbereda ytan för gjutning snarare än för visning.
Färg är ett annat val. Många hartser trycker i vitt, grått, svart eller genomskinligt, och dessa kan målas eller färgas efteråt. Köpare som behöver en exakt färg eller glansnivå trycker vanligtvis i neutralt harts och avslutar det, vilket ger mer kontroll än att förlita sig på enbart hartsfärgen.
Matcha hartset till det som delen måste överleva: utseende, montering, värme, klarhet eller flexibilitet.
Applikationer och urvalspunkter för SLA Resin 3D-utskrift
SLA dyker upp där små detaljer och släta ytor spelar roll. Designteam använder den för att kontrollera form och passform, marknadsföringsteam använder den för showprover och ingenjörer använder den för att tillverka små funktionella delar och verktygshjälpmedel. Kolumnerna nedan parar typiska användningsområden med frågorna att ställa när man avgör om SLA är rätt process.
Typiska användningsområden
| Urvalspunkter att kontrollera
|
En snabb beslutsväg
- Om du behöver en handfull detaljerade delar snabbt är SLA en stark förstakandidat.
- Om du behöver tuffare delar i äkta ingenjörsplast, överväg nylontryck eller bearbetning istället.
- Om du behöver 10 till 30 identiska delar med produktionsutseende, skriv ut en master i SLA och använd vakuumgjutning.
- Om du behöver metalldelar, gå över till metalltryck eller CNC-bearbetning.
Diagrammet nedan graderar SLA mot fyra behov som köpare nämner oftast. Poängen är en redaktionell illustration av allmänna tendenser, och de är inte testresultat.
En högre ring betyder att SLA i allmänhet är bekväm med det behovet. En lägre ring pekar på ett fall där en annan process kan förtjäna en titt.
Ringarna visar SLA som starkast på ytjämnhet och fina detaljer, varför det är ett vanligt val för utseendemodeller och små precisa detaljer. Måttnoggrannheten på små delar följer noga, hjälpt av den fina laserfläcken och tunna skikten. Tung belastning är den lägsta ringen, eftersom även tuffare hartser beter sig annorlunda än tekniska termoplaster under långvarig påfrestning. Detta mönster förklarar varför många projekt kopplar SLA med andra rutter, använder det för utseende och passform och byter till nylontryck eller bearbetning för lastbärande tester. Jiaheng erbjuder harts-, nylon- och metallutskrift tillsammans med bearbetning, så ett team kan jämföra rutter på en plattform istället för att köpa var och en separat.
SLA utmärker sig på släta ytor och fina detaljer, så använd andra processer vid sidan av det när delar måste bära tunga belastningar.
Detaljerad jämförelse: SLA vs FDM, SLS och CNC-bearbetning
Köpare jämför sällan SLA med ingenting. Den verkliga frågan är vanligtvis om SLA slår en annan väg för jobbet framför dem. Tabellen nedan ställer SLA bredvid tre vanliga alternativ så att skillnaderna är lätta att se.
| Faktor | SLA hartsutskrift | FDM utskrift | SLS nylontryck | CNC-bearbetning |
|---|---|---|---|---|
| Yta finish | Släta, fina detaljer | Synliga lagerlinjer | Något kornig matt | Maskinbearbetad, verktygsmärken |
| Fin funktions | Mycket bra | Begränsad av munstycke | Bra | Begränsad av verktygsstorlek |
| Styrka | Beror på harts, ofta sprött | Måttlig | Bra, tough nylon | Högt, solidt material |
| Stödbehov | Stöder med kontaktmärken | Stöd för överhäng | Pulver stöder delen | Fixturer håller delen |
| Typiska delar | Detaljerade små och medelstora delar | Grova konceptmodeller | Funktionella hållbara delar | Precisionsdetaljer i metall och plast |
| Efterbehandling | Slipning och målning fungerar bra | Mer slipning krävs | Färgning, blästring | Blästring, anodisering, målning |
SLA vinner där utseende och fina detaljer räknas, varför det ofta är förstahandsvalet för utställningsmodeller och små precisionsdetaljer. FDM är användbart för grova tidiga former men visar lagerlinjer. SLS nylon ger slitstarka, funktionella delar utan stödmärken, vilket passar snäppfästen och fästen som ska hanteras. CNC-bearbetning använder fast material och levererar styrka och tolerans som utskrift i allmänhet inte kan matcha, men den begränsas av verktygsåtkomst på komplexa inre former.
Hur sträckorna fungerar tillsammans
- Börja med SLA för passform och utseendekontroller av designen.
- Gå över till SLS nylon eller bearbetning när delen behöver verklig mekanisk testning.
- Använd en SLA-master med silikonformning när du behöver 10 till 30 delar med produktionsutseende.
- Avsluta med målning eller beläggning för att matcha slutproduktens utseende.
Jiaheng beskriver detta som en one-stop approach. Företaget arbetar som OEM- och ODM-tillverkare med ett internt designteam och tillhandahåller 3D-utskrift i harts, nylon och metall tillsammans med avancerad bearbetning och replikering av silikonformar. Ett projekt kan därför börja som en SLA-utseendemodell, fortsätta som en bearbetad funktionell prototyp och avslutas som en liten sats gjutna delar, utan att citeras och förklaras på nytt vid varje steg.
SLA leder på yta och detalj, SLS och bearbetning leder på styrka, och en etappplan använder ofta mer än en.
Designriktlinjer och toleranser för SLA-tryckta delar
SLA förlåter mycket, men några designvanor gör en synlig skillnad. Riktlinjerna nedan kommer upp i de flesta tillverkningsrecensioner, och att följa dem minskar risken för en misslyckad konstruktion eller en del som behöver omarbetas.
Väggtjocklek och små detaljer
Väggar som är för tunna kan skeva, gå sönder under rengöring eller misslyckas med att skriva ut. Många leverantörer anger ett praktiskt minimum på cirka 0,8 till 1,0 mm för stödda väggar, med tjockare väggar för större delar. Fin text och små hål är möjliga, men mycket små detaljer kan behöva förstoras eller kontrolleras med leverantören först. Jämn väggtjocklek hjälper också till att minska stress och förvrängning.
Ihåliga delar och dräneringshål
Ihåliga modeller fångar flytande harts inuti, vilket kan orsaka tryck, härda ojämnt eller läcka senare. Om en ihålig design behövs, lägg till dräneringshål på några millimeter så att ohärdat harts kan komma ut, och nämn hålen för leverantören så att de placeras bort från kosmetiska ytor. Många köpare föredrar solida delar för enkelhetens skull, även om tjockare fasta material kan skriva ut långsammare och krympa mer.
Orienterings- och stödmärken
Stödkonstruktioner håller överhäng på plats och lämnar små märken där de tas bort. Ingenjören väljer orientering för att dölja dessa märken på mindre synliga ytor och för att skydda kritiska ytor. Om ett visst ansikte måste vara helt slätt, säg det i korten. Leverantören kan sedan orientera delen så att ytan inte kommer i kontakt med stöd.
Toleranser och passningar
Allmän vägledning för SLA nämner ofta toleranser i intervallet ungefär plus eller minus 0,1 till 0,2 mm för små delar, med större delar som varierar proportionellt. Delar fortsätter också att krympa något under härdningen, så passande funktioner som stift och hål bör inkludera spel. Om en passning är kritisk, skriver många leverantörer ut ett teststycke eller bearbetar funktionen efteråt. Områdesdiagrammet nedan visar skikttjockleksintervall som vanligtvis är anpassade till olika ändamål.
Tunnare lager ger jämnare ytor och finare detaljer, medan tjockare lager påskyndar bygget och passar större delar eller dragpartier. Områdena är generella riktlinjer och kan variera beroende på maskin och harts.
Sortimentdiagrammet visar att detaljerade modeller och smådelar vanligtvis använder de tunnaste lagren, vilket ger jämnare böjda ytor och skarpare kanter. Standardprototyper faller i ett mellanband som balanserar detaljer och byggtid. Större höljen och höljen använder ofta tjockare lager eftersom den extra tidskostnaden för fina lager lägger till vid stora byggen. Snabba drag sitter i den tjocka änden, där hastigheten är viktigare än ytjämnheten. När du ber en tillverkare av SLA-harts för 3D-utskrift om en offert, genom att berätta för dem syftet med delen, kan de välja lagertjocklek i enlighet med detta, och det undviker att lägga tid på att bygga på detaljer som ingen kommer att se.
| Funktion | Praktisk vägledning | Anledning |
|---|---|---|
| Väggtjocklek | Håll runt 0,8 till 1,0 mm eller mer | Minskar brott och skevhet |
| Ihåliga sektioner | Lägg till dräneringshål på några millimeter | Låter ohärdat harts rinna ut |
| Kritiska ansikten | Berätta för leverantören vilka ytor som måste vara släta | Tillåter orientering för att skydda dem |
| Parningsfunktioner | Inkludera spelrum för passningar | Tillåter härdning av krympning |
| Text och logotyper | Använd djärva, upphöjda eller graverade former | Håller små detaljer läsliga |
Även väggar, dräneringshål och en tydlig anteckning på kosmetiska ytor förhindrar de flesta SLA-designproblem.
Efterbearbetning och ytbehandling för SLA-delar
En rå SLA-del är redan smidigare än de flesta tryckta delar, men den är inte färdig. Efterbehandling förvandlar det från ett tryckt föremål till något du kan sätta ihop, fotografera eller presentera. De flesta leverantörer inkluderar tvätt och härdning som standard och erbjuder ytterligare efterbehandling som tillval.
Tvätt och härdning
Efter tryckning tvättas delarna i ett lösningsmedelsbad, vanligtvis isopropylalkohol, för att avlägsna ohärdat harts. De härdas sedan under UV-ljus, ibland med mild värme. Undertvätt lämnar en klibbig yta och underhärdning kan göra att delen blir svagare. Övertvättning i lösningsmedel kan mjuka upp vissa hartser, varför leverantörerna kontrollerar tiden noggrant.
Stöd borttagning och slipning
Stöden klipps av och kontaktpunkterna slipas eller filas släta. För displaydelar fortsätter slipningen genom finare korn tills ytan är jämn. Detta är också steget som tar bort de svaga lagerlinjerna på grunda kurvor. Ju mer förfinad finish som krävs, desto mer handarbete krävs.
Målning, beläggning och polering
- Grundning och målning: ger en kontrollerad färg och glansnivå, och döljer kvarvarande märken.
- Klar beläggning: förbättrar klarheten på transparenta delar och lägger till ett skyddande lager.
- Polering: ger klara delar ett glasliknande utseende när designen tillåter.
- Texturering och markering: lägger till greppmönster, logotyper eller färgbrytningar efter behov.
Eftersom Jiaheng även tillhandahåller målning och andra ytbehandlingar kan SLA-delar flyttas direkt från skrivaren till efterbehandlingsbänken inom samma projekt. Detta har betydelse för färgmatchning och för delar med flera färger, eftersom efterbehandlaren känner till hartset och beredningshistoriken. Om en master ska användas för silikongjutning, berätta för leverantören tidigt. En gjutmästare behöver en mycket slät yta, eftersom varje brist kommer att kopieras in i formen.
Tvätt, härdning och noggrann slipning är det som gör en tryckt SLA-del till en färdig.
Kvalitetskontroller och vanliga SLA-utskriftsproblem
Bra leverantörer kontrollerar kvaliteten före, under och efter bygget. De granskar filen för tunna väggar och instängda volymer, övervakar konstruktionen och inspekterar sedan den färdiga delen för dimensioner, ytmärken och härdningsskick. Tabellen nedan listar problem som uppstår oftast och hur de vanligtvis förebyggs.
| Fråga | Typisk orsak | Förebyggande |
|---|---|---|
| Vridning eller förvrängning | Ojämn väggtjocklek eller stora plana ytor | Jämna väggar, bra orientering, stödplacering |
| Stödmärken | Kontaktpunkter där stöd togs bort | Orientera för att dölja märken och sand efter borttagning |
| Klibbig eller klibbig yta | Otillräcklig tvättning eller härdning | Rätt tvätt- och härdningstider |
| Skört brott | Standard harts under impact or thin sections | Välj tuffare harts, förtjocka väggar |
| Gulnar med tiden | UV- och ljusexponering, speciellt på klara partier | Använd beläggningar och begränsa solljus |
| Dimensionell drift | Krympning under härdning | Tillåt spelrum och verifiera kritiska dimensioner |
| Instängt harts | Ihåliga sektioner without drain holes | Lägg till dräneringshål och rengör noggrant |
Inspektion täcker vanligtvis dimensioner på kritiska egenskaper, visuellt tillstånd, härdningsfullständighet och efterfrågad finishnivå. För en batch kontrolleras den första delen innan resten släpps. Om du har en strikt utseendestandard, dela ett referensfoto eller prov och kom överens om vilken nivå av synliga stödmärken eller lagerlinjer som är acceptabelt. Skriftliga förväntningar förhindrar oenighet mer tillförlitligt än verbala.
Förpackningen spelar också roll. Nytryckta och härdade delar kan repas vid kontakt, och tunna detaljer kan knäppa under transporten. Delar är vanligtvis inslagna individuellt och stöttas i en låda så att små detaljer kommer intakta.
Kom överens om kritiska mått och acceptabla ytmärken skriftligen innan bygget startar.
Underhåll och skötsel av SLA-hartsdelar
Tryckta hartsdelar är inte underhållsfria. Ljus, värme, fukt och kemikalier påverkar dem med tiden, och lite omsorg håller prototyper i gott skick för granskning, testning och förvaring. Vägledningen nedan täcker också några hanteringspunkter för alla som arbetar med harts direkt.
| Exponering | Effekt | Vårdråd |
|---|---|---|
| Direkt solljus | Kan orsaka gulning och sprödhet med tiden | Förvara borta från UV, använd beläggningar för displaydelar |
| Värme | Vissa hartser mjuknar nära sin värmegräns | Håll dig borta från heta ytor och parkerade fordon |
| Lösningsmedel och rengöringsmedel | Kan mjukgöra eller grumla vissa hartser | Använd mild tvål och vatten, testa starka rengöringsmedel först |
| Fukt och fukt | Mindre dimensionsförändringar i vissa hartser | Förvaras torrt, förvaras tätt för långtidsförvaring |
| Påverkan och stress | Tunna detaljer kan spricka | Hantera försiktigt, undvik skarp belastning på tunna sektioner |
Förvarings- och hanteringsvanor
- Förvara delar på en sval, torr plats och undvik långa perioder i starkt ljus.
- Linda genomskinliga delar separat så att de inte repar.
- Håll isär målade delar så att ytorna inte fastnar eller skaver.
- Undvik att klämma fast tunna detaljer, eftersom harts kan spricka under punktpåkänning.
- Märk delar med revision och hartstyp så att beställningarna matchar originalet.
Harts och utrustningshantering
Ohärdat flytande harts kan irritera huden, så leverantörer och användare bär handskar och undviker direktkontakt. Tvättlösningsmedel bör användas i ventilerade utrymmen och hållas borta från värmekällor. På maskinsidan håller en välskött anläggning karen rena, filtrerar harts för att ta bort härdade fragment, kontrollerar lasern och optiken regelbundet och lagrar harts borta från ljus. Dessa rutiner hjälper till att hålla byggkvaliteten stabil från en order till nästa, varför återkommande kunder ofta ser konsekventa resultat från samma leverantör.
Håll hartsdelar borta från starkt ljus, värme och starka lösningsmedel, och hantera tunna detaljer med försiktighet.
Arbeta med en SLA Resin 3D Printing tillverkare och leverantör
Utskrift är den enkla delen att specificera. Det som gör att ett projekt går smidigt är hur leverantören hanterar allt runt omkring: filgranskning, hartsrådgivning, efterbehandling och kommunikation. Dessa frågor hjälper dig att bedöma om en SLA 3D-utskriftsleverantör är beredd på det.
- Vilka hartsfamiljer erbjuder du och kan du beskriva beteendet hos var och en?
- Granskar du filer för väggtjocklek, dräneringshål och orientering innan utskrift?
- Vilka är typiska toleranser för min delstorlek, och hur kontrollerar du dem?
- Vilka efterbehandlingssteg finns i huset, som slipning, målning och polering?
- Kan du stödja små partier genom att kombinera SLA-masters med silikonformreplikering?
- Hur packar man tunna delar för frakt?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. närmar sig dessa frågor som en Kina-baserad OEM- och ODM-tillverkare. Dess designteam förvandlar klientidéer till praktiska, attraktiva produktdesigner, och dess möjligheter spänner över harts, nylon och metall 3D-utskrift, avancerad bearbetning, replikering av silikonformar och ytbehandlingar som målning. Kunder kan slutföra resan från design till produkt på en enda plattform, vilket sparar koordineringstid och håller ansvaret på ett ställe.
Hur man förbereder en användbar förfrågan
- En 3D-modell i ett vanligt neutralt format, plus en ritning som markerar kritiska dimensioner.
- Den avsedda användningen av delen och miljön den kommer att möta.
- Hartsfamiljen du har i åtanke, eller en beskrivning av de egenskaper du behöver.
- Ytbehandlingsnivå: råtryckt, slipat, grundmålat eller helmålat, med valfri färgreferens.
- Kvantitet, målleveransfönster och eventuella förpackningsbehov.
Med den informationen kan leverantören föreslå en harts, orientering, skikttjocklek och efterbehandlingsplan i det första svaret. Det ger dig också ett tydligt register att hänvisa till om en omordning eller revision behövs. För långsiktiga program bygger arbetet med samma SLA resin 3D-utskriftstillverkare upp en delad historik över filer, inställningar och efterbehandlingsanteckningar, vilket gör senare batcher mer konsekventa.
Berätta för din leverantör hur delen kommer att användas, så kan de välja harts, orientering och finish mer intelligent.
Utforska Jiaheng SLA Resin 3D Printing Service
Om din design behöver släta ytor, fina detaljer och snabb hantering, kan du granska de tillgängliga hartserna, process- och projektstegen på den dedikerade sidan för SLA Resin 3D Utskrift Service från Jiaheng. Teamet stödjer OEM- och ODM-projekt och kan koordinera utskrift med efterbehandling, bearbetning och replikering av silikonformar på en plattform.
Skicka din 3D-fil, avsedd användning och slutkrav för att starta en konversation med Jiaheng-teamet.
Vanliga frågor om SLA Resin 3D Printing Service
Vad är en SLA resin 3D-utskriftstjänst?Det är en tillverkningstjänst där en UV-laser härdar flytande fotopolymerharts lager för lager för att bygga en del från en digital modell. Tjänsten inkluderar vanligtvis filgranskning, utskrift, tvättning, härdning, supportborttagning och valfri efterbehandling. Den är uppskattad för släta ytor, fina detaljer och god noggrannhet på små och medelstora delar. |
Vad är SLA bra för jämfört med andra 3D-utskriftsmetoder?SLA är ett starkt val för utseendemodeller, klara detaljer, små precisionskomponenter och gjutmästare. Andra metoder som SLS nylontryckning eller bearbetning kan vara att föredra när en del behöver bära tyngre laster eller tål hårdare användning. Många projekt använder SLA först och flyttar till en annan väg för funktionstestning. |
Hur exakta är SLA-tryckta delar?Allmän vägledning nämner ofta ungefär plus eller minus 0,1 till 0,2 mm för små delar, med större delar som varierar proportionellt. Noggrannheten beror på harts, geometri, orientering och härdning. För kritiska passningar skriver leverantörer ofta ut ett teststycke eller bearbetar funktionen efter utskrift. |
Vilka hartser finns tillgängliga för SLA-utskrift?Vanliga familjer inkluderar standardharts, segt eller ABS-liknande harts, klart harts, högtemperaturharts, flexibelt harts och gjutbart harts. Varje balanserar detaljer, styrka, klarhet och värmebeteende på olika sätt. Din leverantör kan rekommendera ett harts när de vet hur delen kommer att användas. |
Kan SLA-tryckta delar målas eller poleras?Ja. Delar är vanligtvis slipade, grundmålade och målade, och klara delar kan poleras och beläggas för att förbättra transparensen. Eftersom SLA-ytor redan är släta är de en bra bas för högkvalitativa ytbehandlingar. Berätta för leverantören om dina färg- och glansmål innan bygget så att ytan förbereds på lämpligt sätt. |
Är SLA-hartsdelar tillräckligt starka för funktionstestning?Det beror på hartset och testet. Tuffare hartser kan hantera snäpppassningar och lätt montering, medan standardharts kan spricka vid stötar. För tung belastning, långvarig stress eller hög värme är andra processer eller material oftast mer lämpliga. Beskriv testet för din leverantör så att de kan ge råd. |
Kan jag få en liten batch från en SLA-master?Ja. En vanlig väg är att skriva ut en master i SLA, avsluta den noggrant, göra en silikonform och gjuta polyuretankopior, vanligtvis runt 10 till 30 stycken per form. Detta ger ett produktionsliknande utseende utan hårda verktyg. Jiaheng erbjuder både SLA-utskrift och silikonformreplikering på en plattform. |
Vad ska jag inkludera när jag begär en SLA-offert?Inkludera 3D-modellen, en ritning som markerar kritiska dimensioner, kvantiteten, önskat harts eller önskade egenskaper, finishnivå och ditt leveransfönster. En kort notering om hur delen kommer att användas och miljön den kommer att möta är till stor hjälp. Fullständig information förkortar det första svaret och minskar senare ändringar. |
Tydlig avsedd användning, ett lämpligt harts och en definierad finishnivå är de tre ingångarna som mest förbättrar ett SLA-projekt.
Kontaktinformation
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Byggnad 7, nr 188, Hongni-sektionen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Upphovsrätt © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Manufacturers
