- 3D-utskriftstjänster

- CNC-bearbetningstjänster

- Vakuumgjutning

- Ytbearbetningstjänster

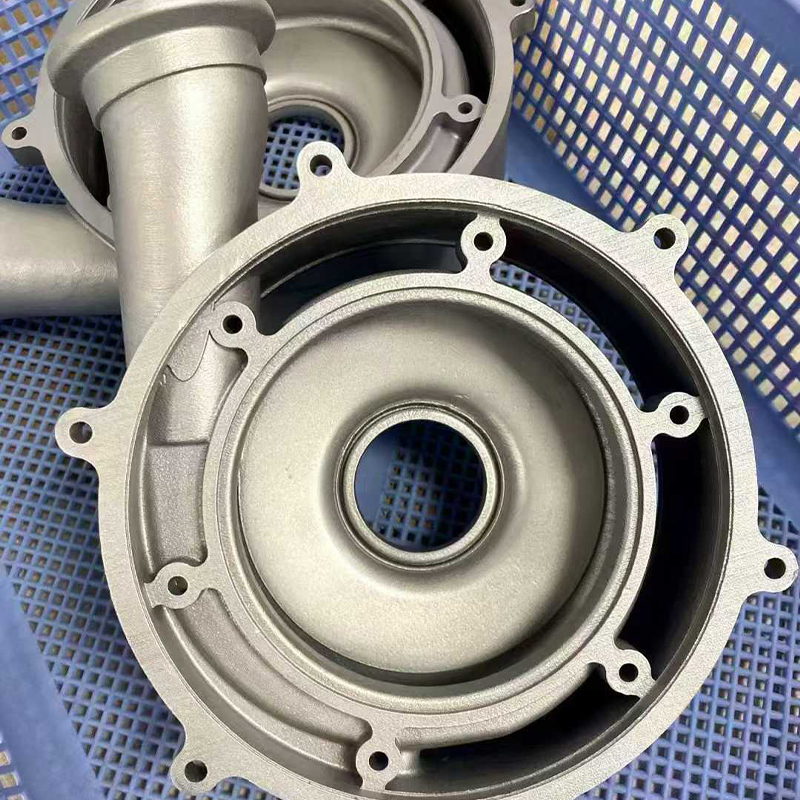
Polyeter-eterketon 3D-utskrift: Processkontroll, kostnad och leverantörsguide
En TITTA-del kan se felfri ut när den lämnar skrivaren och fortfarande underprestera under drift om polymeren aldrig når det rätta halvkristallina tillståndet. Polyeter eter keton 3D-utskrift handlar mindre om att ladda en högtemperaturfilament och mer om att kontrollera värme genom torkning, extrudering, kylning, glödgning och inspektion. Processen är genomförbar för krävande delar, men bara när leverantören behandlar temperatur och kristallinitet som mätbara processutgångar snarare än skrivarinställningar.
Den distinktionen har betydelse vid offertstadiet. TITTA är en dyr teknisk termoplast, och extrudering av högtemperaturmaterial går långsamt. En köpare som endast jämför priset per kubikcentimeter kommer att missa de större kostnadsdrivkrafterna: uppvärmd kammartid, supportstrategi, glödgning, bearbetningstillägg, inspektion och skrotrisk. En köpare som endast jämför databladet kommer att missa processgapet mellan en testkupong och en riktig konsol, tätning, isolator eller slitdel.
Det praktiska svaret är att börja med delens funktion, inte polymerens namn. Om delen behöver bred kemisk beständighet, hög kontinuerlig värme, slitstyrka och styvhet vid förhöjd temperatur, förtjänar PEEK seriös utvärdering. Om delen huvudsakligen behöver värmebeständighet och styvhet i en torr miljö, kan en högtemperaturkolfiberförening, en metalltillsatsväg eller en maskinbearbetad design ge ett mer förutsägbart program. Resten av den här guiden förklarar var polyeter eter keton 3D-utskrift tjänar sin kostnad och var det blir en dyr mismatch.
Polyeter-eterketon 3D-utskrift: vad processen verkligen kräver
PEEK är en semikristallin termoplast med hög smältpunkt och stark egenskapsprofil. Vid materialextrudering upphettas polymeren långt över sin smältpunkt, avsätts lager för lager och kyls sedan under kontrollerade förhållanden. Den exakta profilen beror på hartskvaliteten, munstycksgeometrin, delens geometri och skrivaren, men den allmänna riktningen är tydlig: PEEK behöver ett varmt munstycke, en varmbyggnadskammare och en disciplinerad kylningsstrategi. En maskin som kan nå munstyckstemperaturen men inte kan hålla kammarvärmen kommer att kämpa för att producera konsekventa delar.
Det är därför polyeter eter keton 3D-utskrift ligger i en annan kategori än att skriva ut PLA, PETG eller till och med standard nylon. Filamentet kan behöva torkas före användning, byggytan måste tåla höga temperaturer och kammaratmosfären bör vara stabil under hela bygget. Drag, öppna dörrar och korta förvärmningscykler kan skapa termiska gradienter som senare visar sig som skevhet, dålig skiktbindning eller inkonsekvent kristallinitet. Dessa defekter kanske inte är synliga på utsidan av delen.
Ett vanligt misstag är att bara fokusera på munstyckstemperaturen. Munstycket smälter polymeren, men kammaren och kylprofilen påverkar hur polymeren stelnar. Långsam, kontrollerad kylning stöder i allmänhet kristallinitet. Snabb kylning kan lämna materialet i ett mer amorft tillstånd, vilket kan minska kemisk resistens och dimensionsstabilitet. Vissa leverantörer trycker PEEK vid en lägre kammartemperatur och förlitar sig på post-print glödgning för att bygga kristallinitet. Det kan fungera, men det flyttar risken till glödgningssteget och kräver en verifierad cykel för detaljens geometri.
Det finns också en hårdvarukostnadsdimension. Högtemperaturskrivare använder mer robusta värmare, isolering, motorer och termiska kontroller än standardmaskiner. Den kostnaden återvinns genom maskintid, inte bara genom material. För en köpare är innebörden enkel: fråga efter själva processfönstret, inte bara materialnamnet. Fråga hur leverantören verifierar kammarens enhetlighet, hur den hanterar termisk expansion under en lång konstruktion och hur den registrerar glödgningscykeln.
Varför kristallinitet avgör om en PEEK-del fungerar
PEEK kan existera i amorfa och semikristallina former. I en tryckt del är förhållandet mellan dem inte en laboratoriekuriosa. Det påverkar styvhet, dimensionsstabilitet, kemikaliebeständighet och hur delen beter sig under ihållande belastning. En semikristallin struktur är i allmänhet att föredra för krävande tillämpningar eftersom de ordnade områdena bidrar till styrka och motstånd. En amorf eller delvis kristallin del kan vara lättare att framställa, men den kan falla kort under de exakta förhållanden där PEEK väljs.
Kylhastigheten är huvudspaken. Om den avsatta polymeren svalnar långsamt i en varm kammare har polymerkedjorna tid att organisera sig. Om den svalnar snabbt fryses strukturen i ett mindre ordnat tillstånd. Delgeometrin har också betydelse. Tunna väggar, skarpa hörn och stora plana ytor förlorar värme i olika hastigheter, så ett enda tryck kan innehålla zoner med olika värmehistorik. Det är en anledning till att PEEK-delar ofta kräver generösa radier, gradvisa tjockleksövergångar och en välplanerad byggorientering.
Glödgning är den andra spaken. En termisk cykel efter tryck kan öka kristalliniteten och lindra kvarvarande stress, men den kan också introducera distorsion om delen värms upp eller kyls för snabbt, eller om den inte stöds ordentligt. Rätt cykel beror på snitttjocklek, geometri och leverantörens valideringsdata. Ett generiskt recept kopierat från ett materialdatablad är inte en processkontrollplan. Bra leverantörer knyter glödgningscykeln till delen, registrerar den faktiska rampen och blötläggningen och inspekterar kritiska dimensioner efter cykeln.
För köpare bör kristallinitet synas i kvalitetskonversationen. Fråga om leverantören mäter det, hur ofta och på vilket prov. Differentiell skanningskalorimetri kan ge en kristallinitetsindikation, medan densitetskontroller och mekaniska kuponger kan stödja samma slutsats från en annan vinkel. Inte varje jobb behöver en fullständig laboratorierapport, men en PEEK-del för kemisk service, hög värme eller en säkerhetsrelaterad funktion bör inte förlita sig på enbart visuell inspektion.
PEEK 3D-utskriftsprocessen: torkning, extrudering, kylning och glödgning
Ett robust arbetsflöde för 3D-utskrift av polyeter-eterketon är en kedja av kontroller. Varje steg skyddar nästa. De exakta parametrarna tillhör materialleverantören och skrivarplattformen, men sekvensen är tillräckligt konsekvent för att kunna användas som inköpschecklista.
- Bekräfta hartskvaliteten och satsen. PEEK är inte en enskild vara. Betygen skiljer sig åt i viskositet, fyllmedelsinnehåll, färg och avsedd bearbetning. Registrera partiet och håll det spårbart till byggnaden.
- Torka och skydda filamentet. Fukt och föroreningar kan skapa tomrum, ytdefekter och inkonsekvent extrudering. Följ hartsleverantörens torkschema och håll materialet i torrt tillstånd under konstruktionen.
- Förvärm kammaren och stabilisera maskinen. Ett varmt munstycke räcker inte. Kammaren, byggplattan och den omgivande hårdvaran behöver tid för att nå ett stabilt tillstånd innan det första lagret.
- Skriv ut med en validerad profil. Munstyckstemperatur, skikthöjd, extruderingsbredd, kylning och hastighet bör komma från en kvalificerad profil för materialet och geometrin, inte från försök och misstag från köparens sida.
- Kontrollera kylning och risk för byggavbrott. Långa konstruktioner kräver stabil kraft, termisk kontroll och en plan för pauser. Ett kalldrag eller en oplanerad paus kan skapa ett svagt lager som är svårt att upptäcka senare.
- Glödga och inspektera. Eftertryckscykeln bör dokumenteras. Kritiska dimensioner, massa, yttillstånd och eventuella testkuponger bör kontrolleras mot den överenskomna planen.
Två processval förtjänar tidig diskussion. Den första är byggorientering. PEEK-delar är ofta anisotropa eftersom bindningen mellan skikten inte är identisk med styrkan i ett skikt. Om den högsta belastningen löper tvärs över skiktets riktning, kan designen behöva en annan orientering, en tjockare sektion eller en sekundär operation. Den andra är bearbetningsersättning. Många PEEK-delar skrivs ut nära nettoform och bearbetas sedan på kritiska gränssnitt eftersom utskrift ensam kanske inte håller alla toleranser ekonomiskt.
Borttagning av stöd är en annan praktisk risk. PEEK är segt och stödstrukturer kan vara svåra att ta bort utan att markera ytan. Stödmaterialet, gränssnittsskiktet och borttagningsmetoden bör överenskommas före bygget. För tätade eller kemiskt exponerade delar bör köparen också fråga om stöd lämnar öppna vägar eller ytskador som kan påverka prestandan.
PEEK vs PPS-CF vs PAHT-CF: En praktisk materialjämförelse
De flesta PEEK-projekt efterfrågar inte riktigt PEEK som namn. De efterfrågar en kombination av värme, kemikaliebeständighet, styvhet, slitagebeteende och dimensionsstabilitet. Det öppnar för jämförelsen med andra högpresterande rutter. Diagrammet nedan är ett planeringshjälp, inte ett materialdatablad; den jämför den relativa processbördan för tre vägar som köpare ofta granskar tillsammans.
Poängen återspeglar hur mycket termisk kontroll, torkdisciplin och efterbearbetningsuppmärksamhet varje rutt tenderar att kräva i en anpassad tillverkningsmiljö. De bör användas för att skapa en konversation med leverantören, inte för att ersätta applikationstestning.
Relativt processbehov för högtemperaturpolymervägar
Vägledande planeringspoäng, inte uppmätta materialegenskaper
Högre poäng betyder större krav på termisk och processkontroll i en typisk specialbyggd. Geometri, skrivarplattform och krav på validering kan förändra bilden.
Diagrammet är användbart eftersom det skiljer materialkapacitet från tillverkningsbörda. PEEK ligger överst på bördan, så det bör reserveras för delar där dess fastighetskombination gör ett riktigt arbete. PPS-CF är ofta en mer praktisk väg för kemiskt exponerade fästen, fixturer och komponenter som behöver hög värme plus styvhet utan hela PEEK-processkedjan. PAHT-CF är lättare att bearbeta och kan passa strukturella hus, jiggar och lättviktsfästen där den kontinuerliga temperaturen är lägre.
För team som jämför prototyper och lågvolymproduktion bör beslutet inkludera efterbehandling och toleransstrategi. En PPS-CF- eller PAHT-CF-del kan skriva ut snabbare och bearbeta lättare, men den behöver fortfarande rätt väggtjocklek, fiberorientering och inspektionsplan. PEEK kan motivera sin kostnad i en tätning, bussning, kemisk fixtur eller högvärmeisolator där fel är dyrt. Den felaktiga jämförelsen är bara priset per del; den rätta jämförelsen är totalkostnaden för en validerad del.
| Omtanke | PEEK | PPS-CF | PAHT-CF |
|---|---|---|---|
| Värmebeständighet | Mycket hög | Hög | Måttlig till hög |
| Kemisk beständighet | Mycket hög | Hög | Måttlig |
| Processsvårigheter | Mycket hög | Hög | Måttlig |
| Glödande uppmärksamhet | Vanligtvis krävs | Rekommenderas ofta | Rekommenderas ofta |
| Typisk passform | Tätningar, bussningar, kemiska fixturer, högvärmeisolatorer | Kemiskt exponerade fästen, pumpdelar, fixturer | Hus, jiggar, lätta konstruktionsdelar |
| Relativ materialkostnad | Högest | Mellan till hög | Mitten |
För kemiskt exponerade konsoler och fixturer där PEEK är överspecificerat är PPS-CF-rutten ett praktiskt högtemperaturalternativ. Det erbjuder en användbar balans mellan styvhet, värmebeständighet och processmognad för anpassade delar som inte behöver hela PEEK-egenskapsomslaget.
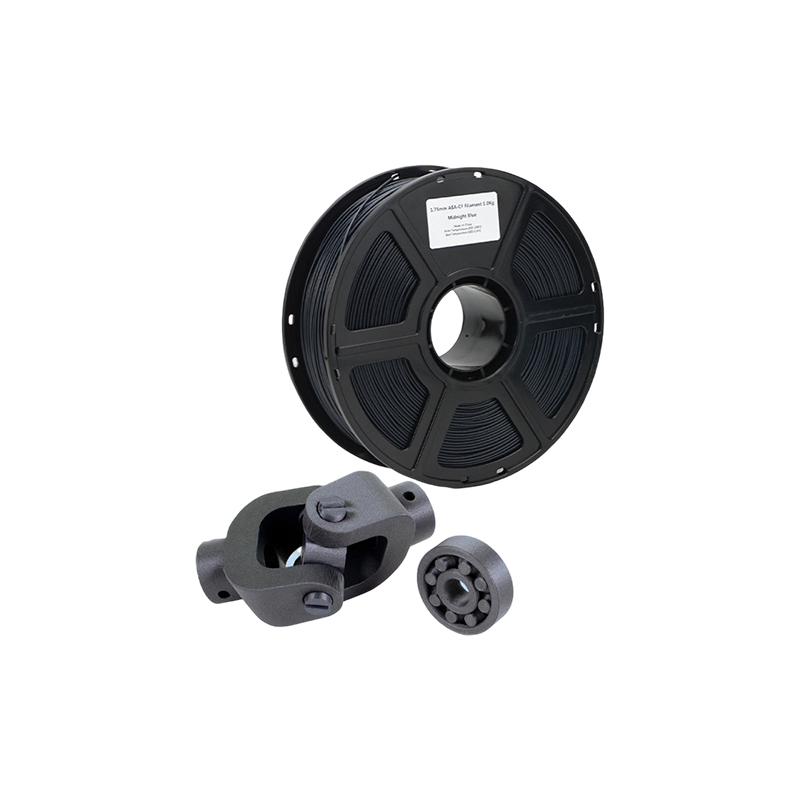 PPS CF kolfiber 3D-utskrift för funktionella delar Ett högtemperatur-FDM-materialalternativ för kemiskt exponerade fästen och fixturer som behöver styvhet, värmebeständighet och processmognad utan överspecifikation på PEEK-nivå. Visa produkt →
Det slutliga valet bör göras med ritningen, servicemiljön och valideringsplanen i hand. Ett material som är lättare att skriva ut kan fortfarande misslyckas om designen ignorerar lagerriktning eller kemikalieexponering. Ett material som är svårare att skriva ut kan fortfarande vara det lägre riskvalet om applikationen verkligen behöver sina egenskaper. Det är därför en materialjämförelsetabell är en utgångspunkt, inte en inköpsorder.
Designregler som håller PEEK-delar borta från skrotbehållaren
PEEK är tufft, men det är inte förlåtande för dålig tryckgeometri. Stora plana ytor, plötsliga tjockleksförändringar och skarpa inre hörn koncentrerar termisk stress. Delen kan överleva tryckning och sedan röra sig under glödgning eller bearbetning. Design för termisk stabilitet från början, och processen blir mer förutsägbar.
Använd generösa radier vid inre hörn. Övergång mellan tjocka och tunna sektioner gradvis. Undvik långa, ostödda spann där de första lagren måste bära sin egen värme. Om en plan yta är kritisk, överväg en bearbetningstillägg istället för att skriva ut den slutliga ytan. Revben kan förbättra styvheten, men de skapar också termiska massaskillnader; en ribba layout som fungerar i formsprutning kanske inte är den bästa layouten för materialextrudering.
Tänk på lagerriktningen innan du slutför ritningen. Om en PEEK-del kommer att se dragbelastning över skikten, kan designen behöva mer sektionstjocklek eller en annan byggorientering. Om delen kommer att bearbetas efter utskrift, lämna tillräckligt med lager för efterbearbetningen och definiera datumen som kommer att överleva glödgning. En vacker tryckt yta är inte användbar om det kritiska hålet rör sig efter värmebehandling.
Toleranser förtjänar ett separat samtal. Utskrift kan hålla ett praktiskt toleransband för många funktioner, men PEEKs termiska expansion och krympningsbeteende gör snäva toleranser över långa dimensioner svårare. När en ritning kräver lagerpassningar, tätning av spår eller planhet på en stor yta, planera för precision CNC-finishing. Det är ofta det mest ekonomiska sättet att kombinera PEEKs materialegenskaper med dimensionskontrollen vid bearbetning.
När PEEK-utskrifter behöver snäva toleranser är precisions-CNC-fräsning ofta det avslutande steget som gör designen praktisk. Den kan fastställa datum, rensa upp kritiska gränssnitt och föra in delen i den överenskomna inspektionsplanen utan att tvinga skrivaren att hålla alla toleranser i en operation.
 Precisions-CNC-fräsning för tight-tolerance PEEK och formar Ett bearbetningsalternativ för att fastställa datum, rengöra kritiska gränssnitt och hantera formar i storformat när tryckta PEEK-delar behöver snävare toleranser. Visa produkt →
Tänk också på montering. PEEK-delar kan sammanfogas med insatser, fästelement eller lim, och varje metod har en termisk gräns. En design som är stabil vid rumstemperatur kan lossna efter upprepade värmecykler. Om delen kommer att tätas, kontrollera att den tryckta ytan och bearbetningsmärkena inte skapar läckagevägar. Om den kommer att glida eller rotera, kontrollera slitriktningen mot skiktets orientering.
Vad driver kostnaden för polyeter-eterketon 3D-utskrift
PEEK är dyrt innan skrivaren startar. Materialkostnaden är hög, maskinen är specialiserad och konstruktionen går långsamt. Det är bara de synliga kostnaderna. En realistisk offert återspeglar också torkning, kammarförvärmning, lång maskinbeläggning, glödgning, inspektion, borttagning av stöd och skrotrisk. Köpare som bara jämför filamentpriset kommer att bli förvånade över spridningen mellan leverantörerna.
- Material och batchstorlek. Små beställningar kan ha en väsentlig premie eftersom leverantören måste öppna, torka och kvalificera en batch för en kort period.
- Maskintid. Uppbyggnader vid hög temperatur är långsamma och den uppvärmda kammaren förbrukar energi innan det första lagret avsätts.
- Geometri och stöd. Höga delar, täta stöd och svår åtkomst ökar byggtiden och efterbearbetningsarbetet.
- Glödgning och fixturer. En kontrollerad termisk cykel kan kräva dedikerade fixturer för att förhindra distorsion.
- Bearbetningsersättning. Near-net-utskrift plus CNC-efterbehandling kan vara mer förutsägbart än utskrift till slutlig tolerans.
- Inspektion. Dimensionsrapporter, materialspårbarhet och testkuponger ökar kostnaden, men de minskar risken för att acceptera en del som inte kan valideras.
- Skrota och omarbeta. PEEK tolererar inte processgenvägar. En leverantör som citerar utan skrottillägg kan få ersättning på annat håll.
Kostnadssamtalet bör därför börja med ansökan och antagningskriterierna. Om delen är en icke-kritisk fixtur kan det räcka med en enklare inspektionsplan. Om delen är en kemisk tätning eller en högvärmeisolator är valideringskostnaden en del av produkten. En bra leverantör kommer att separera engångsteknik, byggkostnad, efterbehandling och inspektion så att köparen kan se vart pengarna tar vägen.
Volym ändrar ekvationen men tar inte bort processbördan. PEEK är inte ett material där en stor order automatiskt blir billig. Leverantören kan behöva dedikerade fixturer, batchspårbarhet och en stabil utskriftsprofil innan skalning. För specialarbete i låg volym är det praktiska målet repeterbarhet först, sedan prisförbättring genom kapsling, bygglayout och efterbehandlingseffektivitet.
När en PEEK 3D-utskriftstjänst är meningsfull och när den inte gör det
En PEEK 3D-utskriftstjänst är mest meningsfull när delen är geometriskt komplex, volymen är låg till måttlig och applikationen behöver materialets kombination av värme, kemisk beständighet och mekanisk prestanda. Funktionella prototyper, små produktionsserier, reservdelar och design med interna kanaler eller konsoliderade sammansättningar är naturliga kandidater. Utskrift kan också förkorta vägen från designiteration till en testbar del när alternativet är en lång form eller ett bearbetningsprogram.
Det är mindre vettigt när detaljen är enkel, stor och geometriskt vänlig för bearbetning. Ett vanligt block, ring eller platta kan vara snabbare och mer ekonomiskt i PEEK-lagerform, speciellt när snäva toleranser krävs. Utskrift är också en dålig passform när designen behöver en ytfinish som skulle kräva omfattande handarbete, eller när delen kommer att utsättas för förhållanden utanför PEEKs lämplighet, såsom ihållande ultraviolett exponering utan skydd. PEEK är ett starkt material, men det är inte ett universellt material.
Volymfrågan är viktig. Vid mycket låg volym undviker utskrift verktyg och kan snabbt leverera en komplex form. Vid högre volym kan ekonomin skifta mot formpressning, bearbetning eller annan process, beroende på geometri och tolerans. Rätt svar är inte en regel baserad på en enskild kvantitet. Det är en jämförelse av totalkostnad, ledtid, risk och värdet av designfrihet.
För fixturer, höljen och lätta konstruktionsdelar där den kontinuerliga temperaturen är lägre än PEEKs sortiment, kan PAHT-CF vara en mer praktisk högtemperatur nylon kolfiberväg. Det kan minska processbördan samtidigt som det ger användbar styvhet och värmeprestanda för många industriella delar.
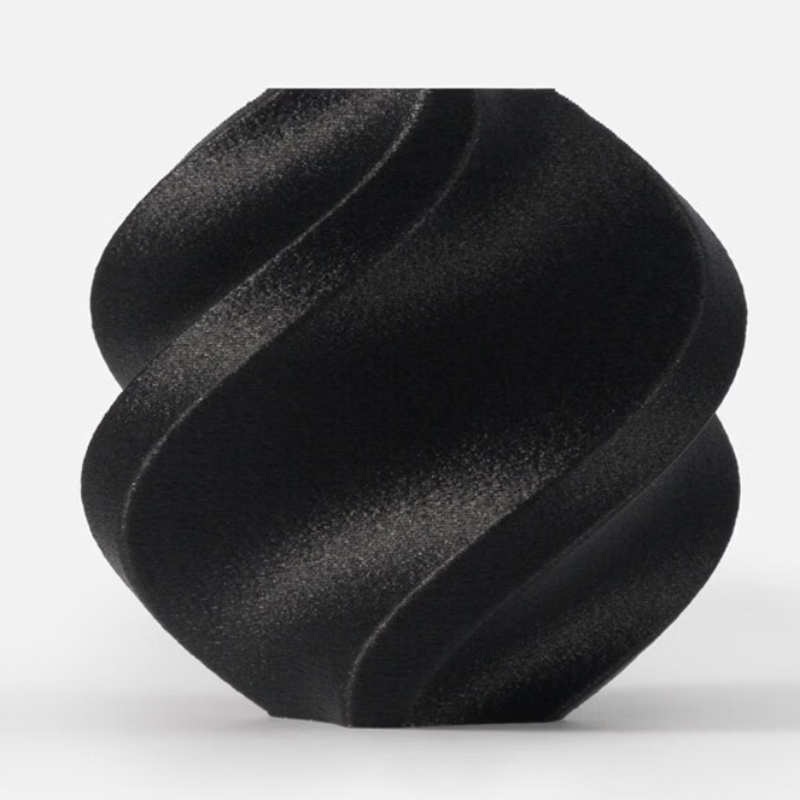 PAHT CF högtemperatur nylon kolfiber 3D-utskrift En praktisk FDM-rutt för lätta strukturella fixturer och hus som behöver styvhet och värmeprestanda under PEEKs intervall, med ett starkt förhållande mellan styrka och vikt. Visa produkt →
En bra tjänsteleverantör kommer att berätta för dig när PEEK inte är den bästa användningen av budgeten. Det är inte ett försäljningsmisslyckande; det är ett tecken på att leverantören utvärderar ansökan. Be om en sida vid sida av PEEK, en högtemperaturblandning och en maskinbearbetad eller metallväg om dessa alternativ är relevanta. Den bästa vägen är den som möter funktionen med minst okontrollerade risker.
Kvalitetskontroller att begära från en PEEK 3D-utskriftstillverkare
Kvalitetskontrollen för PEEK bör stå i proportion till risken. En visuell kontroll räcker inte för en kemisk tätning, en högvärmeisolator eller ett bärande fäste. Köparen bör be om bevis för att materialet, maskinen och värmecykeln kontrollerades. Det exakta paketet kan variera, men kategorierna är konsekventa.
- Material spårbarhet. Betyg, batch, leverantörscertifikat och lagringshistorik bör vara tillgängliga. Om leverantören inte kan identifiera partiet är fastighetsanspråken svåra att försvara.
- Torknings- och lagringsrekord. En enkel logg kan visa att glödtråden torkades och skyddades innan byggandet.
- Bygg rekord. Skrivare, munstycke, lagerhöjd, kammartemperatur, byggorientering och eventuella avbrott ska dokumenteras.
- Glödgningsrekord. Ramphastighet, blötläggningstemperatur, hålltid, kylningshastighet och fixtur som används bör kunna spåras till delen eller partiet.
- Dimensionell rapport. Kritiska egenskaper bör mätas efter glödgning och efterbehandling, inte före.
- Materialvalidering. Densitet, kristallinitet eller mekaniska kupongdata kan stödja processpåståendet, särskilt för ett nytt material eller en kritisk tillämpning.
- Icke-förstörande granskning. Visuell inspektion, masskontroll och, där det är motiverat, CT- eller ultraljudsinspektion kan avslöja inre tomrum eller lagerdefekter.
Fråga hur leverantören hanterar ett misslyckat bygge eller en misslyckad besiktning. En PEEK-del som är utanför tolerans efter glödgning bör inte i tysthet omarbetas utan en ny besiktningsplan. Köparen bör veta om delen skrotades, omarbetades eller accepterades under en avvikelse. Den nivån av disciplin är mer värdefull än en glansig broschyr.
Sekretess hör också hemma i kvalitetssamtalet. PEEK-delar dyker ofta upp i ny produktutveckling och ritningarna kan avslöja monteringens funktion. En leverantör som hanterar globalt OEM-arbete bör ha ett tydligt förhållningssätt till filkontroll, åtkomst och projektkommunikation. Köparen ska inte behöva välja mellan processtransparens och immaterialrättsligt skydd.
Där Jiaheng passar i ett högpresterande byggprogram
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. fungerar som en enda precisionstillverkningspartner snarare än ett tryckeri med en enda process. Det publicerade tjänstesortimentet omfattar 3D-utskrift, CNC-bearbetning, vakuumgjutning och replikering samt ytbehandling. Den kombinationen är användbar när en PEEK-utvärdering förvandlas till ett bredare program med polymerprototyper, metallfästen, silikonformkopior och kosmetisk efterbehandling.
Den publicerade 3D-utskriftsserien inkluderar SLA-harts, DLP-harts, SLS-nylon, SLM-metall och FDM-plast. Inom FDM innehåller materialsidorna standard PLA, PETG och ABS, plus högtemperaturalternativ som HT-PLA, PAHT-CF och PPS-CF. SLS-serien inkluderar svart nylon, vit nylon och nylon med glasfiber. SLM-sortimentet inkluderar aluminiumlegering, rostfritt stål, titanlegering och verktygsstål. Dessa vägar ersätter inte en validerad PEEK-process, men de ger en köpare praktiska alternativ när applikationen inte behöver hela PEEK-kuvertet.
För ett program som börjar med ett PEEK-liknande krav är det första steget att separera måste-egenskaperna från det föredragna materialet. Om kemikaliebeständighet och kontinuerlig värme är väsentliga kan PEEK förbli referensen. Om delen främst behöver styvhet, värmebeständighet och lätt struktur kan PPS-CF eller PAHT-CF räcka. Om delen behöver hållfasthet på metallnivå eller värmeledningsförmåga kan SLM-titan eller rostfritt stål vara en bättre väg. Om designen behöver en slät kosmetisk yta eller ett färgmatchat hölje blir ytbehandlingsalternativen en del av planen.
Jiaheng stöder också CNC-fräsning, CNC-svarvning och precisions-CNC-fräsning, vilket är viktigt för PEEK-delar som behöver täta gränssnitt efter utskrift. Vakuumgjutning och replikering av silikonform kan stödja broproduktion eller kopior i låg volym när materialet och geometrin tillåter. Målning, beläggning, lasergravering, polering, sandblästring, galvanisering, anodisering och behandling av transparenta delar avrundar efterbearbetningssidan. Värdet är inte att varje projekt använder varje tjänst; det är att handoffs mellan tryckning, bearbetning, efterbehandling och inspektion kan hanteras på ett ställe.
Eftersom PEEK inte finns med bland de publicerade materialsidorna bör en köpare med ett obligatoriskt PEEK-krav höja det tidigt. Teamet kan granska ritningen, temperaturen, kemikalieexponeringen, toleransen och volymen och sedan bekräfta om PEEK är rätt passform eller om en jämförbar väg är mer praktisk. Den konversationen är mer användbar än att tvinga varje högpresterande del till ett materialnamn.
Skaffa PEEK 3D-tryckta delar: tillverkare, leverantör eller grossist?
Orden tillverkare, leverantör och grossist används ofta omväxlande i inköp, men de betyder olika saker för en anpassad PEEK-del. En tillverkare kontrollerar utskrift, termisk cykel, bearbetning och inspektion. En leverantör får samordna arbetet men inte äga processen. En grossist är mer relevant för standardlagerformer, filament eller katalogkomponenter än för en anpassad tryckt del med en valideringspost. För en kritisk PEEK-komponent bör köparen veta vem som faktiskt kontrollerar processen.
Det betyder inte att en leverantör inte kan vara användbar. En kapabel leverantör kan hantera kommunikation, kvalitetsdokumentation, logistik och flera processer. Risken uppstår när köparen antar att leverantören är tillverkaren och sedan upptäcker att processregistret kontrolleras av en tredje part. Fråga direkt: vem skriver ut delen, vem glödger den, vem bearbetar den och vem skriver under inspektionsrapporten? Om svaret ändras vid varje steg behöver kvalitetsansvaret vara tydligt.
En bra offertförfrågan för PEEK 3D-utskrift bör innehålla ritningen, delens funktion, driftstemperaturen, kemikalieexponeringen, förväntad livslängd, kritiska dimensioner, ytkrav, inspektionsnivå och målmängd. Det bör också framgå om PEEK är obligatoriskt eller om leverantören kan föreslå ett alternativ. Den sista punkten kan spara mycket tid och kostnader.
För globala OEM-program, lägg till de kommersiella kraven tidigt: Incoterms, förpackning, märkning, konfidentialitet och förändringskontroll. Ett lågt styckepris kan raderas av en försändelse som kommer utan rätt dokumentation eller en del som inte kan spåras till dess materialparti. Inköpsbeslutet bör baseras på det totala levererade paketet, inte enbart offertraden.
Applikationer där PEEK 3D-utskrift tjänar sin plats
PEEK utvärderas ofta inom fordon, flyg, olja och gas, halvledare, medicinsk utrustning, robotteknik och industrimaskiner. Den röda tråden är inte en enda bransch; det är en kombination av värme, kemikalier, slitage och vikt. En del som bara ser rumstempererad luft behöver kanske inte PEEK. En del som ser varm vätska, upprepad rengöring eller ihållande belastning vid förhöjd temperatur har ett starkare fall.
I bil- och industriutrustning kan PEEK övervägas för underhuvskomponenter, tätningar, bussningar, slitkuddar och fixturer som möter värme eller kemikalier. I olja och gas kan kemisk beständighet och dimensionsstabilitet ha betydelse för tätningar, isolatorer och borrhålskomponenter, även om valideringskraven är stränga. I halvledar- och elektroniktillverkning kan PEEK förekomma i waferhantering, testfixturer och isolerande delar där partikelgenerering och kemisk exponering har betydelse. I medicinsk utrustning används PEEK i instrument och enhetskomponenter, men patientkontaktande eller implanterbara applikationer kräver en regulatorisk väg som är skild från utskriftsprocessen.
Robotik och drönare eller eVTOL-program börjar ofta med viktminskning. PEEK kan vara användbart där en högtemperaturpolymerdel också måste vara stark och kemiskt resistent, men det är inte automatiskt det lättaste eller mest ekonomiska valet. En högtemperaturblandning av kolfiber, en metalltillsatsdel eller en bearbetad aluminiumkonstruktion kan vara bättre för ett givet fäste eller hölje. Det rätta svaret beror på lastvägen, den termiska exponeringen och produktionsvolymen.
Konsumentelektronik är ett annat område där materialvalet bör ifrågasättas. PEEK kan ge värmebeständighet och dimensionsstabilitet i inre fixturer, men kosmetiska höljen behöver ofta ytbehandling och färgkontroll som kan vara lättare med andra polymerer. Om delen är en funktionell intern komponent kan PEEK vara motiverat. Om det är ett synligt skal kan efterbehandlingskostnaden och risken för ytfel uppväga materialnyttan.
Det vanliga felläget är att specificera PEEK för varje högpresterande applikation utan att kontrollera det faktiska servicetillståndet. Ett bättre tillvägagångssätt är att lista kraven, rangordna dem och testa de två bästa materialvägarna. Det är mer arbete i fronten, men det minskar chansen för en dyr del som löser fel problem.
Vanliga frågor: Polyeter Eter Keton 3D-utskrift
Är polyeter eter keton 3D-utskrift möjligt på en vanlig stationär skrivare?
Vanligtvis nej. PEEK behöver en värmedel med hög temperatur, en uppvärmd kammare, en byggyta som tål värme och en kontrollerad kylningsstrategi. En vanlig stationär skrivare kan nå en hög munstyckstemperatur på papper, men den kan ofta inte hålla kammartemperaturen eller hantera den termiska belastningen för en tillförlitlig konstruktion. Även på en kapabel maskin kräver processen en validerad profil och eftertrycksglödgning.
Vilka munstyckes- och kammartemperaturer behöver PEEK?
De exakta värdena beror på kvalitet och skrivare, men PEEK bearbetas långt över standard teknisk plast. Munstyckstemperaturerna ligger vanligtvis över 350 C, och kammartemperaturerna ligger ofta i intervallet 150 C till 200 C. Vissa processer använder en lägre kammartemperatur och är beroende av glödgning. Köpare bör fråga efter leverantörens validerade fönster snarare än ett enda nummer kopierat från ett datablad.
Varför behöver PEEK glödga efter utskrift?
Glödgning kan öka kristalliniteten och lindra kvarvarande spänningar från lager-för-lager-konstruktionen. Det kan förbättra dimensionsstabiliteten och stödja den egenskapsprofil som applikationen förväntar sig. Risken är att en dåligt kontrollerad glödgning kan förvränga delen. Cykeln bör anpassas till geometri och väggtjocklek, med dimensionskontroller efter cykeln.
Är 3D-utskriven PEEK lika stark som bearbetad PEEK?
Inte automatiskt. Materialextrudering skapar lagergränser, så delen kan vara anisotropisk. En tryckt och glödgad PEEK-del kan fungera bra i kompression eller i riktningar som är inriktade med skikten, men den kanske inte matchar en maskinbearbetad del i alla riktningar. För mycket belastade delar bör designen ta hänsyn till lagerorientering och kan behöva bearbetning, tjockare sektioner eller en annan process.
Kan PEEK-delar bearbetas efter 3D-utskrift?
Ja. Många högpresterande delar skrivs ut nära nätform och bearbetas sedan på kritiska gränssnitt. Detta kan förbättra tolerans, planhet och ytfinish. Bearbetningsplanen bör ta hänsyn till det tryckta materialets spänningstillstånd och glödgningscykeln, och den slutliga inspektionen bör ske efter alla termiska och bearbetningssteg.
Hur mycket kostar PEEK 3D-utskrift?
Det finns inget användbart enda pris utan geometrin och valideringsnivån. Material, maskintid, borttagning av stöd, glödgning, bearbetning, inspektion och skrotrisk bidrar alla. En liten, enkel del och en stor, kritisk del kan skilja sig med stor marginal. Det bästa tillvägagångssättet är att citera delen med en tydlig inspektionsplan och en separat ersättning för ingenjörsarbete och efterbehandling.
Är PEEK mat säker eller biokompatibel?
Behandla inte "PEEK" som ett filtgodkännande. Livsmedelskontakt och medicinska tillämpningar beror på den specifika kvaliteten, tillsatserna, bearbetningen, rengöringen och regleringsvägen. En tryckt del kan också ha yt- och porositetsegenskaper som skiljer sig från en bearbetad eller gjuten del. Dessa ansökningar kräver en särskild granskning av efterlevnad, inte enbart ett väsentligt namn.
Vad är skillnaden mellan PEEK och PPS-CF för 3D-utskrift?
PEEK erbjuder generellt ett högre fastighetstak, särskilt i värme- och kemikaliebeständighet, men det kräver också mer processkontroll och kostnad. PPS-CF är en högtemperatur kolfiberblandning som kan vara ett praktiskt val för fixturer, fästen och kemiskt exponerade delar som inte behöver hela PEEK-kuvertet. Rätt val beror på tjänstens skick och valideringsplanen.
Hur ska jag begära en offert från en PEEK 3D-utskriftstillverkare?
Skicka ritningen, funktionen, drifttemperaturen, kemikalieexponeringen, de kritiska måtten, ytbehovet, kontrollnivån och målmängden. Ange om PEEK är obligatoriskt eller om alternativ kan föreslås. Fråga vem som kontrollerar utskrift, glödgning, bearbetning och inspektion. Den informationen kommer att ge ett mer användbart citat än enbart en ritning.
Levererar Jiaheng PEEK 3D-utskrift?
PEEK är inte listat bland de publicerade materialsidorna. De tillgängliga vägarna inkluderar SLS-nylon, PPS-CF, PAHT-CF, andra FDM-plaster, SLA- och DLP-hartser, SLM-metaller, CNC-bearbetning, vakuumgjutning och ytbehandling. Om PEEK är obligatoriskt, dela ansökningskraven så att teamet kan bekräfta om det är rätt passform eller om en jämförbar väg är mer praktisk.
Fortsätt utforska tillverkningsvägen
Om du jämför ett PEEK-krav med andra högpresterande rutter, hjälper det att se hela processområdet innan materialbeslutet är fastställt. En enda tillverkningsplattform kan jämföra polymertryck, metalltryck, CNC-finishing och ytbehandling under en kvalitetskonversation.
Det mest användbara nästa steget är att lägga ritningen och servicevillkoren sida vid sida. Det ger leverantören tillräckligt med information för att rekommendera PEEK, en högtemperaturblandning, en metallväg eller en bearbetad design utan att gissa. Det ger också köparen en tydlig grund för att jämföra pris, ledtid och risk.
Polyeter eter keton 3D-utskrift är ett starkt alternativ för den högra delen, men det är inte en genväg kring teknik. Materialet belönar kontrollerad torkning, stabil kammarvärme, genomtänkt orientering, dokumenterad glödgning och inspektion efter termisk bearbetning. Det straffar antaganden. En leverantör som kan förklara dessa kontroller är mer värdefull än en som bara listar PEEK på en materialsida.
För köpare är den praktiska vägen att definiera funktionen, rangordna kraven och jämföra minst två rutter. PEEK kan vara det rätta svaret för en kemisk tätning, en högvärmeisolator eller en slitdel. PPS-CF, PAHT-CF, SLS nylon, SLM-metall, precisions-CNC eller en kombination kan vara det bättre svaret för en konsol, hölje, fixtur eller prototyp. Målet är inte att undvika PEEK. Målet är att använda det där dess egenskaper löser ett verkligt problem och där processen kan valideras.
Kontaktinformation
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Byggnad 7, nr 188, Hongni-sektionen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Upphovsrätt © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Manufacturers
