- 3D-utskriftstjänster

- CNC-bearbetningstjänster

- Vakuumgjutning

- Ytbearbetningstjänster

Snabba prototyptjänster: Hur man väljer en pålitlig tillverkningspartner
Ett produktteam skickar en CAD-fil på måndag och behöver en fysisk del senast på fredag för en passningskontroll, en kunddemo eller en pilotkonstruktion. Det är det ögonblick som snabba prototyptjänster blir praktiska snarare än teoretiska. Rätt tjänst gör mer än att förvandla en modell till plast eller metall; det ger teamet ett snabbt sätt att testa en designfråga, avslöja ett toleransproblem och bestämma vad som ska ändras innan verktygspengar satsas.
Det är också därför köpbeslutet förtjänar uppmärksamhet. En leverantör av snabba prototyper kan vara en 3D-utskriftsbutik, en CNC-bearbetningspartner, en vakuumgjutspecialist eller en tillverkare som kopplar samman alla tre med ytfinishing och lågvolymproduktion. Skillnaden visar sig i ledtid, materialval, DFM-feedback och hur smidigt en prototyp blir ett produktprov. En prototypleverantör är inte en grossist av standarddelar; det är en tillverkande partner som tolkar en design och ger ett fysiskt svar.
Vad snabba prototyptjänster faktiskt levererar
Snabba prototyptjänster levererar vanligtvis tre saker samtidigt: geometri, materialbeteende och ett kommunikationsverktyg. Geometri är den självklara. En fysisk del visar om en kåpa sitter plant, om en koppling rensar en vägg eller om en konsol kan monteras med avsedd fäste. Materialbeteende är mindre uppenbart men ofta viktigare. En hartsmodell kan se rätt ut och fortfarande böjas för mycket, spricka vid en snäpppassning eller mjukna nära en värmekälla. Kommunikationsverktyget är viktigt eftersom ett fysiskt prov låter design, konstruktion, inköp och marknadsföring diskutera samma objekt istället för olika tolkningar av en skärm.
Bra prototyparbete inkluderar också design-för-tillverkning-feedback. Innan maskinen startar bör leverantören se över väggtjocklek, dragvinklar, stödplacering, verktygsåtkomst, toleransstapling och ytfinish. Den feedbacken är inte pappersarbete. Det är skillnaden mellan en del som kommer i tid och en del som kommer med en lapp som säger att det tunna revbenet gick sönder under borttagningen av stödet. En tillverkare som ställer frågor innan offerter är vanligtvis en bättre partner än en som helt enkelt accepterar varje fil och lovar allt.
Det finns också en kommersiell roll. En prototyp kan stödja en investerardemo, ett mässaprov, en kundpilot eller en intern designgranskning. I varje fall måste delen se ut och bete sig på ett lämpligt sätt för publiken. En grov FDM-armatur kan vara perfekt för en fabriksprovning och helt fel för ett återförsäljarmöte. Prototyptjänsten bör förstå syftet, inte bara geometrin.
Hur man matchar en prototypmetod till den fråga du behöver besvaras
Det snabbaste sättet att välja en process är att börja med frågan, inte maskinen. Om frågan är "Ser huset rätt i handen?" ett slätt hartstryck kan räcka. Om frågan är "Kommer detta aluminiumfäste att överleva ett vibrationstest?" delen behöver förmodligen metall och en process som ger metallegenskaper. Om frågan är "Kan vi visa femtio enheter för en fokusgrupp nästa månad?" vakuumgjutning kan vara en bättre brygga än en annan omgång av 3D-utskrift.
| Metod | Bäst för | Typiska material | Styrkor | Gränser att planera för |
|---|---|---|---|---|
| SLA och DLP harts 3D-utskrift | Visuella modeller, passformskontroller, släta ytor, transparenta eller flexibla delar | Standardharts, ABS-liknande harts, flexibelt harts, transparent harts, rödvaxharts | Fina detaljer, slät finish, snabb vändning | Skiktlinjer, begränsad värmebeständighet, stöd för borttagningsmärken |
| SLS nylon 3D-utskrift | Funktionsfästen, kanaler, levande gångjärn, små aggregat | Svart nylon, vit nylon, glasfiberförstärkt nylon | Bra hållfasthet, inga stödstrukturer, komplex geometri | Porös yta, lägre detalj än harts, färgbegränsad |
| SLM metall 3D-utskrift | Metallprototyper med komplexa inre kanaler eller lätta strukturer | AlSi10Mg aluminium, 316L rostfritt stål, Ti6Al4V titan, H13/S136 verktygsstål | Metallegenskaper, designfrihet, konsoliderade delar | Högre kostnad, efterbearbetning, borttagning av stöd, termisk stress |
| CNC-bearbetning | Snäva toleranser, äkta ingenjörsplast, gängor, skär, stora delar | Aluminium, stål, mässing, ABS, PC, POM, nylon och andra bearbetningsbara kvaliteter | Utmärkt dimensionskontroll, brett materialområde, bra ytfinish | Installationskostnad, gränser för verktygsåtkomst, materialavfall |
| Vakuumgjutning och silikonformar | Dubletter i låg volym, färgmatchning, gummiliknande delar, prover före lansering | Polyuretanhartser, ABS-liknande, PP-liknande, gummiliknande material | Lägre kostnad per del vid små volymer, bra ytdetaljer, färgalternativ | Mögellivsgränser, långsammare än direkt utskrift för engångstillfällen, krympkontroll |
| Ytbehandling | Utseendeprover, texturmatchning, varumärke, hållbarhetskontroller | Färg, beläggningar, anodisering, galvanisering, lasergravering, dekaler | Förbättrar visuell och taktil kvalitet, stödjer kundgodkännanden | Lägger till ledtid, risk för färgvariationer, processspecifika designregler |
Tabellen är en utgångspunkt, inte en regelbok. Många projekt kombinerar metoder. Ett CNC-bearbetat skär kan övergjutas till ett vakuumgjutet hus. Ett hartstryck kan målas för att testa ett färgschema. En metallkonsol kan först bearbetas och senare framställas genom gjutning. Den användbara frågan är: vad kräver nästa beslut? Om beslutet behöver ett jämnt utseende, prioritera ytan. Om den behöver en exakt passform, prioritera tolerans. Om det behöver ett materialsvar, prioritera material- och processparet.
3D-utskrift för snabba prototyptjänster: där det passar bäst
3D-utskrift förblir standardingångspunkten för många snabba prototyptjänster eftersom det tar bort verktyg från den första slingan. En designändring kan skrivas ut och testas utan en form, en fixtur eller en lång installation. Den hastigheten är användbar under tidigt konceptarbete, men den kan också dölja problem om processen väljs slarvigt. Hartstryck, nylonsintring, metallsmältning och filamentextrudering ger olika ytor, styrkor och toleranser. Att behandla dem som en kategori leder till felaktiga förväntningar.
Hartsprocesser för utseende och passform
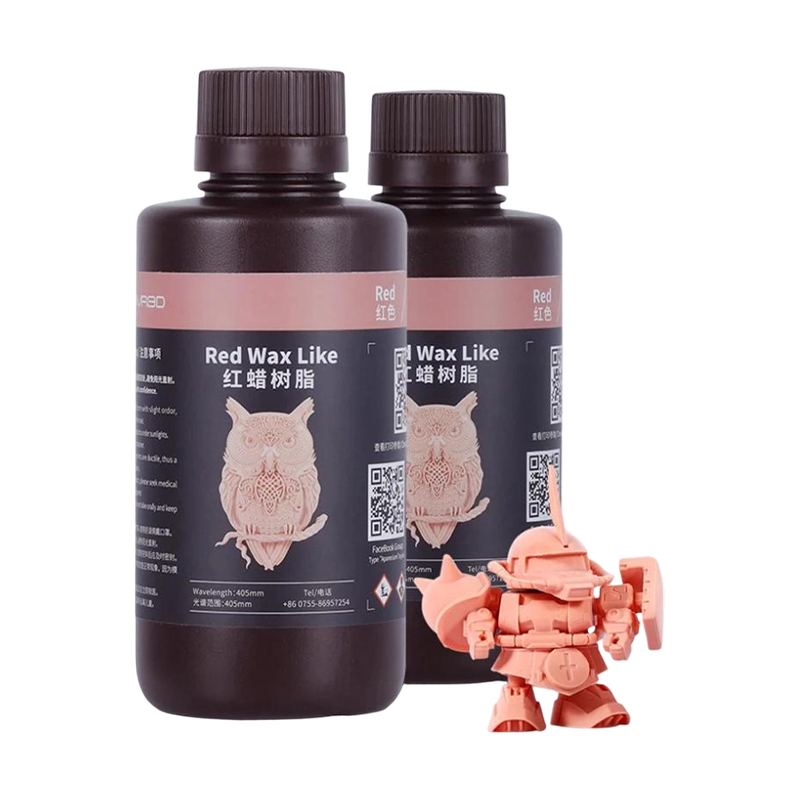
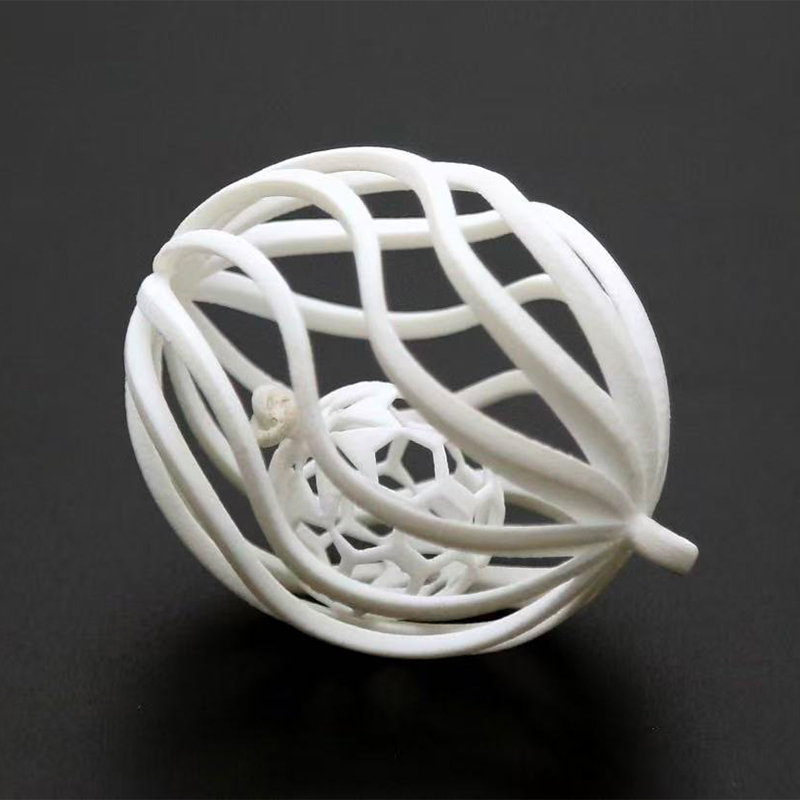
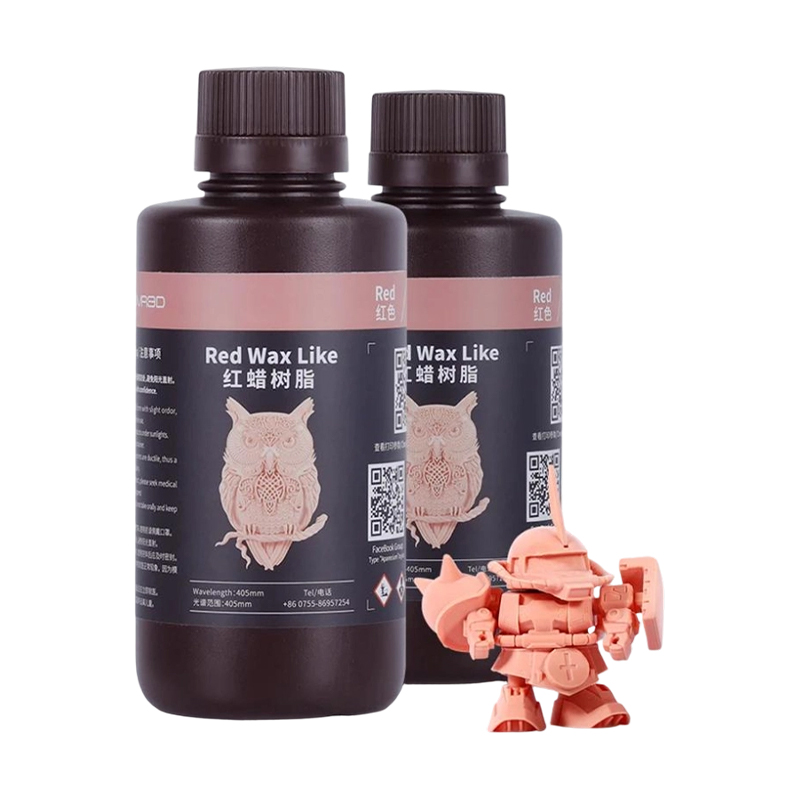
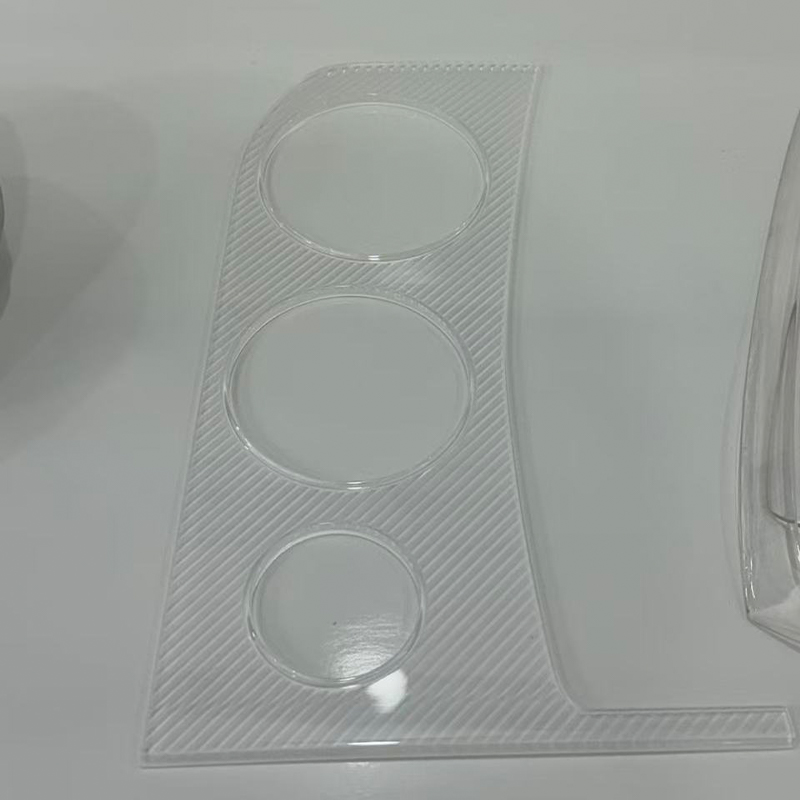
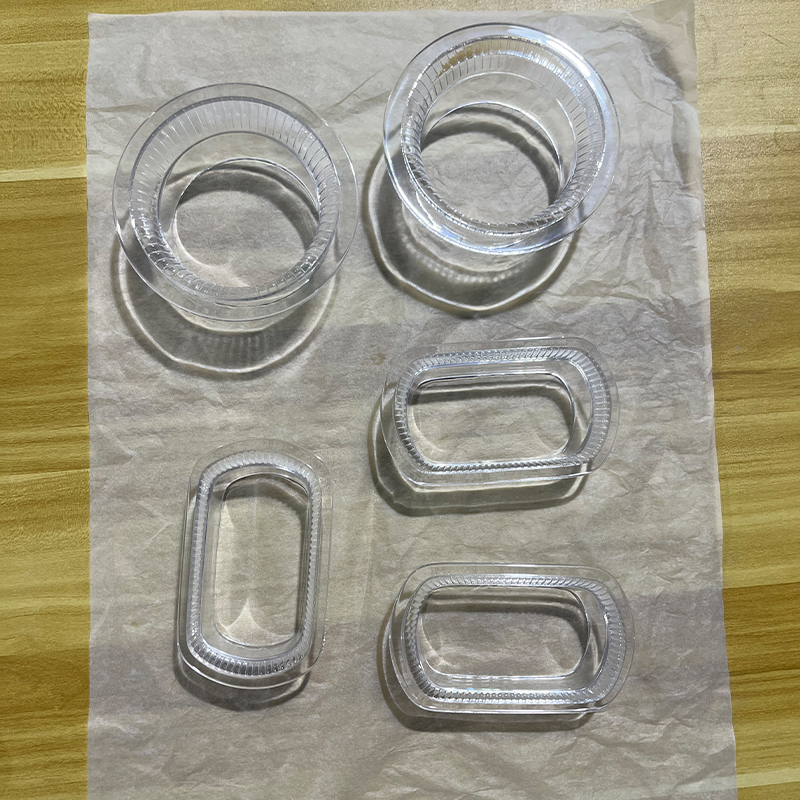
SLA- och DLP-hartsutskrift används ofta när delen behöver se ren ut, visa fina detaljer eller passa in i en liten sammansättning. Standardharts ger en slät yta för visuella modeller. ABS-liknande harts ger mer slagtålighet för snäpppassningar och hus. Flexibelt harts kan simulera packningar, grepp och mjuka områden. Transparent harts stödjer ljusrörskontroller och genomskinliga lock. Rött vaxharts används i gjutningsarbetsflöden där ett mönster behövs. Dessa material är inte utbytbara, och en leverantör bör förklara avvägningarna snarare än att bara citera det lägsta priset per gram.
Hartsdelar behöver vanligtvis avlägsnande, rengöring och efterhärdning. Att efterbearbetning kan påverka dimensionell noggrannhet och ytkvalitet. En tunn del kan skeva under härdningen. En genomskinlig del kan behöva poleras för att nå den avsedda klarheten. En flexibel del kan gå sönder om stöden tas bort för snabbt. Detta är normala produktionsdetaljer, men de bör diskuteras innan filen släpps.
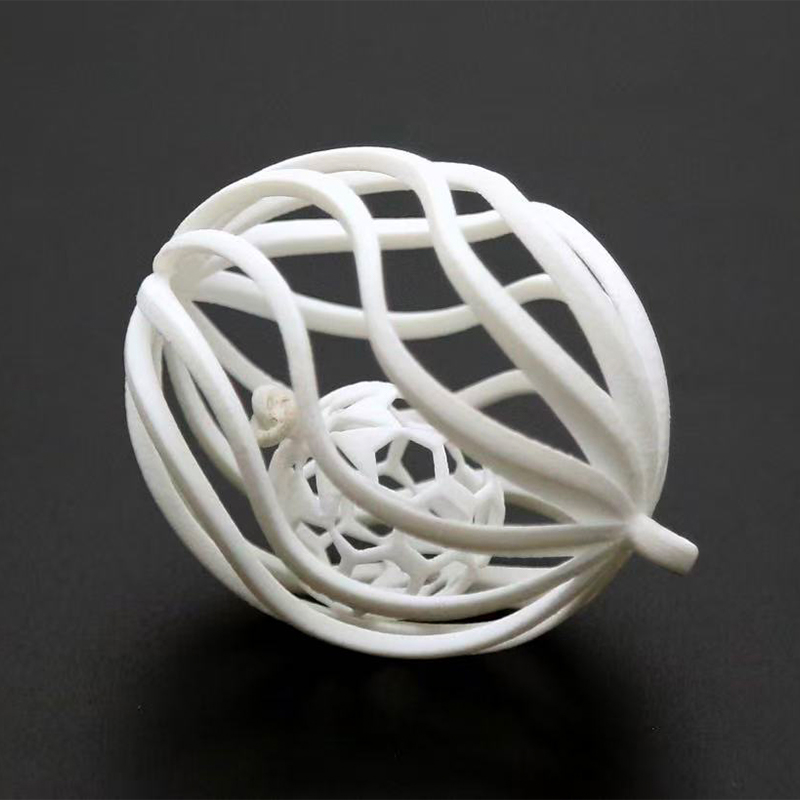
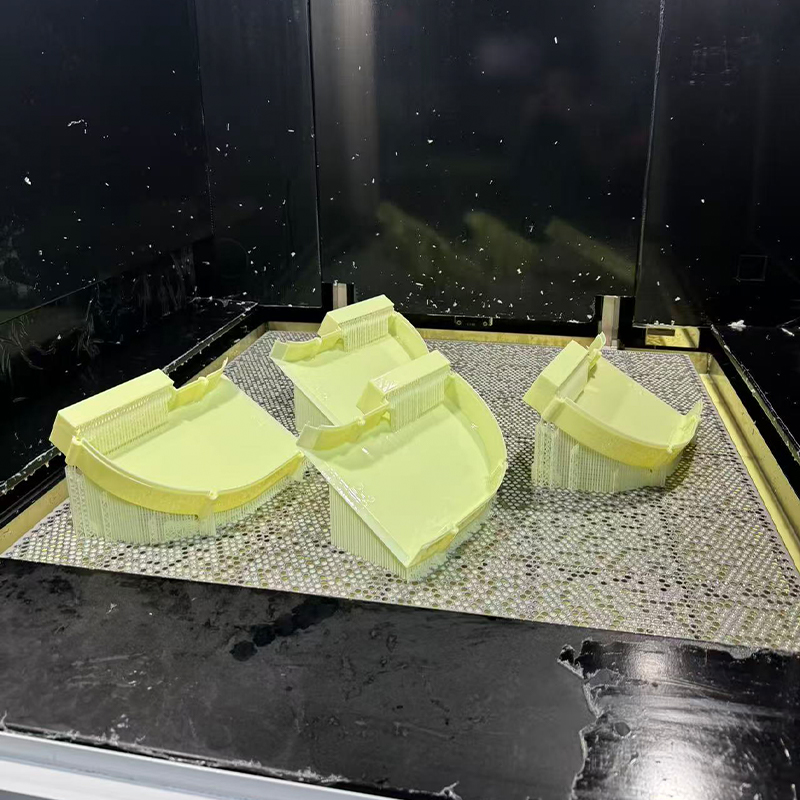 SLA Resin 3D-utskrift för högdetaljerade prototyper Stereolitografitjänsten producerar smidiga, detaljerade prototyper i ABS-liknande, transparenta, svarta, benvita och flexibla hartser för konceptmodeller och funktionella höljen. Visa produkt →
Nylon- och metalltryck för funktionskontroller
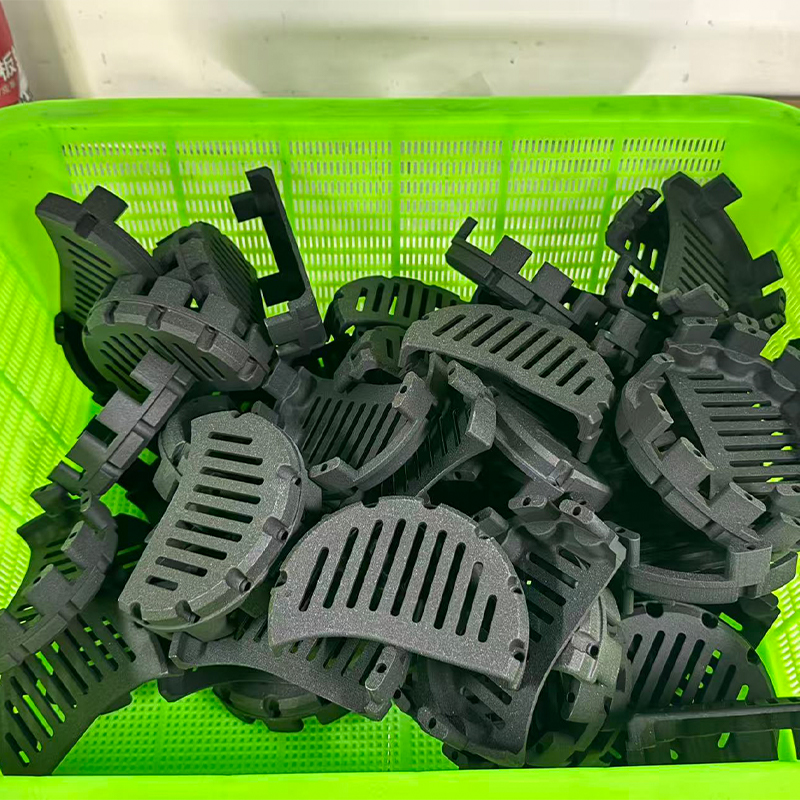
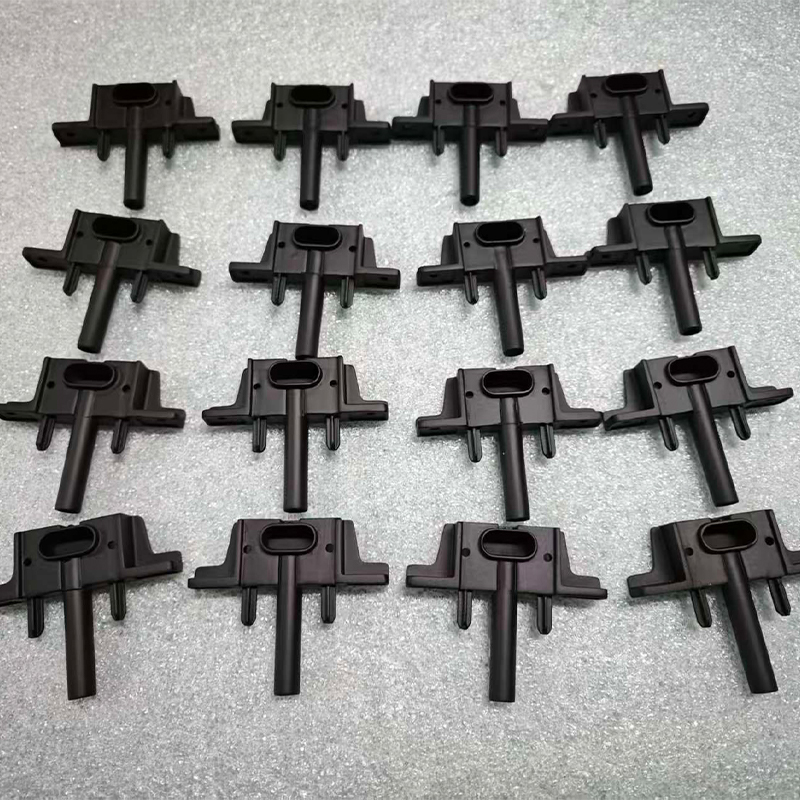
SLS nylon är en stark kandidat för funktionella fästen, kanaler, lock och små aggregat som behöver överleva hantering. Eftersom processen använder osintrat pulver som stöd, kan den producera kapslad geometri och levande gångjärn utan de stödmärken som är vanliga i hartsprocesser. Ytan är vanligtvis porös och matt, vilket är bra för inre delar men kan behöva efterbearbetas för kundvända prover. Glasfiberförstärkt nylon kan förbättra styvheten, men det förändrar också delens yta och slitage.
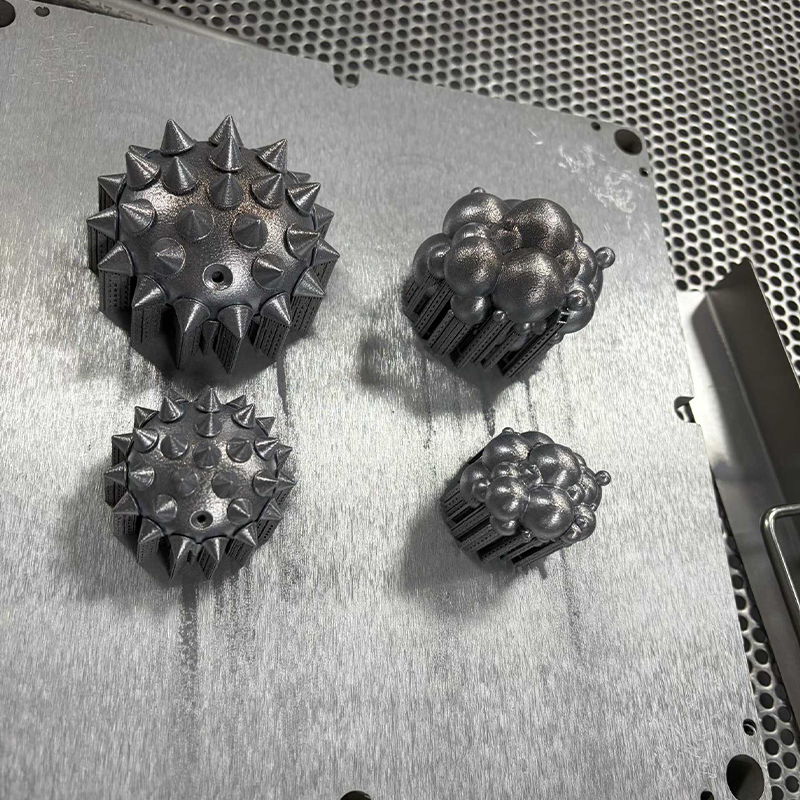
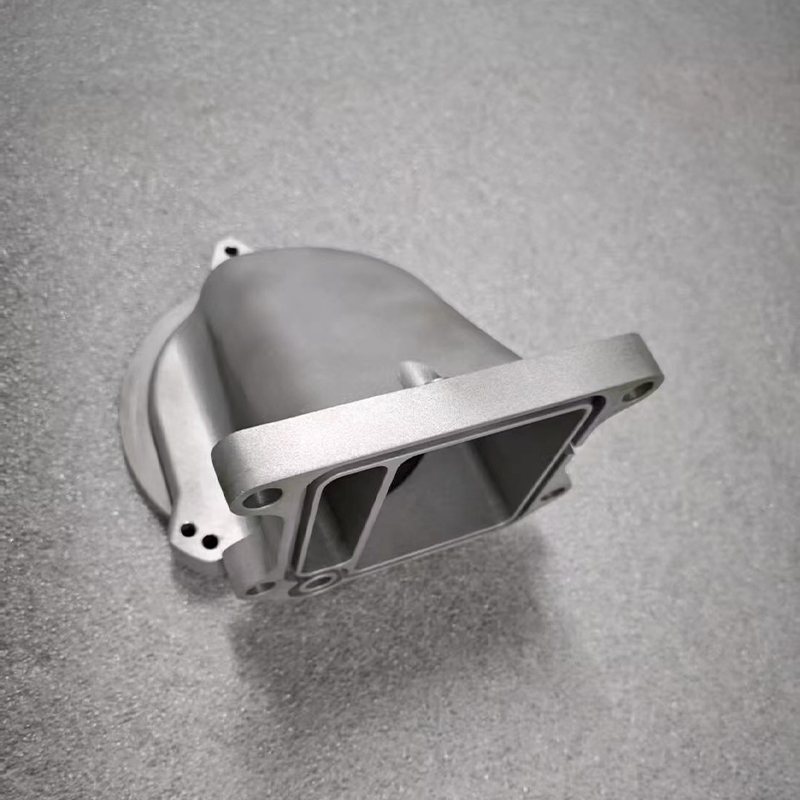
SLM-metalltryck används när prototypen måste vara metall, när interna kanaler är viktiga eller när en konsoliderad design kan ta bort flera sammansatta delar. Aluminium, rostfritt stål, titan och verktygsstål har olika egenskaper och behov av efterbearbetning. Metallutskrift är sällan den billigaste vägen för ett enkelt block, men det kan vara den mest direkta vägen för en komplex geometri som inte kan bearbetas lätt.
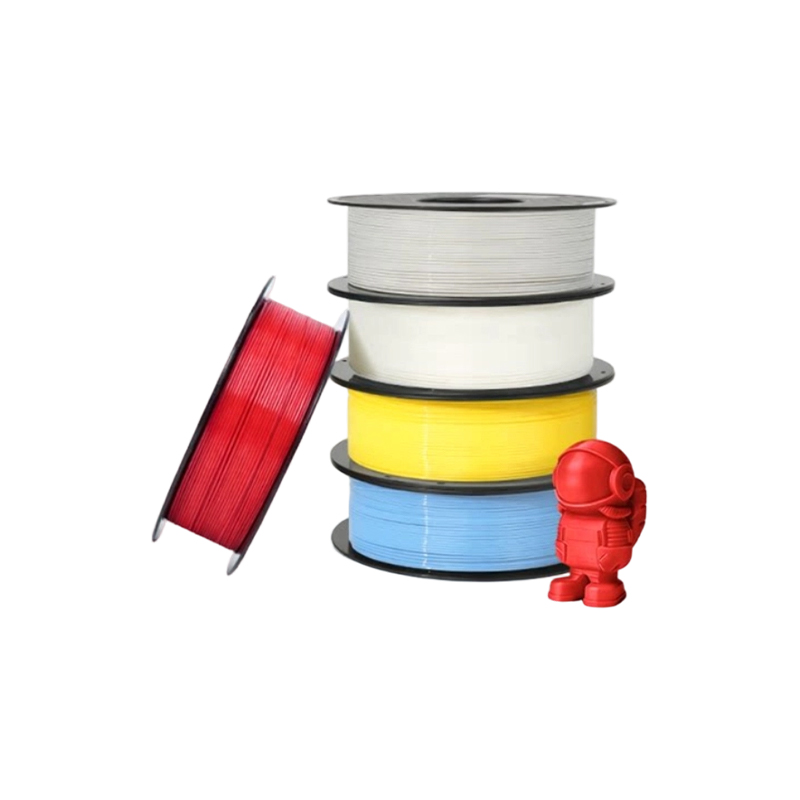
FDM-utskrift används ofta för stora armaturer, jiggar, kontrollmätare och tidiga konceptmodeller där kostnad och storlek spelar större roll än fina detaljer. Standardmaterial som PLA, PETG och ABS täcker allmänna behov, medan högtemperatur PLA, PAHT CF och PPS CF stödjer mer krävande funktionskontroller. De synliga lagerlinjerna är en del av processen, så FDM passar vanligtvis dåligt för ett displayprov som måste se formgjutet ut.
CNC-bearbetning och precisionsfräsning i ett prototypprogram
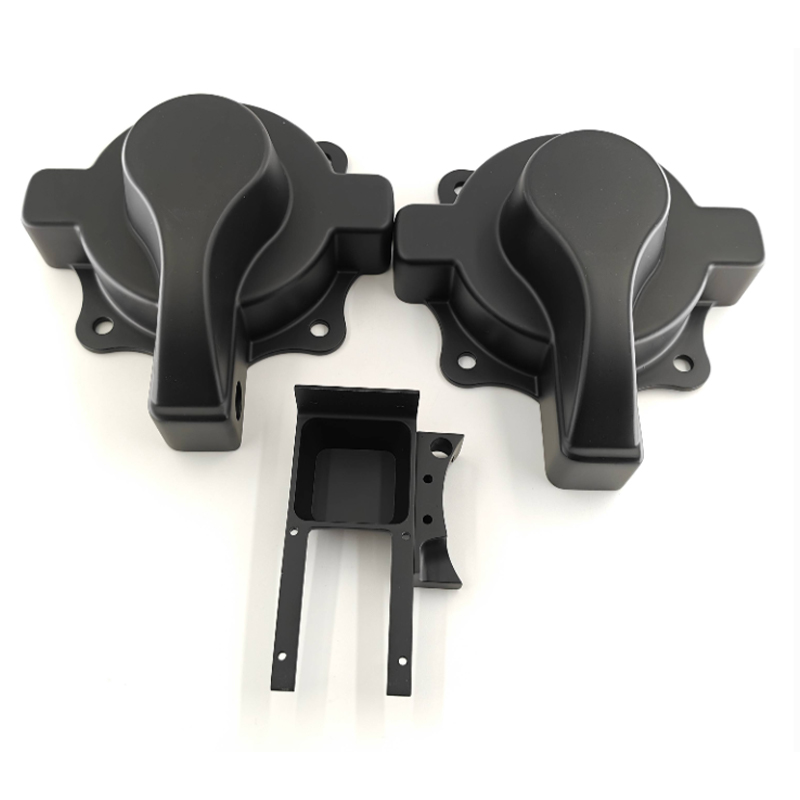
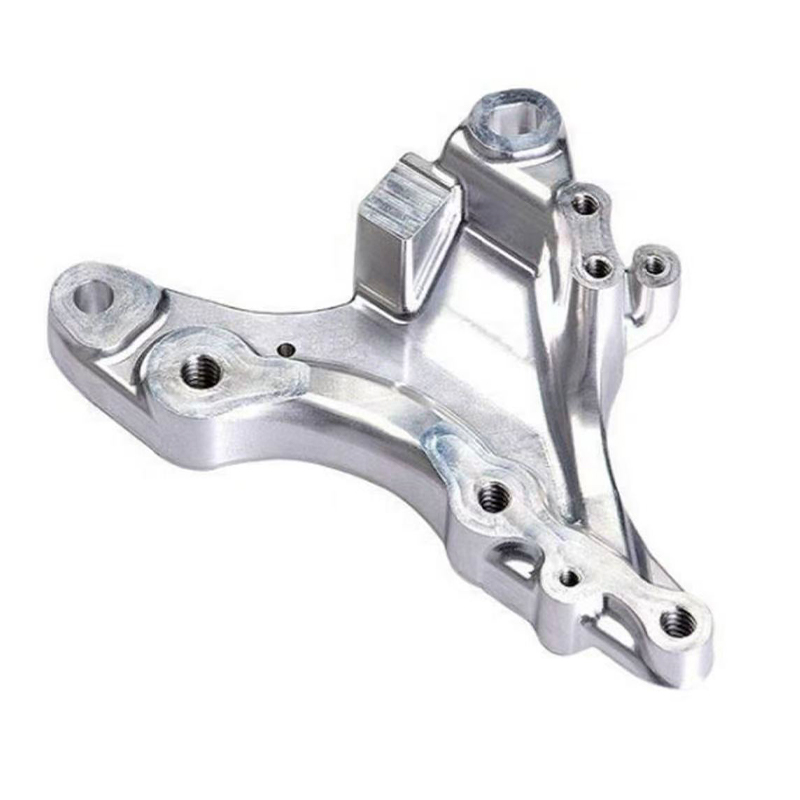
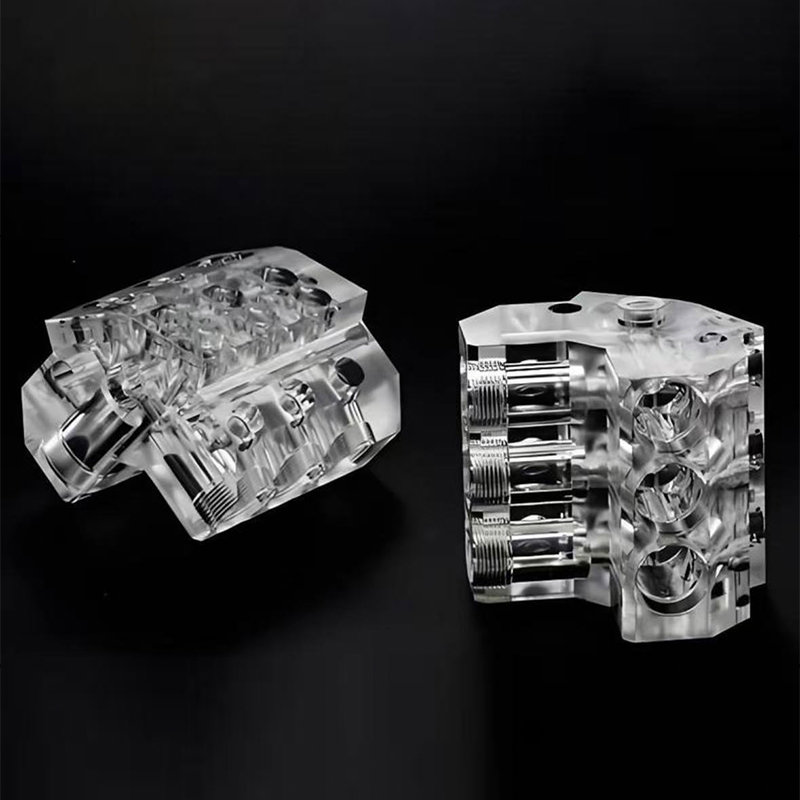
CNC-bearbetning går in i prototypkonversationen när delen behöver snävare toleranser, riktiga tekniska material eller en yta som beter sig som slutprodukten. Ett bearbetat ABS- eller polykarbonathus kan monteras med riktiga skruvar och skär. Ett aluminiumfäste kan testas på ett fordon eller en robot utan förbehållet att det bara är en plastmock-up. En bearbetad akrylljusledare kan poleras för att kontrollera klarheten. Det är praktiska fördelar som 3D-utskrift inte alltid kan matcha.
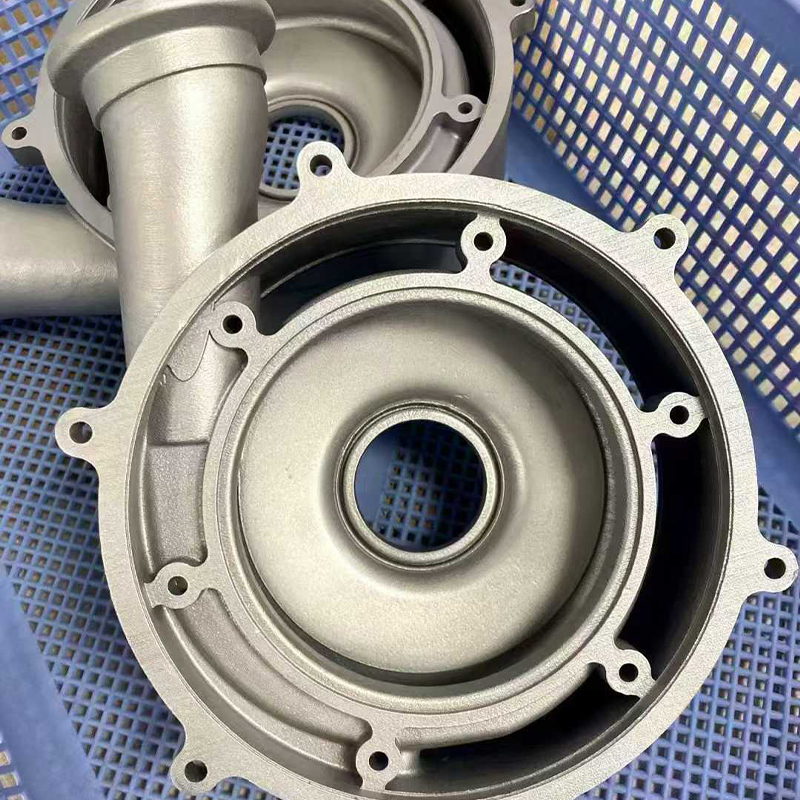
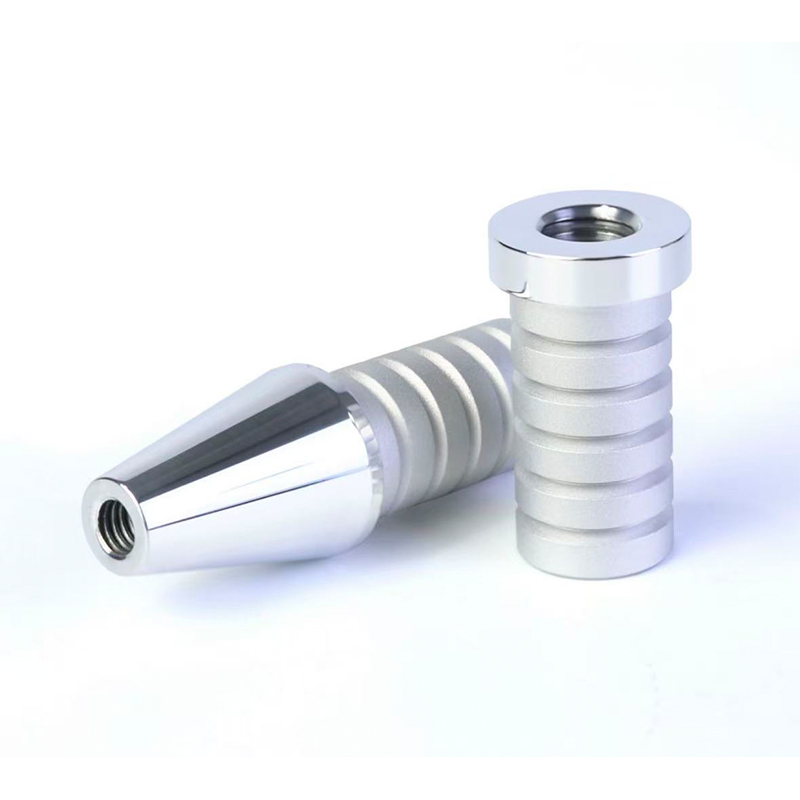
CNC-fräsning är vanligtvis förstahandsvalet för prismatiska delar, fickor, slitsar, monteringsytor och gängade hål. CNC-svarvning är bättre för runda delar som axlar, bussningar, distanser och adaptrar. Precisions-CNC-fräsning utökar samma idé till funktioner som kräver noggrann kontroll, såsom lagersäten, tätningsytor och passande gränssnitt. Avvägningen är inställningstid och verktygsåtkomst. En design med djupa smala fickor, vassa inre hörn eller underskärningar kan behöva bearbetning av elektrisk urladdning eller en omdesign. En leverantör som granskar modellen tidigt kan ofta föreslå en liten förändring som håller delen bearbetbar utan att ändra dess funktion.
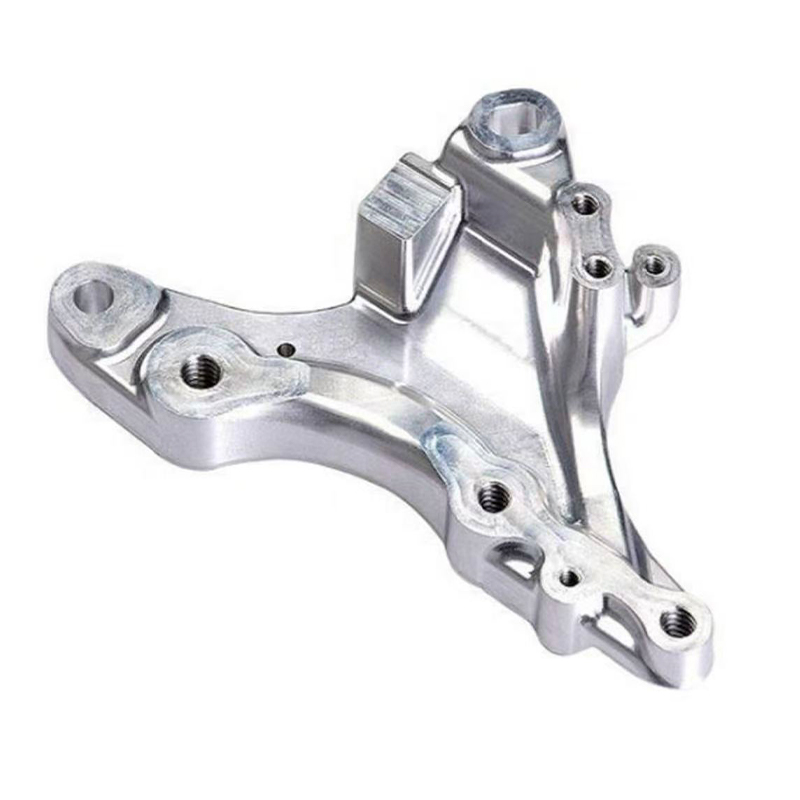
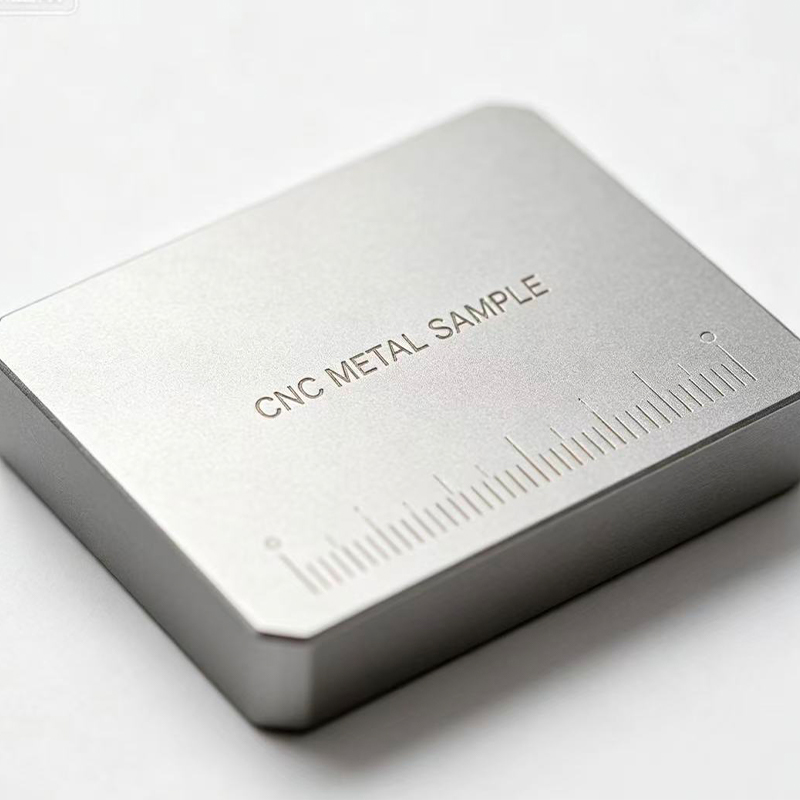
 CNC-frässervice för metall- och plastdelar Anpassad 3-axlig till 5-axlig fräsning täcker aluminium, rostfritt stål, legerat stål och teknisk plast, med toleranser på 0,1 mm för funktionella prototyper och fixturer. Visa produkt →
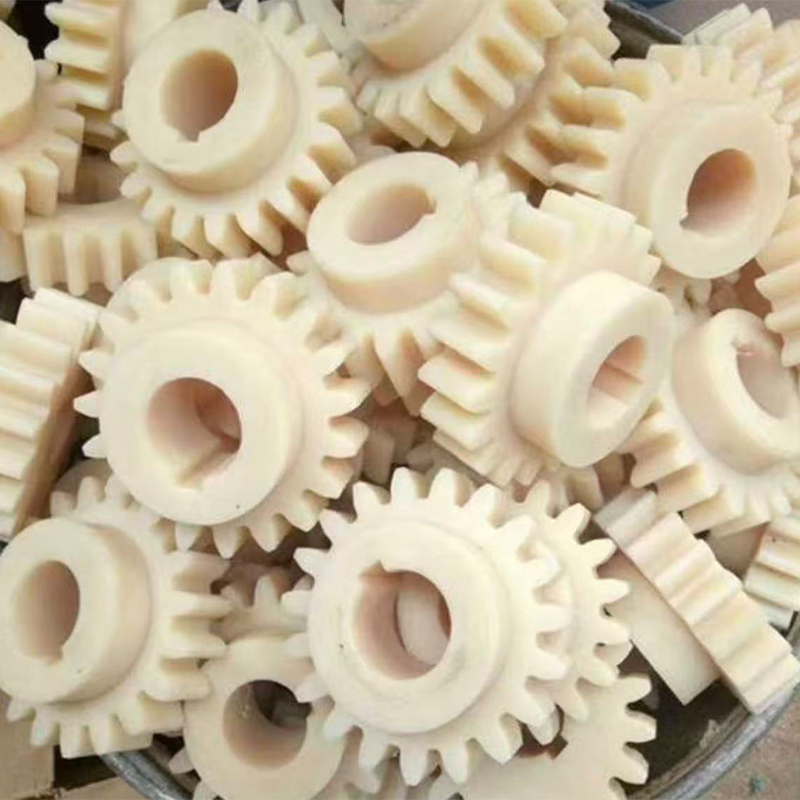
Materialval är en viktig del av CNC-beslutet. Aluminium är populärt för prototyper eftersom det är lätt, bearbetbart och kan anodiseras. Rostfritt stål används när korrosionsbeständighet eller hållfasthet har betydelse. Mässing och koppar förekommer i elektriska och termiska tillämpningar. Tekniska plaster som POM, PC, ABS och nylon är vanliga för lock, fixturer och isolatorer. Varje material har olika spånbeteende, spänningsavlastning och krav på ytfinish, så samma geometri kan behöva olika parametrar eller till och med en annan designstrategi.
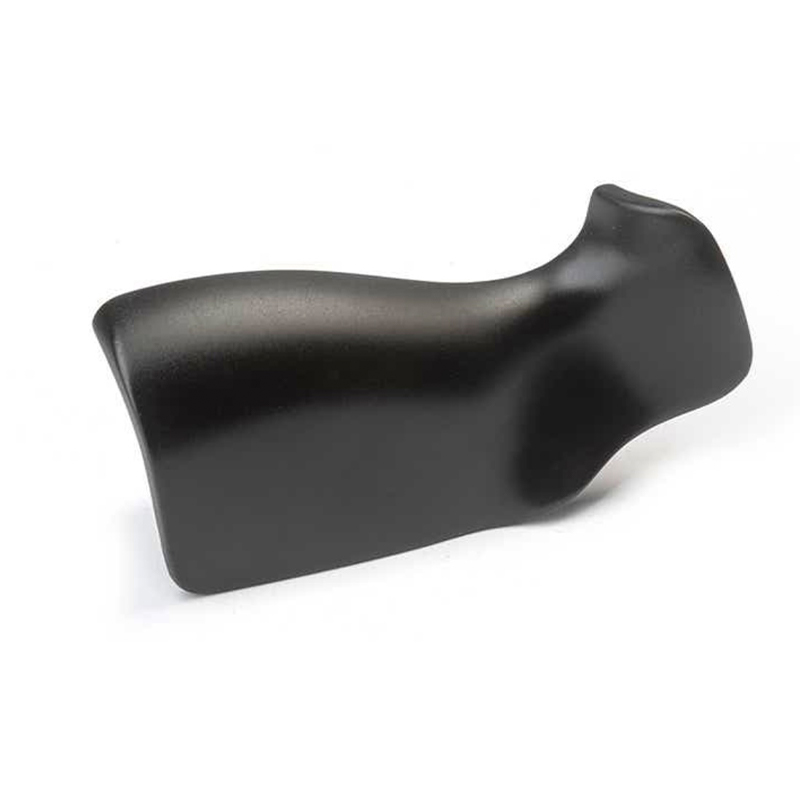
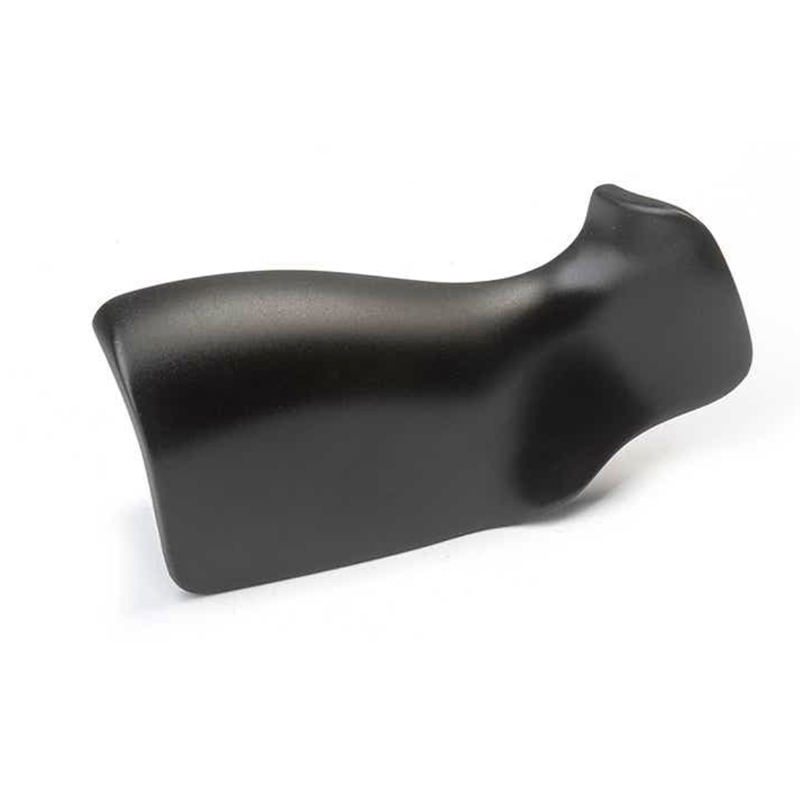
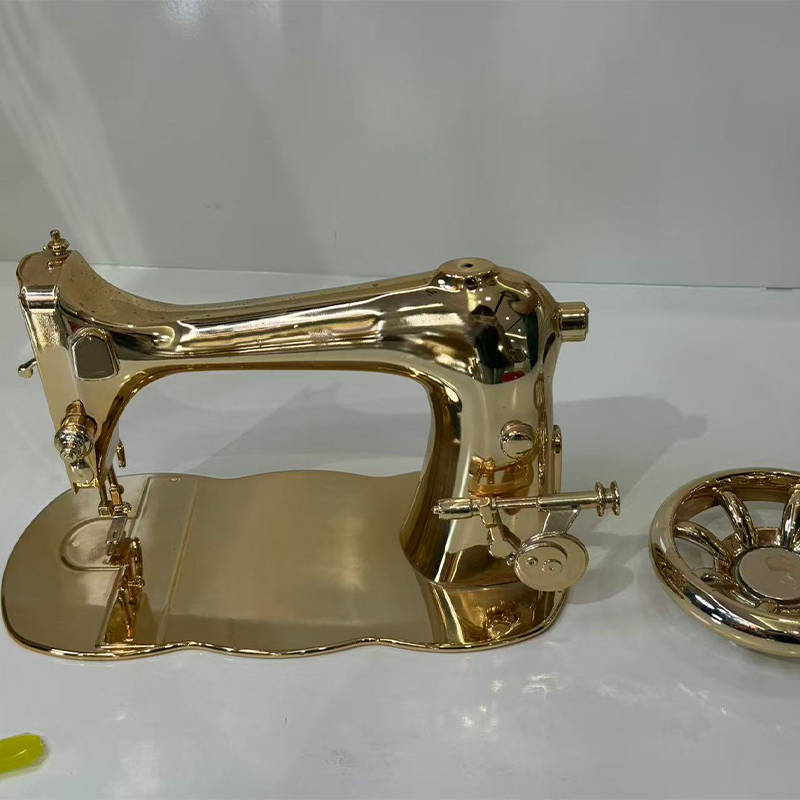
CNC-prototyper tenderar också att se mer ut som produktionsdelar. Verktygsmärken kan tas bort genom slipning, polering eller blästring. Anodisering, målning, lasergravering och galvanisering kan appliceras efter bearbetning. Det gör CNC till ett starkt val för kundvända prover, speciellt när slutprodukten också ska bearbetas eller när provet måste överleva upprepad hantering. Kostnaden är vanligtvis högre per del än en enkel 3D-utskrift, men värdet kommer från det förtroende som delen ger.
Vakuumgjutning och silikonformar för lågvolymsprototyper
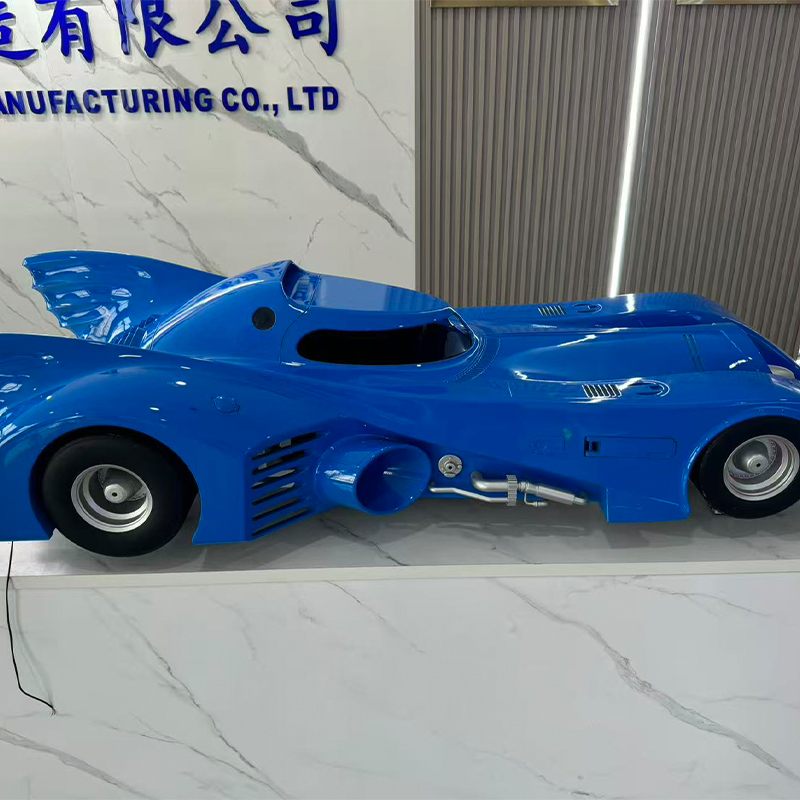
Vakuumgjutning fyller gapet mellan en engångsprototyp och ett produktionsverktyg. Ett mastermönster görs genom 3D-utskrift eller CNC-bearbetning, en silikonform gjuts runt det och polyuretanharts hälls under vakuum för att producera dubbletter. Det arbetsflödet är användbart när teamet behöver tio, femtio eller hundra delar för marknadstester, fältförsök, försäljningsprover eller förproduktionsvalidering. Kostnaden per del faller ofta jämfört med direkt 3D-utskrift, och ytan kan justeras för att matcha ett gjutet utseende.
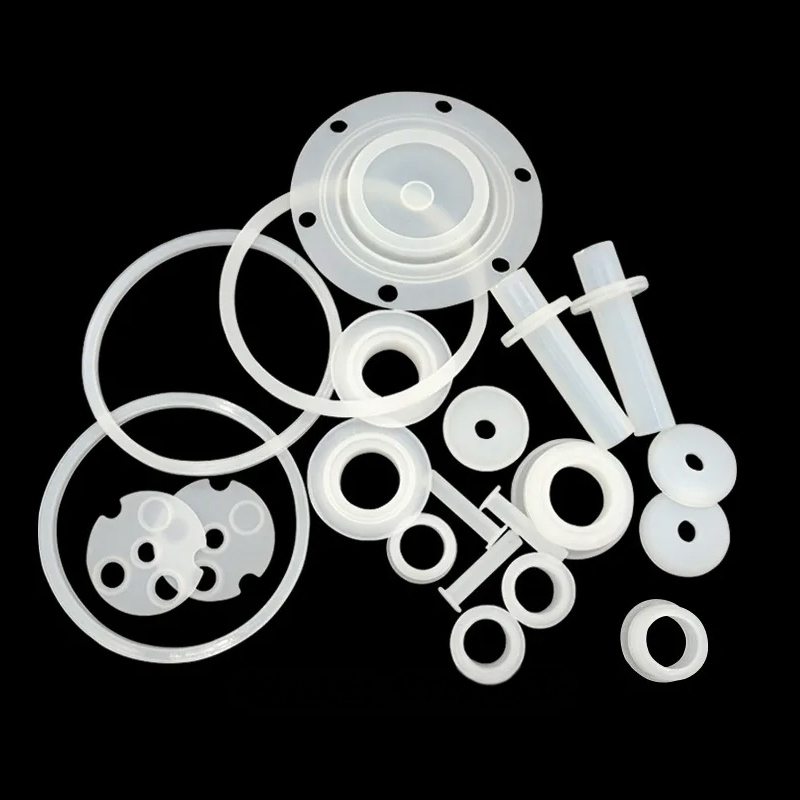
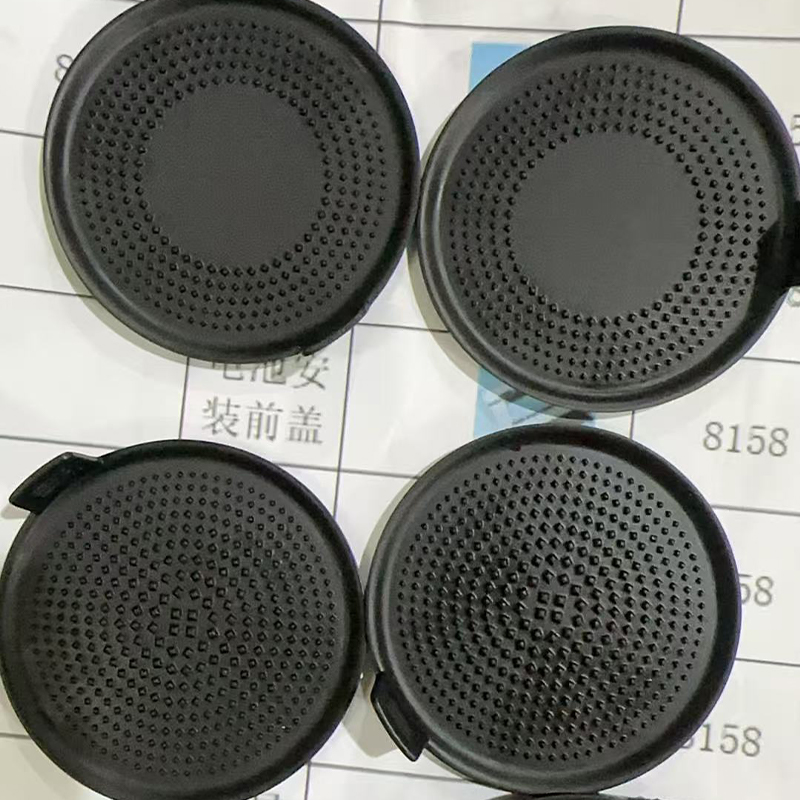
Silikonformar kan återge fina detaljer och fånga texturer, logotyper och snäva funktioner. Materialalternativ inkluderar ABS-liknande, PP-liknande, gummiliknande och andra polyuretansystem. Det sortimentet gör att ett team kan testa ett mjukt grepp, ett snäpppassat hölje eller ett målat lock utan att förbinda sig att formspruta. Färgmatchning är möjlig, men det är inte samma sak som produktionsfärgkontroll. En leverantör bör diskutera pigment, ytstruktur och glansnivå innan en komplett uppsättning produceras.
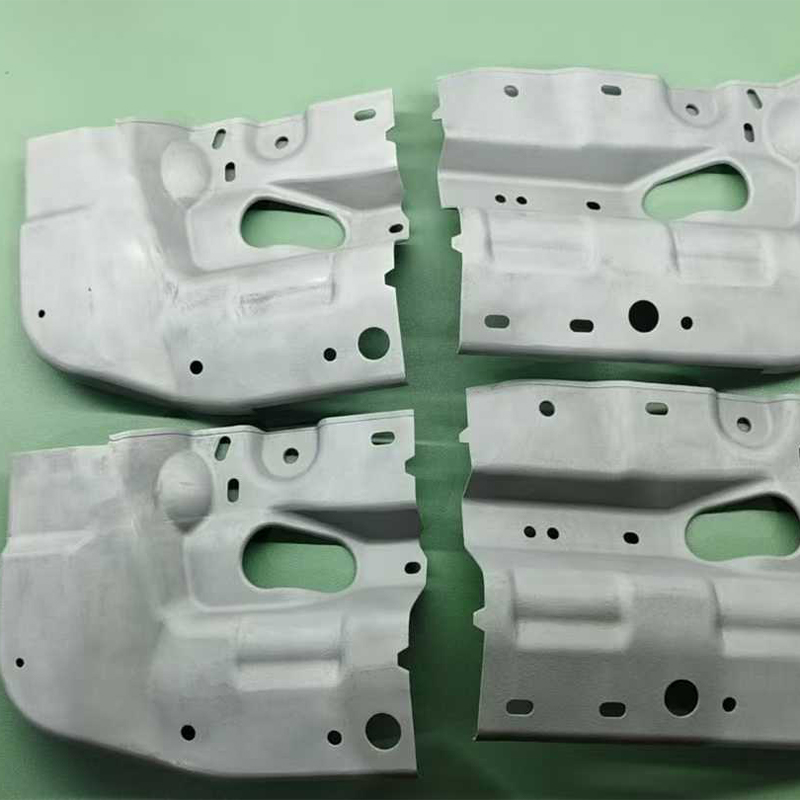
 Vakuumgjutning för lågvolympolyuretanprototyper Silikonformgjutning producerar 15–25 delar per form i ABS-liknande, PP-liknande och gummiliknande hartser för passningskontroller, kapslingar och broproduktion. Visa produkt →
Vakuumgjutning har gränser som bör planeras tidigt. En silikonform har en begränsad livslängd och mastermönstret måste vara korrekt eftersom varje kopia ärver sin geometri. Krympningen varierar beroende på harts, så kritiska dimensioner kan behöva kompenseras. Mycket små hål, tunna väggar och vassa kanter kan slita formen snabbare. Processen är också mindre lämplig för högtemperaturapplikationer eller delar som behöver metallliknande styrka. För rätt projekt är det dock en effektiv bro som ger en konsekvent sats utan verktygsstål.
Det är här en one-stop-tillverkare kan minska friktionen. Om mastermönstret skrivs ut i egen regi, silikonformen görs i egen regi, och efterbehandlingen görs i egen regi, blir överlämningarna kortare och ansvaret tydligare. Kunden behöver inte samordna tre leverantörer eller förklara samma krav tre gånger. Det spelar roll när schemat är tajt och utseendestandarden är specifik.
Ytbehandling: Skillnaden mellan en prototyp och ett produktprov
En prototyp kan vara dimensionellt korrekt och ändå misslyckas en kundrecension eftersom ytan ser fel ut. Ytbehandling stänger det gapet. Målning och beläggning kan matcha ett matt eller glansigt utseende. Anodisering ger aluminium en hållbar, produktionsliknande finish. Galvanisering ger ett metalliskt utseende eller en ledande yta. Lasergravering skapar varumärke, serienummer eller markeringar. Dekaler och silkescreentryck återger etiketter och grafik. Mjuka och hårda beläggningar förändrar känslan och reptåligheten. Transparenta delar kan poleras eller beläggas för att nå ett halvtransparent eller helt transparent utseende.
Efterbehandling bör definieras före offerten, inte efter att delarna anländer. En "paint to match"-begäran är inte en specifikation. Leverantören behöver en färgreferens, en glansnivå, ett texturprov och en definition av vilka ytor som är synliga. Om delen kommer att hanteras bör finishen överleva hantering. Om det kommer att rengöras med lösningsmedel, bör beläggningen motstå dem. Om det är ett visningsprov kan den kosmetiska standarden vara strängare än för en intern fixtur. Dessa detaljer påverkar processval, ledtid och avvisningsfrekvens.
Efterbehandling interagerar också med prototypprocessen. En hartsdel kan behöva slipas innan målning eftersom lagerlinjer kan telegrafera genom en tunn beläggning. En maskinbearbetad del kan behöva pärlblästring för att skapa en enhetlig textur innan anodisering. En vakuumgjuten del kan behöva ta bort mögelsläpp innan målning. En leverantör som kontrollerar både detaljen och finishen kan justera uppströmsprocessen istället för att försöka åtgärda defekter i slutet.
Urvalskriterier för en pålitlig snabbprototypleverantör
De flesta köpare listar prototypleverantörer på pris och ledtid och upptäcker sedan senare att kommunikation och ingenjörsstöd betyder lika mycket. En användbar utvärdering bör titta på hur leverantören hanterar frågor, inte bara hur snabbt den kan citera. Tabellen nedan återspeglar kriterierna som ofta skiljer ett smidigt projekt från en kostsam slinga av omtryck och förklaringar.
Dessa procentsatser är inte en marknadsstatistik; de är en praktisk rankning baserad på vanliga köparproblem i skräddarsydda prototypprojekt. Använd dem som en diskussionschecklista snarare än ett styrkort.
Den första stapeln är viktig eftersom tidig feedback förhindrar sen omarbetning. Om en leverantör upptäcker en tunn vägg, en djup ficka eller ett problem med toleransstapel innan bearbetning, kan kunden ändra designen medan bytet fortfarande är billigt. Den andra stapeln är viktig eftersom en butik med en enda process kan tvinga varje fråga till ett svar. En tillverkare med harts, nylon, metall, CNC, vakuumgjutning och efterbehandling kan rekommendera en annan väg när den första inte är lämplig.
Toleranskontroll och inspektion förtjänar mer än en kryssruta. Fråga hur kritiska dimensioner mäts, vilket referensdatum som används och om inspektionsrapporten kommer att innehålla de funktioner som är viktiga för monteringen. Ledtidstillförlitlighet är också en teknisk fråga, inte bara en schemaläggning. En realistisk leverantör kommer att flagga en finish som lägger till två dagar eller en mögel som behöver en extra härdningscykel. Sekretess är lika praktiskt. Leverantören bör veta vem som kan se filerna, hur data lagras och vad som händer när ett projekt avslutas.
Ytbehandlingens kvalitet avgör ofta om ett prov accepteras. En del som passar perfekt men har ojämn färg eller synliga stödmärken kommer fortfarande att misslyckas med en kundrecension. Den bästa leverantören kommer att diskutera kosmetisk acceptans före produktion och visa ett prov eller en tydlig standard när finishen är kritisk.
Toleranser, material och den verkliga kostnaden för omarbetning
Tolerans är en av de mest missförstådda delarna av rapid prototyping. En ritning kan säga "±0,1 mm" på varje dimension, men inte varje process kan hålla det överallt. Hartsutskrift kan hålla täta detaljer i plan medan de vrids över en stor platt yta. SLS-nylon kan vara tillräckligt stark och noggrann för en konsol men har en grövre yta som påverkar en tätningsyta. CNC-bearbetning kan hålla snäva toleranser på tillgängliga funktioner, men en djup ficka eller en tunn vägg kan röra sig under bearbetningen. Vakuumgjutning ärver mastermönstret och lägger till krympning, så kritiska dimensioner behöver kompenseras.
Det praktiska tillvägagångssättet är att identifiera funktionskritiska dimensioner och låta leverantören fokusera på dessa. Ett monteringshålmönster, ett lagersäte, ett tätningsspår eller en anslutningsöppning har vanligtvis större betydelse än den totala längden på en kosmetisk kåpa. Om varje dimension markeras som kritisk måste leverantören välja en långsammare, dyrare väg eller acceptera risk. En kort toleransgenomgång kan ofta minska kostnaderna utan att försämra kvaliteten.
Materialbeteende förändrar också betydelsen av en prototyp. En hartsdel kan vara styv i ett enkelt böjtest och skör i ett falltest. En nylondel kan överleva stöten men krypa under konstant belastning. En bearbetad aluminiumdel kan vara stark men tyngre än tillverkningsplastdelen. En vakuumgjuten polyuretandel kan se ut som ABS men har olika värmebeständighet. Dessa skillnader är inte defekter; de är skäl att testa rätt egendom. Leverantören bör fråga vad delen måste överleva, inte bara hur den ska se ut.
Vanliga källor till omarbetning
- Tunna väggar eller ribbor som går sönder vid borttagning eller hantering av stöd.
- Saknat drag på vakuumgjutna eller gjutna delar, vilket orsakar att det fastnar eller går sönder.
- Skarpa invändiga hörn i CNC-delar som inte kan nås av fräsen.
- Orealistiska färg- eller glansmål utan en fysisk referens.
- Gängor eller skär specificerade utan tillräcklig väggtjocklek.
- Stora plana ytor som deformeras efter tryckning, härdning eller bearbetning.
- Sammansättningar citerade som separata delar utan att kontrollera parningstoleranser.
Omarbetning är dyrt inte bara på grund av den andra delen. Det förbrukar också ingenjörstid, försenar en granskning och kan flytta fram ett lanseringsdatum. En prototyp som kostar lite mer men kommer med rätt material och finish kan vara billigare än tre billiga försök som aldrig svarar på frågan. Det är det kommersiella fallet för tidig DFM-granskning och en leverantör som är villig att säga "den här funktionen kommer inte att fungera som ritad."
Från prototyp till lågvolymproduktion: när en process inte räcker
Många projekt går inte från en enskild prototyp till en enda produktionsprocess. De rör sig genom en kedja. En design skrivs ut för att kontrollera formen, bearbetas sedan för att kontrollera ett kritiskt gränssnitt, vakuumgjutas sedan för att producera en liten sats för fälttestning och färdigställs sedan för att matcha kundprovet. Varje steg besvarar en annan fråga. Överlämningarna mellan stegen är där tid går förlorad om leverantörerna kopplas bort.
En enda tillverkningsplattform kan förenkla denna kedja. Samma team kan granska CAD-filen, rekommendera en process, producera mastermönstret, göra silikonformen, gjuta satsen och applicera finishen. Det garanterar inte ett perfekt resultat, men det minskar antalet gånger ett krav översätts och antalet parter som kan misstolka en tolerans. Det gör det också lättare att jämföra prototypen med produktionsavsikten, eftersom samma leverantör ser båda.
För lågvolymproduktion används ofta vakuumgjutning och CNC-bearbetning tillsammans. CNC kan producera skär, stift och exakta passningsfunktioner. Vakuumgjutning kan producera det omgivande huset i ett produktionsliknande harts. Ytbehandling kan förena utseendet. Om den sista delen kommer att formsprutas kan prototypen fortfarande testa montering, ergonomi, förpackning och kundrespons. Målet är inte att låtsas att en prototyp är en produktionsdel; det är för att minska det okända som finns kvar när produktionen börjar.
Frågor att ställa innan du skickar en CAD-fil
En bra offertförfrågan är inte en filbilaga med ordet "citat" i ämnesraden. Det ger leverantören tillräckligt med sammanhang för att välja process och flagga risker. Följande lista är en praktisk checklista för ett snabbt prototypprojekt, oavsett om delen ska tryckas, bearbetas, gjutas eller färdigbearbetas.
- Vad är syftet med prototypen: passningskontroll, funktionstest, utseendeprov, monteringsprov eller kunddemo?
- Vilka dimensioner är kritiska för att fungera, och vilka är kosmetiska eller icke-kritiska?
- Vilken materialegenskap är viktigast: styvhet, slagtålighet, värmebeständighet, transparens, flexibilitet eller ytfinish?
- Vilken är den förväntade kvantiteten nu och vilken mängd kan behövas efter granskningen?
- Vilken ytfinish krävs och finns det en fysisk färg- eller texturreferens?
- Kommer delen att monteras med skruvar, insatser, lim, snäpppassningar eller tätningar?
- Vilket leveransdatum krävs och vad blir följden av en försening?
- Vilket filformat är tillgängligt: STEP, IGES, STL eller en inbyggd CAD-fil?
- Finns det sekretesskrav och vem får se uppgifterna?
- Vad är acceptansmetoden för den första artikeln?
Svaren behöver inte vara perfekta. De måste vara tillräckligt tydliga för att leverantören ska kunna ställa bättre frågor. En tillverkare av snabba prototyper som tar emot detta sammanhang kan ofta föreslå en billigare process, ett lämpligare material eller en designförändring som förbättrar chansen till en framgångsrik första artikel. Det samtalet är en del av tjänsten, inte en extra.
Branschscenarier: fordon, hemelektronik, drönare och robotik
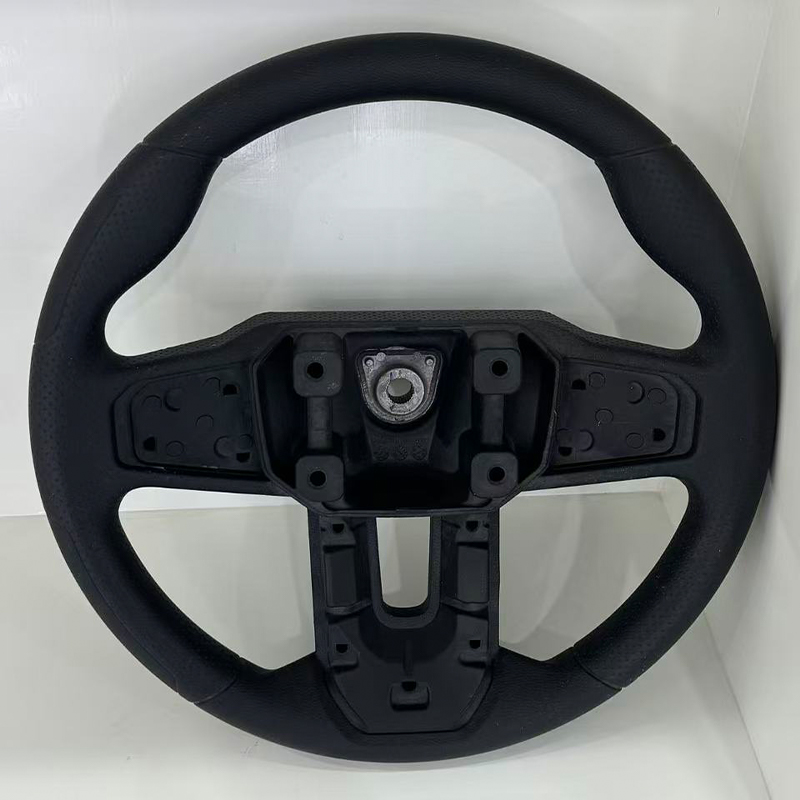
Olika branscher ställer olika frågor om en prototyp. I bilarbete kan en prototyp användas för att kontrollera ett monteringsfäste, en trimpassning, ett kontakthus eller en fixtur för löpande band. Delen kan behöva stå emot vibrationer, värme eller kemikalier. En visuell hartsmodell kan bekräfta förpackningen, men en maskinbearbetad eller metalldel kan behövas för ett riktigt lastfall. Leverantören bör veta om delen är under huven, interiören eller extern, eftersom det förändrar material- och finishdiskussionen.
Konsumentelektronikprojekt går ofta snabbt från utseende till montering. Ett hus kan behöva en slät målad yta, en exakt knappöppning och en snäpppassning som överlever upprepad användning. Hartsutskrift kan ge en modell med ett snabbt utseende. CNC-bearbetning kan producera ett hus med riktiga gängor och skär. Vakuumgjutning kan producera en liten sats för fokusgrupper eller säljprover. Ytbehandling kan matcha den avsedda färgen och glansen. Nyckeln är att testa känslan och monteringen tidigt, inte bara formen.
Drönar- och eVTOL-projekt fokuserar ofta på vikt, styvhet och integration. En prototyparm, fäste eller hölje kan behöva vara lätt och stark samtidigt som den passar runt elektronik. SLS-nylon, bearbetad aluminium och kolfiberförstärkta FDM-material kan alla spela en roll, men valet beror på belastningen och miljön. En prototyp som är för tung eller för flexibel kan vilseleda teamet om den slutliga designen.
Robotprojekt behöver ofta anpassade gripdon, kåpor, fästen och sensorfästen. Prototypen kan hanteras grovt, monteras och demonteras många gånger eller användas i en demonstration. Det gör ythållbarhet och fästelementsdesign viktigt. En maskinbearbetad eller vakuumgjuten del med korrekta skär kan vara mer användbar än en ömtålig tryckt modell, även om den tryckta modellen är snabbare att producera.
Sekretess och global leverans
Prototyping involverar ofta outgivna design, kundlistor och lanseringstid. Sekretess är därför ett tillverkningskrav, inte en juridisk eftertanke. En leverantör ska kunna förklara vem som ser filerna, hur åtkomsten är begränsad och hur fysiska prover lagras. En enkel NDA är användbar, men den är inte en ersättning för interna hanteringsregler. Kunden bör också fråga om leverantören använder sig av underleverantörer och i så fall hur dessa parter omfattas.
Global leverans lägger till ytterligare ett lager. En prototyp kan behöva anlända innan en recension, en mässa eller ett kundbesök. Leverantören bör kunna diskutera förpackningar, tulldokumentation och fraktsätt utan att behandla dem som orelaterade till tillverkningsschemat. En del som är klar i tid men som hålls i transit har missat recensionen. Bra kommunikation inkluderar spårning, bilder före leverans och en tydlig kontaktpunkt när något förändras.
För utländska OEM-kunder kan skillnader i tidszoner vara användbara eller skadliga. En leverantör som svarar med tydliga skriftliga sammanfattningar och bilder minskar behovet av upprepade samtal. En leverantör som förlitar sig på korta meddelanden utan mått eller slutanteckningar skapar oklarheter. Den bästa arbetsstilen är vanligtvis en kort skriftlig sammanfattning efter varje beslut: material, process, finish, kvantitet, inspektion och leveransdatum.
Utforska relaterade tillverkningsresurser
Om du vill ha mer sammanhang om hur 3D-utskrift, CNC-bearbetning och vakuumgjutning passar ihop i ett Kina-baserat tillverkningsprogram, är följande resurser användbara utgångspunkter.
Kinas 3D-utskriftstjänster och tillverkarguide för CNC-bearbetning Zhejiang Jiaheng Intelligent Equipment ManufacturingVanliga frågor om snabba prototyptjänster
Vad är snabba prototyptjänster?
Snabba prototyptjänster producerar fysiska delar från CAD-data med hjälp av processer som 3D-utskrift, CNC-bearbetning, vakuumgjutning och ytbehandling. De används för att testa form, passform, funktion, utseende och montering innan en design släpps till produktion. De bästa tjänsterna ger också DFM-feedback och hjälper till att välja den process som matchar testet.
Ska jag välja 3D-utskrift eller CNC-bearbetning för min prototyp?
Välj 3D-utskrift när hastighet, komplex geometri eller låg installationskostnad är viktigast. Välj CNC-bearbetning när du behöver snäva toleranser, riktiga ingenjörsmaterial, gängor, skär eller en produktionsliknande yta. Många projekt använder båda: en tryckt modell för tidiga formkontroller och en maskinbearbetad del för funktionsvalidering.
Vilken tolerans kan en snabbprototypleverantör ha?
Det beror på processen, materialet, geometrin och funktionen. Hartstryck, SLS-nylon, CNC-bearbetning och vakuumgjutning har olika kapacitetsfönster. Istället för att be om ett enda nummer, identifiera de kritiska dimensionerna och fråga leverantören hur de kommer att kontrolleras och inspekteras. En realistisk toleransdiskussion är mer användbar än ett generellt påstående.
Kan vakuumgjutning ersätta formsprutning för en liten sats?
Vakuumgjutning kan producera en liten sats av delar som ser ut och känns nära gjuten produktion, speciellt för prover före lansering, marknadstester och bryggvolymer. Det är inte en permanent ersättning för formsprutning. Formens livslängd, materialegenskaper och långtidskonsistens är olika. Rätt val beror på kvantitet, material och programmets livslängd.
Vilket filformat ska jag skicka för en offert?
STEP eller IGES är vanligtvis att föredra för bearbetade och gjutna delar eftersom det bevarar solid geometri. STL är vanligt för 3D-utskrift men kan tappa fina egenskaper om nätet är grovt. En inbyggd CAD-fil kan vara till hjälp för DFM-granskning när konfidentialitet tillåter. Inkludera alltid enheter, kritiska dimensioner och en notering om delens syfte.
Hur skyddar jag min design under prototypframställning?
Använd en NDA, dela endast de filer som behövs för offerten och fråga vem inom leverantören som kommer att ha åtkomst. En tillverkare med tydlig datahantering och en need-to-know-process är vanligtvis lättare att arbeta med än en som inte kan förklara sina interna kontroller. Även fysiska prover ska hanteras med samma försiktighet som digitala filer.
Kan en prototypleverantör hantera lågvolymproduktion efter prototypen?
Många kan, men den exakta vägen beror på processen. Vakuumgjutning, CNC-bearbetning och finbearbetning av små partier kan överbrygga från prototyp till pilotproduktion. Om den sista delen kommer att formsprutas kan prototypen fortfarande validera montering, ergonomi och kundrespons medan produktionsverktyget planeras.
Vad påverkar ledtiden för snabba prototyptjänster?
Ledtiden påverkas av process, materialtillgänglighet, delstorlek, finish, kvantitet och inspektionskrav. Ett enkelt hartstryck kan röra sig snabbt, medan en bearbetad del med anodisering eller en vakuumgjuten sats med färgmatchning behöver fler steg. En leverantör som ger ett realistiskt schema med beroenden är mer användbar än en som lovar kortast möjliga datum.
Snabba prototyptjänster fungerar bäst när de behandlas som en sekvens av inlärningssteg snarare än ett enda köp. Den första delen ska besvara en fråga, den andra ska minska risken och den tredje ska bekräfta att designen är redo för nästa steg. En leverantör som kan växla mellan hartstryck, nylon- och metalltryck, CNC-bearbetning, vakuumgjutning och ytbehandling ger projektet fler sätt att svara på dessa frågor utan att starta om samtalet.
Den praktiska lösningen är enkel: definiera beslutet, namnge de kritiska dimensionerna, välj processen som kan testa dem och be om DFM-feedback innan maskinen startar. Det tillvägagångssättet kommer inte att göra varje prototyp perfekt, men det kommer att göra resultatet mer användbart, lättare att förklara och mindre sannolikt att det upprepas. För ett team under schemapress är det det verkliga värdet av en pålitlig snabbprototyptillverkare.
Kontaktinformation
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Byggnad 7, nr 188, Hongni-sektionen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Upphovsrätt © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Manufacturers
