- 3D-utskriftstjänster

- CNC-bearbetningstjänster

- Vakuumgjutning

- Ytbearbetningstjänster

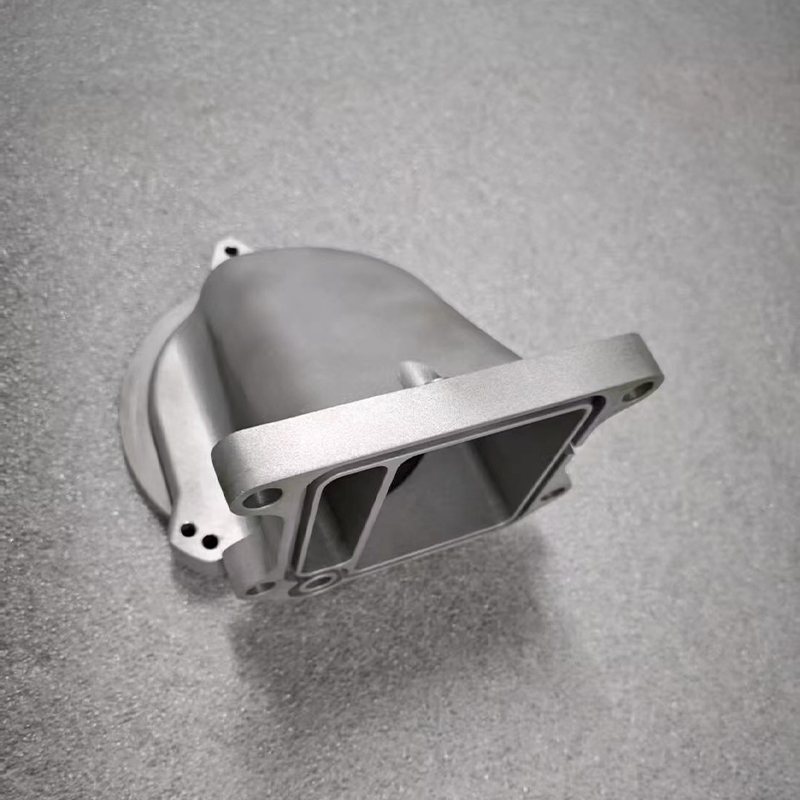
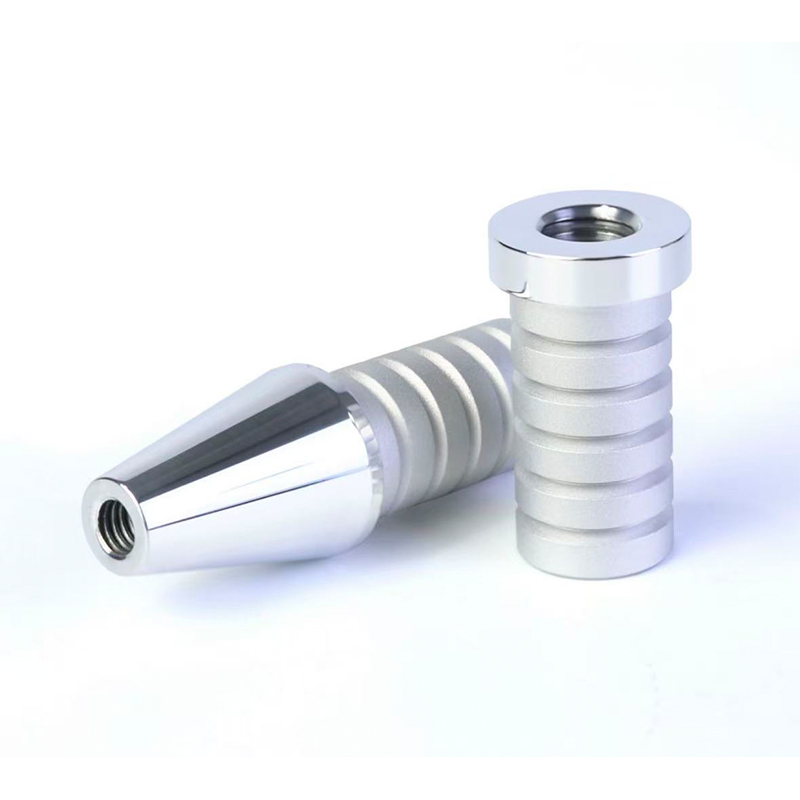
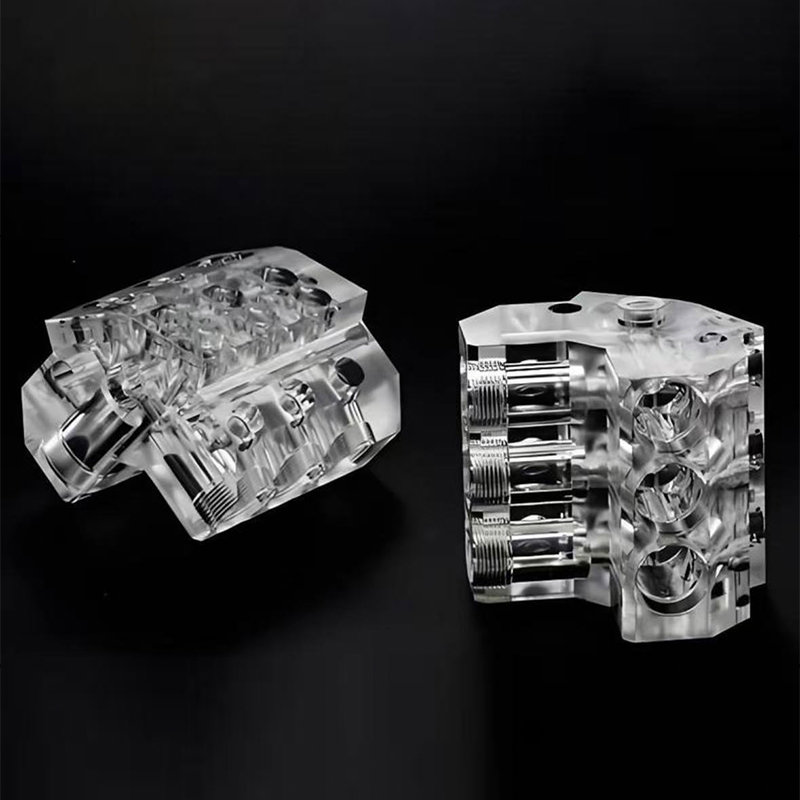
Ytbehandlingstjänster: Hur man väljer rätt finish
Ytbearbetningstjänster : Det korta svaret för prototyp- och produktionsköpare
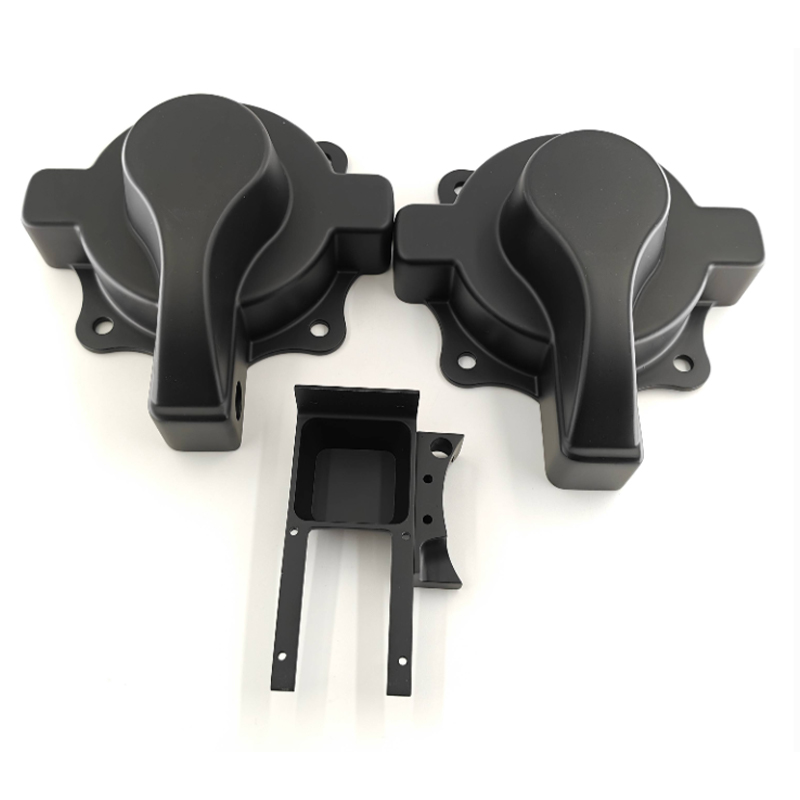
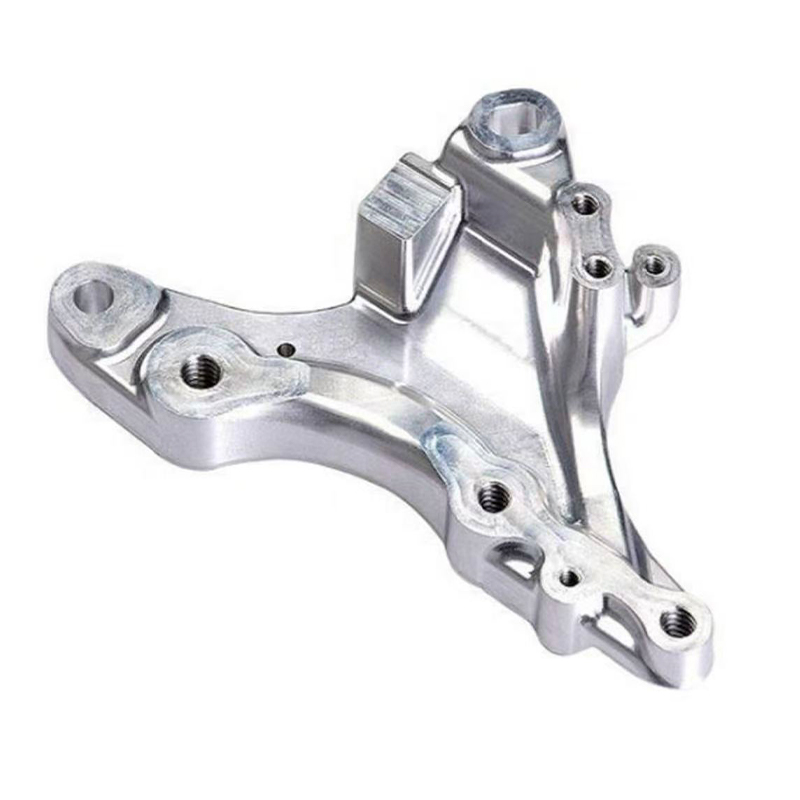
Du har säkert sett det hända: ett CNC-bearbetat aluminiumhus ser skarpt ut i CAD-renderingen, kommer fram med synliga verktygsmärken och vassa kanter och plockar upp fingeravtryck i samma ögonblick som någon hanterar det. Inget är fel på bearbetningen. Delen fick helt enkelt aldrig den efterbehandling den behövde. Ytbehandlingstjänster avgör hur en del ser ut, hur den känns i handen och hur väl den överlever användning, och det rätta valet beror först på funktion och sedan på utseende.
För de flesta prototyp- och småbatchprojekt är det praktiska svaret en kort sekvens, inte en enda behandling. Grada av kanterna, strukturera eller jämna till ytan till den nivå designen kräver, lägg sedan till en beläggning eller färg om delen är synlig eller exponerad. Pärlblästring passar ett enhetligt matt utseende, målning passar färg och märkesmatchning, anodisering passar aluminium som måste stå emot slitage och polering passar delar som behöver en blank eller klar yta. En ytbehandlingstillverkare som hanterar flera av dessa på ett ställe kan rekommendera kombinationen, istället för att låta dig samordna leverantörer.
Den här guiden är skriven för ingenjörer, produktchefer och inköpsteam som behöver delar som är redo att monteras, fotografera, testa eller skickas. Den täcker de huvudsakliga finishtyperna, hur varje process fungerar, hur man matchar finish till material, hur man jämför alternativ, vad man ska specificera på en ritning och hur man tar hand om färdiga delar. Den listar också de frågor som är värda att ställa en ytbehandlingsleverantör innan du åtar dig.
Vad en efterbehandlingsförfrågan vanligtvis behöver
- Material- och processhistorik: tryckt harts, nylon, bearbetad metall eller gjuten polyuretan reagerar alla olika.
- Syfte: displaymodell, funktionstestdel, hanterad produkt eller exponerad utomhuskomponent.
- Utseende och känsla: färgreferens, glansnivå, textur och eventuell logotyp eller märkning.
- Kritiska dimensioner: ytor som måste hålla sig inom toleransen efter att beläggningen applicerats.
Den sista punkten är den som köparna oftast förbiser. Beläggningar ger tjocklek, blästring tar bort lite material och polering ändrar kanter, så en finish blir aldrig dimensionsneutral. Att komma överens om vilka ansikten som är kosmetiska och vilka som är funktionella innan arbetet påbörjas förhindrar de flesta tvister senare.
Välj finish efter vad delen måste göra först, sedan efter hur den ska se ut och tänk på toleranser från början.
Vanliga typer av ytbehandling och deras egenskaper
Efterbehandling är en familj av behandlingar, och var och en löser olika problem. Vissa tar bort märken, vissa lägger till ett lager och vissa ändrar ytkemin. Korten nedan ger en snabb orientering, och tabellen som följer radar upp dem för jämförelse. Tillgängligheten beror på basmaterialet, så bekräfta alltid alternativen för din specifika del med leverantören.
Gradning och slipning Tar bort skarpa kanter, verktygsmärken, stödrester och skiljelinjer. Detta är grundsteget för nästan alla andra finish. Pärl- eller sandblästring Fint material slår mot ytan för att skapa en enhetlig matt struktur och dölja små märken. Vanligt på metall och vissa plaster. Målning och beläggning Primer, färg och klarlack ger ett utseende och ett visst skydd. Matta, glansiga och mjuka effekter är möjliga. Polering Allt finare slipmedel ger en slät, reflekterande eller klar yta. Används ofta för transparenta delar och dekorativ metall. Anodisering Ett elektrokemiskt lager på aluminium som förbättrar ythårdheten och tillåter färgad färg. Passar till hus och trim. Plätering och pulverlackering Metallplätering eller bakpulverlager för slitage och korrosionsbeteende på lämpliga basmaterial.
| Avsluta | Vad den gör | Typiska basmaterial | Titta och känn |
|---|---|---|---|
| Gradning och slipning | Tar bort kanter och märken | Metall, plast, harts | Smidig, neutral |
| Pärlblästring | Skapar en enhetlig matt konsistens | Aluminium, stål, lite plast | Fin matt, döljer märken |
| Målning | Lägger till färg och skyddande lager | Plast, harts, metall | Matt, satin, glansig eller soft touch |
| Polering | Jämnar till reflekterande eller klar yta | Metall, akryl, klar harts | Blank, klar |
| Anodisering | Bygger oxidskikt på aluminium | Aluminiumlegeringar | Satinmetallic, färgade färger |
| Plätering | Lägger till metallskikt | Ledande eller preparerade ytor | Ljus eller satin metall |
| Pulverlackering | Bakar ett hållbart färgat lager | Metalldelar | Enhetlig, lätt strukturerad |
Många ytbehandlingar är skiktade. En målad plastdel går ofta igenom slipning, grundning, färglack och klarlack. En anodiserad aluminiumdel kan pärlblästras först för att förena ytan och sedan anodiseras för färg och hårdhet. Att förstå sekvensen hjälper dig att läsa ett citat och se varför en till synes enkel finish tar flera steg.
De flesta finish är sekvenser, med förberedelsesteg som betyder lika mycket som den slutliga beläggningen.
Hur ytfinishing fungerar: Processflöde och principer
Oavsett avslut följer processen samma logik. Ytan förbereds, behandlas, skyddas vid behov och inspekteras. Att hoppa över eller skynda förberedelser är den enskilt vanligaste orsaken till att beläggningar flagnar, visar märken eller ser ojämna ut.
- Besiktning och förberedelse: leverantören kontrollerar den inkommande delen för defekter, stödmärken, skiljelinjer och föroreningar, sedan gradar och slipar den till önskad nivå.
- Rengöring och avfettning: oljor, släppmedel och damm avlägsnas, eftersom även en lätt film kan orsaka beläggningsdefekter.
- Maskering: områden som måste förbli obelagda, såsom matchande ytor, gängor eller kontaktytor, täcks.
- Behandling eller beläggning: mediablästring, grundning, målning, anodisering eller annan behandling appliceras under kontrollerade förhållanden.
- Härdning eller torkning: beläggningar härdas vid lämplig temperatur och tid så att de härdar ordentligt.
- Slutbesiktning och packning: utseende, färg, glans och kritiska mått kontrolleras och delar packas för att skydda den nya ytan.
Slipning är det stadium som mest synligt formar slutresultatet. Varje steg i grus tar bort repor som lämnats av den föregående, och färg kan bara dölja repor som är finare än beläggningens tjocklek. Det är därför en väl förberedd del kan se bättre ut med ett tunt lager än en dåligt förberedd del ser ut med flera lager.
Diagrammet nedan visar en illustrativ bild av hur ytråheten sjunker över en typisk målningssekvens. Grovhet uttrycks som ett index så att trenden är lätt att läsa, och det är inte ett uppmätt värde för någon viss del.
Ytdiagrammet visar att den största minskningen av ojämnhet sker tidigt, vid grov- och finslipning, där verktygsmärken, lagerlinjer och skiljelinjer tas bort. Primer och filler tar sedan ner ytan ytterligare genom att fylla mikroskopiska repor, så att färgbeläggningen sitter på en enhetlig bas. Färgen och klarlacken fortsätter den nedåtgående trenden, men vinsterna är mindre, vilket förklarar varför uppmärksamhet på de tidigare stadierna lönar sig mer än extra pälsar i slutet. För kunder som använder Jiahengs ytbehandlings- och målningstjänster på tryckta, bearbetade eller gjutna delar, är det också därför som slutbearbetningen bör ange målutseendet innan förberedelsen påbörjas. En blank finish behöver en slätare bas än en matt, så förberedelsenivån väljs för att passa det slutliga utseendet.
Förberedelser sätter taket för alla beläggningar, så en jämn, ren bas är viktigare än antalet skikt.
Matchande ytfinish till olika material
En finish som fungerar bra på ett material kan misslyckas på ett annat, så material är det första filtret när man väljer en behandling. Tryckta delar, bearbetade delar och gjutna delar medför var sitt yttillstånd och sina egna risker.
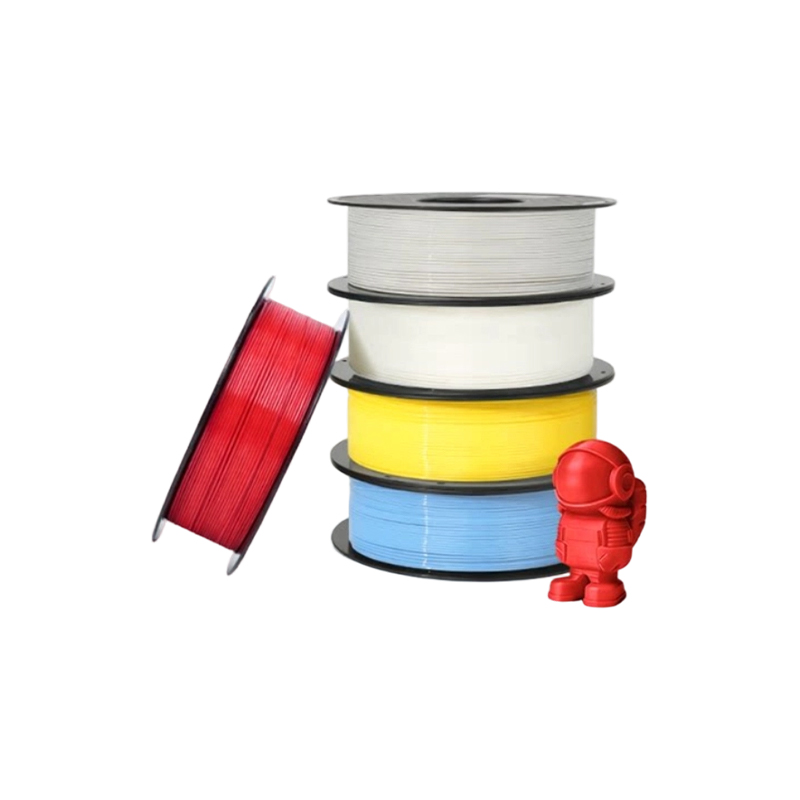
3D-printade harts- och nylondelar
Hartstryck visar ofta fina lagerlinjer och stödmärken som behöver slipas noggrant innan målning. Nylondelar har en naturligt lätt kornig yta, som kan slätas, färgas eller beläggas. Eftersom tryckta delar är porösa på mikroskopisk nivå är primer vanligtvis viktig innan en färgbeläggning, eftersom den hjälper till att täta ytan och förbättrar vidhäftningen.
CNC-bearbetade metaller och plaster
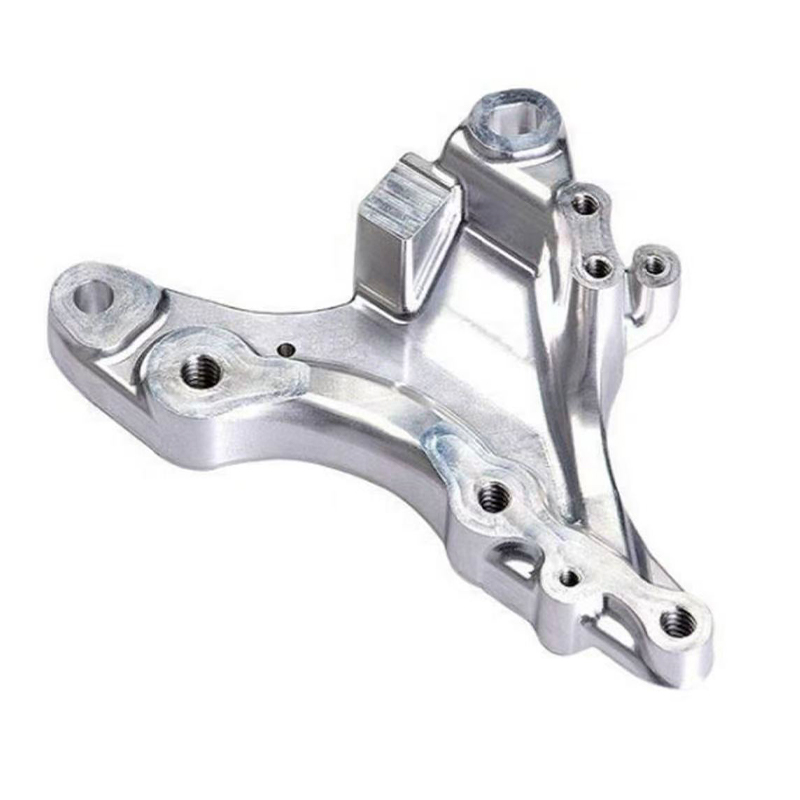
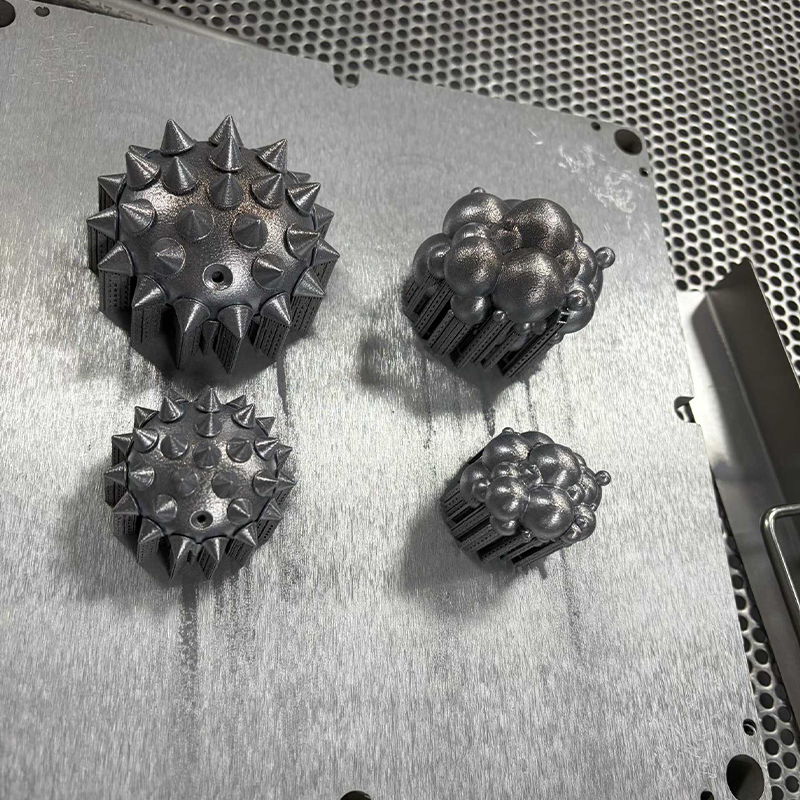
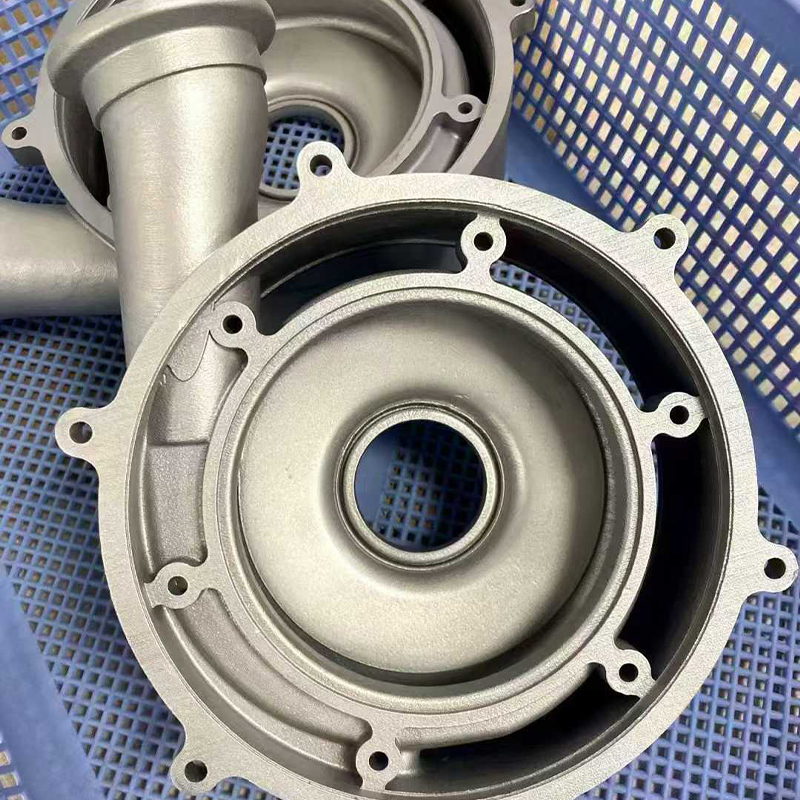
Maskinbearbetad aluminium är en populär kandidat för pärlblästring och anodisering, vilket tillsammans ger en enhetlig satinlook och bättre slitagebeteende. Ståldelar kan blästras, beläggas eller pläteras beroende på miljön. Maskinbearbetade plaster som akryl kan poleras till en klar finish, medan andra plaster är målade eller strukturerade.
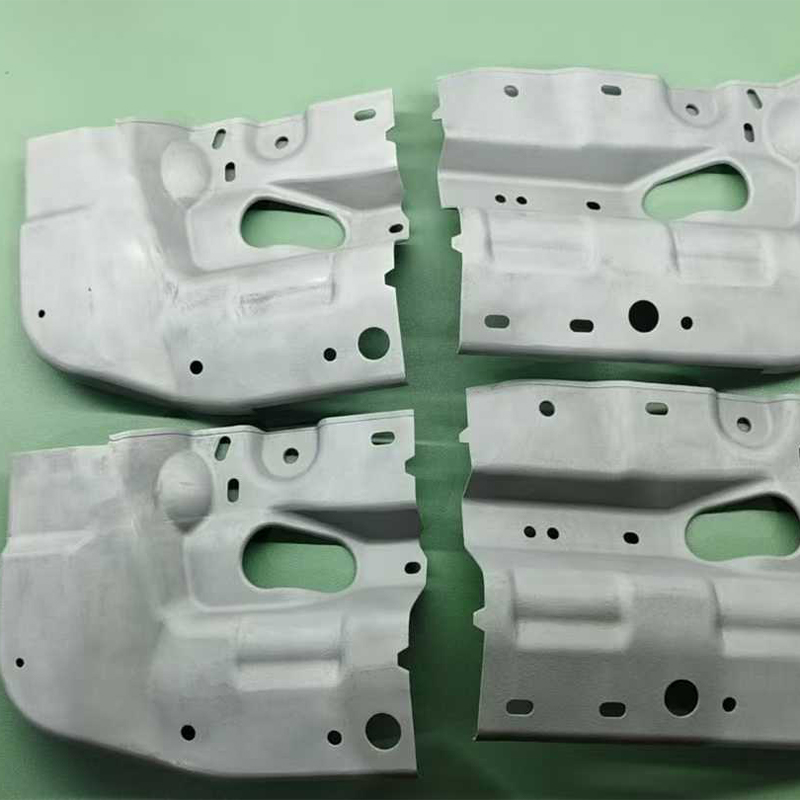
Vakuumgjutna polyuretandelar
Gjutna delar kopierar masterytan, så deras finish börjar med masterns kvalitet. De accepterar slipning, grundning och målning väl, och textur kan byggas in i formen. Färg kan även läggas till hartset före gjutning, vilket kan kombineras med målning för specifika områden.
| Basmaterial | Vanliga ytbehandlingar | Poäng att titta på |
|---|---|---|
| Tryckt harts | Slipning, grundning, målning, polering | Skiktlinjer, stödmärken, primervidhäftning |
| Tryckt nylon | Blästring, färgning, målning | Porös yta, färgjämnhet |
| Maskinbearbetad aluminium | Pärlblästring, anodizing, painting | Maskeringstrådar, beläggningstjocklek |
| Maskinbearbetat stål | Blästring, beläggning, plätering | Korrosionsskydd, kanttäckning |
| Klar akryl | Polering, clear coating | Repor, lösningsmedelskänslighet |
| Gjuten polyuretan | Slipa, måla, strukturera | Skiljelinjer, mögelsläpprester |
Om en del kombinerar material, till exempel en metallinsats i ett plasthölje, berätta för efterbehandlingsteamet i förväg. Olika material kan behöva olika förberedelser och beläggningar som passar den ena kan angripa den andra. En kort ritnotis om vilka ytor som är plast och vilka som är metall är ofta allt som behövs.
Börja med basmaterialet, eftersom vidhäftning, förberedelse och finish beror på det.
Applikationer och urvalspunkter för ytbehandlingstjänster
Ytbehandling förekommer i nästan alla produktkategorier, men orsaken till efterbehandlingen ändras med applikationen. Ett hölje för medicinsk utrustning behöver rengörbara ytor, ett robotskal behöver reptålighet och ett hemelektronikprov behöver ett övertygande utseende och känsla. De två kolumnerna nedan parar vanliga applikationer med punkterna som vägleder valet.
Typiska applikationsområden
| Urvalspunkter att kontrollera
|
Där varje finish brukar passa
Spridningsdiagrammet nedan visar vanliga finishalternativ efter hur bra de ser ut och känns och hur väl de motstår slitage. Det är en redaktionell illustration avsedd att vägleda diskussionen, inte ett testresultat. Läs det som en karta över avvägningar snarare än en ranking.
Scatter-diagrammet visar att ingen finish sitter i det övre högra hörnet för alla behov, varför urvalet innebär avvägningar. Anodisering, plätering och pulverlackering samlas i den övre halvan eftersom de ger en hårdare eller mer hållbar yta, även om de gäller för en smalare uppsättning basmaterial. Målning sitter i mitten på slitage och åt höger på utseende, vilket återspeglar dess styrka i färgflexibilitet och dess lämplighet för både plast-, harts- och metalldelar. Polering och mjuka beläggningar gynnar känsla och utseende framför nötningsbeständighet, så de passar visning och hanterade delar bättre än tungt belastade. För ett projekt som stöds av Jiahengs målnings- och ytbehandlingstjänst är den här kartan en användbar utgångspunkt för samtalet om huruvida prioriteringen är utseende, hållbarhet eller en balans mellan båda.
Bestäm om utseende eller slitstyrka är viktigare, låt sedan leverantören föreslå ytbehandlingar som passar ditt material.
Detaljerad jämförelse: Målning vs anodisering vs pulverbeläggning vs pärlblästring
När köpare frågar vilken finish de ska använda väljer de ofta bland dessa fyra. De överlappar i vissa användningsområden och avviker kraftigt i andra, så en sida vid sida-look är till hjälp. Tabellen nedan sammanfattar de viktigaste skillnaderna i klartext.
| Faktor | Målning | Anodisering | Pulverlackering | Pärlblästring |
|---|---|---|---|---|
| Basmaterials | Plast, harts, metall | Aluminiumlegeringar mainly | Metall, främst stål och aluminium | Metall och lite plast |
| Färgalternativ | Mycket bred, färgmatchning möjlig | Begränsat färgat sortiment | Brett utbud | Ingen, naturlig materialton |
| Slitstyrka | Måttlig, beror på system | Hög ythårdhet | Bra, slitstarkt lager | Låg, endast konsistens |
| Dimensionell effekt | Lägger till ett tunt lager | Lätt tillväxt och ytförändring | Lägger till ett tjockare lager | Tar bort små mängder material |
| Utseende | Matt, satin, glans, soft touch | Satin metallic | Enhetlig, lätt strukturerad | Fin matt |
| Typisk användning | Prototyper, märkesvaror, höljen | Aluminiumhus, trim | Ramar, fästen, kapslingar | Enhetlig yta, förbehandling |
Målning är den mest flexibla vägen eftersom den fungerar över plast, harts och metall, och eftersom färgen kan matchas till en referens. Dess begränsning är att slitstyrkan beror på beläggningssystemet och på hur delen används. Anodisering är ett starkt alternativ för aluminium som kommer att hanteras eller repas, men det är begränsat till lämpliga legeringar och erbjuder ett smalare färgområde. Pulverlackering tenderar att producera ett tjockare, hållbart lager på metall, som passar ramar och höljen snarare än detaljer med detaljer. Pärlblästring är mer ett textur- och förberedelsesteg än en beläggning, och det kombineras ofta med en annan finish.
Hur mycket ansträngning varje steg innebär
Ett annat sätt att jämföra finish är genom den ansträngning de innebär. Fler steg innebär vanligtvis mer tid och mer hantering. Kolumndiagrammet nedan visar ett relativt ansträngningsindex för vanliga steg. Det är illustrativt, avsett att förklara schemaläggningsmönster snarare än att citera ett projekt.
Kolumndiagrammet visar att gradning och strängblästring ligger i den nedre delen av ansträngningsskalan, vilket är anledningen till att de är vanliga standardsteg för bearbetade delar. Slipning och grundning stiger märkbart eftersom de innebär noggrant handarbete och torktid, och de sätter upp allt som följer. Enfärgsmålning lägger beläggning och härdning på toppen av förberedelsen. Flerfärgad maskerad målning når den högsta ansträngningen eftersom varje färg behöver sin egen maskering, applicering och härdningscykel. Polering till hög glans rankas också högt, eftersom det kräver patientens utveckling genom finare slipmedel. Kunder som vill ha ett förutsägbart schema kan använda detta mönster för att bestämma vilka delar av en design som verkligen behöver premiumfinish och vilka som kan använda en enklare behandling.
Målning är den mest flexibla finishen, anodisering och pulverlackering ger hållbarhet på metall, och blästring fungerar som textur eller förberedelse.
Design för efterbehandling: Toleranser, kanter och maskering
Bra finish börjar vid ritningsstadiet. Ett par små beslut om toleranser, kanter och maskering kan spara revisioner och hålla den färdiga delen inom specifikationen. Punkterna nedan är de en ytbehandlingstillverkare tar upp oftast.
Tillåt beläggningstjocklek
Beläggningar ger tjocklek, och mängden varierar beroende på process. Som en allmän vägledning lägger färgsystem ofta till några tiotals mikrometer över primern, färgen och klara skikten, medan anodisering ändrar ytan och dimensionerna något när oxidskiktet bildas. På presspassningar, gängor, glidytor och lagersäten kan även små uppbyggnader ha betydelse. Markera dessa ansikten som maskerade eller säg till leverantören att hålla dem obelagda.
Behandla kanter och hörn medvetet
Skarpa kanter är svaga punkter för beläggningar eftersom färg tenderar att dra tunt i hörnen och flisas först. En liten radie eller kantbrott förbättrar täckningen och gör delar säkrare att hantera. Om du behöver skarpa kanter för utseendet, diskutera hur du bevarar dem samtidigt som du skyddar ytan.
Planera maskering och flerfärgade områden
Maskering skiljer färdiga områden från orörda, men det fungerar bra när gränser följer naturliga steg eller spår i designen. Ett färgavbrott på en plan, omärkt yta är svårare att göra ren. Om designen kräver två färger, ger ett litet spår eller steg vid gränsen det avslutande laget en tydlig linje att följa.
Ange vad som är viktigt på ritningen
- Färgreferens som en standardfärgkod eller fysiskt prov.
- Glansnivå: matt, satin eller glansig.
- Ytor som måste förbli obelagda eller maskerade.
- Texturriktning eller mönster där det är relevant.
- Logotyper, märken eller etiketter och deras placering.
- Kritiska dimensioner som måste mätas efter färdigställande.
Färg är det föremål som mest sannolikt orsakar oenighet, eftersom det ser annorlunda ut under olika ljus. Ett fysiskt prov slår en digital beskrivning, och att se båda under samma ljuskälla undviker överraskningar. Om en färg måste matcha över delar gjorda av olika processer, såsom ett tryckt omslag och en bearbetad bas, diskutera det tidigt så att efterbehandlingsplanen kan anpassas.
Planera för beläggningstjocklek, mjuka upp kanterna och definiera maskerade områden på ritningen för att förhindra passform och utseendeproblem.
Kvalitetskontroll och vanliga efterbehandlingsfel
Finishens kvalitet bedöms med ögat och för hand lika mycket som av instrument. En pålitlig leverantör kontrollerar varje steg, inte bara det sista, och håller ett referensprov att jämföra mot. Tabellen nedan listar de defekter som förekommer oftast och hur de vanligtvis förebyggs.
| Defekt | Typisk orsak | Förebyggande |
|---|---|---|
| Apelsinskal konsistens | Sprayförhållanden eller beläggningstjocklek är inte balanserade | Kontrollera applikationen och tillåt korrekt flöde |
| Fisheyes eller kratrar | Förorening av olja, silikon eller damm | Grundlig rengöring och avfettning |
| Springer och sjunker | För mycket beläggning applicerad i ett pass | Tunnare kappor med kontrollerad blixttid |
| Skalning eller dålig vidhäftning | Dålig förberedelse eller inkompatibel primer | Korrekt slipning, rengöring och primerval |
| Färgfel matchar | Olika ljus-, batch- eller substratfärg | Använd referensprover och delad belysning |
| Synliga lagerlinjer eller verktygsmärken | Otillräcklig slipning före beläggning | Förläng preparatet före primer |
| Ojämn blästrad konsistens | Inkonsekvent media, tryck eller vinkel | Standardisera inställningarna och täck hela ytan |
Inspektion omfattar vanligtvis utseende under standardbelysning, glansnivå, färgkonsistens, beläggningstäckning och kritiska mått. För partier godkänns ofta ett första prov innan resten är färdigt, vilket undviker att ett problem upprepas över varje del. Om ditt projekt har strikta utseendestandarder, be leverantören att beskriva hur de bedömer acceptabel variation och komma överens om en skriftlig referens.
Förpackningar hör också till kvalitet. Nybearbetade ytor kan märkas genom kontakt, så delar separeras normalt, lindas och stöds för att skydda dem under transporten. Vissa beläggningar fortsätter också att härda en period efter att de lämnat ugnen, så skonsam hantering under de första dagarna hjälper.
Godkänn ett första prov mot en skriftlig referens, eftersom de flesta utseendetvister kommer från oklara förväntningar.
Underhåll och skötsel av färdiga delar
En finish håller längre när den rengörs och förvaras på ett vettigt sätt. Skötselråden skiljer sig åt beroende på typ av finish, men de grundläggande vanorna delas: använd milda rengöringsmedel, undvik slipande kuddar och håll delar borta från värme och starka lösningsmedel om de inte är designade för dessa förhållanden.
| Avsluta type | Städning | Undvik | Anteckningar |
|---|---|---|---|
| Målad yta | Mjuk trasa med mild tvål och vatten | Slipande kuddar och starka lösningsmedel | Touch-up är möjlig för små marker |
| Mjuk beröring coating | Fuktig trasa, skonsam avtorkning | Oljor, handkrämer och alkoholtunga våtservetter | Kan uppvisa slitage snabbare vid frekvent hantering |
| Anodiserad aluminium | Milt rengöringsmedel och vatten | Starka alkaliska rengöringsmedel | Färgade färger kan blekna i starkt solljus |
| Polerad eller klar yta | Luddfri mikrofiberduk | Torka av med en grov trasa | Slå in separat för att förhindra repor |
| Blästrad metall | Mild rengöring och mjuk borste | Oljig hantering över tid | Fingeravtryck kan synas på kala ytor |
| Pläterad eller pulverlackerad | Fuktig trasa | Skrapverktyg som bryter lagret | Skydda utsatta kanter |
Förvarings- och hanteringsvanor
- Förvara delar i en torr, måttlig miljö, borta från direkt solljus och värmekällor.
- Separera färdiga delar med mjuk förpackning, stapla dem aldrig direkt på kosmetiska ytor.
- Bär rena handskar när du monterar polerade, klara eller mörkblanka delar för att undvika fingeravtryck.
- Behåll ett extra prov eller färgreferens så att framtida partier kan matchas tillförlitligt.
- Anteckna färgkod, processväg och leverantörsanteckningar för återkommande beställningar.
Touch-up är en praktisk realitet för prototyper som hanteras ofta. Små spån på målade delar kan vanligtvis repareras med matchande färg, medan repor på anodiserade eller pläterade delar är svårare att dölja. Om en del kommer att användas i en krävande miljö, diskutera det avsedda slitaget vid offertskedet så att leverantören kan rekommendera ett beläggningssystem som passar det.
Skonsam rengöring, noggrann förvaring och en sparad färgreferens gör att de färdiga delarna ser konsekventa ut över tiden.
Arbeta med en tillverkare och leverantör av ytfinishing
Efterbehandling är ofta det sista steget innan en del fotograferas, testas eller skickas, vilket gör det till en stressig plats för överraskningar. En kapabel ytbehandlingsleverantör gör processen förutsägbar genom att tidigt ställa frågor och dokumentera svaren. Det här är användbara frågor att ställa till alla kandidater.
- Vilka basmaterial och delstorlekar avslutar du rutinmässigt, och vilka ytbehandlingar görs hemma?
- Hur förbereder man ytan innan man målar eller målar?
- Kan du matcha en färg från ett fysiskt prov, och hur bekräftar du matchningen?
- Hur hanterar du maskering, flerfärgade delar och logotyper?
- Vad inspekterar du och hur hanterar du ett första provgodkännande för en batch?
- Kan efterbehandling koordineras med tryckningen, bearbetningen eller gjutningen som producerar detaljen?
Den sista frågan är var ett integrerat tillvägagångssätt lönar sig. Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. arbetar som OEM- och ODM-tillverkare med ett internt designteam och ett arbetsflöde i ett enda ställe. Dess tjänster omfattar 3D-utskrift i harts, nylon och metall, avancerad bearbetning, replikering av silikonformar för effektiv produktion i små partier och ytbehandlingar som målning som förbättrar produktens utseende. Eftersom detaljen och dess finish hanteras på en plattform vet leverantören hur delen tillverkades och kan förbereda ytan därefter, vilket tenderar att minska omarbetningen mellan stegen.
Hur man förbereder en användbar förfrågan
- En 3D-modell och ritning som markerar kosmetiska ansikten, maskerade områden och kritiska dimensioner.
- Basmaterialet och hur delen gjordes, såsom tryckt, bearbetat eller gjutet.
- En färgkod eller fysiskt prov, plus målglansnivån och strukturen.
- Kvantiteten, leveransfönstret och eventuella förpackningskrav.
- En kort notering om hur delen kommer att användas, hanteras eller visas.
Med denna information kan en leverantör föreslå en efterbehandlingsrutt i det första svaret och flagga eventuella risker, till exempel ett hål med snäv tolerans som behöver maskeras. Det ger också båda sidor en delad referens om något behöver justeras senare. För återkommande beställningar är att behålla samma leverantör och samma skriftliga specifikation det enklaste sättet att bibehålla ett konsekvent utseende över batcher.
Välj en leverantör som koordinerar efterbehandlingen med hur delen gjordes och ge dem tydliga mål för färg, glans och maskerade områden.
Utforska Jiaheng Ytbehandlingstjänster
Om dina delar är redo för målning, färgning eller annat ytarbete kan du granska de tillgängliga alternativen och projektprocessen på den dedikerade sidan för Ytbearbetningstjänster från Jiaheng. Teamet stödjer OEM- och ODM-projekt och kan koordinera efterbehandling med tryckning, bearbetning och replikering av silikonformar på en plattform.
Skicka dina delfiler, färgreferens och finishkrav för att starta en konversation med Jiaheng-teamet.
Vanliga frågor om ytfinishingtjänster
Vad är ytbehandlingstjänster?Ytbehandlingstjänster är behandlingar som appliceras efter att en del har tillverkats för att förbättra dess utseende, känsla eller hållbarhet. De inkluderar gradning, slipning, blästring, polering, målning, anodisering och beläggning. En ytbehandlingstillverkare kombinerar vanligtvis flera steg och anpassar dem till grundmaterialet och delens avsedda användning. |
Vilken ytfinish passar en prototyp som ska fotograferas eller visas för kunder?Målning is a common choice because it allows color matching and gloss control on plastic, resin and metal parts. Good preparation, including sanding and primer, matters as much as the color coat. For clear parts, polishing is often used. The right answer depends on the material and the look you want to present. |
Kan 3D-printade delar målas och efterbehandlas?Ja. Tryckta harts- och nylondelar slipas, grundmålas och målas vanligtvis, och nylon kan också blästras eller färgas. Eftersom tryckta ytor kan visa lagerlinjer är förberedelsestadiet viktigt. En leverantör som också sköter tryckningen kan förbereda ytan med den processen i åtanke. |
Ändrar ytbehandlingen delens dimensioner?Det kan det. Beläggningar lägger till ett tunt lager, anodisering förändrar ytan något, och blästring eller polering tar bort en liten mängd material. För passningar, gängor eller glidytor, tala om för leverantören vilka ytor som måste hålla sig inom toleransen så att de kan maskeras eller justeras. Allmän vägledning är att bekräfta kritiska dimensioner efter slutbehandling. |
Vad är skillnaden mellan anodisering och målning?Anodisering builds a hard oxide layer on aluminum and offers a limited range of dyed colors. Painting applies a coating that can be used on plastic, resin and metal and supports a wide color range. Anodizing tends to suit aluminum housings with handling wear, while painting suits flexible color and branding needs. |
Hur ser jag till att färgen matchar min referens?Ange en standardfärgkod eller ett fysiskt prov och be leverantören att jämföra under samma belysning. Ett första provgodkännande innan hela partiet är färdigt hjälper till att fånga upp skillnader tidigt. Färg kan se olika ut på olika basmaterial, så nämn om delar är gjorda av mer än ett. |
Kan efterbehandling kombineras med bearbetning, tryckning eller vakuumgjutning?Ja, och att kombinera dem är ofta praktiskt. En leverantör som sköter tillverkningen och efterbehandlingen kan förbereda ytor och planera maskering med full kunskap om detaljen. Jiaheng erbjuder tryckning, bearbetning, replikering av silikonformar och ytbehandlingar på en plattform, vilket håller projektet i ett arbetsflöde. |
Vad ska jag inkludera när jag begär en offert för ytbehandling?Inkludera 3D-modellen eller ritningen, basmaterial, kvantitet, färgreferens, glansnivå, textur, maskerade områden och kritiska dimensioner. Lägg till en kort notering om hur delen kommer att användas och när du behöver den. Fullständig information förkortar det första svaret och minskar senare ändringar. |
Tydliga färgmål, definierade maskerade områden och en slät förberedd yta är nycklarna till en finish som matchar förväntningarna.
Kontaktinformation
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Byggnad 7, nr 188, Hongni-sektionen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Upphovsrätt © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Manufacturers
