- 3D-utskriftstjänster

- CNC-bearbetningstjänster

- Vakuumgjutning

- Ytbearbetningstjänster

CNC-bearbetningsserviceguide: 3-axlig, 4-axlig, 5-axlig jämförelse
Vad CNC-bearbetningstjänster levererar för aluminium- och metalldelar
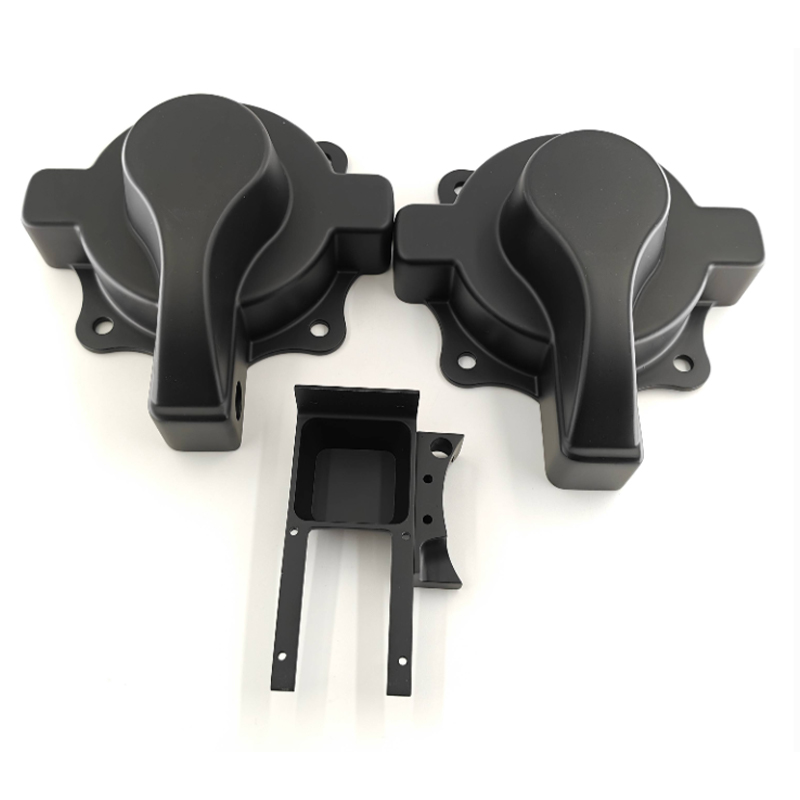
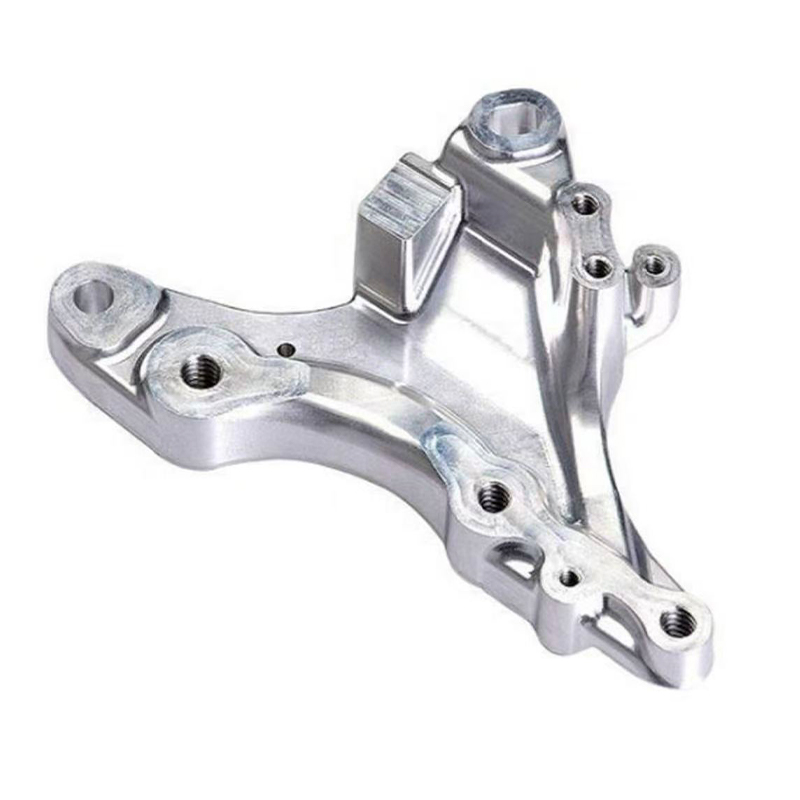
En pålitlig CNC-bearbetningstjänster partnern ska kunna ta del från ritning till färdig komponent med snäva, repeterbara toleranser, konsekvent ytfinish och materialegenskaper som matchar designens syfte. CNC-bearbetning använder datorstyrda skärverktyg för att ta bort material från ett massivt block eller stångmaterial i en exakt programmerad sekvens, varför det fortfarande är standardvalet för delar som behöver dimensionsnoggrannhet som tillsats- eller gjutprocesser inte alltid kan garantera på egen hand. Köpare som söker efter en aluminium cnc service eller en bredare metall cnc-tjänster leverantörer försöker vanligtvis lösa ett av tre problem: de behöver en funktionell prototyp bearbetad till slutlig tolerans, de behöver en repeterbar produktionsserie av strukturella eller mekaniska komponenter, eller så behöver de komplex geometri som kräver samtidig fleraxlig verktygsrörelse.
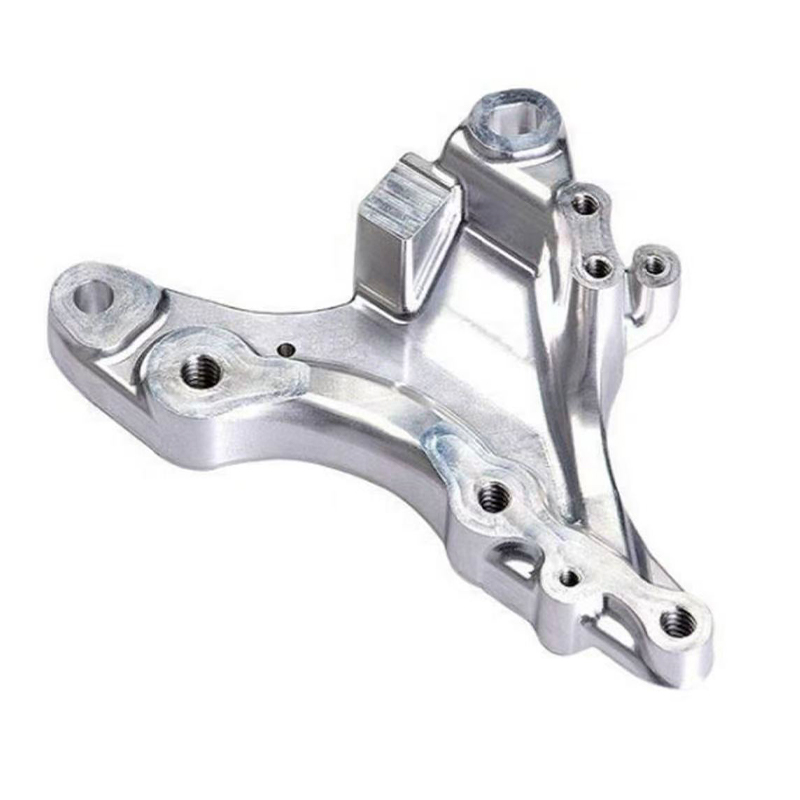
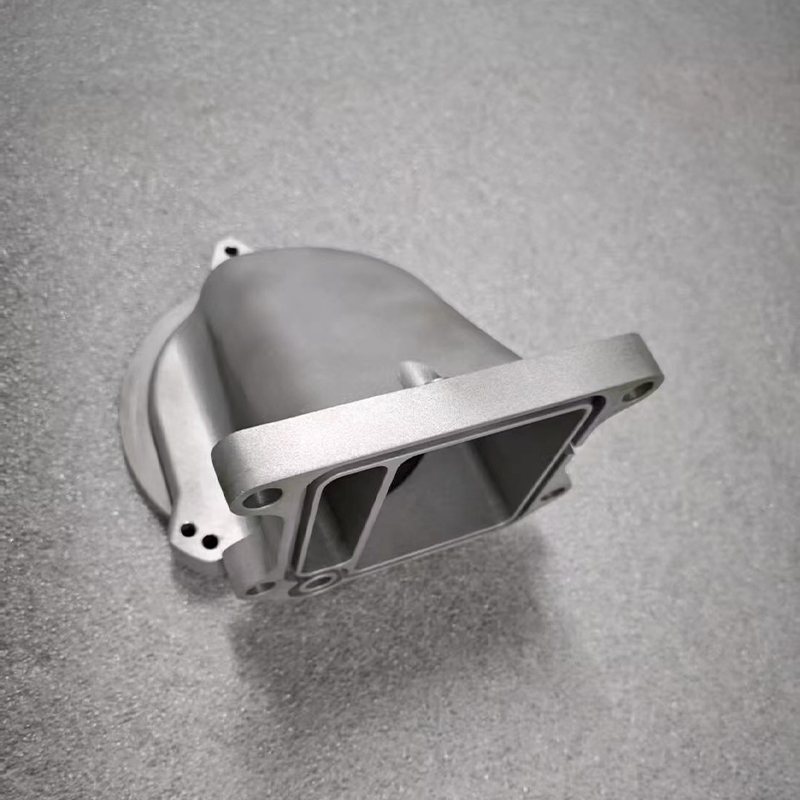
Denna sista kategori är där skillnaden mellan standard tre-axlig bearbetning och 5-axliga cnc-bearbetningstjänster blir viktig. En femaxlig maskin kan närma sig ett arbetsstycke från nästan vilken vinkel som helst i en enda uppsättning, vilket minskar ompositioneringsfel och öppnar upp geometrier, såsom krökta ytor, underskärningar och vinklade egenskaper, som annars skulle kräva flera fixturer eller separata operationer. En erfaren aluminiumbearbetningstjänst leverantören kommer vanligtvis att utvärdera delens geometri, toleranskrav och materialbeteende innan de rekommenderar om treaxlig, fyraaxlig eller femaxlig bearbetning är rätt passform för ett givet projekt.
Avsnitten som följer täcker de vanliga CNC-processtyperna och deras egenskaper, hur CNC-system är uppbyggda och hur de skär material, var varje konfiguration passar bäst, en detaljerad jämförelse sida vid sida, praktisk underhållsvägledning och svar på de frågor köpare oftast ställer innan de väljer en CNC-bearbetning Services partner.
Rätt CNC-bearbetningsmetod beror på detaljens geometri och toleranskrav, inte bara på hur många axlar en maskin annonserar.
Vanliga typer av CNC-bearbetningstjänster och deras egenskaper
De flesta leverantörer av CNC-bearbetning Services organisera sin förmåga runt ett litet antal etablerade konfigurationer, var och en definierad av hur många axlar som skärverktyget eller arbetsstycket kan röra sig längs samtidigt. Detta påverkar direkt komplexiteten hos geometrin som kan produceras, antalet inställningar som en del behöver och den möjliga toleransen.
| Konfiguration | Typiska material | Bäst lämpad för |
|---|---|---|
| 3-axlig fräsning | Aluminium, mjukt stål, teknisk plast | Platt och stegvis geometri, konsoler, plattor |
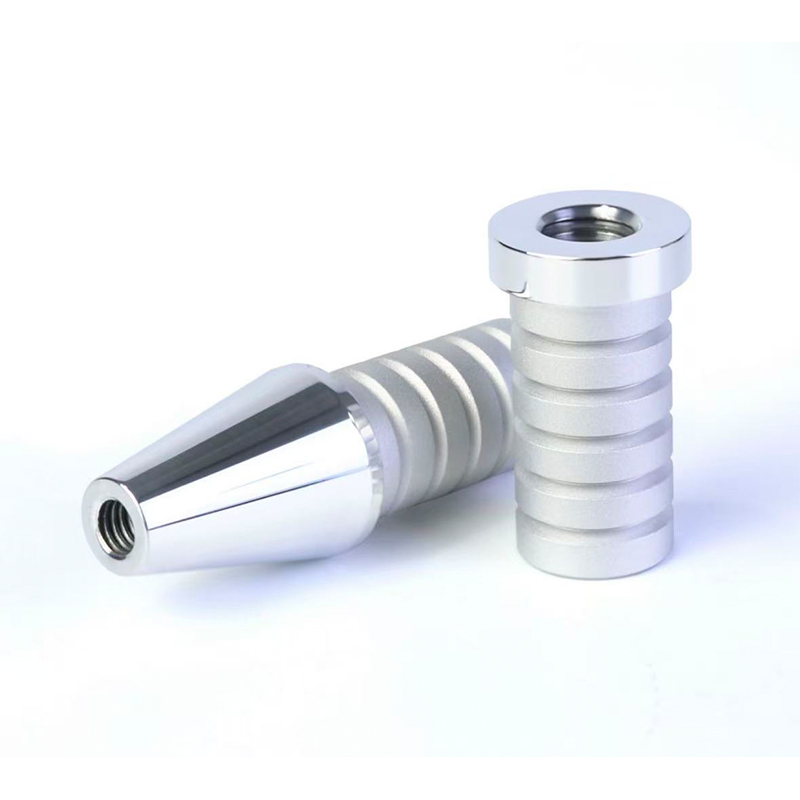
| CNC-svarvning | Aluminiumstång, rostfritt stål, mässing | Cylindriska delar, axlar, bussningar, beslag |
| 4-axlig bearbetning | Aluminiumlegeringar, legerat stål | Delar som behöver rotationsfunktioner på flera sidor |
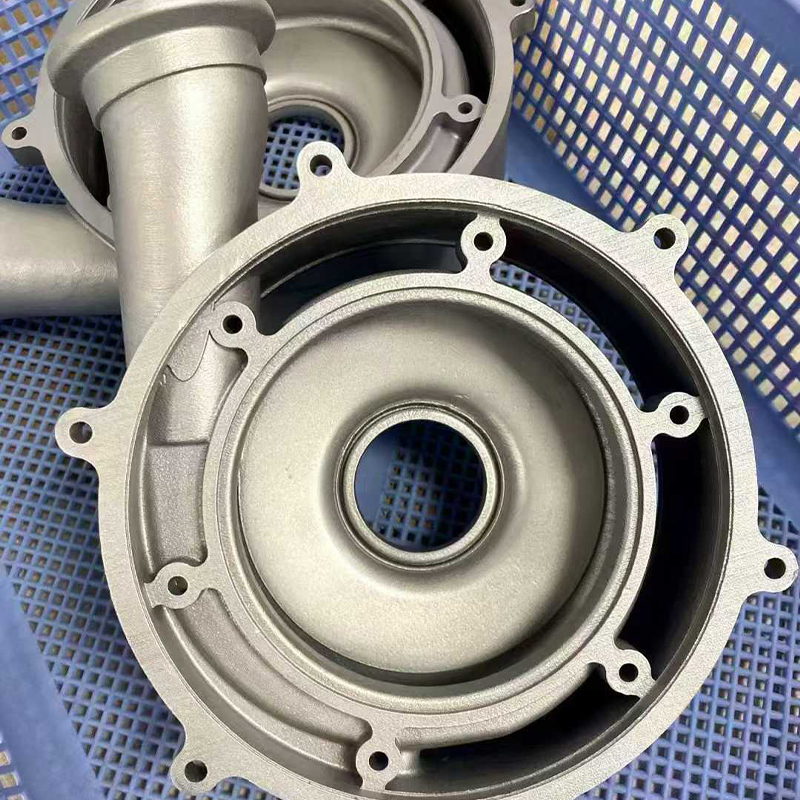
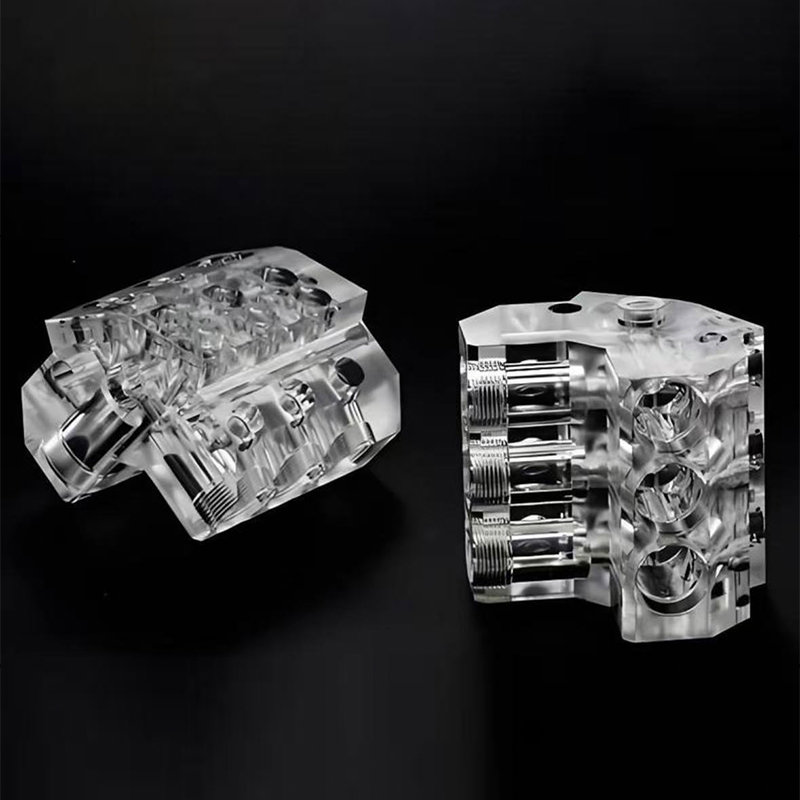
| 5-axlig CNC-bearbetning | Aluminium, titan, rostfritt stål | Komplexa konturerade ytor, geometri i rymdstil, precisionsdelar med enstaka inställningar |
Treaxlig fräsning förblir arbetshästens konfiguration för en stor del av vardagliga delar, eftersom den hanterar plana ytor, fickor och stegade funktioner effektivt och till lägre kostnad per del än mer komplexa installationer. CNC-svarvning är standardprocessen när en del är i grunden cylindrisk, såsom axlar, bussningar eller gängade beslag, och en aluminium cnc service fokuserade på runda delar kommer vanligtvis att koppla svarvcentra med spänningsförande verktyg för att lägga till sekundära fräsoperationer utan en separat inställning. Fyraxlig bearbetning lägger till en rotationsaxel som låter arbetsstycket presentera flera ytor på skärverktyget utan manuell ompositionering, vilket förbättrar både noggrannhet och cykeltid för delar med funktioner på mer än en sida.
I den övre delen av komplexiteten, 5-axliga cnc-bearbetningstjänster låt skärverktyget närma sig ett arbetsstycke från praktiskt taget vilken vinkel som helst i en kontinuerlig installation. Detta är särskilt värdefullt för aluminiumbearbetningsprojekt som involverar konturerade ytor, vinklade monteringsfunktioner eller tunnväggiga strukturella delar där upprepad ompositionering skulle introducera kumulativ toleransstapling. Köpare som utvärderar en aluminiumbearbetningstjänst för en ny del bör detta bord behandlas som ett startfilter, eftersom väggtjocklek, erforderlig tolerans och ytfinishspecifikationer i slutändan avgör vilken konfiguration som är lämplig.
Att matcha delens geometri till den högra axelkonfigurationen minskar inställningarna, förbättrar toleranskontrollen och förkortar den totala ledtiden.
Hur CNC-bearbetningssystem fungerar: principer och struktur
Varje CNC-bearbetning Services operationen följer samma underliggande logik: en CAD-modell omvandlas till CAM-verktygsbanor, dessa verktygsbanor översätts till maskinläsbar G-kod, och maskinens styrenhet exekverar den koden för att flytta ett roterande skärverktyg i förhållande till ett fast eller roterande arbetsstycke. Det som förändras mellan maskintyper är hur många riktningar som relativ rörelse kan ske i och hur stelt maskinstrukturen håller toleransen under skärning.
Strukturella kärnkomponenter
- En styv maskinbädd och pelare som motstår avböjning under skärkrafter, vilket direkt påverkar uppnåbar tolerans och ytfinish
- En spindelenhet som roterar skärverktyget med hastigheter som är lämpliga för materialet, med högre spindelhastigheter som vanligtvis krävs för aluminium än för hårdare legeringar
- Linjära och roterande axlar, drivna av kulskruvar eller linjärmotorer, som positionerar verktyget eller arbetsstycket med repeterbar noggrannhet
- En verktygsväxlare som automatiskt byter skärverktyg mellan operationer, vilket minskar manuella ingrepp under längre produktionskörningar
- Kylvätske- och spånavloppssystem som hanterar värme och rensar bort material från skärzonen, särskilt viktigt för aluminium, som genererar långa, trådiga spån vid höga matningshastigheter
För ett maskinerbjudande 5-axliga cnc-bearbetningstjänster De ytterligare roterande axlarna har typiskt formen av ett tappbord eller ett roterande spindelhuvud, vilka båda tillåter verktyget att luta i förhållande till arbetsstycket snarare än att kräva att arbetsstycket omorienteras manuellt. Denna förmåga är viktigast för delar med sammansatta kurvor eller egenskaper som inte är inriktade mot ett enkelt X-Y-Z-rutnät, eftersom det gör att verktyget kan hålla sig vinkelrätt mot skärytan under hela operationen, vilket förbättrar ytfinishen och minskar verktygsslitage jämfört med när man närmar sig en vinklad yta utanför axeln.
Materialbeteende formar också maskininställningen. Aluminiumbearbetning körs generellt med högre spindelhastigheter och matningshastigheter än stål eller titan eftersom materialet är mjukare och mer termiskt ledande, men det kräver också noggrann spånhantering och lämpliga verktygsbeläggningar för att undvika uppbyggd egg på skärverktyget. En kapabel metall cnc-tjänster leverantören justerar spindelhastighet, matningshastighet och kylvätskestrategi baserat på den specifika legeringen som skärs istället för att tillämpa ett enda generiskt program över alla material.
Maskinstyvhet, axelkonfiguration och materialspecifika skärparametrar bestämmer tillsammans toleransen och finishen som en CNC-leverantör konsekvent kan leverera.
Tillämpningsscenarier och urvalskriterier för CNC-bearbetning av aluminium och metall
Att välja rätt CNC-bearbetning tillvägagångssätt börjar med att matcha detaljens funktion och geometri till en process som kan möta tolerans- och volymkrav ekonomiskt. Tabellen nedan visar vanliga tillämpningsscenarier tillsammans med de urvalsfaktorer som är viktigast.
Vanliga applikationsscenarier
| Kriterier för nyckelval
|
En detalj med funktioner på endast en eller två ytor hanteras ofta effektivt med treaxlig fräsning eller svarvning, vilket håller cykeltider och kostnader förutsägbara. En del med sammansatta kurvor, underskärningar eller vinklade utsprång på flera ytor är en starkare kandidat för 5-axliga cnc-bearbetningstjänster , eftersom konsolidering av operationer till en enda installation minskar toleransstapeln som kommer från ompositionering av en del mellan flera fixturer. Materialval driver också processbeslut: aluminium är i allmänhet gynnat för lätta konstruktionsdelar och värmeavledande komponenter, medan rostfritt stål eller legerat stål väljs när högre hållfasthet, slitstyrka eller korrosionsbeständighet krävs, även om dessa material vanligtvis bearbetar långsammare än aluminium.
Ordervolymen formar också ekonomin i CNC-arbete. En enskild prototyp eller en handfull enheter motiverar sällan omfattande fixturdesign, medan en produktionsserie med flera hundra identiska delar drar nytta av investeringar i dedikerad fixtur och optimerade verktygsbanor som minskar cykeltiden per del. Företag som köper från en CNC-bearbetning Services leverantören underskattar för första gången ofta hur mycket fixturdesign och programmeringstid bidrar till total ledtid på komplexa delar, särskilt för femaxligt arbete där verktygsbanasimulering är avgörande för att undvika verktygskollisioner.
Geometrisk komplexitet och erforderlig tolerans, inte enbart delstorlek, avgör om ett projekt behöver treaxlig, fyraaxlig eller femaxlig bearbetning.
Detaljerad jämförelse: Aluminium CNC-bearbetningstolerans och cykeltid
Linjediagrammet nedan jämför ungefärliga uppnåbara toleransintervall över vanliga CNC-konfigurationer, från standard treaxlig fräsning till femaxlig bearbetning, allt eftersom detaljens komplexitet ökar. Dessa värden representerar generella industriområden snarare än någon enskild maskins garanterade specifikation, och faktiska resultat beror på maskinens skick, verktyg och material.
Diagrammet illustrerar ett konsekvent mönster över CNC-konfigurationer: när antalet kontrollerbara axlar ökar, skärps den uppnåbara toleransen i allmänhet eftersom färre manuella ompositioneringssteg behövs under konstruktionen. Femaxlig bearbetning tenderar att hålla de snästa toleranserna som visas här eftersom delen förblir fixerad i en enda uppsättning under hela operationen, vilket eliminerar de små inriktningsfelen som ackumuleras när en del lossas och fixeras igen mellan operationer på maskiner med lägre axel. Standard treaxlig fräsning förblir mycket kapabel för enklare geometri men kräver vanligtvis ytterligare inställningar för funktioner på flera ytor, vilket introducerar fler möjligheter till kumulativa fel. Allmänna svarvoperationer, även om de är utmärkta för cylindrisk noggrannhet, visar ett bredare intervall här eftersom det återspeglar en bred blandning av detaljkomplexitet snarare än en enskild egenskapstyp. För köpare som väger en aluminium cnc service mot a 5-axliga cnc-bearbetningstjänster leverantör, förklarar denna trend varför flersidiga delar med snävare tolerans ofta dirigeras till femaxlig utrustning även om timpriset för den utrustningen vanligtvis är högre än för enklare treaxligt arbete.
Toleransen skärps i allmänhet när axelantalet ökar, främst på grund av att färre inställningar innebär mindre kumulativa inriktningsfel.
Industriantagande av CNC-bearbetning med flera axlar och aluminium
Användningen av mer avancerade CNC-konfigurationer har ökat stadigt i takt med att maskinkostnaderna har modererats och CAM-mjukvaran har blivit mer kapabel att generera kollisionsfria fleraxliga verktygsbanor. Enligt allmänna industritillverkningsrapporter har aluminium förblivit en av de mest bearbetade metallerna inom flera sektorer på grund av dess gynnsamma förhållande mellan styrka och vikt och bearbetbarhet. Det staplade stapeldiagrammet nedan illustrerar en ungefärlig uppdelning av maskinkonfigurationsanvändning över tre breda efterfrågesegment, uttryckt som relativa andelar snarare än absoluta produktionsvolymer.
Mönstret över segment visar att bearbetning med tre axlar fortfarande bär en meningsfull del av prototyparbete, till stor del på grund av att många delar i tidiga skeden har relativt enkel geometri som inte kräver fleraxlig kapacitet. När applikationer går mot lågvolymproduktion och särskilt strukturella komponenter eller komponenter i rymdstil, ökar andelen som tillskrivs femaxlig bearbetning märkbart, vilket återspeglar den växande förekomsten av konturformad geometri med flera ytor i dessa kategorier. Denna trend överensstämmer med bredare branschkommentarer som tyder på att efterfrågan på 5-axliga cnc-bearbetningstjänster har expanderat i takt med att fler industrier använder lätta aluminiumkomponenter med komplex geometri i stället för tyngre eller mer monteringsintensiva konstruktioner. För en metall cnc-tjänster leverantör, pekar detta mot värdet av att upprätthålla en blandad flotta av treaxlig, fyraaxlig och femaxlig utrustning snarare än att specialisera sig snävt, eftersom projektmixen kan förändras avsevärt beroende på vilket applikationssegment en kund verkar i. Köpare som utvärderar leverantörer bör fråga direkt vilken andel av en butiks kapacitet som är femaxlig om deras projektpipeline inkluderar komplex geometri.
Femaxlig kapacitetsandel ökar med geometrisk komplexitet, vilket gör en butik med blandad konfiguration mer anpassningsbar för prototyper, lågvolymer och strukturella projekt.
Ytbearbetning och matningshastighetsförhållande vid CNC-bearbetning av metall
Ytkvalitet och bearbetningsmatningshastighet är nära kopplade variabler som varje metall cnc-tjänster leverantören måste balansera mot projektdeadlines. Snabbare matningshastigheter minskar i allmänhet cykeltid och kostnader men kan lämna mer uttalade verktygsmärken såvida de inte paras ihop med efterbearbetningar. Spridningsdiagrammet nedan illustrerar ett allmänt, illustrativt förhållande mellan matningshastighet och resulterande ytjämnhet över ett urval av vanliga aluminiumbearbetningsoperationer.
De spridda punkterna trendar uppåt från nedre vänstra till övre högra, vilket indikerar att när matningshastigheten ökar, tenderar ytjämnheten också att öka inom detta illustrativa prov. Detta generella förhållande är väldokumenterat inom bearbetningspraxis: högre matningshastigheter tar bort material snabbare men lämnar bredare, mer synliga spetsmärken mellan verktygspassage om inte en finbearbetning med reducerad matningshastighet läggs till efteråt. Spridningen av punkter på varje matningshastighetsnivå återspeglar också att verktygets kondition, materialhårdhet och kylmedelstillämpning introducerar variabilitet även vid en fast matningsinställning, vilket är anledningen till att erfarna maskinister sällan förlitar sig på enbart matningshastigheten för att förutsäga finishkvaliteten. För projekt med strikta kosmetiska krav eller krav på tätningsyta, en aluminiumbearbetningstjänst kommer typiskt att programmera ett grovbearbetningspass med högre matningshastigheter följt av ett långsammare finbearbetningspass för att uppnå den erforderliga ytråheten utan att förlänga den totala cykeltiden mer än nödvändigt. Köpare som anger snäva ytfinishkrav bör kommunicera detta tidigt, eftersom det påverkar både programmeringsstrategin och offererad ledtid.
Ytfinish och matningshastighet avväger mot varandra, så täta kosmetiska eller tätande ytor kräver vanligtvis en dedikerad långsammare efterbehandling.
Maskinutnyttjande: En ögonblicksbild av kapaciteten för CNC-bearbetningstjänster
Maskinanvändning är en praktisk indikator på hur effektivt en CNC-bearbetning Services shop hanterar sin utrustning över prototyper och produktionsarbete. En butiksutrustning med mycket lågt utnyttjande kan indikera underutnyttjad kapacitet eller schemaläggningsineffektivitet, medan en butik som kör nära fullt utnyttjande på komplex femaxlig utrustning kan få längre ledtider för nya beställningar. Mätaren nedan visar en illustrativ användningsbild för en femaxlig bearbetningscell under en typisk produktionsperiod.
En användningssiffra i detta allmänna sortiment tyder på att en butik kör sin femaxliga utrustning av högre värde på en betydande del av de tillgängliga skifttimmar samtidigt som den behåller en viss flexibilitet i schemaläggningen för att ta emot nya eller brådskande beställningar. Utnyttjande under detta intervall tyder ofta på underinvesteringar i försäljningspipeline eller överkapacitet i förhållande till efterfrågan, medan ett uthålligt utnyttjande över ungefär nittio procent ofta signalerar att en butik är nära kapacitetsbegränsad, vilket kan översättas till längre offererade ledtider för nya femaxliga arbeten. Detta mått är en anledning till att köpare utvärderar 5-axliga cnc-bearbetningstjänster leverantörer bör fråga direkt om aktuella ledtider snarare än att förlita sig på enbart marknadsförd kapacitet, eftersom en tekniskt kapabel maskin som är fullbokad inte hjälper ett projekt med en korttidsdeadline. Butiker som har en blandning av treaxlig, fyraaxlig och femaxlig utrustning har i allmänhet mer flexibilitet att flytta arbete med lägre komplexitet bort från begränsade femaxliga celler, vilket hjälper till att hålla den totala genomströmningen mer förutsägbar för kunderna.
Att bekräfta aktuell maskinanvändning och ledtid är lika viktigt som att bekräfta teknisk förmåga när man väljer en CNC-partner.
Underhållsvägledning för CNC-bearbetningsutrustning
Konsekvent delkvalitet från en CNC-bearbetning Services leverantören är starkt beroende av disciplinerat underhåll av utrustning. Speciellt fleraxliga maskiner ackumulerar slitage över mer rörliga leder och roterande komponenter, vilket gör förebyggande vård till en större faktor för långsiktig noggrannhet än på enklare utrustning.
Checklista för rutinunderhåll
- Inspektera spindellager och övervaka spindelns löpning regelbundet för att fånga tidiga tecken på slitage innan det påverkar ytfinishen
- Kontrollera kulskruvar, linjära styrningar och roterande axelkomponenter med avseende på spel och smörj efter ett fastställt schema
- Verifiera verktygshållarens skick och verktygsväxlarens kalibrering för att undvika dimensionsfel som uppstår på grund av inkonsekvent verktygsplacering
- Övervaka kylvätskekoncentration och filtrering, eftersom nedbruten kylvätska påskyndar verktygsslitage och kan påverka aluminiumytans kvalitet
- Kör periodiska axelkalibreringskontroller, särskilt på roterande axlar som används i 5-axliga CNC-bearbetningstjänster, för att bekräfta att positioneringsnoggrannheten inte har avvikit
- Håll kontrollprogramvara och efterbehandlare uppdaterade för att bibehålla kompatibilitet med aktuell CAM-programmering och undvika verktygsvägsfel
Intervallerna för förebyggande underhåll bör skalas med faktisk maskinanvändning och de material som skärs i stället för att följa en fast generisk kalender. En maskin som kör nästan kontinuerliga produktionsskift på hårdare legeringar som rostfritt stål kommer i allmänhet att behöva mer frekvent inspektion av verktyg och spindel än en som används främst för lättare aluminiumbearbetningsarbete. Roterande axlar på femaxliga maskiner förtjänar särskild uppmärksamhet, eftersom även små kalibreringsavvikelser i ett tappbord kan översättas till sammansatta positionsfel över en komplex, flersidig verktygsbana. Butiker som erbjuder pålitliga metall cnc-tjänster dokumenterar vanligtvis dessa underhållsintervall internt och spårar spindel- och axelprestandadata över tid, vilket möjliggör tidig upptäckt av slitage innan det påverkar levererade delar.
Materialhanteringspraxis har också betydelse för konsekventa resultat. Aluminiummaterial bör förvaras på ett sätt som undviker ytkontamination och hanteringsskador före bearbetning, eftersom ytfel kan påverka fixturnoggrannheten och den slutliga kosmetiska finishen. Att upprätthålla tydliga register över materialsats- och värmebehandlingscertifikat, där så är tillämpligt, stödjer spårbarheten för delar som används i strukturella eller säkerhetsrelevanta applikationer.
Roterande axelkalibrering och spindeltillståndsövervakning förtjänar särskild uppmärksamhet på fleraxliga maskiner för att förhindra gradvis noggrannhetsdrift.
Att välja en partner för CNC-bearbetning
Att välja en CNC-bearbetning Services partner för ett specifikt projekt handlar om att matcha kapacitet, kommunikation och nedströmsstöd till vad delen faktiskt kräver. En leverantör som endast bearbetar delar utan att granska design för tillverkningsbarhet lägger större risker på köparens sida, särskilt för komplex geometri som kan behöva små designjusteringar för att undvika alltför stora svårigheter med verktygsåtkomst eller tunna väggsektioner utan stöd. Leta efter en partner som granskar ritningar för bearbetningsproblem, till exempel djupa fickor som kräver långa, mindre stela verktyg, innan du bestämmer dig för en produktionskörning.
Det är också värt att utvärdera om en leverantör kan stödja ett projekt utöver den initiala bearbetningsoperationen. Många delar kräver sekundär efterbehandling som anodisering, pärlblästring eller målning, och att ha en tillverkare eller leverantör som kan koordinera dessa steg tillsammans med bearbetning minskar samordningsarbetet jämfört med att hantera separata leverantörer i varje steg. Leverantörer som också erbjuder 3D-utskrift för prototypframställning i tidigt skede och replikering av silikonformar för låg kostnad, högprecisionsproduktion i små partier ger kunderna en bredare uppsättning verktyg för att validera en design innan de förbinder sig till fullständiga CNC-produktionskörningar.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. verkar i detta utrymme som en OEM-kommersiell tillverkare av 3d-utskriftstjänster och ODM-leverantör av stor 3d-utskriftstjänster, och dess förmåga sträcker sig till avancerad bearbetning tillsammans med 3D-utskrift i harts, nylon och metall. Företagets designteam arbetar med kunder för att omvandla tidiga koncept till praktiska, tillverkningsbara produktdesigner, vilket är särskilt värdefullt när en del utvärderas för CNC-produktion och små justeringar av geometrin på ett meningsfullt sätt kan minska bearbetningstiden. Dess silikonformreplikeringsprocess stöder låg kostnad, högprecisionsproduktion i små partier när en design väl har validerats, och ytbehandlingar som målning appliceras internt för att få färdiga delar till ett presentationsklart tillstånd. Eftersom designstöd, CNC-bearbetning, 3D-utskrift och efterbehandling sitter på en enda plattform, arbetar kunder med den här typen av one-stop CNC-bearbetning Services partner kan gå från koncept till prototyp till produktionsklara aluminium- eller metalldelar utan att hantera flera externa leverantörer, vilket tenderar att minska både koordinationskostnader och total projekttid. Oavsett om en köpare är en designstudiogrossist som köper en liten sats av precisionskomponenter eller en tillverkare som skalar in i återkommande produktion, visar sig denna typ av integrerat stöd i allmänhet vara mer värdefullt under en produkts livslängd än någon enskild maskins specifikationsblad.
En leverantör som kombinerar designfeedback, CNC-bearbetning och efterbehandling under ett tak minskar koordinationsrisken över hela produktutvecklingscykeln.
Vanliga frågor
När behöver ett projekt 5-axliga cnc-bearbetningstjänster istället för standard 3-axlig fräsning?Femaxlig bearbetning rekommenderas generellt när en del har egenskaper på flera vinklade eller krökta ytor som annars skulle kräva flera separata inställningar på en treaxlig maskin. Konsolidering av dessa operationer i en kontinuerlig installation minskar kumulativa toleransfel och förbättrar ofta den totala cykeltiden trots den högre timhastigheten för femaxlig utrustning. |
Vilka toleranser kan en cnc-tjänst i aluminium normalt uppnå?Uppnåelig tolerans beror på maskinkonfiguration, detaljgeometri och installationsstrategi, men välskött CNC-utrustning kan generellt hålla toleranser i intervallet några hundradels millimeter för aluminiumdelar, med snävare toleranser mer konsekvent uppnåbara på fleraxlig utrustning som kräver färre inställningar. |
Är CNC-bearbetning lämplig för både prototyper och produktionskörningar?Ja, CNC-bearbetning används i stor utsträckning för båda ändamålen eftersom samma process och, i många fall, samma programmering kan bära en del från initial prototyp till låg- eller medelvolymproduktion, vilket är värdefullt för att validera passform och funktion innan du skalar vidare. |
Vilka material stöder metall cnc-tjänster vanligtvis förutom aluminium?Utöver aluminium inkluderar vanliga material rostfritt stål, legerat stål, mässing och titan, vart och ett valt baserat på hållfasthet, korrosionsbeständighet eller viktkrav. Materialvalet påverkar spindelhastighet, matningshastighet och val av verktyg, så det bör bekräftas tidigt i offertprocessen. |
Vad ska jag leta efter i en aluminiumbearbetningstjänst för ett långsiktigt partnerskap?Leta efter en tillverkare eller leverantör som erbjuder en blandad flotta av treaxlig, fyraaxlig och femaxlig utrustning, tydlig design-för-tillverkningsförmåga, intern efterbehandlingskapacitet och transparent kommunikation om aktuella ledtider och maskinanvändning för att hålla återkommande beställningar förutsägbara. |
Kontaktinformation
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Byggnad 7, nr 188, Hongni-sektionen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Upphovsrätt © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Manufacturers
