- 3D-utskriftstjänster

- CNC-bearbetningstjänster

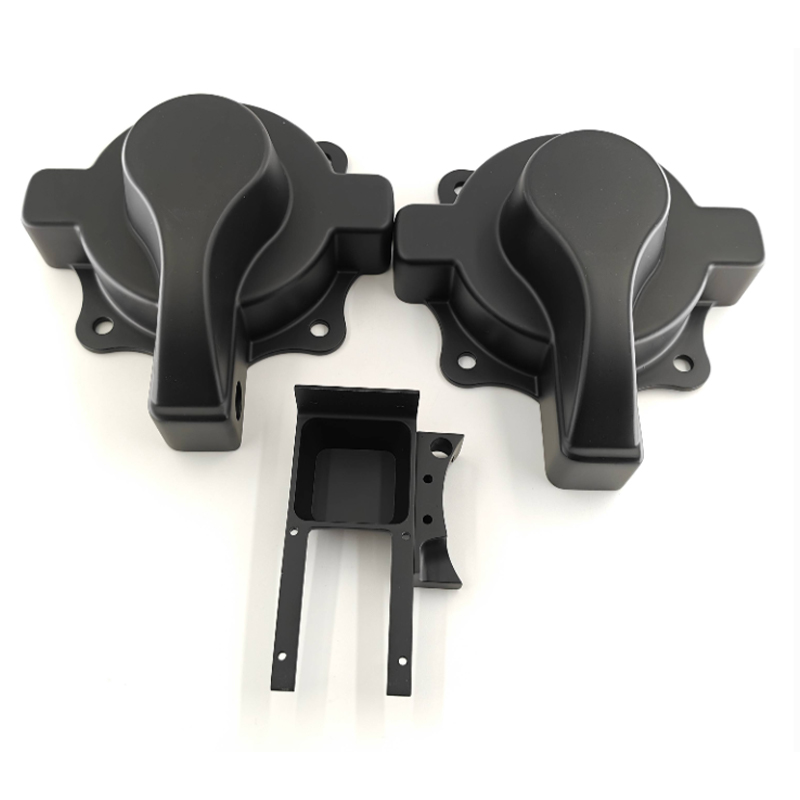
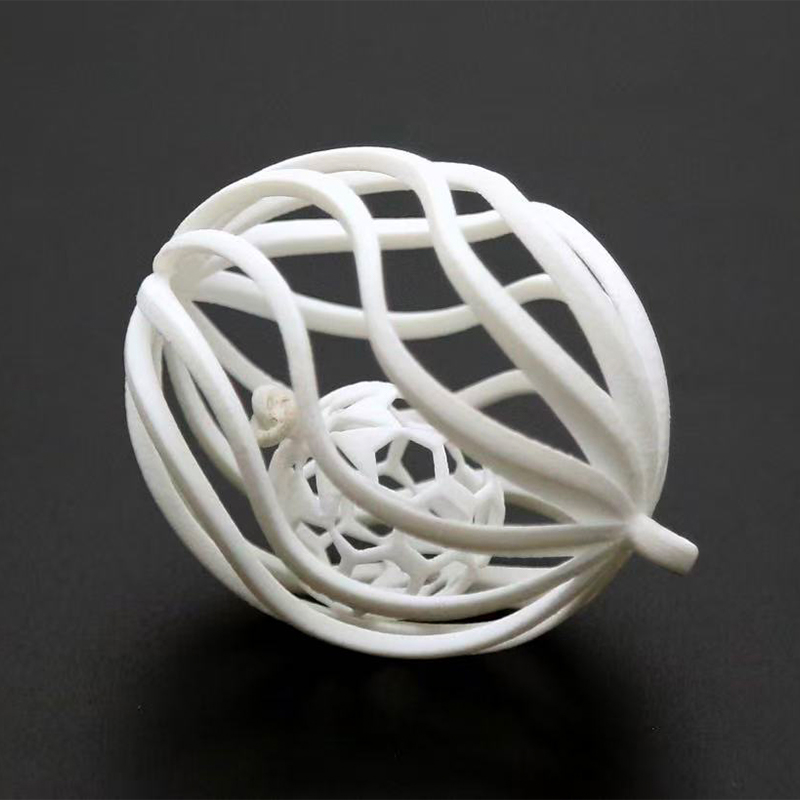
- Vakuumgjutning

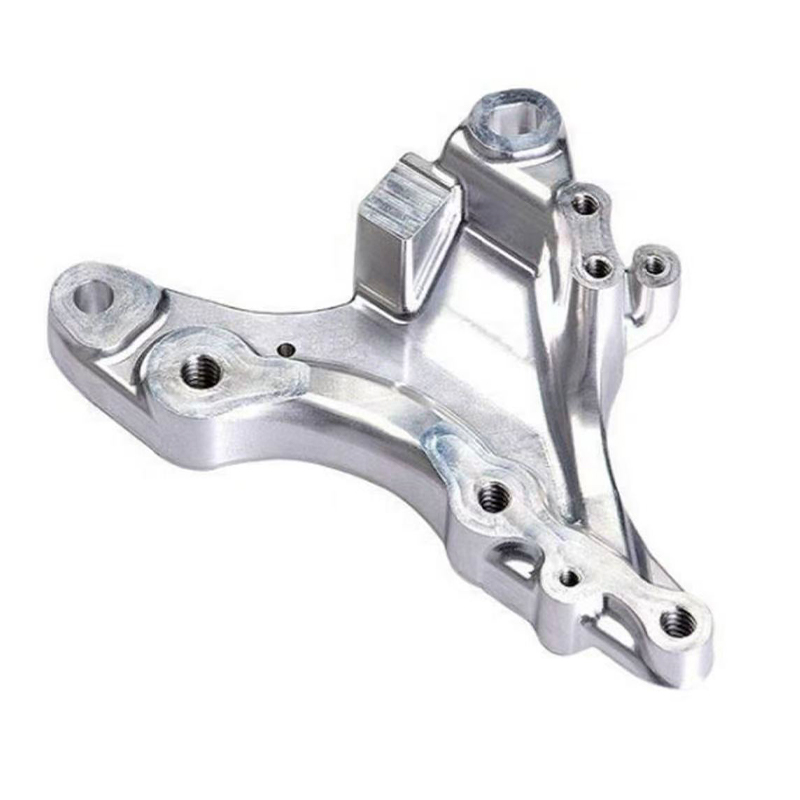
- Ytbearbetningstjänster

Hur man väljer 3D-utskriftstjänster för prototyper och produktion
3D-utskriftstjänster : Det korta svaret om att välja rätt leverantör
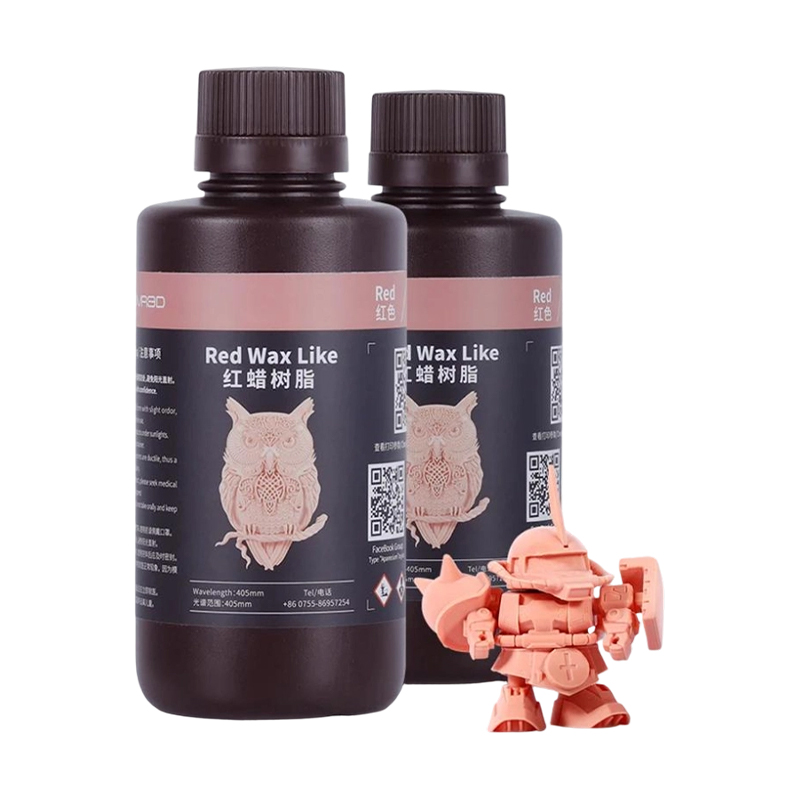
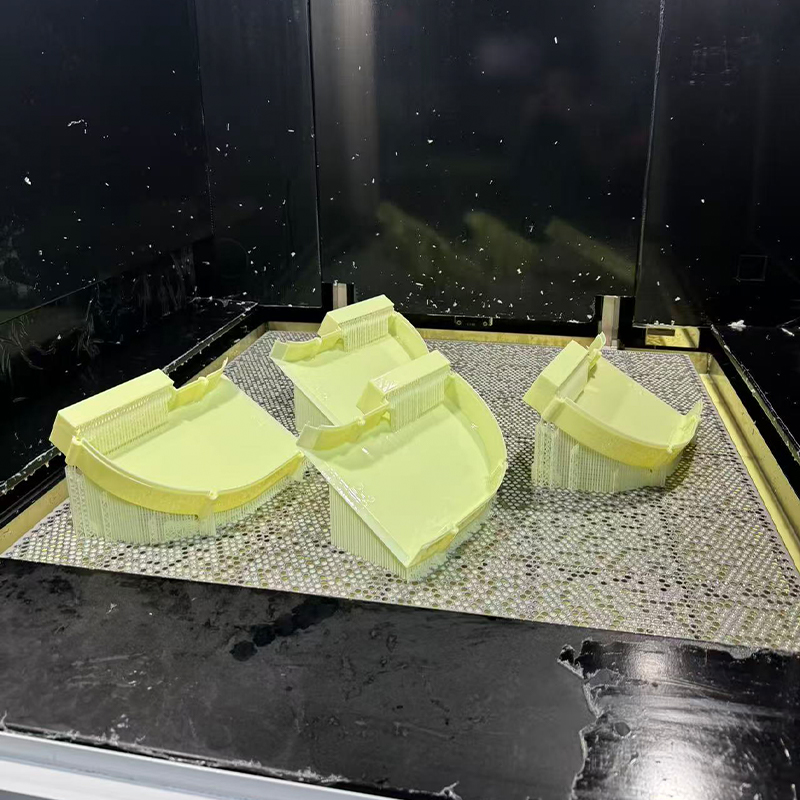
Rätt leverantör av 3D-utskriftstjänster är den vars process, material och efterbehandling matchar vad din del har att göra, inte den som har den längsta maskinlistan. I praktiken väljer de flesta köpare bland fyra beprövade vägar: SLA- eller DLP-harts för fina detaljer och släta ytor, SLS-nylon för funktionella delar, SLM-metall för starka eller värmeexponerade delar och FDM-plast för stora, tidiga modeller. Att få den matchen rätt i början sparar mer tid än någon förhandling senare.
Här är en situation vi ofta ser. Ett ingenjörsteam har en husdesign som ska gå till formsprutning om tre månader. De behöver tio delar som ser ut som slutprodukten för en mässa och tjugo till som kan överleva ett falltest och några veckors fälthantering. Det är två olika jobb. Att skicka båda till samma maskin kompromissar vanligtvis med antingen utseende eller styrka, medan bra 3D-utskriftstjänster delar arbetet: harts och färg för utställningsproverna, nylon för dropptestet.
Samma logik gäller när du söker efter en tillverkare eller leverantör av 3D-utskriftstjänster i Kina. En kompetent partner accepterar inte bara din fil och trycker på utskrift. De kontrollerar väggtjocklek, frågar var delen ska användas, föreslår ett lämpligare material och berättar i förväg vilka ytor som behöver bearbetas eller målas. Det samtalet är en starkare signal om kvalitet än någon utrustningslista.
Den här guiden är skriven för produktdesigners, ingenjörer och inköpsteam som beställer prototypr, jiggar, små partier och slutanvändningsdelar. Den täcker följande ämnen:
- Huvudtyperna av anpassade 3D-utskriftstjänster och vad var och en gör bra
- Hur ett jobb flyttas från en digital fil till en färdig del
- Hur man väljer mellan harts, nylon och metallmaterial
- När CNC-bearbetning eller replikering av silikonform passar bättre
- Hur man jämför en kommersiell leverantör av 3D-utskriftstjänster på de punkter som är viktiga
- Hur man sköter tryckta delar efter leverans
Börja med vad delen måste göra, välj sedan processen; att vända den ordningen är den vanligaste orsaken till omarbetning.
Vanliga typer av 3D-utskriftstjänster och deras egenskaper
ISO/ASTM 52900, standarden som definierar termer för additiv tillverkning, grupperar tekniken i sju processfamiljer. Kommersiella 3D-utskriftstjänster bygger för det mesta sitt erbjudande på tre av dem: karfotopolymerisation (SLA och DLP), pulverbäddfusion (SLS och SLM) och materialextrudering (FDM). Bläddra igenom korten nedan för att se hur var och en beter sig i riktiga projekt.
-
SLA harts
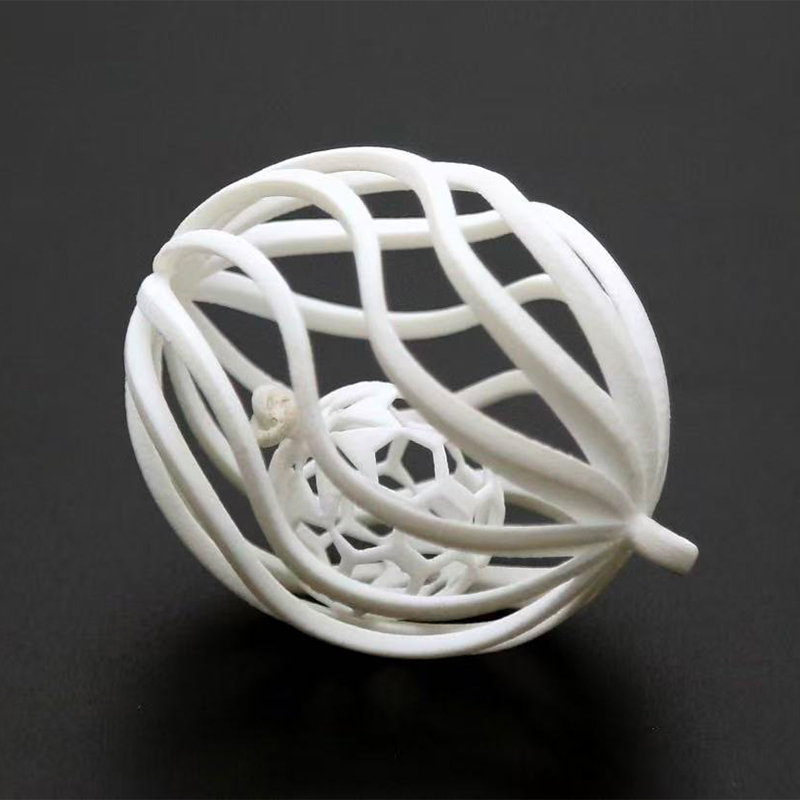
En UV-laser härdar flytande harts lager för lager. Den är stark på fina egenskaper, skarpa kanter och släta ytor.
Typiska användningsområden: utseendemodeller, mastermönster, klara delar och små höljen.
Se upp för: sprödhet i vissa hartser och långsam gulning under lång UV-exponering.
-
DLP-harts
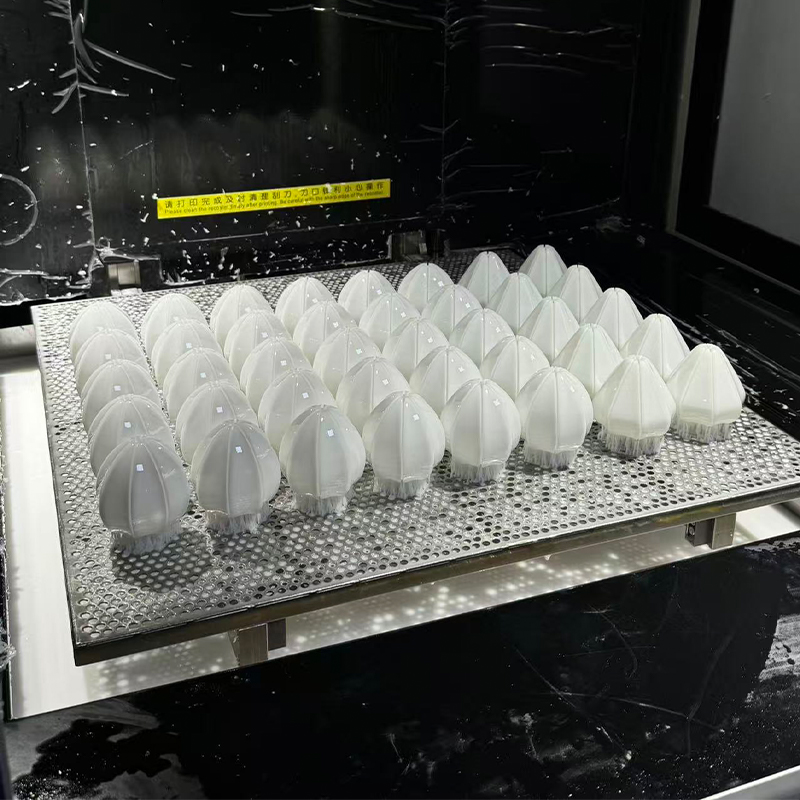
En projektor härdar ett helt lager på en gång, så byggtiden förblir stabil även med många små delar på en platta.
Typiska användningsområden: små detaljerade delar, kopplingar, miniatyrkomponenter och mönstersatser.
Se upp för: en mindre byggyta än många laserbaserade maskiner.
-
SLS nylon
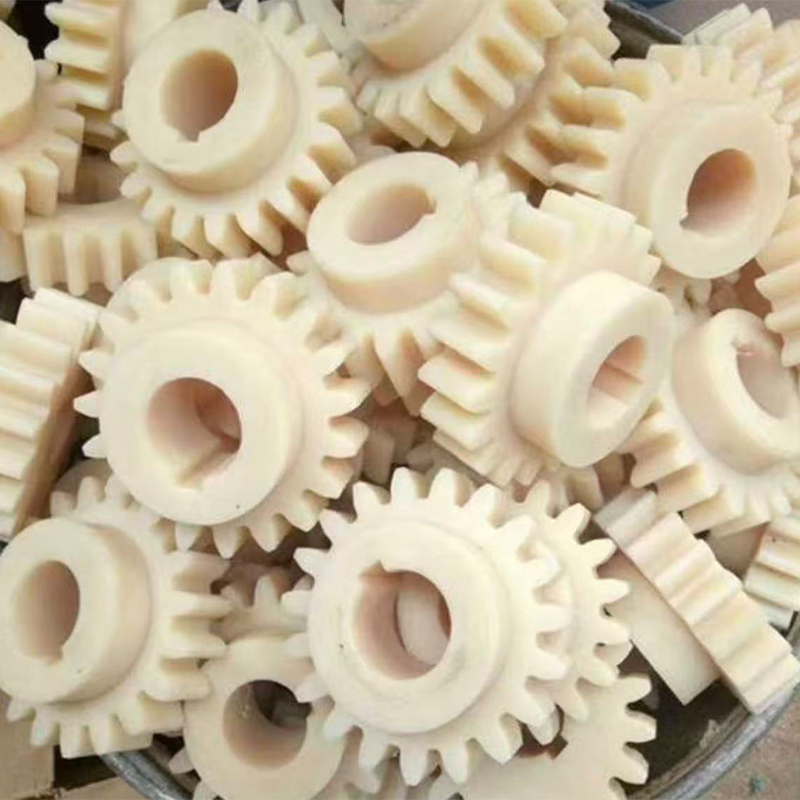
En lasersintrar nylonpulver. Det omgivande pulvret stöder delen, så komplexa former och rörliga sammansättningar är praktiska.
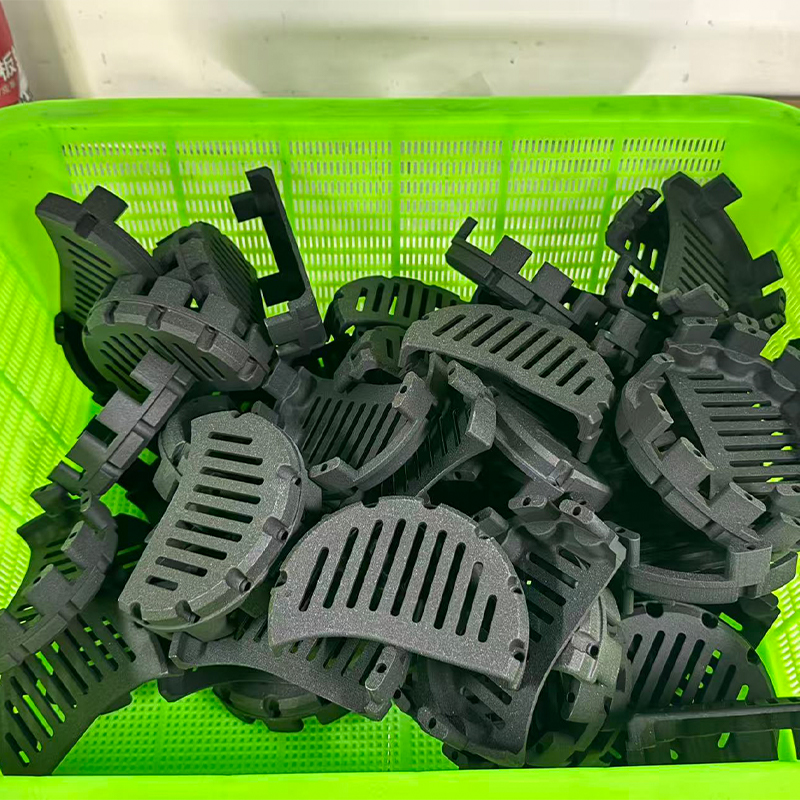
Typiska användningsområden: snäpppassningar, höljen, kanaler, funktionella prototyper och kortvariga slutanvändningsdelar.
Se upp för: en kornig yta om inte delen är färgad, blästrad eller slätad.
-
SLM metallll
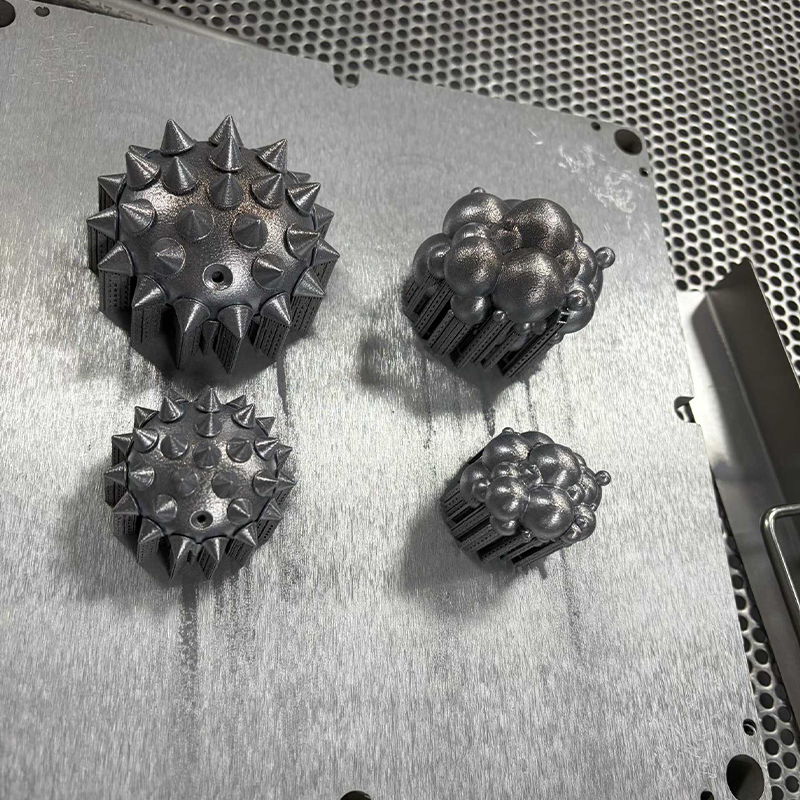
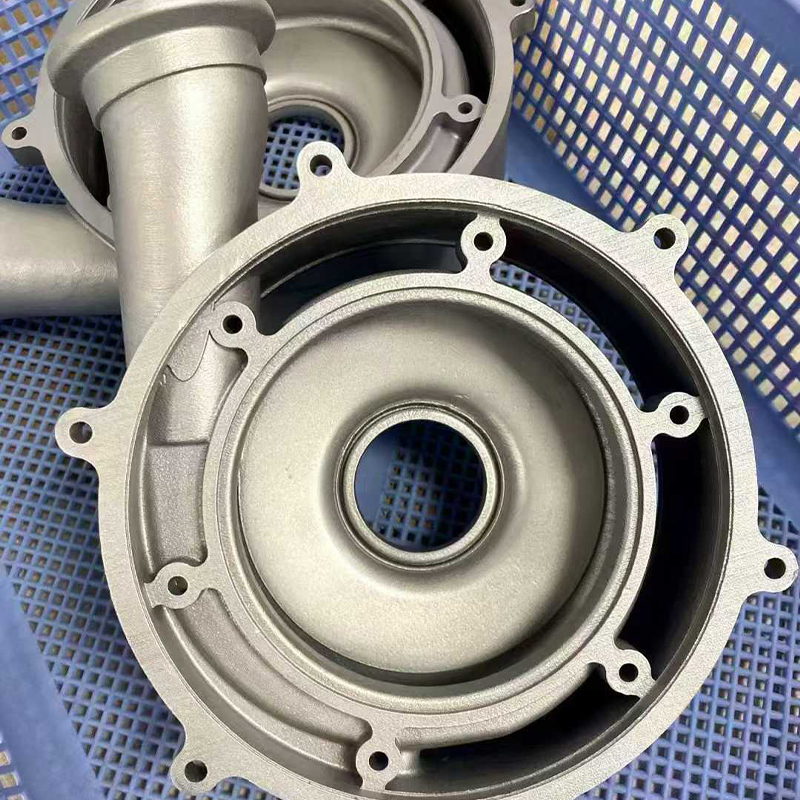
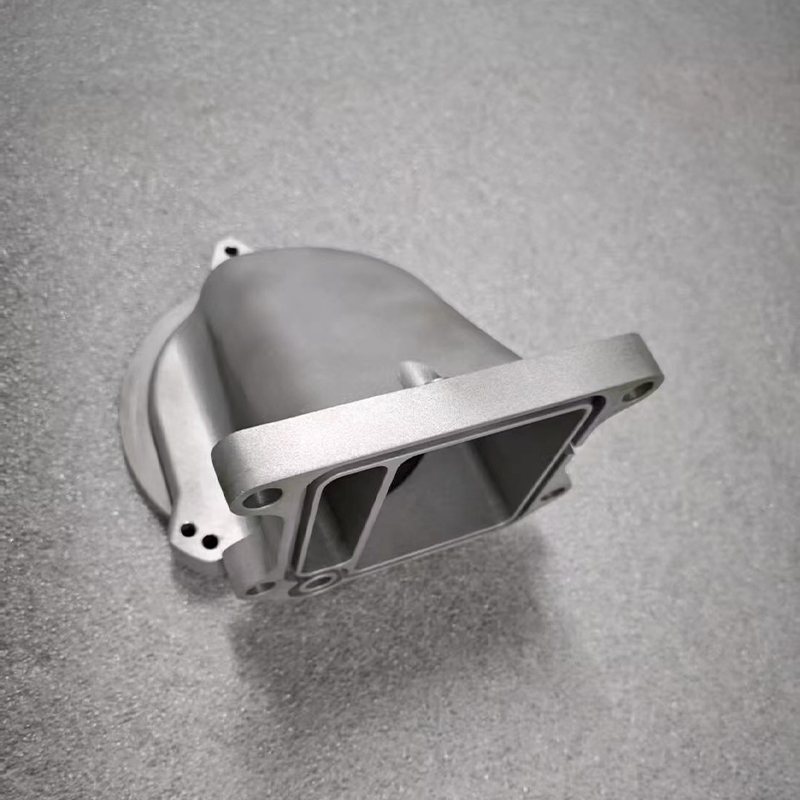
En laser smälter metallpulver helt i en skyddande atmosfär och producerar täta delar i aluminium, rostfritt stål och titanlegeringar.
Typiska användningsområden: fästen, grenrör, lätta strukturer och värmeexponerade komponenter.
Se upp för: stöd, kvarvarande stress och behovet av att bearbeta kritiska ytor.
-
FDM plast
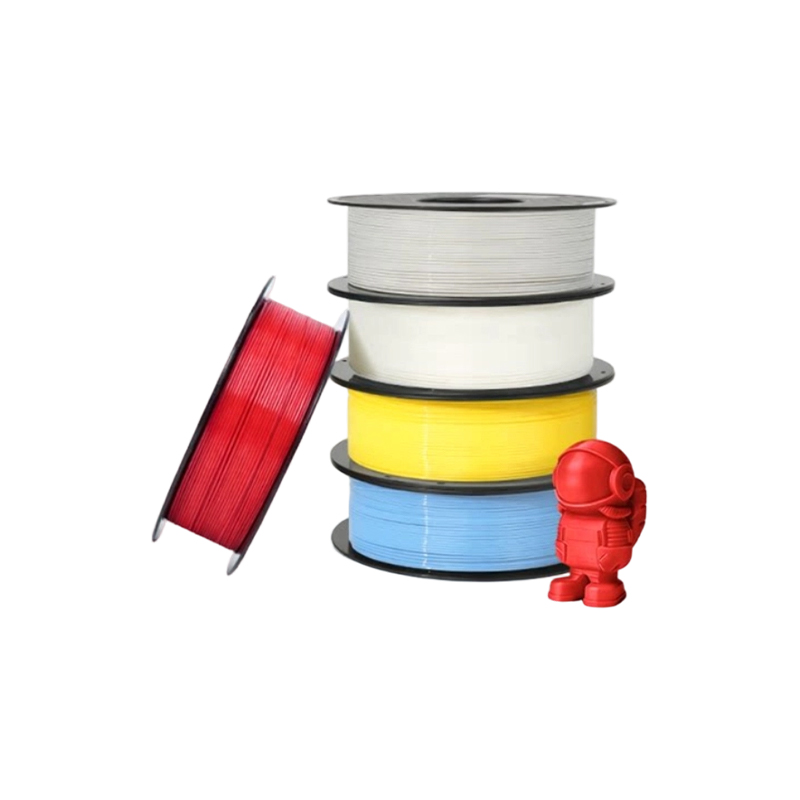
Ett uppvärmt munstycke lägger ner termoplastisk filament. Den passar stora delar och tidiga modeller.
Typiska användningsområden: armaturer, stora mockups och enkla höljen.
Se upp för: synliga lagerlinjer och lägre styrka mellan lagren.
Snabbreferenstabell
| Process | Typiska material | Bäst passform | Huvudbegränsning |
|---|---|---|---|
| SLA | Standard, sega, klara och högtemperaturhartser | Utseendemodeller och fina detaljer | Vissa hartser är spröda; UV-åldring över tid |
| DLP | Fotopolymerhartser | Små detaljerade delar i omgångar | Mindre byggyta |
| SLS | PA12 nylon och fyllda nylon | Funktionella delar, komplex geometri | Kornig byggd yta |
| SLM | AlSi10Mg aluminium, 316L rostfritt stål, titanlegering | Starka, lätta, värmetåliga delar | Stöd, stressavlastning, avsluta arbetet |
| FDM | ABS, PETG, PC och liknande termoplaster | Stora modeller och inventarier | Skiktlinjer, riktningsstyrka |
Många köpare frågar efter en enda anpassad 3D-utskriftstjänst och förväntar sig ett svar. I verkligheten kombinerar en erfaren leverantör av 3D-utskriftstjänster ofta rutter i ett projekt. En belysningshölje kan tryckas i SLA-harts för det synliga skalet, i SLS-nylon för det inre fästet och senare reproduceras i små omgångar genom silikonformar när designen är frusen. Att tänka i rutter snarare än i en enda maskin ger dig fler alternativ och färre överraskningar.
Tabellen nedan jämför de fem rutterna på fem kvaliteter som köpare höjer oftast. Mörkare celler betyder ett starkare resultat jämfört med de andra fyra vägarna, så läs det som en rankning snarare än en mätning.
Värmekartan visar varför ingen enskild process vinner varje kategori. SLA och DLP leder på detaljer och ytfinish, varför de är den vanliga utgångspunkten för utseendemodeller och mastermönster som senare ska målas eller kopieras i silikon. SLS nylon och SLM metall leder till styrka, och SLM tillför den högsta värmebeständigheten, vilket är viktigt för konsoler och komponenter nära motorer eller avgasvägar.
FDM rankas högst på byggstorlek, så det är fortfarande användbart för stora armaturer och tidiga modeller där ytkvaliteten är sekundär. För en tillverkare som erbjuder harts-, nylon- och metalltryck tillsammans med bearbetning och målning, blir den här typen av bord en praktisk vägledning för routing: varje del skickas till den process som passar dess huvudkrav och de återstående luckorna stängs med efterbehandling. Om din del behöver två eller tre av dessa egenskaper samtidigt, förvänta dig en kombinerad rutt snarare än en enda skrivare.
Varje process är starkast inom ett annat område, så matcha den som täcker ditt primära krav och avsluta resten med efterbehandling.
Hur industriella 3D-utskriftstjänster fungerar från fil till färdig del
Att förstå arbetsflödet hjälper dig att förutsäga var förseningar och kvalitetsproblem kommer ifrån. De flesta industriella 3D-utskriftstjänster följer samma sex steg, även om maskinerna skiljer sig åt.
- Filgranskning. Ingenjören kontrollerar din STEP, STL eller liknande 3D-modell för tunna väggar, slutna hålrum, saknade ytor och enheter. En bra recension flaggar problem före utskrift, inte efter.
- Process- och inriktningsval. Momentet tilldelas en process och en bygginriktning. Orientering påverkar ytkvalitet, hållfasthetsriktning, antal stöd och utskriftstiden.
- Utskrift. Maskinen bygger detaljen lager för lager. Skikttjockleken sträcker sig vanligtvis från ungefär 0,025 mm på finhartsmaskiner till 0,2 mm eller mer på FDM-utrustning.
- Rengöring och borttagning av stöd. Hartsdelar tvättas och UV-efterhärdas. Nylondelar är pulveriserade. Metallldelar värmebehandlas vid behov och skärs från byggplattan, och stöden tas bort.
- Efterbearbetning och efterbehandling. Slipning, blästring, färgning, grundning, målning, gängning eller bearbetning av kritiska ytor tillkommer enligt ritningen.
- Besiktning och packning. Nyckelmått kontrolleras, ytor inspekteras och delar packas så att fina detaljer inte skadas under transporten.
Lägg märke till att själva utskriften bara är ett steg. Köpare som endast bedömer en leverantör efter skrivarantal förbiser ofta hur mycket av den slutliga kvaliteten som kommer från steg fyra och fem. Vi återkommer till detta i efterbearbetningsavsnittet.
Designdetaljer som förändrar resultatet
Små designbeslut avgör ofta om en tryckt del fungerar. Tabellen nedan listar startvägledning som många tjänsteleverantörer använder när de granskar filer. Exakta gränser beror på maskinen, materialet och delstorleken, så behandla dessa som konversationsstarter snarare än fasta regler.
| Designfunktion | Harts (SLA, DLP) | Nylon (SLS) | Metall (SLM) | Plast (FDM) |
|---|---|---|---|---|
| Minsta väggtjocklek | Cirka 0,6 till 1,0 mm | Cirka 0,8 till 1,0 mm | Cirka 0,5 till 1,0 mm | Cirka 1,0 till 1,5 mm |
| Stödjer | Behövs för överhäng, kan lämna kontaktmärken | Behövs inte, puder stöder delen | Behövs för överhäng och värmereglering | Behövs för branta överhäng |
| Instängt material | Lägg till dräneringshål för flytande harts | Lägg till utrymningshål för löst pulver | Lägg till utrymningshål för löst pulver | Sällan ett problem |
| Trådar och täta hål | Tryck på eller lägg till bilagor efter utskrift | Tryck på eller lägg till bilagor efter utskrift | Maskin efter utskrift | Använd insatser för upprepad montering |
Två vanor räddar mest besvär. Markera först vilka ytor som är funktionella, såsom lagersäten, tätningsytor och passande ytor, så att leverantören kan planera bearbetning eller brotschning endast på dessa ytor. För det andra, undvik att designa helt slutna hålrum om du inte lägger till hål för att ta bort pulver eller harts; en ihålig del som inte kan tömmas kommer antingen att avvisas eller anlända tyngre och svagare än tänkt.
Utskrift är ett steg i en sexstegskedja och designval som görs innan det första lagret avgör det mesta som händer efter det.
Material för anpassade 3D-utskriftstjänster: harts, nylon och metall
Materialval driver styrka, utseende, värmetolerans och hur delen åldras. En anpassad 3D-utskriftstjänst bör kunna förklara varför den rekommenderar ett material framför ett annat i klartext, kopplat till ditt användningsfall. De två kolumnerna nedan delar upp alternativen i polymerer och metaller.
Polymerer: harts, nylon och plast
| Metaller för SLM-utskrift
|
Materialval på ett ögonblick
| Material | Typisk användning | Styrka | Begränsning |
|---|---|---|---|
| Tufft harts | Visa modeller, form- och passformskontroller | Bra detail, smooth surface | Kan bli skör med åldern eller UV |
| PA12 nylon | Snäpppassningar, hus, kanaler | Hållbar, bra utmattningsbeteende | Absorberar fukt långsamt |
| AlSi10Mg aluminium | Ljusfästen, kylflänsar | Låg vikt, värmeledningsförmåga | Behöver avstressning, efterbehandling |
| 316L rostfritt stål | Vätskedelar, korrosionsexponerade delar | Korrosionsbeständighet, seghet | Tyngre, långsammare att avsluta |
| Titanlegering | Lätta konstruktionsdelar | Styrka-to-weight ratio | Krävande process, längre ledtid |
Frågor att lösa innan du väljer ett material
- Vilken är den högsta temperaturen som delen kommer att se och hur länge?
- Kommer den att bära last en gång, upprepade gånger, eller bara hålla sin form?
- Kommer den att möta oljor, rengöringsmedel, vatten eller utomhusljus?
- Behöver det se ut som en färdig produkt, eller bara passform och funktion?
- Hur många bitar behöver du nu och hur många senare?
Att svara på dessa fem frågor i din förfrågan förkortar vanligtvis offertslingan med en hel omgång e-postmeddelanden, eftersom ingenjören kan rekommendera ett material utan att gissa.
Temperatur, belastning, miljö och utseende är de fyra fakta som avgör materialet; dela dem i ditt första meddelande.
Ansökningar och urvalspunkter för industriella och kommersiella 3D-utskriftstjänster
Industriella 3D-utskriftstjänster förekommer i nästan alla tillverkningssektorer, men anledningarna till att människor använder dem är förvånansvärt konsekventa: de behöver en fysisk del snabbare än verktygen tillåter, eller så behöver de en form som andra metoder kämpar för att göra. De två kolumnerna nedan kopplar samman typiska scenarier med de punkter som är viktiga när man väljer leverantör för var och en.
Vanliga tillämpningsscenarier
| Urvalspunkter att kontrollera
|
Storskaliga 3D-utskriftstjänster
När köpare söker efter storskaliga 3D-utskriftstjänster menar de vanligtvis en av två saker: en enskild del som överstiger byggvolymen för standardmaskiner, eller många medelstora delar som behövs i en sats. Det första fallet löses vanligtvis genom att dela upp modellen i sektioner med inriktningsfunktioner som nycklar eller stift, skriva ut sektionerna, sedan limma och avsluta sömmarna så att fogen försvinner under färgen. Det andra fallet löses genom att kapsla delar effektivt och genom att välja en process, såsom SLS nylon, där många delar delar en konstruktion.
Fråga en potentiell leverantör hur de hanterar sömmar och planhet på delade delar. Ett tydligt svar, helst med ett exempelfoto, säger dig mycket mer än en angiven maximal dimension.
Små partier och broproduktion
En annan växande användning är broproduktion, där tryckta eller gjutna delar fyller gapet mellan prototyp och massproduktion. Om din formspruta kommer att ta åtta till tolv veckor att bygga, kan en kommersiell leverantör av 3D-utskriftstjänster hålla igång din pilotlinje, fältförsök eller tidiga kundorder. För utseendedelar tar replikering av silikonform ofta över när ett mastermönster har godkänts, eftersom en enda form kan producera en liten sats av konsekventa kopior. Genom att välja en leverantör som erbjuder både utskrift och replikering undviks överföring av filer och ritningar mellan företag.
Välj en leverantör efter hur väl den stödjer ditt nästa steg, inte bara den nuvarande prototypen.
Detaljerad jämförelse av 3D-utskriftstjänster, CNC-bearbetning och replikering av silikonformar
Många projekt behöver inte alls 3D-utskrift, och en ärlig leverantör kommer att berätta det. Tabellen jämför de tre vanligaste vägarna för prototyper och små partier så att du kan se var var och en passar.
| Faktor | 3D-utskrift | CNC-bearbetning | Replikering av silikonform |
|---|---|---|---|
| Typisk mängd | Ett till några dussin | Ett till flera hundra | Ungefär 10 till 50 exemplar, beroende på mögellivslängd |
| Geometri frihet | Mycket hög, interna kanaler och galler möjliga | Begränsad av verktygsåtkomst | Följer mastermönstret |
| Materialval | Hartser, nylon, metallpulver, termoplaster | Brett utbud av solida metaller och plaster | Polyuretanhartser som imiterar vanliga plaster och gummin |
| Yta as produced | Varva linjer eller ådring tills du är klar | Verktygsmärken, lätt att förfina | Slät, kopierar huvudytan |
| Tolerans | Måttlig, processberoende | Täta på maskinbearbetade funktioner | Måttlig, krympning måste beaktas |
| Uppstartstid | Snabbt, utan verktyg | Snabbt, fixering behövs | Mästare och mögel behövs först |
| Bäst för | Komplexa former, tidiga iterationer | Snäv tolerans, styrka, metalldelar | Små partier som ser likadana ut |
Noggrannhet är den faktor som köpare frågar mest om, och det är också den som oftast missförstås. Nästa diagram visar indikativa arbetstoleranser för varje utskriftsrutt. Läs den som en planeringshjälp, eftersom faktiska resultat beror på delstorlek, geometri, orientering och maskinkalibrering.
Diagrammet visar att hartsvägar sitter i den snäva änden för små detaljer, varför de är valda för kopplingar, fina höljen och mönster där passformen är viktig. SLM-metall faller i ett liknande band för små delar, men siffrorna gäller för tryckta detaljer, och kritiska hål eller passande ytor bearbetas normalt efteråt för att nå snävare gränser.
SLS nylon och FDM visar bredare värden eftersom pulverkrympning, termiskt beteende och lageravsättning alla ger variation, särskilt på långa eller tunna delar. För en leverantör som också driver CNC-bearbetning är denna skillnad lätt att hantera: den tryckta kroppen tillhandahåller geometrin, och en kort bearbetningsoperation avslutar de få funktioner som behöver strängare kontroll. När du skickar en ritning, markera vilka mått som är kritiska och vilka som endast är referens, eftersom detta låter ingenjören anstränga sig där det räknas.
Sammantaget är den praktiska regeln enkel. Använd utskrift när formkomplexitet eller hastighet är huvudbegränsningen, bearbetning när tolerans eller material är det, och silikonreplikering när du behöver flera look-alike-delar från en godkänd master.
Skriv ut för form, maskin för tolerans, replikera för små partier och kombinera dem när en del behöver mer än en styrka.
Efterbearbetning och ytbehandling: var ledtiden verkligen går
Nya köpare blir ofta förvånade över att en del som skrivs ut över natten kan ta flera dagar att leverera. Anledningen är att efterbehandling, inte tryckning, tenderar att ta den största delen av schemat för utseendedelar. Genom att förstå detta tidigt kan du planera realistiska milstolpar och undvika press i sista minuten.
Typiska efterbehandlingsvägar efter process
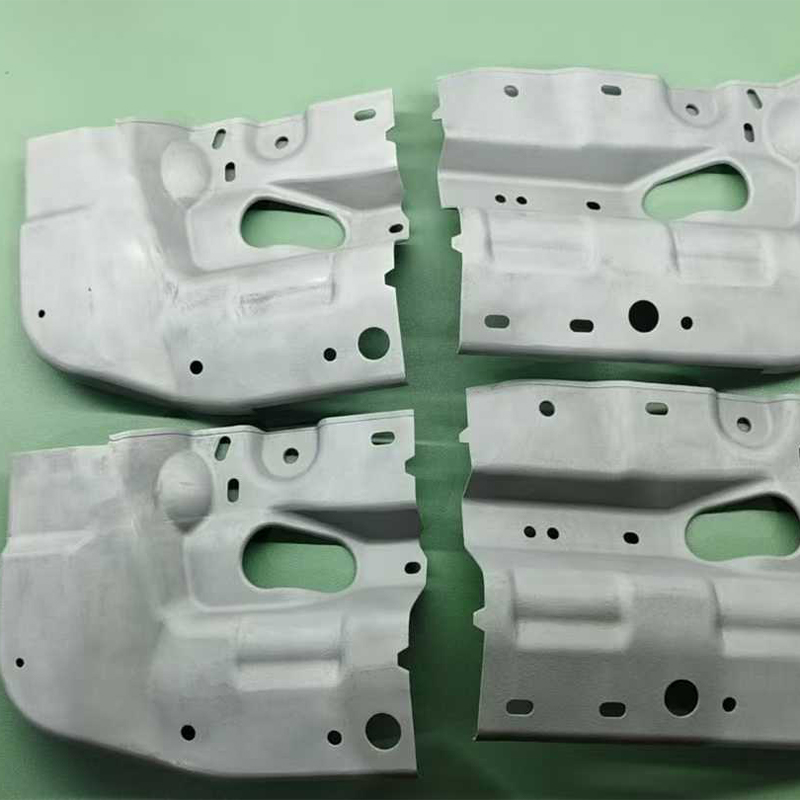
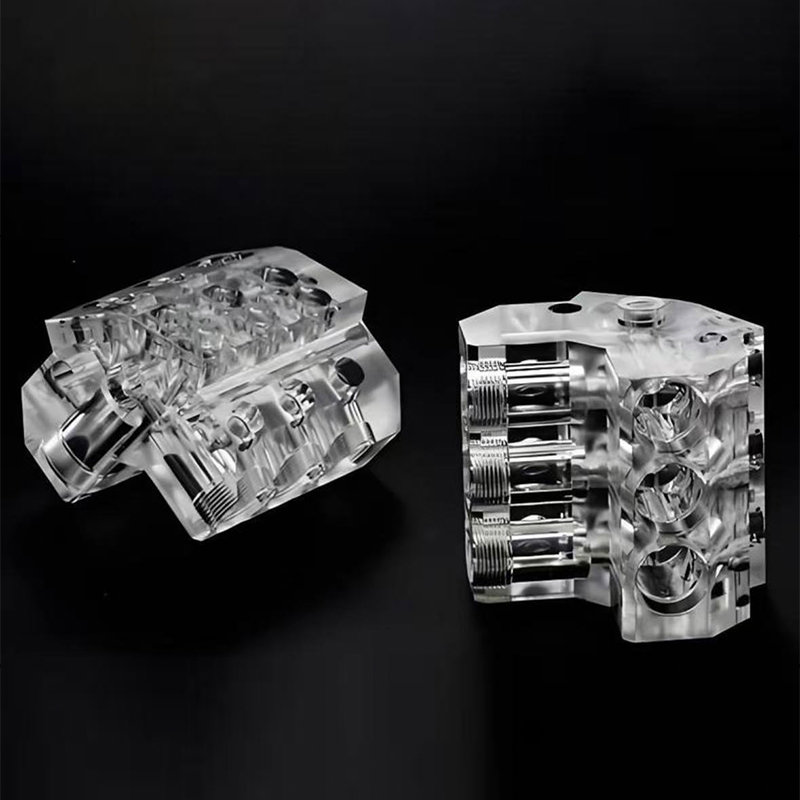
- Hartsdelar: stödborttagning, slipning, spackel vid behov, primer, färgmålning och klarlack. Delar som måste vara transparenta poleras och beläggs snarare än målade.
- Nylon delar: pärlblästring för en jämn matt struktur, färgning för konsekvent färg och ång- eller tumlingsutjämning när en jämnare yta behövs.
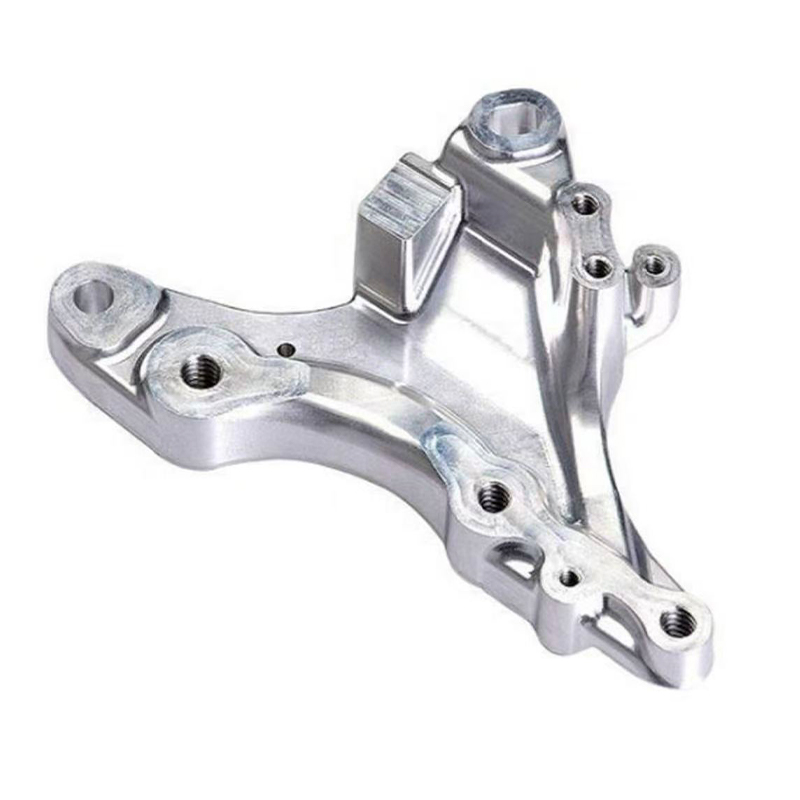
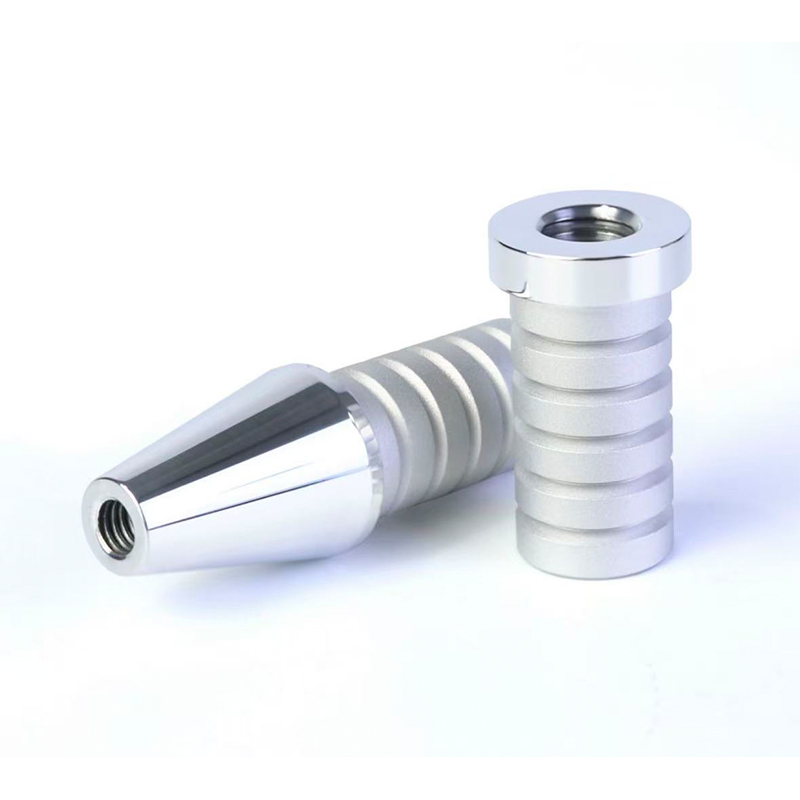
- Metalldelar: spänningsavlastning, borttagning från byggplattan, borttagning av stöd, bearbetning av kritiska ytor, blästring eller polering och valfri anodisering eller passivering.
- FDM delar: slipning, spackling och målning för utseende, eller acetonfria utjämningsmetoder anpassade till materialet.
Diagrammet nedan visar en indikativ uppdelning av ledtiden för tre typiska projekt. Varje stapel lägger till upp till hundra procent av schemat för den projekttypen, och siffrorna illustrerar vanliga mönster snarare än fasta regler.
Den visuella hartsprototypen lägger den största delen av sitt schema på efterbehandling, eftersom slipning, grundning och målning måste göras i etapper med torktid mellan dem. Själva tryckningen är en blygsam del, även om många köpare antar att det dominerar.
Den funktionella nylondelen vänder bilden: tryckning och pulverisering tar en större del, medan finishen är lättare eftersom en blästrad eller färgad yta ofta är acceptabel. För metallfästet blir rengöring och efterbearbetning, som inkluderar avspänning, plåtborttagning och stödborttagning, det största blocket, och ett kort efterbehandlingssteg följer.
Därför har en leverantör med målning och bearbetning under ett tak en praktisk fördel vid blandade projekt. Färre överlämningar minskar väntetiden mellan stegen, och samma team kan se hur ett slutbeslut påverkar dimensionerna. Om ditt schema är snävt, fråga leverantören vilket skede som sannolikt kommer att vara det längsta för din specifika del, och bestäm sedan om en enklare finish skulle uppfylla ditt behov.
Planera efterbehandling i designen
Målning tillför ett beläggningsskikt, ofta några hundradels millimeter per skikt, vilket har betydelse för snäpppassningar och täta monteringar. Berätta tidigt för leverantören om en passande yta ska målas, så att modellen kan justeras eller den ytan kan maskeras. Detsamma gäller anodisering på aluminium, där beläggningen växer något på varje sida och kan påverka små hål och gängor.
Efterbehandling, inte tryckning, bestämmer ofta leveransdatumet för utseendedetaljer, så bestäm ytans krav innan du lägger beställningen.
Hur man utvärderar en tillverkare eller leverantör av 3D-utskriftstjänster i Kina
Inköp från en kinesisk tillverkare av 3D-utskriftstjänster ger tillgång till ett brett materialval, mogna färdigheter i efterbehandling och lyhörd vändning, men kvalitet och kommunikation varierar fortfarande mellan leverantörer. Stegen nedan gör en vag sökning efter leverantörer av 3D-utskriftstjänster till en strukturerad jämförelse.
Vad du ska skicka med en förfrågan
- En 3D-modell i STEP- eller STL-format, med angivna enheter
- En 2D-ritning som markerar kritiska dimensioner, trådar och matchande ytor
- Kvantitet nu och förväntad kvantitet senare
- Materialpreferens eller den prestanda du behöver, såsom temperatur och belastning
- Ytkrav, såsom rå, blästrad, målad eller polerad
- Mål leveransdatum och destination
Vad en duktig leverantör gör i gengäld
- Svarar med specifika frågor om funktion, inte bara en begäran om filen
- Påpekar designrisker, såsom tunna väggar eller instängt pulver, före produktion
- Förklarar vad som är möjligt som tryckt och vad som behöver bearbetas
- Skickar förloppsfoton och inspektionsresultat för viktiga funktioner
- Packar fina och målade delar med skydd anpassat för internationell frakt
Ett exempel på denna enkla metod är Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd., en OEM- och ODM-leverantör av 3D-utskriftstjänster. Dess designteam förvandlar klientidéer till praktiska produktdesigner, och fabriken trycker i harts, nylon och metall, med stöd av avancerad bearbetning. Replikering av silikonform stöder exakt produktion i små partier, och ytbehandlingar som målning förbättrar det slutliga utseendet. Att behålla design, utskrift, replikering och efterbehandling på en plattform innebär att samma team följer ett projekt från idé till levererad del, vilket minskar handoffs och sparar tid.
Många köpare använder också ett enkelt styrkort för att jämföra leverantörer. Diagrammet nedan visar ett exempel på viktning som köpare kan anpassa, baserat på typiska upphandlingsprioriteringar för prototyper och småbatcharbete snarare än någon industristatistik. Behandla procentsatserna som en utgångspunkt och flytta dem efter vad ditt projekt behöver mest.
Process- och materialpassning får störst andel eftersom en leverantör som saknar rätt teknik inte kan kompensera med snabbhet eller service. Kvalitetskontroll och ledtid med kommunikation följer lika mycket, eftersom en sen eller osäker leverans kan vara lika skadlig för ett utvecklingsschema som ett dimensionellt fel.
Efterbehandling väger mer än många förstagångsköpare förväntar sig, vilket länkar tillbaka till ledtidsdiagrammet: efterbehandlingsförmågan påverkar både utseende och leveransdatum. Teknisk feedback får en mindre men meningsfull andel, och det är ofta den bästa prediktorn för hur smidigt projektet kommer att bli, eftersom en leverantör som ställer bra frågor tidigt brukar undvika omarbetning senare.
Du kan justera dessa vikter för ditt eget fodral. Ett team som beställer en enda metalldel kan öka inspektionen, medan ett team som förbereder ett mässprov kan öka efterbehandling och kommunikation. Oavsett vikt gör att två eller tre leverantörer poängsätts på samma blad gör jämförelsen mer objektiv och lättare att förklara för kollegor.
Börja med en provbeställning
Om du arbetar med en ny leverantör är en liten provbeställning det mest tillförlitliga testet. Välj en del som innehåller de egenskaper du bryr dig om, såsom tunna väggar, en tät borrning och en målad yta, och bedöm resultatet på måttnoggrannhet, ytkvalitet, packning och hur tydligt leverantören kommunicerade. Ett enda prov lär dig mer om en partner än någon broschyr.
Bedöm en leverantör efter de frågor den ställer och efterbehandlingen den kontrollerar, bekräfta sedan med en liten provbeställning.
Underhåll och skötsel av 3D-printade delar
Tryckta delar behöver mindre vård än många förväntar sig, men rätt vanor förlänger deras livslängd, särskilt för harts och nylon. Tabellen sammanfattar huvudpunkterna efter material.
| Material | Rekommenderad vård | Undvik |
|---|---|---|
| Resin | Torka av med en mjuk trasa, förvara borta från direkt solljus, håll målade ytor fria från lösningsmedel | Lång exponering utomhus, plötslig påverkan i kalla förhållanden |
| Nylon | Rengör med mild tvål och vatten, torka ordentligt, förvara på en torr plats | Långvarig fuktförvaring, som kan ändra styvhet och storlek något |
| Aluminium | Förvaras torrt, torka bort rester, skydda bearbetade ansikten med en tunn film av olja om de förvaras länge | Kontakt med salt eller starka alkaliska rengöringsmedel |
| Rostfritt stål | Skölj efter exponering för kemikalier, rengör med icke-slipande kuddar | Stålull, som kan lämna partiklar som orsakar rostfläckar |
| FDM plast | Håll borta från värmekällor, rengör med en fuktig trasa | Laster som drar isär lager och lagring nära heta ytor |
Några extra vanor hjälper. Inspektera snäpppassningar och gängade insatser med jämna mellanrum, eftersom upprepad montering sliter på dem först. Om en fixtur eller jigg används dagligen, behåll en reserv eller en andra revision så att produktionen inte stannar när en del slits ut. För målade delar, bättra spån tidigt för att förhindra att fukt kryper under beläggningen. Anteckna slutligen materialet och tryckdatumet i ditt ritningsarkiv, så att en återkommande beställning kan matcha originalet exakt.
Håll utskrivna delar torra, rena och borta från värme och starkt solljus, och ha en reservdel för allt som används varje dag.
Vanliga frågor om 3D-utskriftstjänster
F1: Vad är 3D-utskriftstjänster och vem använder dem?3D-utskrift services are manufacturing services in which a supplier builds parts from your digital model using additive processes such as SLA, SLS, SLM and FDM, then finishes and inspects them. Product designers, equipment makers, automotive and electronics teams and sourcing departments use them for prototypes, fixtures, small batches and parts with complex shapes. Because no tooling is needed, you can move from file to part in days rather than weeks. |
F2: Vilken 3D-utskriftsprocess passar funktionella prototyper?SLS nylon är ett vanligt val för funktionella prototyper eftersom det erbjuder hållbara, lätt flexibla delar och behöver inga stödstrukturer, vilket möjliggör snäpppassningar och rörliga sammansättningar. För delar som utsätts för värme eller högre belastning övervägs ofta SLM-metall. Om prototypen också ska se ut som en färdig produkt får en leverantör trycka funktionsversionen i nylon och den visuella versionen i harts. |
F3: Hur exakta är industriella 3D-utskriftstjänster?Noggrannheten beror på process, delstorlek, geometri och orientering. Hartsprocesser är i allmänhet de mest exakta för små detaljer, medan nylon och FDM uppvisar större variation. För snäva gränser för hål, gängor eller passande ytor, trycker leverantörer vanligtvis med en liten mängd och avslutar dessa funktioner genom att bearbeta eller brotscha. Att markera kritiska mått på din ritning hjälper ingenjören att planera detta korrekt. |
F4: Kan en tillverkare av 3D-utskriftstjänster hantera stora delar?Ja, i de flesta fall. Delar som är större än en enda byggvolym är vanligtvis indelade i sektioner med justeringsfunktioner, tryckta, limmade och färdiga så att sömmarna döljs. Stora mängder medelstora delar kan kapslas ihop i en konstruktion. Be leverantören om bilder av liknande delade eller stora delar, och bekräfta hur de kontrollerar planhet och sömkvalitet. |
F5: Hur lång tid tar vanligtvis 3D-utskriftstjänster?Enkla harts- eller nylondelar kan ofta vara klara inom några arbetsdagar, medan målade delar och metalldelar tar längre tid på grund av efterbehandling och värmebehandling. Schemat beror på delstorlek, kvantitet, material och ytbehov. Fråga din leverantör vilket steg som sannolikt tar längst tid för din del och om en enklare finish skulle kunna förkorta det. |
F6: Hur väljer jag mellan 3D-utskrift, CNC-bearbetning och replikering av silikonformar?Välj 3D-utskrift när formkomplexiteten eller hastigheten är viktigast, CNC-bearbetning när snäva toleranser eller ett specifikt fast material krävs, och silikonformreplikering när du behöver flera konsekventa look-alike-delar från en godkänd master. Många projekt använder mer än en väg. En leverantör som erbjuder alla tre, tillsammans med målning och efterbehandling, kan rekommendera den kombination som passar din ritning och kvantitet. |
Kontaktinformation
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Byggnad 7, nr 188, Hongni-sektionen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Upphovsrätt © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Manufacturers
