- 3D-utskriftstjänster

- CNC-bearbetningstjänster

- Vakuumgjutning

- Ytbearbetningstjänster

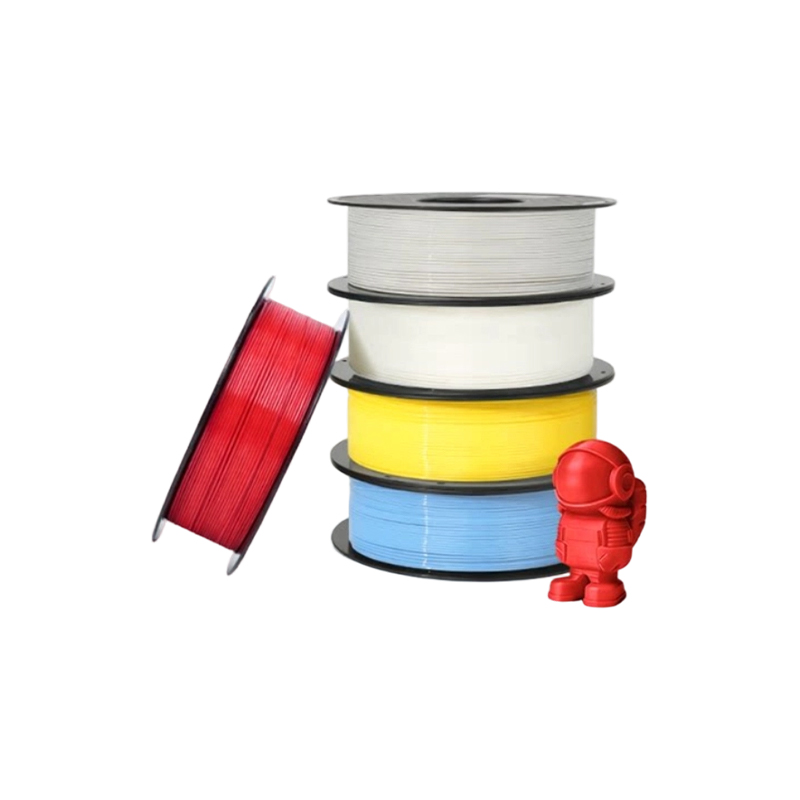
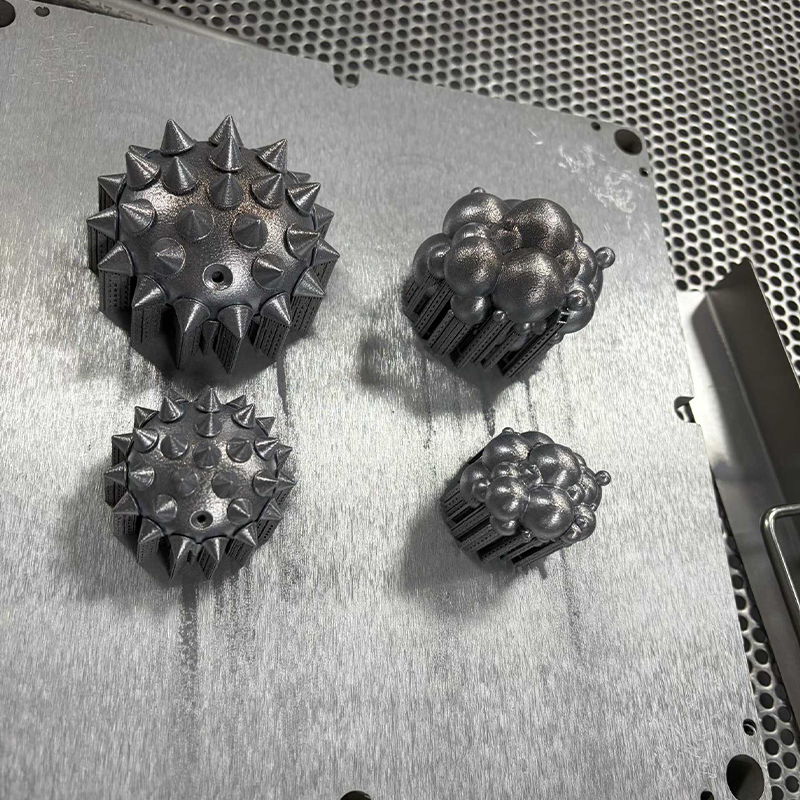
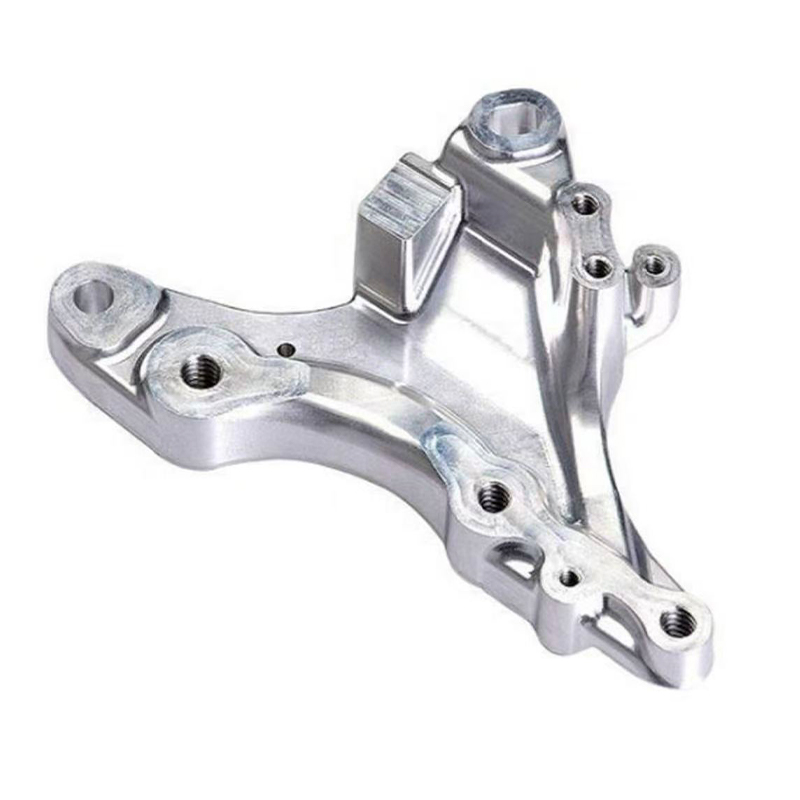
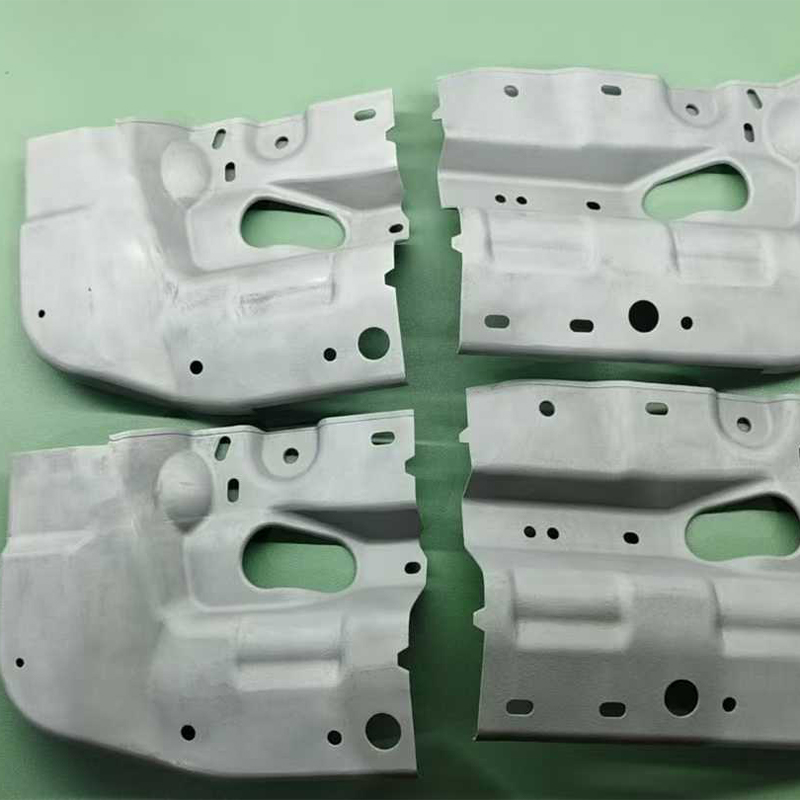
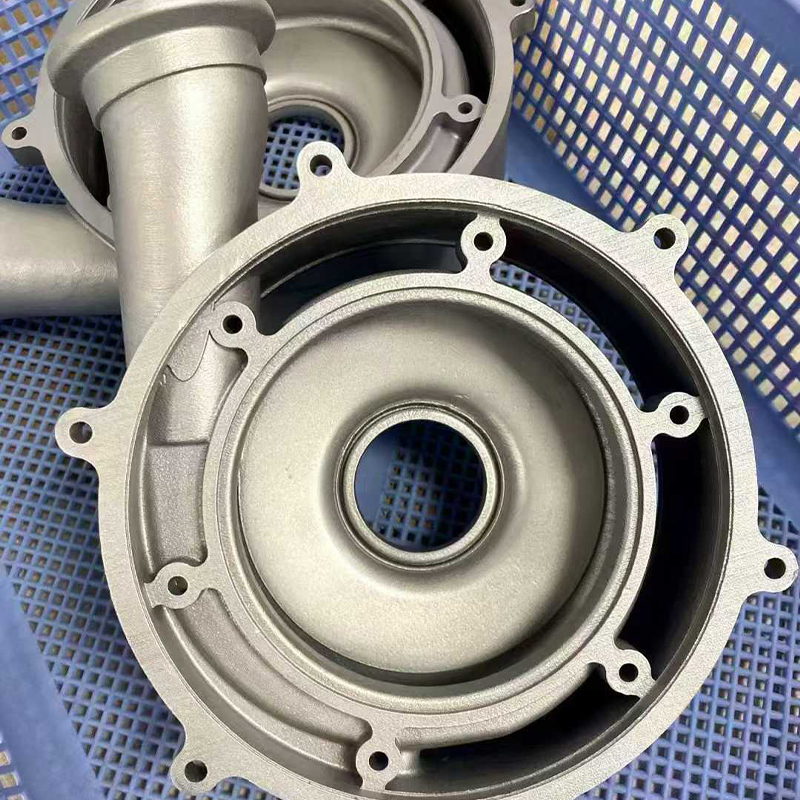
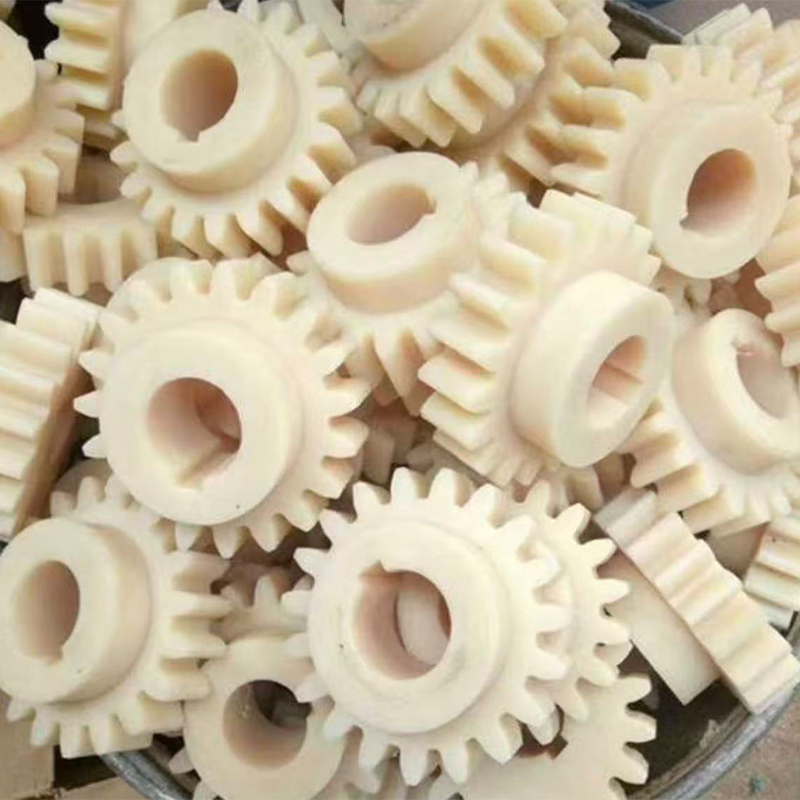
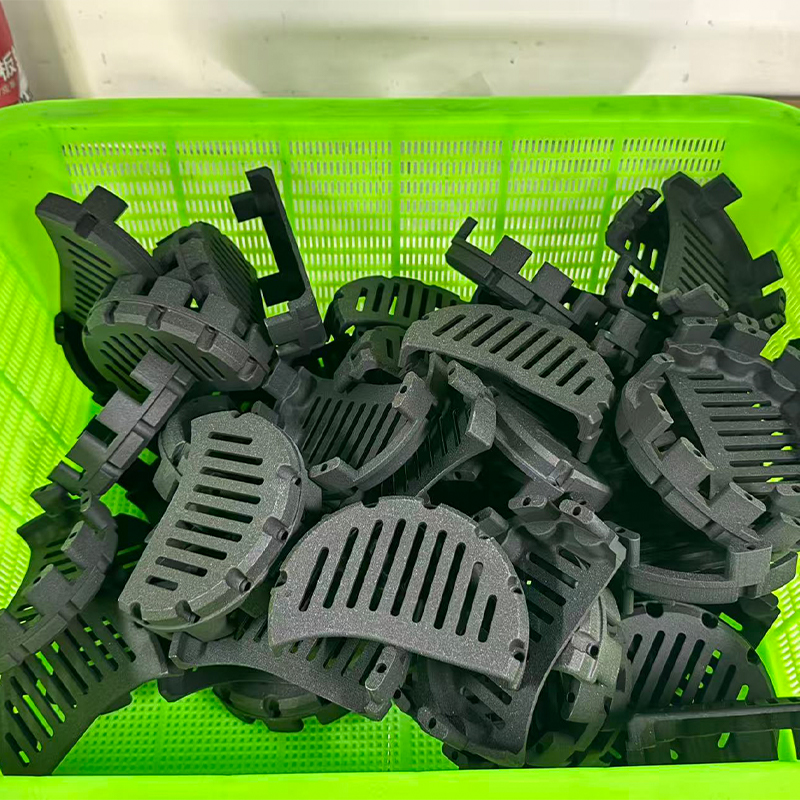
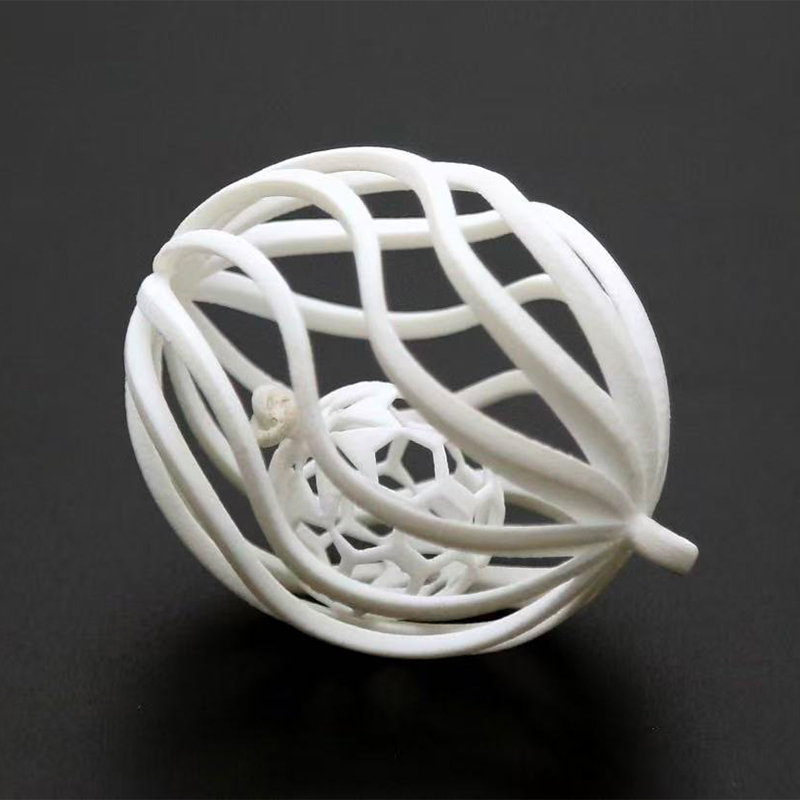
Industriell 3D-utskriftstjänstguide: typer, användningsområden, jämförelse
Vilka kommersiella 3D-utskriftstjänster täcker idag
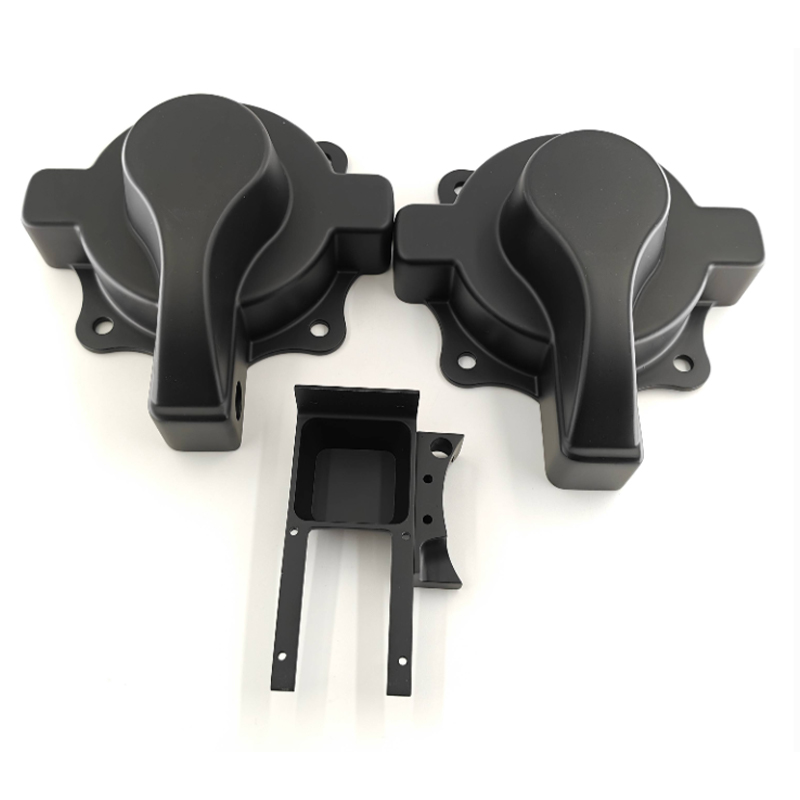
En pålitlig kommersiell 3D-utskriftstjänst ska kunna flytta en design från digital fil till fysisk del med den process, material och efterbehandlingsmetod som passar delens verkliga funktion, inte bara vilken maskin som än råkar vara tillgänglig. Det innebär att erbjuda flera polymer- och metallprocesser, tekniskt stöd för design-för-tillverkning feedback och en tydlig väg från prototyp till små serier eller större produktionsserier. Köpare söker efter 3D-utskriftstjänster brukar försöka lösa ett av tre problem: de behöver en funktionell prototyp snabbt, de behöver en produktionskörning i låg volym utan verktygsinvesteringar, eller de behöver en stor, dimensionellt exakt del som vanliga skrivbordsskrivare inte kan producera.
Denna skillnad är viktig eftersom termen "3D-utskrift" nu täcker en stor spridning av teknologier, maskinstorlekar och materialfamiljer. An Industriell 3D-utskriftstjänst leverantörer som arbetar med hartser av ingenjörskvalitet, nylonpulver eller metallegeringar fungerar mycket annorlunda än ett tryckeri i hobbyskala, både när det gäller investeringar i utrustning och i kvalitetskontrollerna som tillämpas på varje byggnad. Företag som utvärderar en storskalig 3d-utskriftstjänst för kapslingar, jiggar, fixturer eller arkitektoniska modeller måste förstå byggvolymgränser, avvägningar för lagerupplösning och krav på efterbearbetning innan man förbinder sig till en leverantör.
Avsnitten nedan går igenom de vanliga processtyperna, hur utrustningen bakom en industriell 3d-utskriftstjänst faktiskt fungerar, var varje teknik passar bäst, hur de stora alternativen jämförs sida vid sida, hur man håller utskriftssystemen igång pålitligt och de frågor köpare oftast ställer innan de väljer en 3d-modellutskriftstjänst partner.
Nyckelalternativ: rätt 3D-utskriftstjänst definieras av processmaterialpassning och efterbearbetningsförmåga, inte enbart av utskriftsstorleken.
Vanliga typer av 3D-utskriftstjänster och deras egenskaper
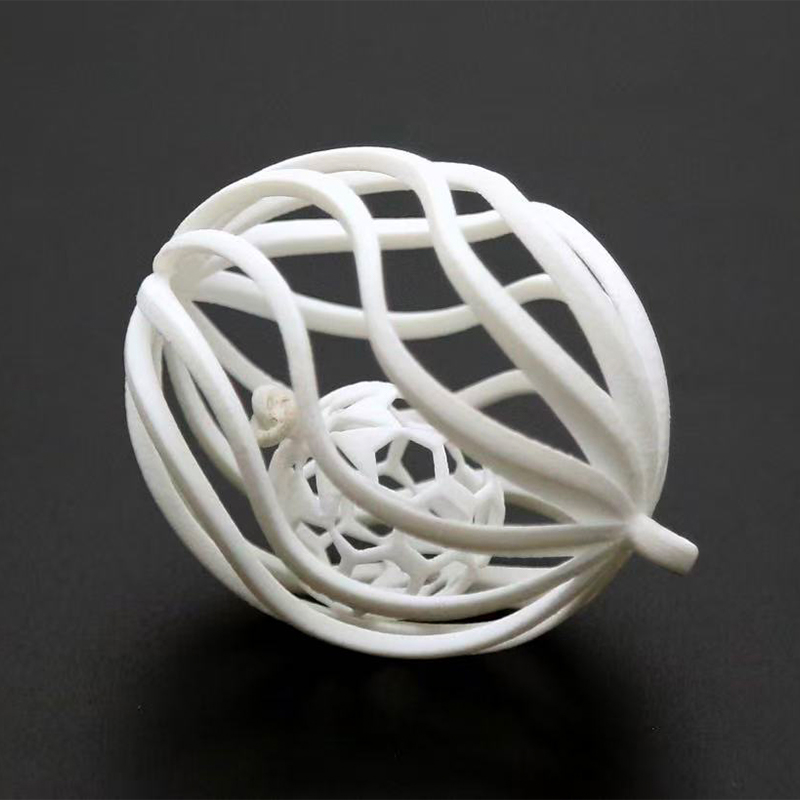
De flesta leverantörer av 3D-utskriftstjänster organisera sitt erbjudande kring en handfull etablerade processfamiljer. Varje familj använder olika mekanismer för att bygga en del lager för lager, vilket direkt påverkar ytfinish, mekanisk styrka, dimensionsnoggrannhet och storleken på delen som realistiskt kan tillverkas i ett stycke.
| Processfamilj | Typiska material | Bäst lämpad för |
|---|---|---|
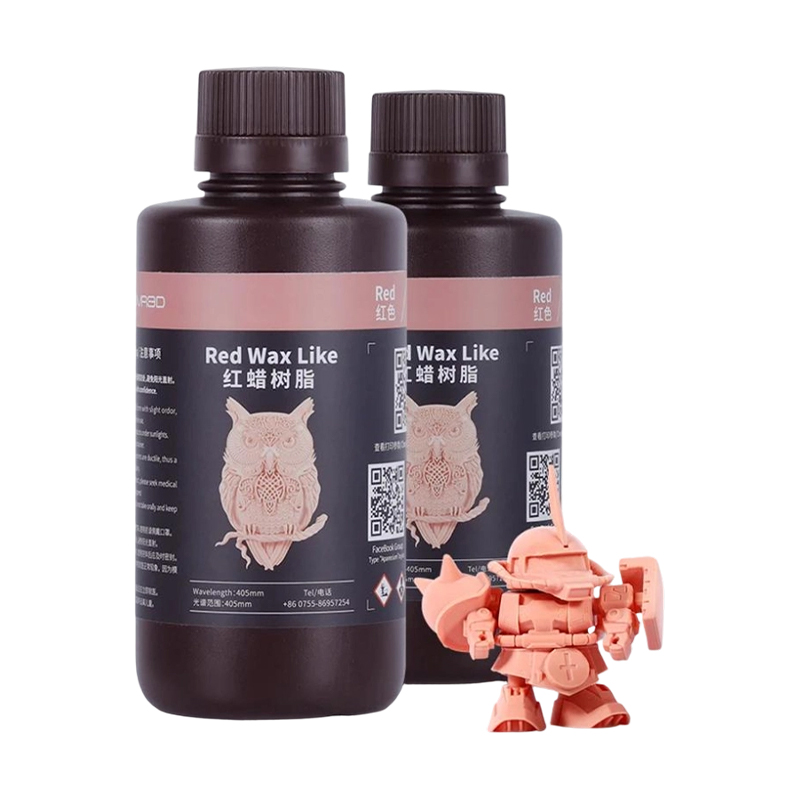
| Stereolitografi (SLA/DLP) | Fotopolymerhartser | Högdetaljerade prototyper, mastermönster för gjutning |
| Selektiv lasersintring (SLS) | Nylonpulver (PA11, PA12) | Funktionella delar, snäpppassningar, småpartitillverkning |
| Fused Deposition Modeling (FDM/FFF) | Termoplaster (ABS, PLA, PETG, PC) | Storformatsdelar, jiggar, fixturer, lågkostnadsprototyper |
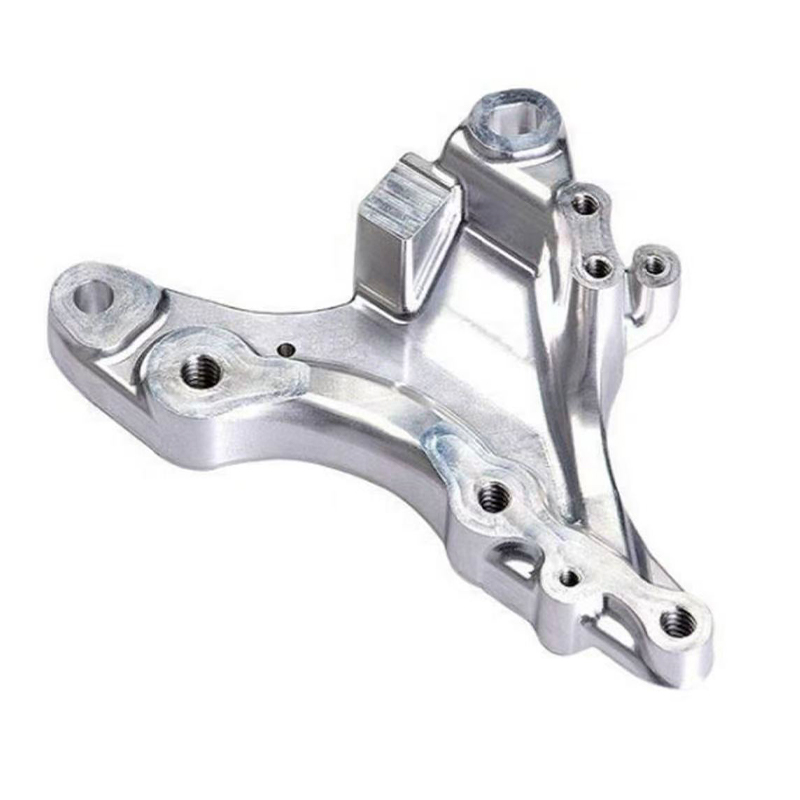
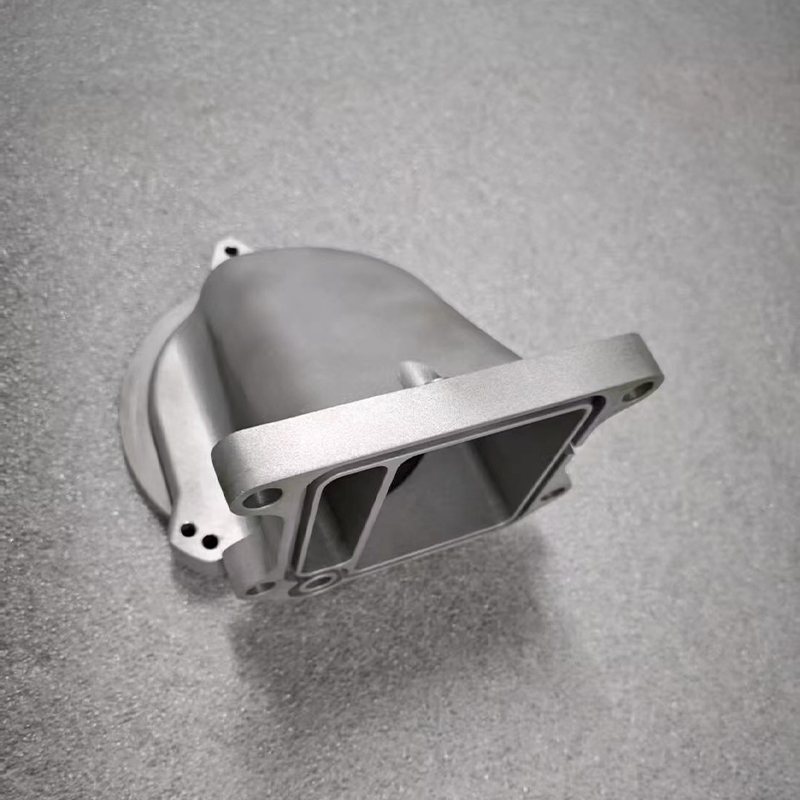
| Metall pulverbädd Fusion | Rostfritt stål, aluminium, titanlegeringar | Bärande komponenter, verktygsinsats, komplex geometri |
Var och en av dessa processfamiljer ger olika förmågor till en kommersiell 3d-utskriftstjänst menyn. Hartsbaserade processer ger fina ytdetaljer och väljs ofta ut för delar som senare kommer att användas som mastermönster för silikonverktyg. Pulverbaserade nylonprocesser tenderar att producera isotropa, hållbara delar som är lämpliga för upprepade funktionstester eller korta produktionskörningar, eftersom delar stöds av omgivande osintrat pulver snarare än tillsatta stödstrukturer. Storformatsmaskiner för termoplastextrudering utökar byggvolymen långt utöver vad en bänkskrivare kan uppnå, vilket är anledningen till att de är ryggraden i de flesta stora 3d-utskriftstjänster syftar till överdimensionerade kapslingar, verktyg eller modeller i arkitektonisk skala. Metallprocesser ligger överst i kostnads- och ledtidsspektrat men låser upp geometrier och materialegenskaper som enbart bearbetning inte alltid kan matcha ekonomiskt.
Köpare bör behandla denna tabell som ett startfilter snarare än ett slutgiltigt svar. Väggtjocklek, förväntad mekanisk belastning, exponering för värme eller UV och erforderlig tolerans alla påverkar vilken process som verkligen är lämplig och en erfaren 3d-modellutskriftstjänst leverantören kommer normalt att fråga om delens slutanvändning innan de rekommenderar ett material.
Ingen enskild processfamilj täcker varje användningsfall, varför leverantörer av flera processer erbjuder mer praktisk flexibilitet än butiker med enkel teknik.
Hur industriella 3D-utskriftstjänstsystem fungerar: process och struktur
Oavsett vilken specifik teknik, en Industriell 3D-utskriftstjänst följer samma grundläggande arbetsflöde: en 3D CAD-modell skivas i tunna horisontella lager, maskinen avsätter eller stelnar material lager för lager enligt skivdata, och den färdiga delen tas bort, rengörs och efterbehandlas. Skillnaderna mellan maskiner ligger främst i hur varje lager bildas och hur delen stöds under konstruktionen.
Strukturella kärnkomponenter
- Ett rörelsesystem (portal, deltaarmar eller robotarm) som placerar skrivhuvudet eller lasern med repeterbar noggrannhet över byggvolymen
- En materialleveransmekanism, såsom ett extruderingsmunstycke, hartsbehållare med en ljuskälla eller ett pulveröverdragningsblad
- En sluten, temperaturkontrollerad kammare som minskar skevhet och förbättrar skiktvidhäftningen, särskilt viktigt för termoplasttryck i storformat
- En byggplattform som sänks eller avancerar när varje nytt lager läggs till, vilket definierar den maximala användbara byggvolymen
- Styr programvara som hanterar skivning, generering av verktygsbanor och i vissa system realtidsövervakning av lagerkvalitet
För en storskalig 3d-utskriftstjänst rörelsesystemet och kammardesignen blir särskilt kritiska. Större portaler introducerar fler möjligheter till mekanisk avböjning, så industriella maskiner använder förstärkta ramar, linjära skenor och återkoppling av motorer med sluten slinga för att hålla toleransen över ett byggområde som kan sträcka sig över en meter i alla dimensioner. Uppvärmda kammare blir också viktigare när delstorleken ökar, eftersom större tvärsnitt kyls ojämnt och är mer benägna att skeva om den omgivande temperaturen inte kontrolleras noggrant.
Efter att den fysiska konstruktionen är klar kräver de flesta delar fortfarande sekundära steg innan de är funktionella eller presenterbara. Borttagning av stöd, slipning, ångutjämning eller mediablästring är vanligt för polymerdelar, medan metalldelar ofta genomgår spänningsavlastande värmebehandling, bearbetning av kritiska ytor och ibland ytbeläggningar. En kapabel 3D-utskriftstjänster leverantören integrerar dessa nedströmssteg i en enda projekttidslinje snarare än att lämna kunden att köpa flera leverantörer.
Ramstyvhet, kammarkontroll och integrerad efterbearbetning är vad som skiljer system av industriell kvalitet från skrivare av konsumentkvalitet i stora byggstorlekar.
Applikationsscenarier och urvalskriterier för 3D-modellutskriftstjänst
Att välja rätt 3d-modellutskriftstjänst börjar med att matcha delens funktion till den process som kan leverera den ekonomiskt. Tabellen nedan visar vanliga tillämpningsscenarier tillsammans med de urvalsfaktorer som är viktigast för var och en.
Vanliga applikationsscenarier
| Kriterier för nyckelval
|
En del som är avsedd för utomhusbruk behöver till exempel ett material klassat för UV-stabilitet och temperatursvängningar, vilket utesluter flera hartsformuleringar oavsett hur skarpa ytdetaljerna ser ut i en första prototyp. En del som kommer att monteras till en rörlig mekanism behöver en process som ger konsekvent väggtjocklek och förutsägbar krympning, eftersom även liten dimensionell drift kan orsaka passningsproblem i skala. Företag som köper från en kommersiell 3d-utskriftstjänst för första gången underskattar ofta hur mycket efterbehandlingstid som ökar den totala ledtiden, särskilt för metalldelar som kräver värmebehandling eller bearbetning av passande ytor.
Ordervolymen är en annan avgörande faktor. En enskild prototyp rättfärdigar sällan installationstiden för sammansmältning av metallpulverbädd, medan en order på flera hundra identiska konsoler kan tjänas bättre genom formsprutning när de första designerna har validerats genom 3D-utskrift. Det är här man kombinerar 3D-utskriftstjänster med replikering av silikonformar för små serier erbjuder en praktisk mellanväg mellan engångsutskrift och full verktygsinvestering, vilket låter teamen validera efterfrågan innan de bestämmer sig för tillverkningsmetoder med större volymer.
Att matcha delfunktion, förväntad volym och finishkrav i förväg undviker kostsamma omarbetningar senare i produktionscykeln.
Detaljerad jämförelse: storskalig 3D-utskriftstjänstteknik
Diagrammet nedan jämför ungefärligt maximalt praktiskt byggenvelopp över vanliga processer som används av en storskalig 3d-utskriftstjänst . Dessa siffror representerar typiska utrustningsområden av industriell kvalitet snarare än någon enskild maskinmodell. Byggvolymen är bara en variabel, men det är ofta de första filterköparna använder när ett projekt involverar en överdimensionerad del.
Som diagrammet visar toppar harts- och pulverbaserade system i allmänhet på byggkuvert som är anpassade för enskilda komponenter snarare än hela sammansättningar, vilket är anledningen till att de förblir standardvalet för detaljkritiska delar snarare än överdimensionerade strukturer. Storformat termoplastisk extrudering och robotarmbaserade system förlänger det kuvertet avsevärt, vilket gör dem till det praktiska valet när en enda kontinuerlig utskrift behöver överstiga två meter i vilken dimension som helst. Denna skalningsfördel kommer med kompromisser: större munstycken som används i storformatsextrudering ger vanligtvis synbart grövre skiktlinjer än harts- eller pulverprocesser, så en jämn kosmetisk finish kräver vanligtvis ytterligare slip- eller beläggningsarbete. Ledtiden tenderar också att öka med byggvolymen, eftersom större delar helt enkelt tar längre tid att skriva ut lager för lager även vid högre extruderingshastigheter. För köpare som jämför en stora 3d-utskriftstjänster leverantör mot en butik med mindre format, är det viktigt att bekräfta både maximal byggvolym och förväntad ytfinish för det specifika materialet innan man förbinder sig till en projekttidslinje.
Bygg volymskalor med processtyp, och system i större format byter i allmänhet ut en viss ytfinish för möjligheten att skriva ut överdimensionerade delar i ett stycke.
Branschtrender för stora 3D-utskriftstjänster
Industriell användning av additiv tillverkning har breddats stadigt i takt med att material och maskintillförlitlighet har förbättrats. Enligt industrins tillverkningsrapporter har andelen företag som använder 3D-utskrift för funktionella delar och verktyg, snarare än bara visuella prototyper, ökat år från år. Ytdiagrammet nedan illustrerar denna generella uppåtgående trend i antagandet av Industriell 3D-utskriftstjänst kapacitet över tillverkningssektorer under en nyligen flerårsperiod, uttryckt som ett relativt adoptionsindex snarare än en absolut siffra.
Den uppåtgående lutningen över den illustrerade perioden speglar flera konvergerande faktorer snarare än en enda orsak. Materialbibliotek har expanderat långt bortom den tidiga generationens plaster till att inkludera tekniska nylon, fiberförstärkta kompositer och ett bredare utbud av metallegeringar, vilket har gjort 3D-utskrift genomförbart för delar som tidigare krävde traditionell tillverkning. Maskinens tillförlitlighet och repeterbarhet har också förbättrats, vilket minskar antalet misslyckade utskrifter som en gång gjorde att produktion i industriell skala gick opraktisk. Samtidigt har fler tillverkare antagit en hybridmodell som kombinerar utskrift för prototyper och korta serier med replikering eller bearbetning av silikonformar för medelvolymproduktion, vilket utökar den praktiska räckvidden för en enda kommersiell 3d-utskriftstjänst förhållande. Störningar i leveranskedjan under de senaste åren har också drivit vissa tillverkare mot on-demand, distribuerade produktionsmodeller där lokal tryckning minskar beroendet av verktyg med lång ledtid. Tillsammans pekar dessa faktorer mot en fortsatt, gradvis tillväxt i adoptionen snarare än en kortsiktig ökning, vilket är ett användbart sammanhang för köpare att bestämma om de ska bygga intern kapacitet eller förlita sig på en extern 3D-utskriftstjänster partner.
Användningen har vuxit stadigt i takt med att materialalternativen och maskintillförlitligheten har förbättrats, inte på grund av något enskilt teknikgenombrott.
Urvalskriterier viktade över tjänstetyper
Olika köpare väger urvalskriterier olika beroende på om de behöver en snabb prototyp, en precisionskomponent eller en stor konstruktionsdel. Radardiagrammet nedan jämför hur fyra vanliga prioriteringar, hastighet, ytfinish, mekanisk styrka och kostnadseffektivitet, vanligtvis viktas när man väljer mellan hartsutskrift och en storskalig 3d-utskriftstjänst med storformatsextrudering. Varje axel poängsätts på en relativ skala från ett till fem baserat på typiska processegenskaper snarare än en specifik maskins specifikationsblad.
Jämförelsen belyser varför processval sällan handlar om att en teknologi är universellt överlägsen. Hartstryck får starkt betyg på ytfinish, vilket förklarar dess popularitet för mastermönster och kosmetiska prototyper, men det får lägre poäng på maximal byggstorlek och kostnadseffektivitet i skala. Storformatsextrudering visar det motsatta mönstret, får högre poäng på byggstorlek och kostnadseffektivitet för stora delar samtidigt som man byter bort en del ytfinishkvalitet som vanligtvis måste åtgärdas genom slipning eller beläggning. Ingen av profilerna är i sig bättre; det rätta valet beror på vilken axel som är viktigast för den specifika delen i fråga. Detta är ett användbart ramverk för köpare att ansöka internt innan de kontaktar en 3d-modellutskriftstjänst leverantör, eftersom den klargör vilka avvägningar som är acceptabla för ett givet projekt. En leverantör som erbjuder flera processfamiljer kan också hjälpa köpare att dela upp ett enda projekt mellan olika teknologier, till exempel att skriva ut ett kosmetiskt skal i harts samtidigt som man använder storformatsextrudering för en strukturell inre ram.
Ingen process vinner på varje axel, så köpare bör rangordna sina två högsta prioriteringar innan de väljer en teknik.
Branschdistribution av storskaliga 3D-utskriftsapplikationer
Efterfrågan på stora 3d-utskriftstjänster är inte jämnt fördelat över branscher. Vissa sektorer är starkt beroende av storformatsutskrift för funktionella verktyg och strukturella modeller, medan andra använder det huvudsakligen för visningsmodeller eller validering av koncept i ett tidigt skede. Munkdiagrammet nedan bryter ner en illustrativ fördelning av storskalig efterfrågan på tryck per branschsegment, baserat på allmänna mönster som observerats inom tillverknings- och designsektorerna.
Konsumentvaror och arkitektonisk eller displaymodellering utgör tillsammans en betydande del av efterfrågan på storformatsutskrifter, till stor del på grund av att båda sektorerna regelbundet behöver överdimensionerade, enstaka eller kortsiktiga delar där verktygsinvesteringar är svåra att motivera. Tillverkare av industriell utrustning använder storskalig utskrift främst för jiggar, fixturer och skyddshöljen som stöder interna produktionslinjer snarare än för delar som säljs direkt till slutkunder. Verktyg för fordon representerar en mindre men konsekvent andel, ofta centrerad på inredningsmodeller och lågvolymverktyg snarare än strukturella fordonskomponenter. Den ansenliga kategorin "annat/blandat" speglar hur brett användbar storformatstryck har blivit, och spänner över allt från utställningsvisningar till skräddarsydda möbelprototyper. För en kommersiell 3d-utskriftstjänst leverantören understryker denna spridning av efterfrågan värdet av att stödja flera material och efterbehandlingsalternativ snarare än att specialisera sig snävt i en enda branschvertikal.
Efterfrågan på storformatstryck spänner över många branscher, vilket gynnar leverantörer med brett material och efterbehandlingskapacitet framför smala specialister.
Underhållsvägledning för industriell 3D-utskriftsutrustning
Konsekvent utdata från en Industriell 3D-utskriftstjänst beror mycket på disciplinerat underhåll av utrustning. Särskilt större maskiner ackumulerar slitage över fler rörliga delar och täcker längre avstånd per utskrift, vilket gör regelbundet underhåll till en större faktor för utskriftskvaliteten än på mindre stationära enheter.
Checklista för rutinunderhåll
- Inspektera och rengör munstycken eller hartsoptik regelbundet för att förhindra igensättning och bibehålla utskriftsupplösningen
- Kontrollera linjära skenor, remmar och ledarskruvar för slitage och smörj om rörliga komponenter enligt ett fastställt schema
- Kalibrera byggplattformen och bäddnivelleringen innan stora eller långvariga utskrifter för att undvika fel i mitten av utskriften
- Övervaka kammarens temperatur och fuktighet, eftersom materialegenskaper som nylonpulverfukthalt är känsliga för miljöförhållanden
- Byt ut filtreringskomponenter på harts- och pulversystem för att skydda operatörer och bibehålla konsekvent materialkvalitet
- Håll firmware och skivprogram uppdaterad för att dra nytta av förbättrade verktygsvägsalgoritmer och buggfixar
Schema för förebyggande underhåll bör skalas med maskinanvändning snarare än att följa ett fast kalenderintervall. Ett strängpressningssystem i storformat som kör nästan kontinuerliga produktionsskift kommer att behöva tätare munstyckesinspektioner och kontroller av remspänning än en maskin som bara används ibland. Metallpulverbäddsystem kräver särskilt noggrant underhåll av gasflödes- och filtreringssystem, eftersom inkonsekvent skyddsgastäckning direkt kan påverka deldensitet och mekaniska egenskaper. Leverantörer som erbjuder en bästa 3d-utskriftstjänsten erfarenhet dokumenterar vanligtvis dessa underhållsintervall internt och spårar maskinprestandadata över tid, vilket gör att de kan fånga tidiga tecken på munstycksslitage eller rörelsesystemsdrift innan det påverkar kundens delar.
Operatörer bör också föra tydliga register över materialsatsnummer och lagringsförhållanden, eftersom pulver och hartser kan brytas ned om de förvaras utanför rekommenderade temperatur- och luftfuktighetsintervall. Denna spårbarhet blir särskilt viktig för funktionella eller bärande delar, där inkonsekventa materialegenskaper mellan satser kan påverka prestandan på sätt som inte är synliga från enbart en extern inspektion.
Underhållsintervall bör spåra faktisk maskinanvändning och materialhanteringsförhållanden, inte ett allmänt fast schema.
Att välja en bästa leverantör av 3D-utskriftstjänster
Identifiera a bästa 3d-utskriftstjänsten partner för ett specifikt projekt handlar om att matcha kapacitet, kommunikation och nedströmsstöd till vad projektet faktiskt kräver. En leverantör som bara skriver ut delar och lämnar tillbaka dem utan designfeedback lägger större risker på köparens sida, särskilt för team utan egen erfarenhet av additiv tillverkning. Leta efter en partner som granskar filer med avseende på tryckbarhetsproblem såsom överhäng eller väggtjockleksproblem som inte stöds innan du bestämmer dig för en utskrift, eftersom att fånga dessa problem tidigt undviker slöseri med material och schemalägger förseningar.
Det är också värt att utvärdera om en leverantör kan stödja ett projekt utöver det initiala trycket. Många projekt utvecklas från en enskild prototyp till en liten produktionsserie, och att ha en tillverkare eller leverantör som kan svänga från 3D-utskrift till silikonformreplikering för låg kostnad, högprecisionsproduktion i små partier, eller till CNC-bearbetning för snävare toleranser, sparar avsevärd samordningsansträngning jämfört med att hantera separata leverantörer i varje steg. Ytbehandlingsförmåga, såsom målning eller beläggning, är en annan faktor som ofta förbises tills en kund behöver en presentationsklar del med kort varsel.
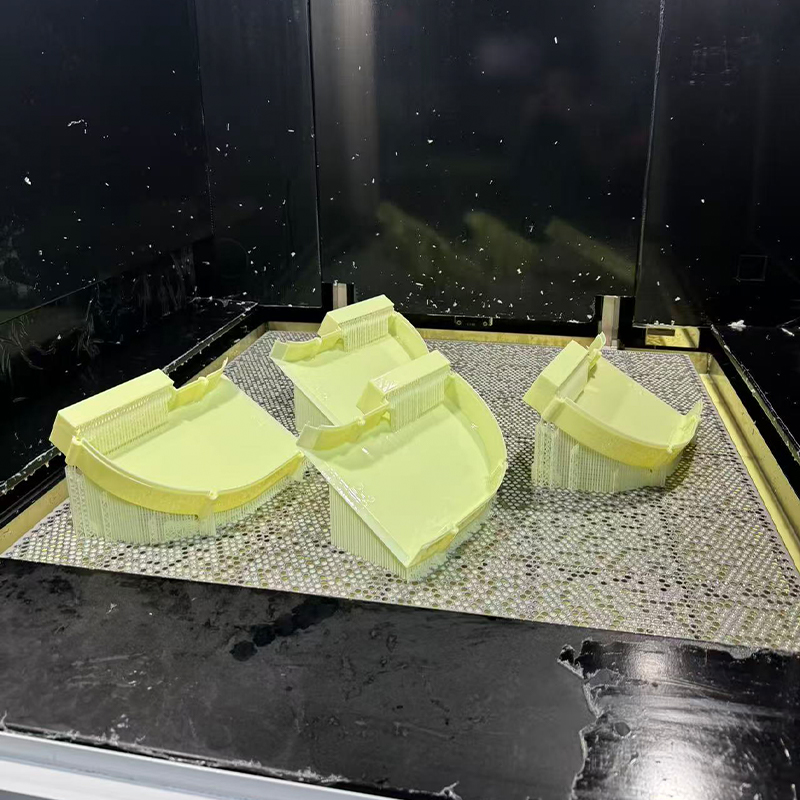
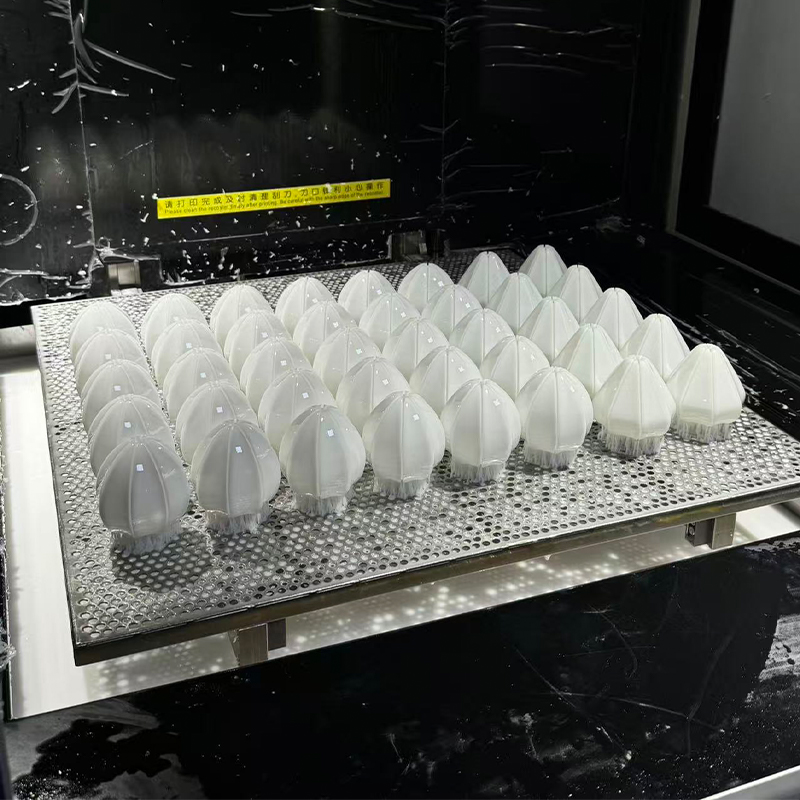
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. verkar i det här utrymmet som en OEM-kommersiell tillverkare av 3d-utskriftstjänster och ODM-leverantör av stor 3d-utskriftstjänster, som arbetar med kunder inom 3D-utskrift av harts, nylon och metall tillsammans med avancerad bearbetningskapacitet. Företagets designteam stödjer kunder i att omvandla tidiga koncept till praktiska, tillverkningsbara produktdesigner, och dess replikeringsprocess för silikonform gör att teamen kan gå in i lågkostnadsproduktion med hög precision i små partier när en design väl har validerats. Ytbehandlingar som målning tillämpas internt för att föra delar närmare ett färdigt, presentationsklart tillstånd. Eftersom design, tryckning, bearbetning, formreplikering och efterbehandling sitter på en plattform, arbetar kunder med denna typ av one-stop industriell 3d-utskriftstjänst kan gå från koncept till fysisk produkt utan att hantera flera externa leverantörer, vilket tenderar att minska både koordinationskostnader och total projekttid. Oavsett om en köpare är en liten designstudiogrossist som köper in en handfull prototyper eller en tillverkare som skalar in i små serier, är denna typ av integrerat stöd i allmänhet mer värdefullt under en produkts livslängd än någon enskild maskins specifikation.
En leverantör som kombinerar utskrift, bearbetning, formreplikering och efterbehandling under ett tak minskar koordinationsrisken över hela produktutvecklingscykeln.
Vanliga frågor
Vilken storlek delar kan en storskalig 3d-utskriftstjänst vanligtvis producera?Storformatsextrudering och robotarmbaserade system kan i allmänhet skriva ut enskilda delar som överstiger två meter i en eller flera dimensioner, medan harts- och pulverbaserade industrimaskiner vanligtvis är bättre lämpade för delar under en meter. Exakta gränser varierar beroende på maskin och material, så det är bäst att bekräfta byggvolymen direkt med leverantören för ett specifikt projekt. |
Hur väljer jag mellan harts, nylon och metall för ett industriellt 3D-utskriftsprojekt?Valet beror i första hand på mekaniska krav och finishförväntningar. Harts passar detaljer med hög detalj, kosmetiska eller mastermönster; nylonpulver passar funktionella, repeterbara delar som behöver hållbarhet utan metallkostnader och ledtid; och metall är reserverat för lastbärande eller högtemperaturapplikationer där plastmaterial inte kan uppfylla prestandakraven. |
Är en kommersiell 3d-utskriftstjänst lämplig för produktionskörningar, inte bara prototyper?Ja, för låga till måttliga volymer, särskilt i kombination med processer som replikering av silikonformar som minskar kostnaden per enhet när en design är färdig. För produktion i större volymer blir formsprutning eller andra traditionella tillverkningsmetoder i allmänhet mer kostnadseffektiva, så 3D-utskrift används ofta för att validera en design innan den skalas in i dessa metoder. |
Vilken efterbehandling ska jag förvänta mig av en 3d-modellutskriftstjänst?Vanlig efterbearbetning inkluderar borttagning av stöd, slipning, ångutjämning, mediablästring och målning eller beläggning av polymerdelar, medan metalldelar kan kräva värmebehandling och bearbetning av kritiska ytor. Fråga leverantören vilka steg som ingår i deras standardarbetsflöde jämfört med erbjudna som en tilläggstjänst. |
Vad ska jag leta efter hos en bästa leverantör av 3d-utskriftstjänster för långsiktiga partnerskap?Leta efter en tillverkare eller leverantör som erbjuder flera utskriftsprocesser, in-house bearbetning och efterbehandling, tydlig design-för-tillverknings-feedback och möjligheten att skala från prototyp till små serieproduktion utan att byta leverantör. Konsekvent kommunikation och dokumenterade kvalitetsprocesser är också viktiga för att upprätthålla tillförlitligheten över upprepade beställningar. |
Kontaktinformation
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Byggnad 7, nr 188, Hongni-sektionen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Upphovsrätt © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Manufacturers
