- 3D-utskriftstjänster

- CNC-bearbetningstjänster

- Vakuumgjutning

- Ytbearbetningstjänster

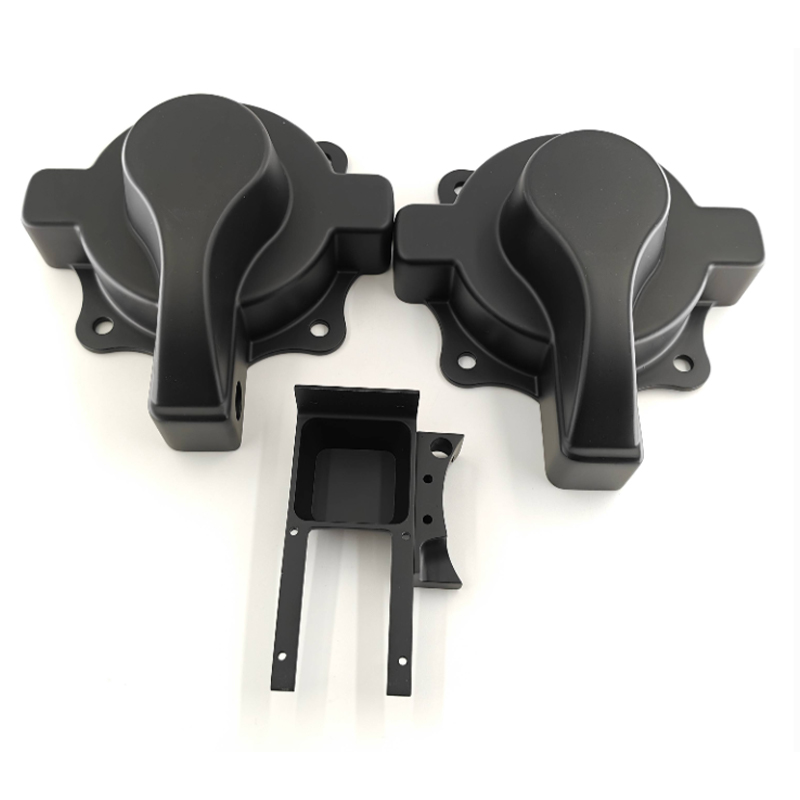
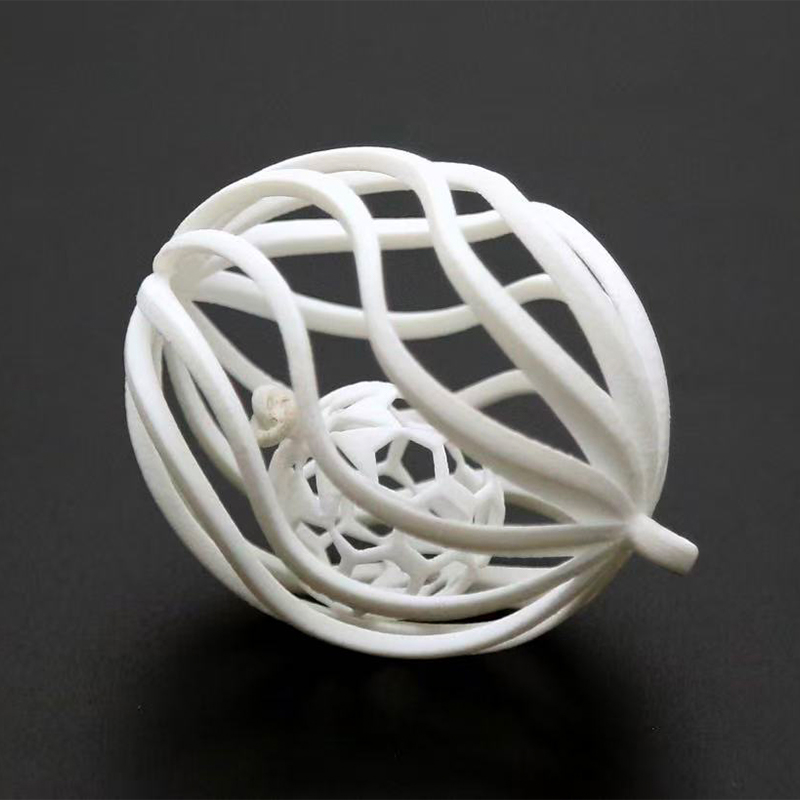
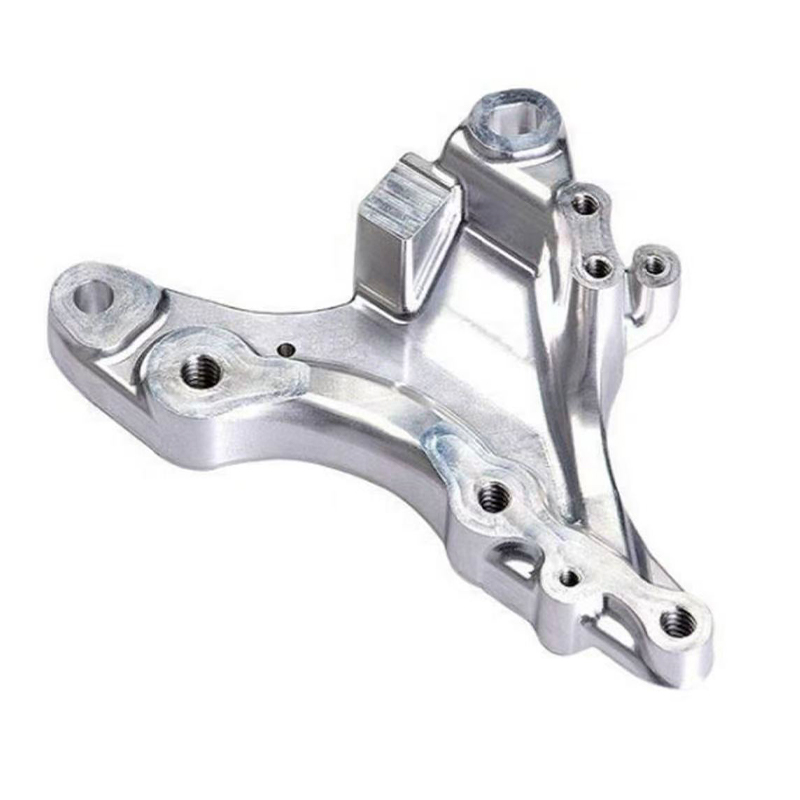
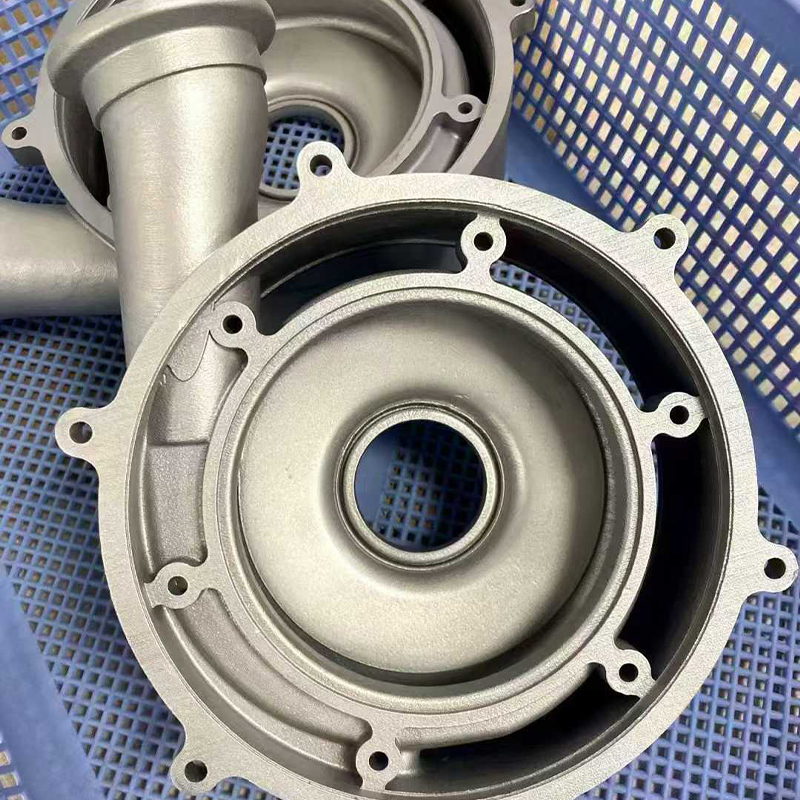
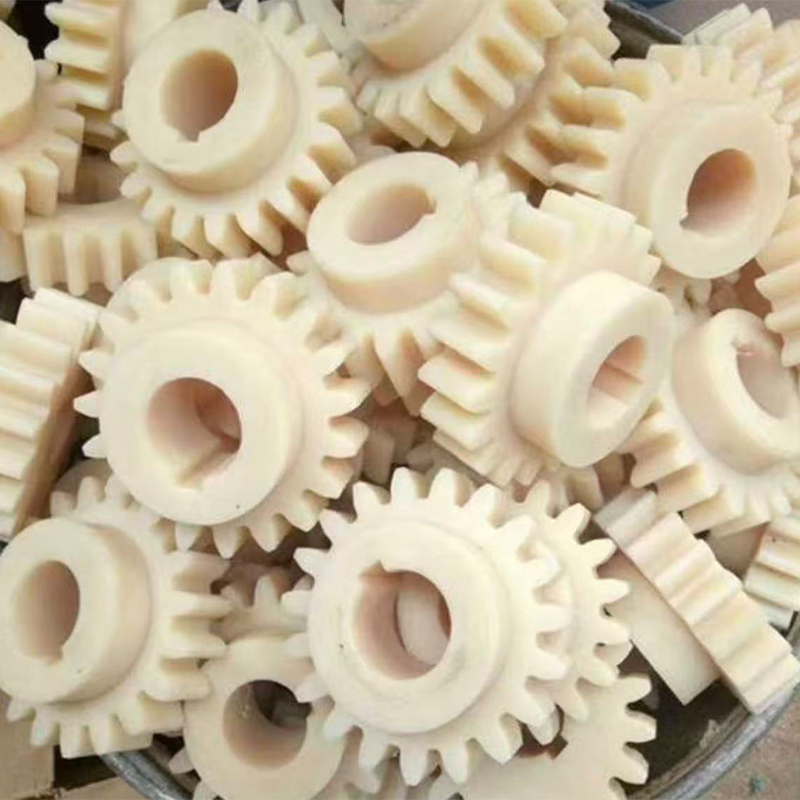
CNC-bearbetningstjänster: Hur man väljer rätt leverantör
Vad CNC-bearbetningstjänster levererar inuti en integrerad smart tillverkningsplattform
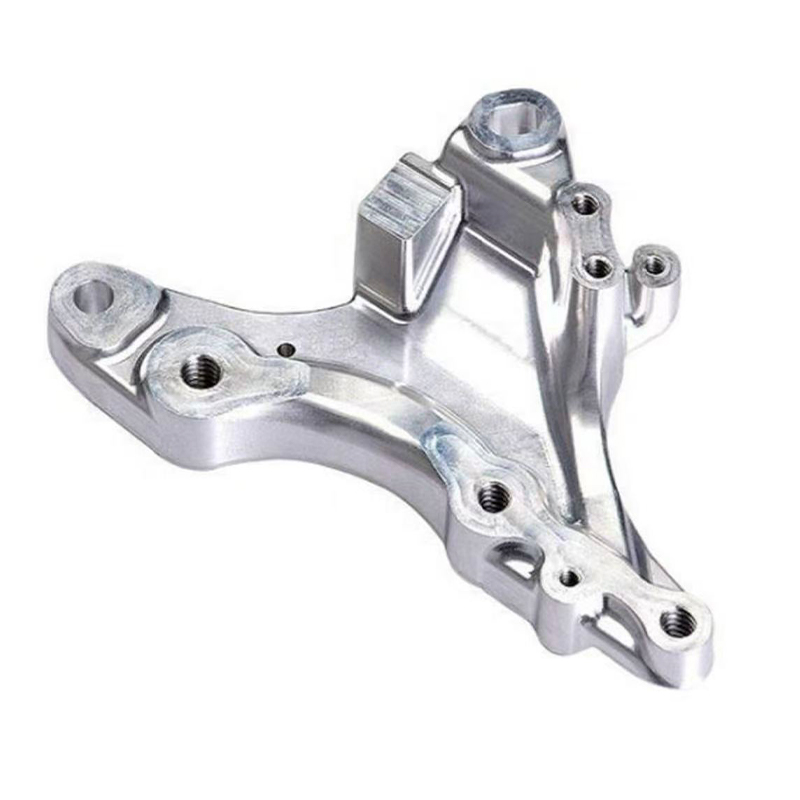
CNC-bearbetningstjänster omvandlar en digital 3D-modell till en exakt fysisk del genom att skära bort material från ett solidt block under datorkontroll, och en integrerad smart tillverkningsplattform kopplar det skärsteg till designgranskning, processplanering, inspektion, ytbehandling och leverans i ett hanterat arbetsflöde. För ingenjörer och köpare är det praktiska värdet okomplicerat: färre överlåtelser från leverantörer, tydligare kommunikation, mer repeterbar delkvalitet och en kortare väg från ritning till en del som kan monteras och testas. Om dina delar behöver snäva toleranser, metall eller teknisk plast, eller pålitlig repeterbarhet från den första biten till den sista, är CNC-bearbetning vanligtvis den första processen som är värd att utvärdera.
Frasen CNC står för datornumerisk styrning. En verktygsmaskin läser ett program, vanligtvis genererat från CAD- och CAM-programvara, och flyttar ett skärverktyg eller ett roterande arbetsstycke längs programmerade axlar. Fräsning, svarvning, borrning, gängning och borrning utförs alla genom att följa koordinerade instruktioner snarare än genom manuell handrattsjustering. Enligt allmänna bearbetningshandböcker och allmänt använda tillverkningsutbildningsreferenser värderas detta tillvägagångssätt eftersom samma program kan köras om och om igen med konsekventa resultat, vilket är grunden för repeterbar produktion.
En modern integrerad smart tillverkningsplattform lägger till ett digitalt lager ovanpå maskinerna. Istället för att behandla offert, teknisk granskning, schemaläggning, bearbetning, inspektion och frakt som separata jobb som hanteras av separata företag, håller plattformen deldata, revisionshistorik, processanteckningar och inspektionsresultat i en sammankopplad kedja. Köparen laddar upp en modell och ritning, får feedback om tillverkningsbarhet, godkänner planen och följer sedan jobbet genom varje steg. Detta är idén bakom en tillverkningsmodell i ett enda ställe, och det är anledningen till att många inköpsteam nu söker efter en CNC-bearbetningsleverantör som fungerar som en plattform snarare än som en enda maskinverkstad.
Den här guiden är skriven för produktutvecklare, inköpschefer och driftteam som behöver praktiska svar. Den förklarar de vanliga typerna av CNC-bearbetningstjänster, hur maskinerna och arbetsflödena är uppbyggda, hur man matchar en process till en applikation, hur CNC kan jämföras med andra produktionsvägar och hur man underhåller maskiner och färdiga delar. Den innehåller också ett avsnitt med vanliga frågor som tar upp de frågor som köpare ställer oftast när de kontaktar en CNC-bearbetningstillverkare för första gången.
Snabba svar före detaljerna
- Typisk passform: precisionskomponenter i metall eller ingenjörsplast, från en prototyp till upprepade batcher.
- Typiska styrkor: dimensionsnoggrannhet, brett materialval, starka mekaniska egenskaper och bra ytkvalitet direkt från maskinen.
- Typiska gränser: djupa inre håligheter, slutna ihåliga former och mycket tunna väggar utan stöd är svårare att skära än att trycka eller gjuta.
- Varför en plattform är viktig: konstruktionsåterkoppling, bearbetning, efterbearbetning och inspektion förblir anslutna, vilket minskar omarbete orsakat av felkommunikation.
Genom hela denna artikel avser termen CNC-bearbetningstjänster det kompletta erbjudande en kund får från en tillverkare: ingenjörsstöd, programmering, bearbetning, gradning, efterbehandling, inspektion och förpackning. Att förstå hela kedjan, och inte bara skärningssteget, är det som skiljer ett framgångsrikt inköpsprojekt från ett frustrerande.
En CNC-bearbetningstjänst ger mest värde när bearbetning, efterbearbetning och inspektion hanteras tillsammans på en integrerad plattform.
Vanliga typer av CNC-bearbetningstjänster och deras egenskaper
CNC-bearbetning är en familj av processer, inte en enda operation. Varje typ tar bort material på olika sätt, och var och en passar olika delars geometri. Att känna till skillnaderna hjälper dig att tydligt beskriva ditt krav när du begär en offert från en CNC-bearbetningsleverantör, och det hjälper dig att bedöma om den föreslagna processen är rimlig för din ritning.
CNC fräsning En roterande fräs rör sig över ett fast eller indexerat arbetsstycke. Väl lämpad för plana ytor, fickor, slitsar, hål och konturerade ytor på hus, konsoler och plattor. CNC-svarvning Arbetsstycket roterar medan ett stationärt verktyg skär det. Väl lämpad för axlar, tappar, bussningar, hylsor och andra runda eller axiellt symmetriska delar. Fleraxlig bearbetning Tre, fyra eller fem axlar samverkar så att verktyget når fler ytor i färre inställningar. Användbar för komplexa former, pumphjul och delar med vinklade funktioner. Mill-turn bearbetning En kombinerad maskin svarvar och fräser i en uppsättning. Minskar omfixering och hjälper till att hålla koncentriciteten mellan svarvade och frästa detaljer. Borrning och tappning Dedikerade håltagningsoperationer, från små precisionshål till gängade detaljer, ofta i kombination med fräsningsprogram. Slipning och efterbehandling av snitt Fint materialavlägsnande för planhet, rundhet eller ytkvalitet när ett standardklipppass inte räcker.
CNC frästjänster
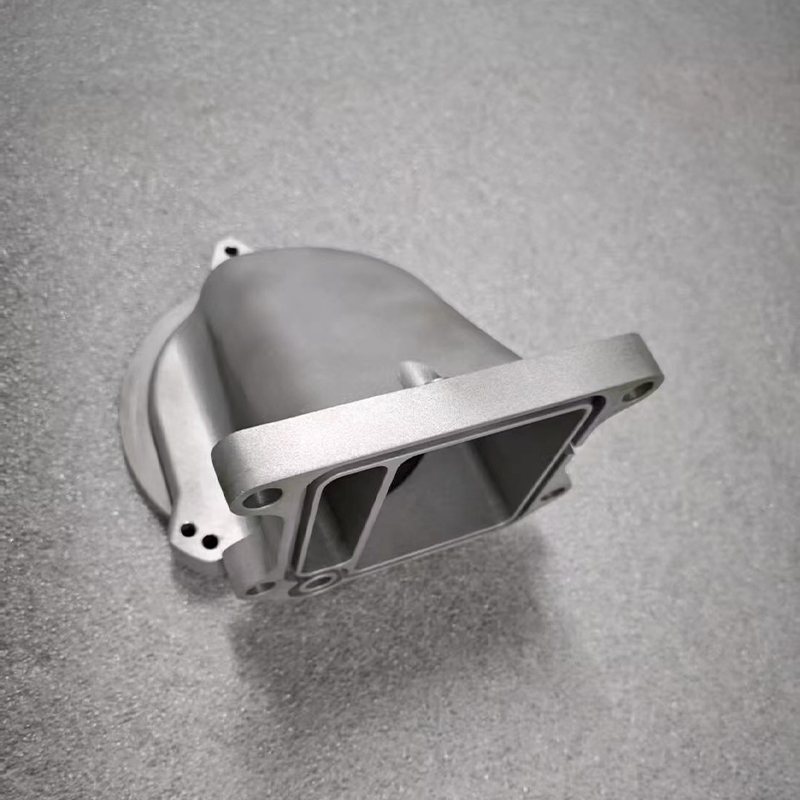
Fräsning är den mest efterfrågade CNC-processen eftersom de flesta mekaniska delar inkluderar plana ytor, fickor, hål och slitsar. En treaxlig fräs flyttar verktyget längs X-, Y- och Z-riktningarna, vilket är tillräckligt för många plåtar, lock och ramar. När en del har egenskaper på flera ytor, klämmer operatören antingen fast den igen i en andra installation eller använder en indexeringsfixtur. Varje ytterligare konfiguration ger en liten chans för positionsfel, så att planera antalet inställningar är en viktig del av en bra processdesign.
CNC-svarvningstjänster
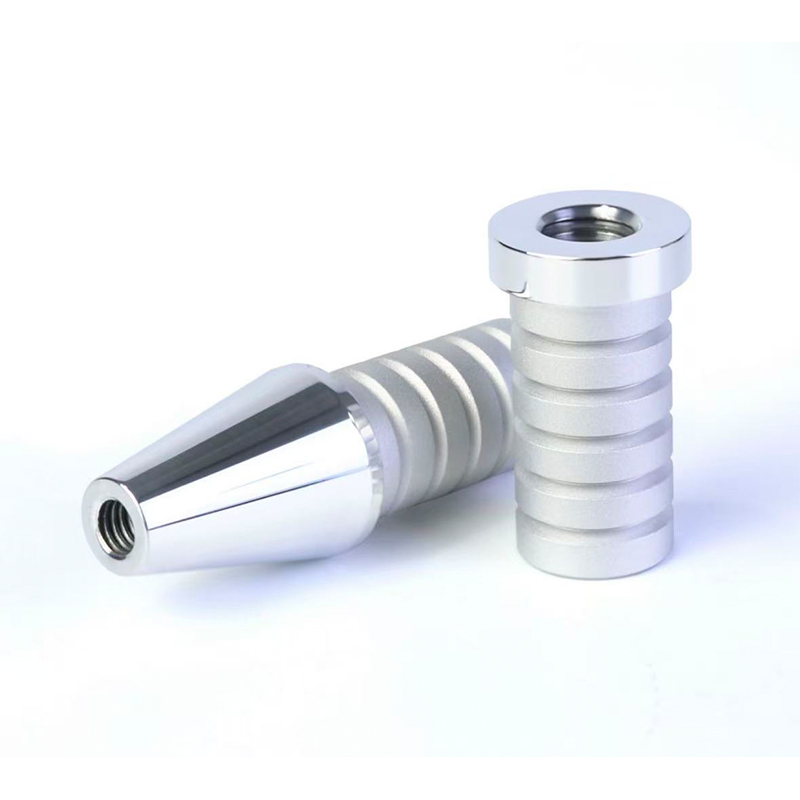
Svarvning är det naturliga valet för runda delar. En svarv håller stången eller ämnet i en chuck och snurrar det medan verktyget formar ytterdiametern, inre hål, spår och gängor. Eftersom rotationsaxeln är fixerad tenderar svarvade egenskaper att vara koncentriska och konsekventa. Spännande verktyg på moderna svarvcentra gör det också möjligt att fräsa tvärhål och plattor utan att ta bort delen från maskinen, varför svarvning och fräsning alltmer överlappar varandra.
Fleraxlig CNC-bearbetning
Fyraxliga maskiner lägger till rotation runt en axel, och femaxliga maskiner lägger till rotation runt två. Den största fördelen är åtkomst: verktyget kan närma sig arbetsstycket från många vinklar i en enda fastspänning. Detta minskar hanteringen, förbättrar funktion-till-funktion-positionering och tillåter kortare verktyg som avleder mindre. Avvägningen är att programmering och simulering kräver mer omsorg, eftersom kollisionskontroll blir mer krävande när antalet rörliga axlar växer.
| Typ av tjänst | Typiska delar | Främsta fördelen | Huvudsaklig hänsyn |
|---|---|---|---|
| CNC fräsning | Hus, plattor, konsoler, fixturer | Flexibel för många geometrier | Fler inställningar för flersidiga delar |
| CNC-svarvning | Axlar, stift, bussningar, ringar | Stark koncentricitet på runda delar | Begränsad för icke-runda former |
| Fleraxlig bearbetning | Komplexa höljen, pumphjul, medicinska delar och delar i flyg- och rymdstil | Färre inställningar och bättre åtkomst | Mer programmerings- och verifieringsarbete |
| Mill-turn bearbetning | Delar med svarvade och frästa egenskaper | Enkel klämning för blandade funktioner | Behöver lämplig delstorlek och stånglager |
| Slipning och finfinish | Precisionspassningar, tätande ytor | Tätare planhet och ytkontroll | Tillagt processsteg och hantering |
Många projekt använder mer än en av dessa tjänster i följd. Ett typiskt exempel är en svarvad axel som tar emot frästa plattor, borrade tvärhål, avgradning och en ytbehandling. När alla dessa steg hanteras av en tillverkare på en integrerad plattform, spåras delen från rålager till slutbesiktning utan att citeras eller förklaras på nytt i varje steg.
Välj först CNC-processen efter detaljgeometri: fräsning för prismatiska former, svarvning för runda delar och fleraxlig för komplex åtkomst.
Hur CNC-bearbetning fungerar: principer och maskinstruktur
Att förstå grundprincipen hjälper dig att läsa ett citat, tolka en processplan och ställa bättre frågor. CNC-bearbetning följer en repeterbar kedja: en CAD-modell definierar formen, CAM-programvaran omvandlar formen till verktygsbanor, en postprocessor översätter dessa banor till maskinspecifik kod, och maskinen exekverar koden medan sensorer och operatörer övervakar resultatet.
Från CAD-modell till färdig del
- Designinput: kunden tillhandahåller en 3D-modell och helst en 2D-ritning som listar toleranser, material, gängor och ytkrav.
- Översyn av tillverkningsbarhet: ingenjörer kontrollerar väggtjocklek, invändiga hörnradier, håldjup och toleransstapling och föreslår sedan justeringar.
- CAM-programmering: verktygsbanor, skärverktyg, hastigheter, matningar och fixturer planeras och simuleras på skärmen.
- Installation och första artikel: operatören klämmer fast materialet, ställer in arbetsoffset och verktygslängder och kör en första del för inspektion.
- Produktionskörning: programmet upprepas medan pågående kontroller övervakar verktygsslitage och dimensionsförskjutning.
- Efterbehandling och besiktning: gradning, ytbehandling och slutmätning genomförs innan packning.
Kärna maskinstruktur
En CNC-maskin är byggd kring en styv bas och ram som absorberar skärkrafter. Linjära styrbanor eller lådvägar bär de rörliga axlarna, medan kulskruvar eller linjärmotorer omvandlar servomotorrotation till exakt rörelse. Spindeln håller och roterar skärverktyget eller, på en svarv, arbetsstycket. En verktygsväxlare lagrar flera verktyg så att olika operationer kan köras utan manuell inblandning. Styrenheten tolkar programmet, koordinerar axlarna och hanterar återkoppling från pulsgivare. Kylvätskesystem kontrollerar värme och spolar bort spån från skärzonen.
Mekaniska element
| Styr- och stödelement
|
Noggrannheten hos en färdig del beror på hela kedjan, inte bara maskinen. Termisk tillväxt av spindeln, verktygsslitage, fixturstabilitet och till och med verkstadstemperatur påverkar resultatet. Skickliga tillverkare hanterar dessa variabler med uppvärmningsrutiner, verktygslivsgränser, sonderingscykler och inspektion under processen. Enligt vanliga riktlinjer för bearbetning är det ofta lika viktigt att planera fastspänningsmetoden och arbetsordningen som att välja själva maskinen.
Där insatsen går i ett typiskt projekt
Köpare antar ibland att den mesta projekttiden går åt till att skära metall. I verkligheten är skärning bara en del av arbetsflödet. Konstruktionsgranskning, programmering, uppsättning, inspektion och efterbehandling tillsammans tar vanligtvis en större del av ansträngningen än enbart bearbetningssteget. Följande diagram visar en illustrativ fördelning för en typisk anpassad del som hanteras genom ett integrerat arbetsflöde.
Diagrammet är en redaktionell illustration baserad på vanliga projektmönster, inte en uppmätt industristatistik, och faktiska förhållanden förändras med delens komplexitet. Den ingår för att visa varför koordination är lika viktig som spindeltid. Läs det som ett planeringshjälp snarare än som ett riktmärke.
Lägg märke till hur den största enskilda skivan tillhör bearbetning, men den vägs fortfarande upp av de kombinerade planerings- och verifieringsskivorna.
Munkdiagrammet visar att bearbetning representerar ungefär en tredjedel av den totala ansträngningen i detta illustrativa projekt, medan de återstående två tredjedelarna delas mellan granskning, programmering, inspektion och efterbehandling. Denna distribution förklarar varför en plattform som koordinerar dessa steg kan minska förseningar mer effektivt än en butik som bara optimerar skärhastigheten. Designgranskning och DFM har en mindre andel, men beslut som fattas där påverkar varje senare del, så en liten investering av uppmärksamhet i det skedet kan förhindra omarbetning nedströms. Programmering och inställning tar en märkbar del eftersom noggrann fixering och simulering skyddar både delen och maskinen. Inspektion är en distinkt skiva eftersom mätning är en planerad operation, inte en eftertanke. Efterbehandling och packning visas i en kontrasterande färg för att påminna läsarna om att utseende och skydd är en del av leveransen. Lag som planerar sina scheman kring alla fem skivorna brukar hitta färre överraskningar vid leverans.
Kapning är bara en del av arbetet, så utvärdera en CNC-bearbetningsleverantör på hela arbetsflödet och inte bara på maskinräkning.
Material, toleranser och ytalternativ för CNC-bearbetade delar
Materialval är ett av de tidigaste och mest följdriktiga besluten i ett CNC-projekt. Det påverkar styrka, vikt, korrosionsbeteende, bearbetningstid, verktygsslitage och tillgängliga ytbehandlingar. En kunnig CNC-bearbetningstillverkare kommer att fråga om driftsmiljö, belastning, temperatur och passande delar innan han rekommenderar ett material.
Vanliga metaller
- Aluminiumlegeringar: används ofta för hus, fästen och värmeavledande delar eftersom de bearbetar effektivt och erbjuder ett bra förhållande mellan styrka och vikt.
- Rostfria stål: utvalda för korrosionsbeständighet och styrka i utrustning, livsmedelskontakt och miljöer i marin stil, även om de behöver mer noggranna skärparametrar.
- Kol och legerat stål: valt för axlar, kugghjul och konstruktionsdelar som behöver styrka och kan värmebehandlas.
- Mässing och kopparlegeringar: värderas för elektrisk ledningsförmåga, lagerbeteende och attraktivt utseende.
- Titanlegeringar: används där både hög hållfasthet och låg vikt är viktigt, med långsammare skärning och högre verktygsbehov.
Vanliga tekniska plaster
- POM (acetal): dimensionsstabil och låg friktion, populär för växlar, bussningar och precisionsstyrningar.
- Nylon: tuff och slitstark, lämplig för rullar, slitkuddar och strukturella plastdelar.
- PEEK och liknande högpresterande plaster: används där temperatur och kemikaliebeständighet har betydelse.
- Akryl och polykarbonat: valt för transparenta lock, ljusledare och skyddspaneler.
| Materialgrupp | Bearbetningsbarhet | Typisk användning | Vanliga efterbehandlingsalternativ |
|---|---|---|---|
| Aluminiumlegeringar | Generellt lätt | Hus, ramar, kylflänsar | Anodisering, pärlblästring, målning |
| Rostfria stål | Måttlig till krävande | Korrosionsbeständiga komponenter | Passivering, polering, pärlblästring |
| Legerade stål | Måttlig | Axlar, kugghjul, fixturer | Värmebehandling, plätering, beläggning |
| Mässing och koppar | Generellt bra | Kontaktdon, beslag, dekorativa delar | Polering, plätering |
| Teknisk plast | Bra, med värmekontroll | Isolatorer, guider, lock | Ångpolering, målning, texturering |
Tolerans och ytförväntningar
Allmän bearbetningsvägledning behandlar ofta en tolerans på runt plus eller minus 0,05 mm som en vanlig utgångspunkt för standard CNC-arbeten, med snävare värden möjliga när ritning, material och maskininställning stödjer dem. Snävare toleranser kräver normalt noggrannare fixering, inspektion och ibland efterbehandling, så det är klokt att dra åt endast de dimensioner som verkligen betyder något för passform och funktion. Att markera varje dimension som kritisk gör en del svårare att producera och verifiera utan att förbättra dess prestanda.
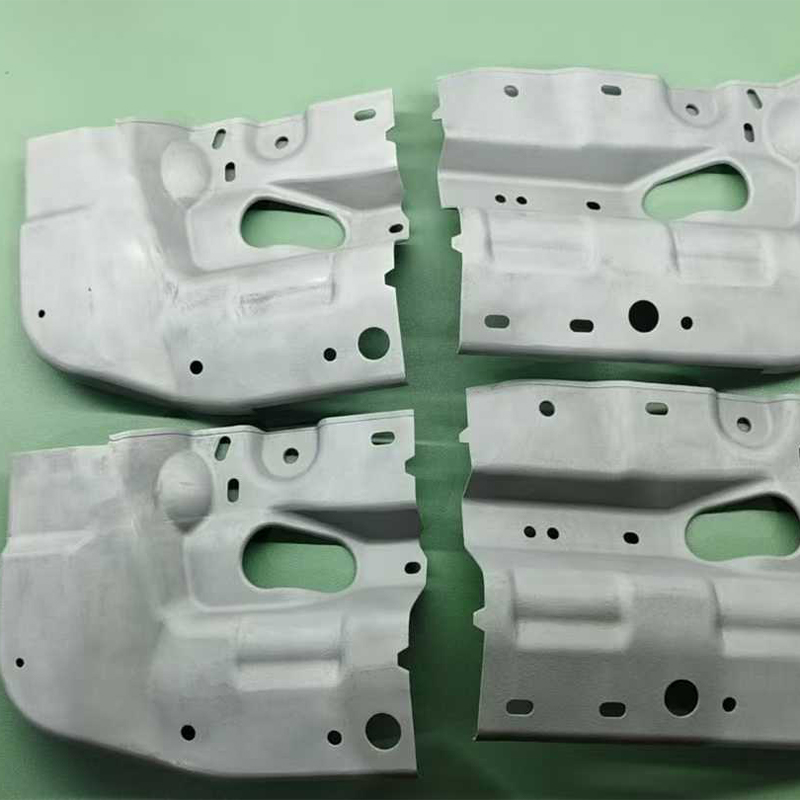
Ytjämnheten beror på verktyg, matning, material och strategi. En nybearbetad yta kan visa fina verktygsmärken som är acceptabla för interna egenskaper men inte för synliga ytor. Sekundära behandlingar som pärlblästring, anodisering, målning, polering eller plätering kan förbättra utseendet och skydda ytan. Eftersom Jiaheng erbjuder målning och andra ytbehandlingar tillsammans med bearbetning, kan kunderna specificera det slutliga utseendet som en del av samma projekt snarare än att koordinera en separat efterbehandlingsleverantör.
Ange snäva toleranser endast där passform och funktion kräver det, och anpassa materialet och finishen till arbetsmiljön.
Integrerad Smart Manufacturing Platform: Hur arbetsflödet är uppbyggt
En integrerad smart tillverkningsplattform är en uppkopplad produktionsmiljö där designdata, processplaner, maskinkapacitet, kvalitetsdokumentation och logistik hanteras genom ett system och ett team. Ordet smart hänvisar mindre till någon enskild gadget och mer till hur informationen flödar. När en delrevision ändras uppdaterar plattformen programmet, inspektionsplanen och schemat tillsammans, vilket minskar risken att ett team arbetar utifrån en föråldrad ritning.
Huvudskikten i en integrerad plattform
- Kundgränssnittsskikt: filuppladdning, kravfångst, offertfeedback och orderspårning.
- Tekniskt lager: granskning av tillverkningsbarhet, processval, CAM-programmering och simulering.
- Produktionslager: CNC-bearbetning, 3D-utskrift, replikering av silikonformar och monteringsstöd schemalagt mot tillgänglig kapacitet.
- Kvalitetsskikt: första artikelinspektion, processkontroller, slutmätning och journaler kopplade till detaljrevisionen.
- Efterbehandling och leveranslager: gradning, målning och ytbehandlingar, förpackning och förberedelse av försändelser.
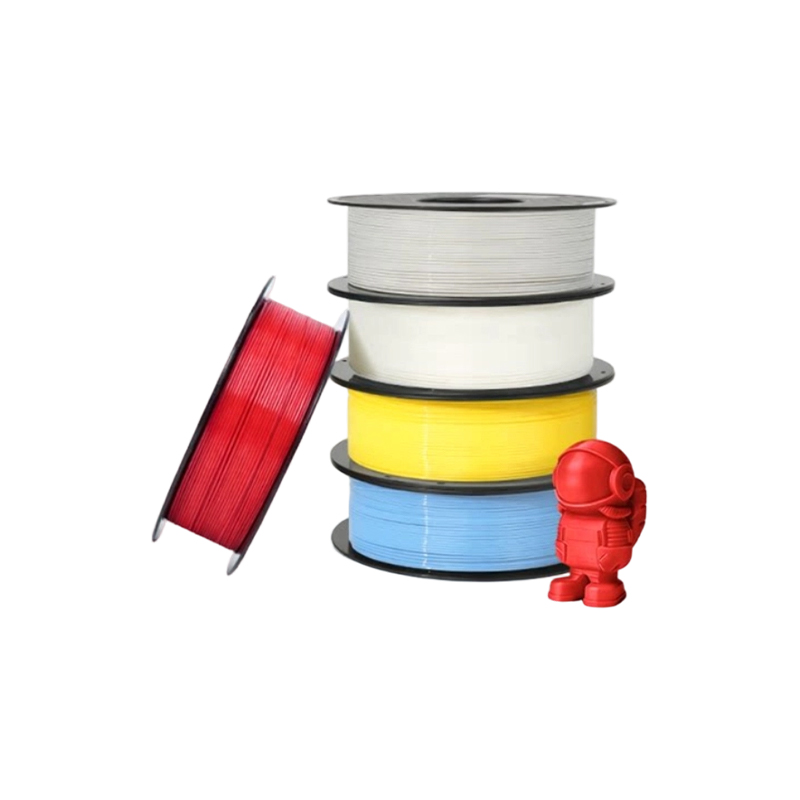
I denna struktur är CNC-bearbetning en av flera produktionsvägar som delar samma ingenjörs- och kvalitetsgrund. Ett projekt kan börja som en harts eller nylon 3D-utskriven prototyp för att verifiera form och passform, fortsätta som en CNC-bearbetad metallprototyp för att testa funktion och sedan gå in i silikonformreplikering för små partier av gjutna delar. Eftersom varje steg sitter på en plattform, färdas ritningar och anteckningar med projektet istället för att skrivas om för varje ny leverantör.
Fördelar för B2B-köpare
Fördelar för ingenjörsteam
| Fördelar för inköpsteam
|
För OEM- och ODM-kunder är ett integrerat tillvägagångssätt särskilt användbart. En OEM-köpare tillhandahåller vanligtvis färdiga ritningar och förväntar sig trogen återgivning, så repeterbarhet och dokumentation är viktigast. En ODM-köpare kan börja med ett koncept eller en grov modell och förvänta sig att tillverkaren bidrar med designförbättringar. En plattform som inkluderar ett erfaret designteam, bearbetningsförmåga och efterbehandling under ett tak kan tjäna båda modellerna utan att tvinga kunden att dela upp projektet på flera företag.
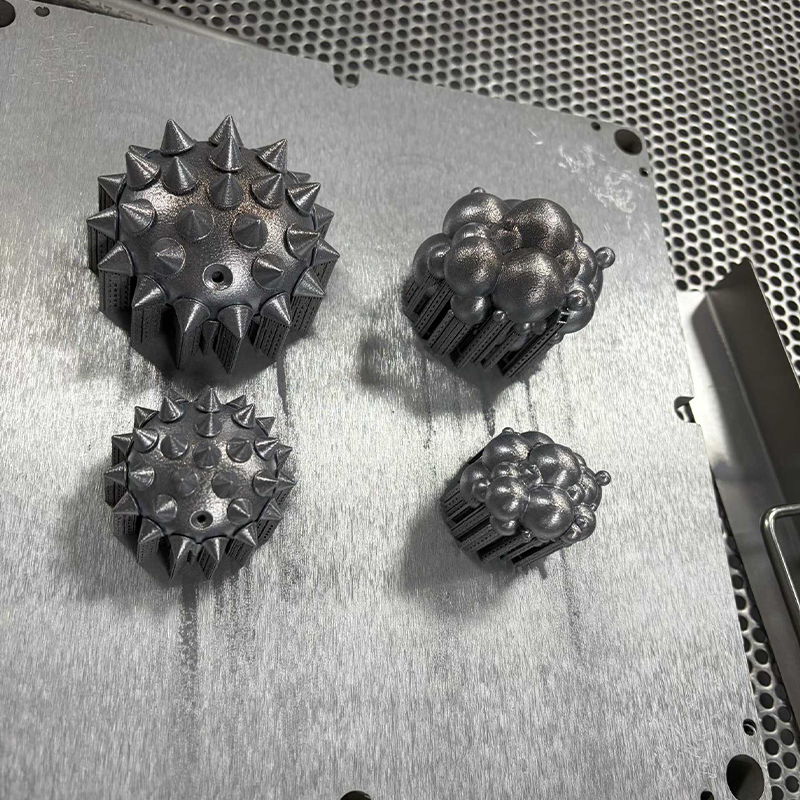
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. fungerar på detta sätt som OEM- och ODM-tillverkare. Dess designteam omvandlar kundidéer till praktiska, attraktiva produktdesigner, och dess tjänster omfattar 3D-utskrift i harts, nylon och metall, avancerad bearbetning, replikering av silikonformar för effektiv produktion i små partier och ytbehandlingar som målning. Målet är att låta kunderna gå från design till färdig produkt på en enda plattform, vilket sparar kommunikationstid och minskar koordineringsarbetet.
En integrerad plattform håller design, bearbetning, efterbehandling och inspektion i en datakedja, vilket förkortar kommunikationsslingor och minskar omarbetning.
Tillämpningar och urvalspunkter för CNC-bearbetningstjänster
CNC-bearbetning används inom ett brett spektrum av industrier eftersom den hanterar både prototyper och produktionsdelar i krävande material. Beslutet att använda det, och hur du anger det, bör följa applikationens behov. Tabellen nedan skiljer typiska användningsområden från de urvalspunkter som betyder mest när du väljer en CNC-bearbetningsleverantör.
Typiska applikationsområden
| Urvalspunkter att kontrollera
|
Hur man väljer efter projektstadium
På konceptstadiet är hastighet och flexibilitet viktigare än perfekt ytkvalitet, så harts eller nylon 3D-utskrift kan vara det snabbare sättet att testa formen. När designen måste testas i riktiga material med verklig belastning, blir CNC-bearbetade prototyper den bättre vägen. På pilotstadiet kan små partier produceras genom CNC-bearbetning eller genom replikering av silikonform, beroende på geometri och material. I produktionsledet väljs upprepade CNC-order eller andra processer utifrån volym, kostnadsstruktur och kvalitetsmål.
Praktisk urvalschecklista
- Definiera delens funktion och den belastning, temperatur och miljö som den kommer att möta.
- Välj material och bekräfta att lämpliga lager- och efterbehandlingsalternativ finns.
- Markera kritiska dimensioner och slappna av resten till rimliga allmänna toleranser.
- Be om en översyn av tillverkningsbarheten och överväg föreslagna justeringar.
- Kom överens om ytbehandling, besiktningsomfattning och förpackning innan tillverkningen startar.
Att följa denna checklista hjälper köpare att minska revisioner och håller samtalet med CNC-bearbetningstillverkaren fokuserat på fakta. Det gör också offerter lättare att jämföra, eftersom varje leverantör svarar på samma tydligt definierade krav.
Hur väl CNC-bearbetning uppfyller vanliga krav
Innan ett slutgiltigt urval hjälper det att titta på styrkorna och gränserna för CNC-bearbetning sida vid sida. Diagrammet nedan visar en relativ lämplighetspoäng för sex typiska krav. Poängen är en redaktionell bedömning baserad på allmän bearbetningskunskap, inte mätdata.
Högre värden indikerar att CNC-bearbetning i allmänhet är en stark passform för det kravet, medan lägre värden indikerar att en annan process kan vara värd att överväga. Den enda kontrasterande stapeln markerar det område där design för CNC vanligtvis behöver mest uppmärksamhet.
Använd diagrammet som en snabb orientering innan du begär detaljerade råd för en specifik del.
Stapeldiagrammet visar att CNC-bearbetning får högst poäng för dimensionsnoggrannhet, materialområde och batch-repeterbarhet. Dessa tre styrkor förklarar varför processen är så vanlig för funktionella prototyper och precisionsproduktionsdelar. Ytfinishens kvalitet ger också bra resultat, eftersom en bearbetad yta ofta bara behöver en lätt finish innan den är klar för användning eller beläggning. Hastigheten för enskilda delar blir något lägre, eftersom programmering och inställning tar tid även när endast en del krävs. Den lägsta stången tillhör komplex inre geometri, där slutna hålrum och djupa inre kanaler är svåra för ett skärverktyg att nå. När en del beror på sådana egenskaper kan additiv tillverkning eller gjutning vara en bättre primär väg, eller så kan designen delas upp i flera bearbetade komponenter som monteras efteråt.
Matcha processen till kravet: CNC-bearbetning leder till noggrannhet och materialval, medan komplexa interna former kan kräva en annan väg.
Detaljerad jämförelse: CNC-bearbetning vs 3D-utskrift vs replikering av silikonform
De flesta produktteam väljer inte en enda process för en produkts hela livslängd. De rör sig mellan processer i takt med att kvantitet, material och designmognad förändras. Att jämföra CNC-bearbetning med harts eller nylon 3D-utskrift och med silikonformreplikering visar var varje väg passar, och varför en tillverkare som erbjuder alla tre på en plattform kan vägleda övergången smidigt.
| Faktor | CNC-bearbetning | 3D-utskrift | Replikering av silikonform |
|---|---|---|---|
| Materialutbud | Metaller och teknisk plast | Hartser, nylon och vissa metaller | Gjutna hartser av polyuretantyp |
| Geometri frihet | Begränsad av verktygsåtkomst | Hög, inklusive interna kanaler | Beror på masterdel och mögelsplittring |
| Typisk noggrannhet | Hög, lämpad för precisionspassningar | Bra, varierar med teknik | Bra, följer masterdelen |
| Ytans skick | Maskinbearbetad yta, efterbehandling valfritt | Lagerlinjer kan behöva efterbehandlas | Slät, replikerar huvudytan |
| Bästa kvantitetsintervallet | Ett stycke för att upprepa batcher | En bit till några bitar | Små partier av liknande delar |
| Mekanisk styrka | Lika med det fasta materialet | Varierar med material och orientering | Beror på vilket harts som används |
| Typisk roll | Funktionella prototyper och slutanvändningsdelar | Tidiga modeller i form och passform | Små partier med utseende och funktionsdelar |
Tabellen visar att ingen av de tre sträckorna vinner i varje kategori. CNC-bearbetning är starkast där materialegenskaper och noggrannhet spelar roll. 3D-utskrift är starkast där geometrifrihet och hastighet för en enda konceptmodell spelar roll. Replikering av silikonform är starkast där ett team behöver ett litet antal konsekventa, snygga delar från en godkänd mästare. I praktiken använder många projekt alla tre på olika punkter, och sekvensen styrs av vad teamet behöver lära sig i varje steg.
Hur ledtiden förändras med batchstorlek
Ledtiden beror på mer än maskinens hastighet. Det inkluderar programmering, formtillverkning, härdning, efterbehandling och inspektion, och varje rutt har en annan fast del. Följande linjediagram illustrerar hur den relativa ledtiden för varje rutt kan förändras när batchstorleken växer. Värdena är ett illustrativt index och inte ett uppmätt riktmärke.
Ett högre index innebär en längre total ledtid för den batchstorleken. Diagrammet är tänkt att visa formen på varje kurva, inte att förutsäga ett specifikt leveransdatum.
Faktiska scheman beror på delstorlek, material, efterbehandling och aktuell kapacitet.
Använda jämförelsen i praktiken
- Använd 3D-utskrift för att kontrollera form, montering och ergonomi tidigt i designcykeln.
- Använd CNC-bearbetning när detaljen måste testas i sitt slutmaterial eller hålla snäva toleranser.
- Använd silikonformreplikering när du behöver flera utseende- eller funktionsdelar från en godkänd mästare.
- Be din tillverkare att rekommendera sekvensen snarare än att tvinga varje steg i en process.
De mest effektiva projekten kombinerar rutter: 3D-utskrift för form, CNC-bearbetning för funktion och silikonreplikering för små partier.
Kvalitetskontroll, inspektion och ytbehandling
Kvalitet i CNC-bearbetning är ett resultat av planering, inte bara av slutbesiktning. Ett tillförlitligt arbetsflöde definierar vad som ska mätas, hur det ska mätas och vad som kommer att hända när en dimension faller utanför sin gräns. På en integrerad plattform registreras dessa beslut tillsammans med delrevisionen så att samma inspektionslogik tillämpas på återkommande beställningar.
Inspektionsstadier
- Inkommande materialkontroll: bekräfta råmaterialets kvalitet, storlek och skick innan bearbetningen påbörjas.
- Första artikelinspektionen: mät den första delen mot ritningen innan hela partiet släpps.
- Pågående kontroller: prova kritiska dimensioner under körningen för att upptäcka verktygsslitage eller drift.
- Slutbesiktning: verifiera dimensioner, gängpassningar, visuellt skick och ytfinish innan packning.
Typiska mätverktyg inkluderar bromsok, mikrometrar, höjdmätare, hålmätare, gängmätare och koordinatmätmaskiner för komplex geometri. Valet av verktyg beror på toleransen: en generell dimension kan kontrolleras med en bromsok, medan en precisionspassning kan behöva en mer exakt metod. Tydlig kommunikation om vilka funktioner som är kritiska låter tillverkaren tilldela mättid där det är viktigt.
Gradning och efterbehandling
Varje bearbetad del lämnar skärsteget med några grader och vassa kanter. Gradning tar bort dessa för hand, med tumlande eller med dedikerade verktyg, och det är en betydande faktor för hur säker och användbar delen känns. Ytbehandlingar ger sedan utseende eller skydd. Pärlblästring ger en enhetlig matt struktur. Anodisering förbättrar ytan på aluminium. Målning och beläggning ger färg och skydd, medan polering ger ett jämnare utseende. Eftersom ytbehandling kan ändra dimensionerna något, såsom beläggningstjocklek på en passande yta, bör ritningen ange vilka ytor som är maskerade eller hålls fria från behandling.
Vanliga orsaker till kvalitetsproblem
- Otydliga ritningar med saknade toleranser eller motstridiga anteckningar.
- Funktioner som verktyget inte kan nå, såsom djupa smala fickor med vassa inre hörn.
- Tunna väggar som vibrerar eller deformeras under skärning.
- Efterbehandling som inte beaktades vid dimensioneringen.
De flesta av dessa problem förhindras genom en tidig tillverkningsbarhetsöversyn. Bra tillverkare kommer att peka ut riskfyllda egenskaper, föreslå små radier eller tjockare ribbor och förklara orsaken till varje förslag. Kunder som accepterar rimliga designjusteringar får vanligtvis delar som är lättare att bearbeta, lättare att inspektera och mer konsekventa från batch till batch.
Planera inspektion och efterbearbetning tillsammans med bearbetning, eftersom dimensioner, beläggningar och utseende påverkar varandra.
Underhållsvägledning för CNC-utrustning och bearbetade delar
Underhåll påverkar två saker som köpare bryr sig om: stabiliteten hos de maskiner som tillverkar deras delar och livslängden för själva delarna. Att förstå både hjälper dig att ställa välgrundade frågor när du granskar en leverantör och hjälper dig att ta hand om bearbetade komponenter efter leverans.
Rutiner för maskinunderhåll
En välskött CNC-anläggning följer ett underhållsschema baserat på maskintillverkarens rekommendationer och på egen erfarenhet. Dagliga uppgifter inkluderar vanligtvis rengöring av spån från arbetsområdet, kontroll av kylvätskenivå och koncentration, inspektion av smörjsystemet och verifiering av att verktygshållarna och spindelkonan är rena. Vecko- eller månadsuppgifter kan inkludera kontroll av vägskydd, filter, lufttillförsel och axelspel. Uppgifter med längre intervall inkluderar geometrikontroller, spindelkonditionskontroller och byte av slitageartiklar. Enligt allmänna riktlinjer för underhåll av verktygsmaskiner är konsekvent rutinarbete mer effektivt än enstaka stora reparationer.
| Intervall | Typisk uppgift | Syfte |
|---|---|---|
| Varje skift | Rensa spån, kontrollera kylvätska, torka av verktygshållare | Håll skärzonen ren och stabil |
| Varje vecka | Kontrollera smörjning, filter och vägskydd | Minska slitaget på rörliga delar |
| Månadsvis | Inspektera lufttillförseln, remmar, fixturer och verktygsväxlare | Förhindra oplanerade stopp |
| Periodisk | Verifiera axelgeometri och spindeltillstånd | Behåll positionsnoggrannheten |
| Efter behov | Kalibrera sonder och mätverktyg | Håll mätresultaten tillförlitliga |
Ta hand om färdigbearbetade delar
- Aluminiumdelar: håll dem rena och torra och undvik kontakt med starka alkaliska rengöringsmedel som kan angripa nakna eller lätt behandlade ytor.
- Ståldelar: applicera en skyddande olja eller beläggning om de ska lagras under lång tid, eftersom bart stål kan korrodera i fuktig luft.
- Plastdelar: håll dem borta från lösningsmedel och långvarig hög värme såvida inte kvaliteten är klassad för dessa förhållanden.
- Gängade och glidande funktioner: använd lämpligt smörjmedel, och undvik överdragning, vilket kan strippa gängor i mjukare material.
- Målade eller belagda delar: rengör med milda rengöringsmedel och undvik slipande kuddar som kan repa ytan.
Förvaring och hantering
Precisionsdelar ska hanteras med rena händer eller handskar och förvaras i en skyddande förpackning som förhindrar kontakt mellan vassa kanter och färdiga ytor. Delar med kritiska hål eller gängor drar nytta av lock eller pluggar. Förvaringsutrymmen bör vara torra och någorlunda stabila i temperatur, vilket begränsar korrosion och dimensionella rörelser, särskilt i plast som absorberar fukt. Tydlig märkning med ritningsnummer och revision förhindrar också användningen av en föråldrad del i en montering.
Kunder som planerar att beställa om samma del bör hålla samman ritningsrevisionen och kontrollrapporten, och de bör meddela tillverkaren när ändringar har gjorts. En integrerad plattform lagrar denna information, vilket gör att återkommande beställningar går snabbare och minskar risken för att en äldre version produceras av misstag.
Rutinmässig maskinvård och förnuftig förvaring skyddar både produktionsnoggrannhet och livslängden på färdiga delar.
Att välja en CNC-bearbetningstillverkare och leverantör för långtidsprojekt
Att välja en CNC-bearbetningstillverkare är inte bara ett tekniskt val utan också ett relationsbeslut. Rätt partner bör förstå din produkt, kommunicera tydligt och anpassa sig i takt med att din volym och design utvecklas. När du jämför kandidater, se bortom maskinlistan och fundera över hur varje företag hanterar hela processen från förfrågan till leverans.
Frågor värda att ställa till en leverantör
- Vilka material och processtyper kan du hantera internt och vilka är outsourcade?
- Ger du feedback om tillverkningsbarhet före produktion, och vem ger den?
- Hur dokumenterar du inspektionsresultat och kan du dela dem med varje försändelse?
- Kan du stödja prototyper, små partier och återkommande beställningar på samma plattform?
- Vad surface treatments are available, and are they managed under the same project?
- Hur hanterar du designändringar och revisionskontroll?
Leverantörer som svarar öppet och specifikt på dessa frågor är vanligtvis bättre förberedda för att stödja en långsiktig relation. Vaga svar eller en ovilja att diskutera processdetaljer är en signal att be om mer information innan du lägger en betydande beställning.
Varför en one-stop-plattform hjälper långsiktiga partnerskap
Tänk på en produkt som börjar som en idé och går genom prototyper, validering, pilotbyggen och pågående leverans. Om varje steg använder en annan leverantör förklaras designavsikten upprepade gånger, filer formateras om och små missförstånd ackumuleras. När samma tillverkare hanterar konstruktionsstöd, 3D-printing, CNC-bearbetning, silikonformreplikering och ytbehandling bär kunskapen som byggts i tidiga skeden vidare. Detta är fördelen som en integrerad smart tillverkningsplattform erbjuder ett växande företag.
Jiaheng positionerar sig som en pålitlig långsiktig partner för industriell utveckling. Dess one-stop-tjänst låter kunderna slutföra resan från design till produkt på en enda plattform, vilket sparar tid och koordinationsansträngning. För köpare som behöver en CNC-bearbetningsleverantör som också kan stödja prototyper, små partier och efterbehandling, tar denna struktur bort flera handoffs som vanligtvis saktar ner projekt.
Förbereder en bra förfrågan
- Tillhandahåll en 3D-modell i ett vanligt neutralt format tillsammans med en 2D-ritning som listar kritiska dimensioner.
- Ange material, kvantitet, efterbehandlingsbehov och målleveransfönster.
- Beskriv delens funktion så att ingenjörer kan ge bättre förslag.
- Nämn eventuella passande delar, monteringsförhållanden eller miljöexponering.
En komplett förfrågan minskar fram och tillbaka och gör det möjligt för tillverkaren att snabbt föreslå en vettig processplan. Det visar också att köparen förstår delen som stöder en produktiv arbetsrelation från första utbytet.
Välj en partner som kan stödja prototyp, liten batch och efterbehandling tillsammans, så designkunskapen bär från steg till steg.
Vanliga frågor om CNC-bearbetningstjänster
Vad are CNC machining services?CNC-bearbetning services are manufacturing services in which computer-controlled machines cut material into precise parts based on a digital model. They usually include programming, machining, deburring, finishing and inspection. When delivered through an integrated smart manufacturing platform, these steps are coordinated in one workflow so the customer deals with a single team from enquiry to delivery. |
Vad is an integrated smart manufacturing platform?Det är en uppkopplad produktionsmiljö där konstruktionsdata, processplanering, bearbetning, kvalitetsdokumentation och logistik hanteras tillsammans. Plattformen håller revisioner, anteckningar och inspektionsresultat kopplade till varje del. För köpare innebär detta tydligare kommunikation, färre överlämningar och mer konsekventa återkommande beställningar. |
Vilka material kan användas för CNC-bearbetade delar?Vanliga val inkluderar aluminiumlegeringar, rostfria stål, legerade stål, mässing, koppar och titan, samt tekniska plaster som POM, nylon, akryl och PEEK. Rätt val beror på styrka, vikt, miljö, temperatur och efterbehandlingsbehov. En tillverkare kan rekommendera lämpliga alternativ efter att ha granskat din ansökan. |
Hur exakt är CNC-bearbetning?Allmän bearbetningsvägledning behandlar ofta cirka plus eller minus 0,05 mm som en vanlig utgångspunkt, och snävare toleranser kan uppnås när detaljkonstruktionen, materialet, fixturen och inspektionsmetoden tillåter det. Snävare värden kräver vanligtvis mer processkontroll, så det är klokt att tillämpa dem endast på funktioner som påverkar passform och funktion. |
När ska jag välja CNC-bearbetning istället för 3D-utskrift?CNC-bearbetning is usually preferred when the part needs real metal or engineering plastic properties, tight tolerances or a machined surface quality. 3D printing is often chosen for fast concept models and shapes with complex internal geometry. Many projects use both, starting with printed models and moving to machined parts for functional testing. |
Kan CNC-bearbetning användas för både prototyper och små partier?Ja. Eftersom processen drivs av ett program kan den producera en prototyp eller upprepa samma del över en batch med konsekventa resultat. För vissa utseendefokuserade små partier kan replikering av silikonform också övervägas. En one-stop-tillverkare kan ge råd om vilken väg som passar din kvantitet och material. |
Vad information should I send when I request a quotation?Skicka en 3D-modell, en 2D-ritning som markerar kritiska dimensioner, materialet, kvantiteten, efterbehandlingskrav och ditt målschema. En kort beskrivning av hur delen används hjälper ingenjörer att föreslå förbättringar. Fullständig information förkortar offertprocessen och minskar senare ändringar. |
Vad surface finishes are available after machining?Typiska alternativ är gradning, pärlblästring, polering, anodisering för aluminium, målning och olika beläggningar. Det lämpliga alternativet beror på materialet, miljön och utseendet du behöver. Nämn eventuella ytor som måste förbli obehandlade, till exempel precisionspassningar, så att efterbehandlingsplanen kan ta hänsyn till dem. |
Tydliga ritningar, realistiska toleranser och tidig kommunikation med din CNC-bearbetningsleverantör är de mest pålitliga sätten att undvika förseningar.
Kontaktinformation
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Byggnad 7, nr 188, Hongni-sektionen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Upphovsrätt © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Manufacturers
