- 3D-utskriftstjänster

- CNC-bearbetningstjänster

- Vakuumgjutning

- Ytbearbetningstjänster

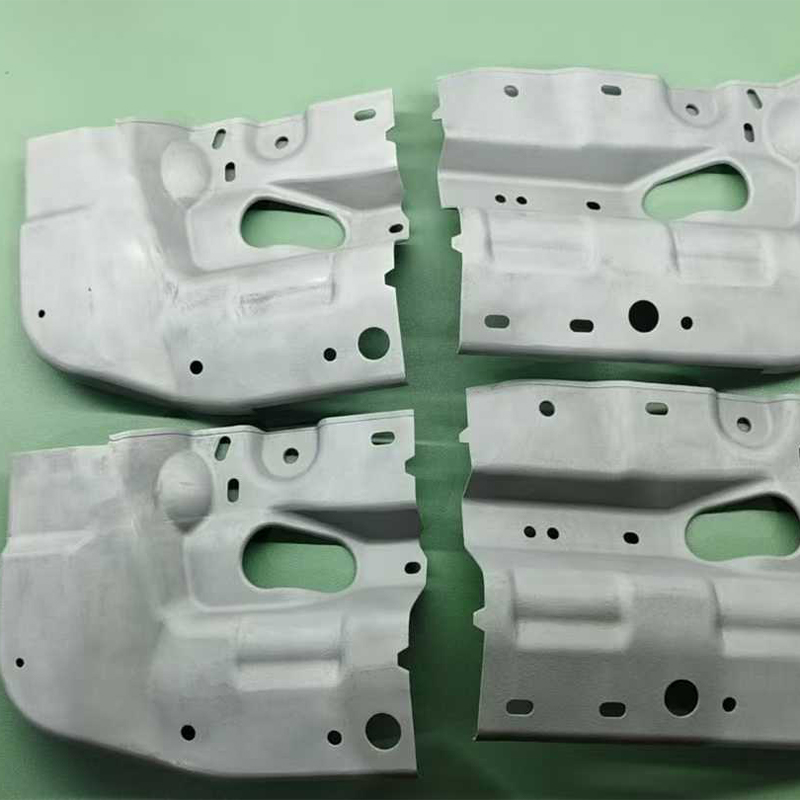
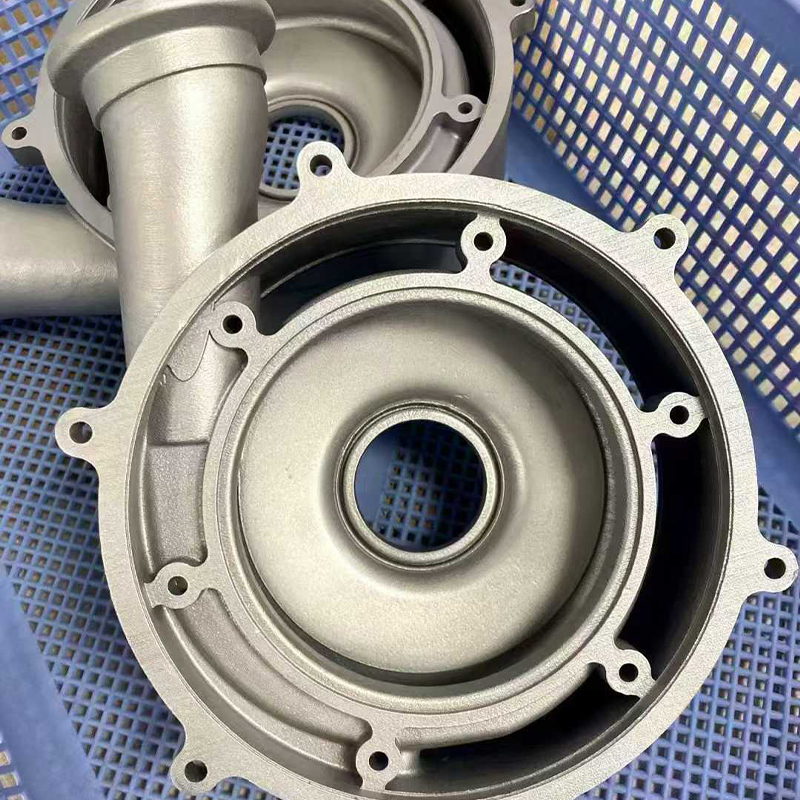
Vakuumgjutningstjänster: Hur det fungerar och när det ska användas
Vakuumgjutning : Det korta svaret för prototypköpare och småpartiköpare
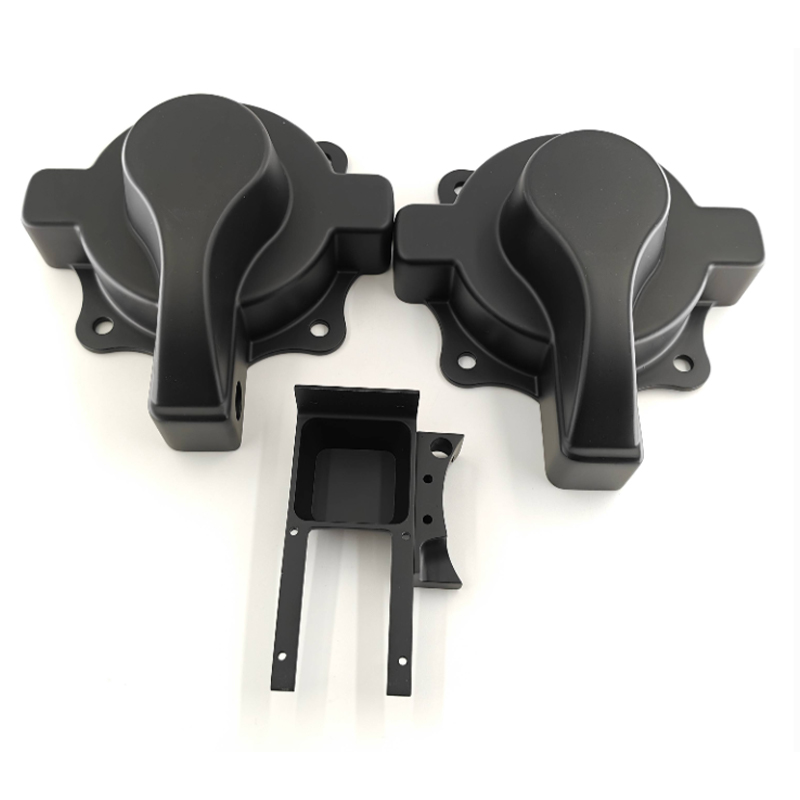
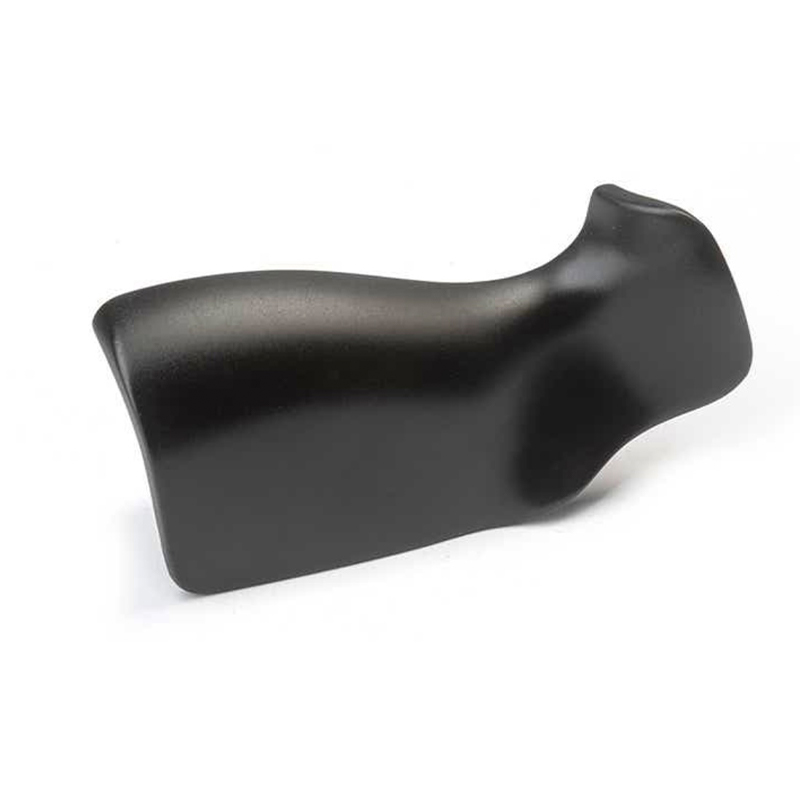
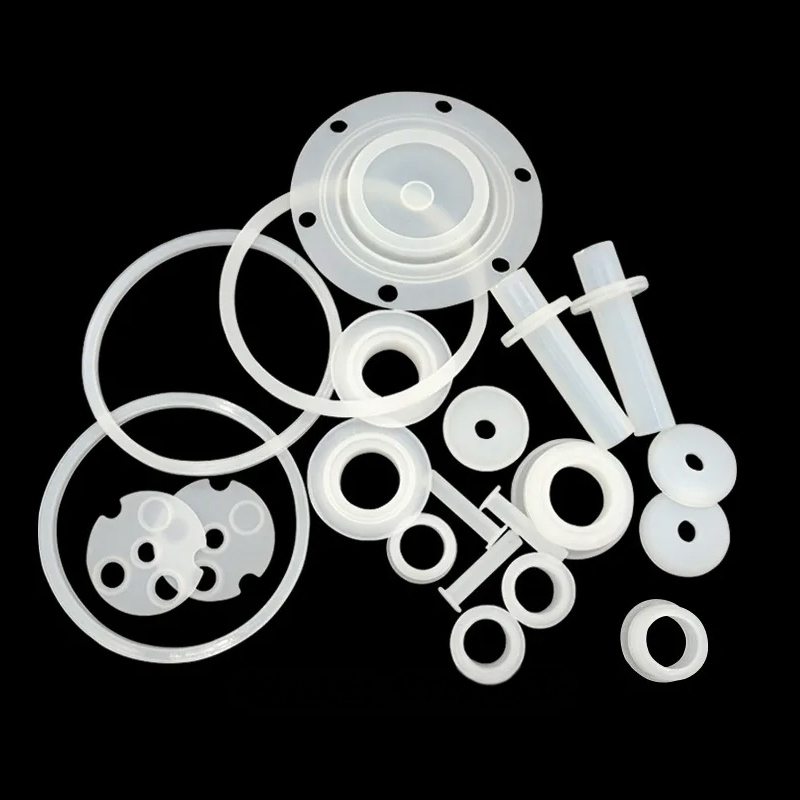
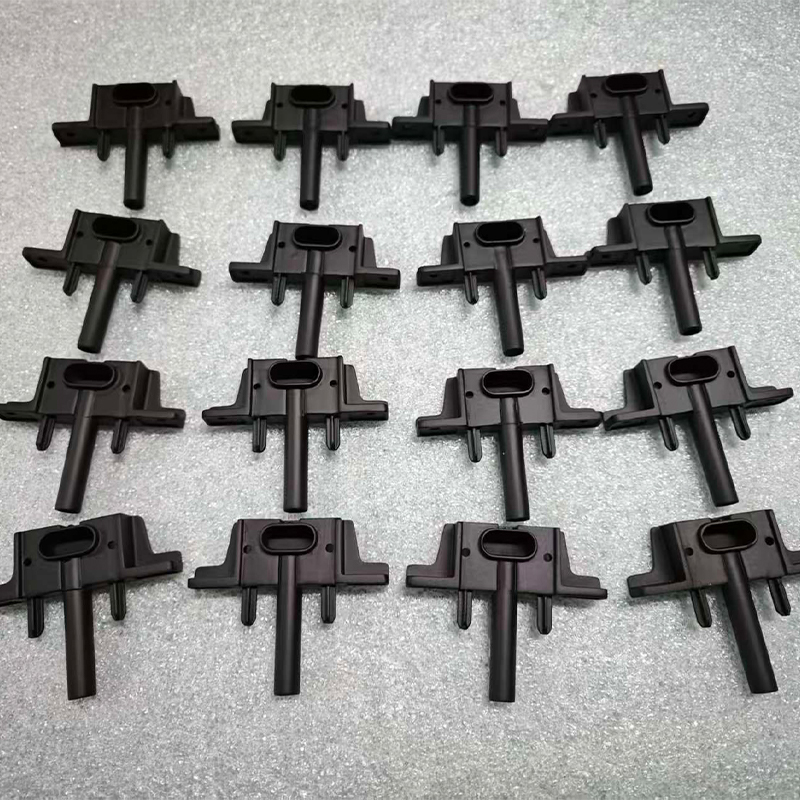
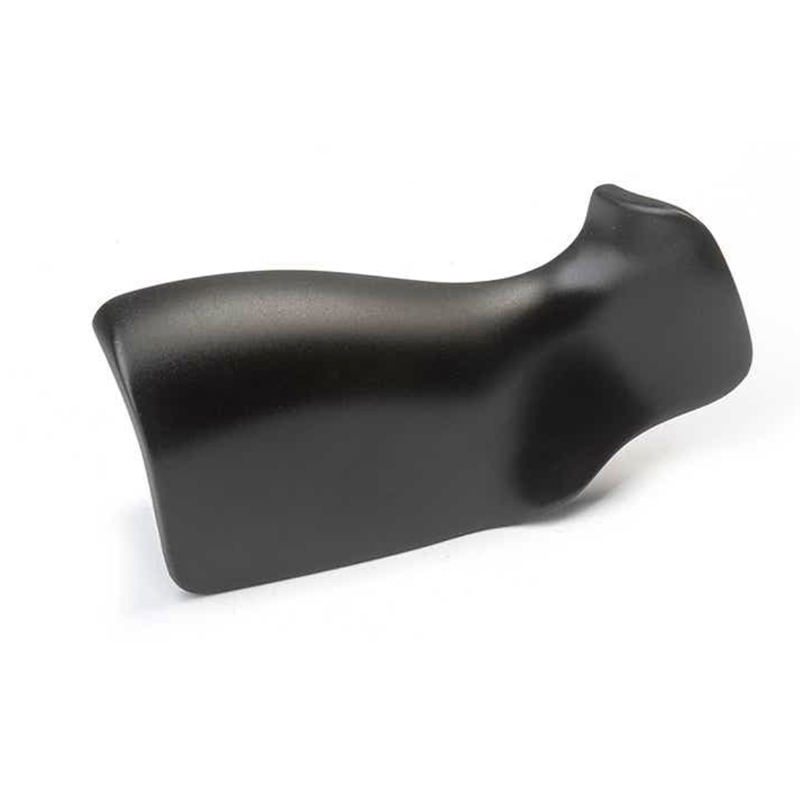
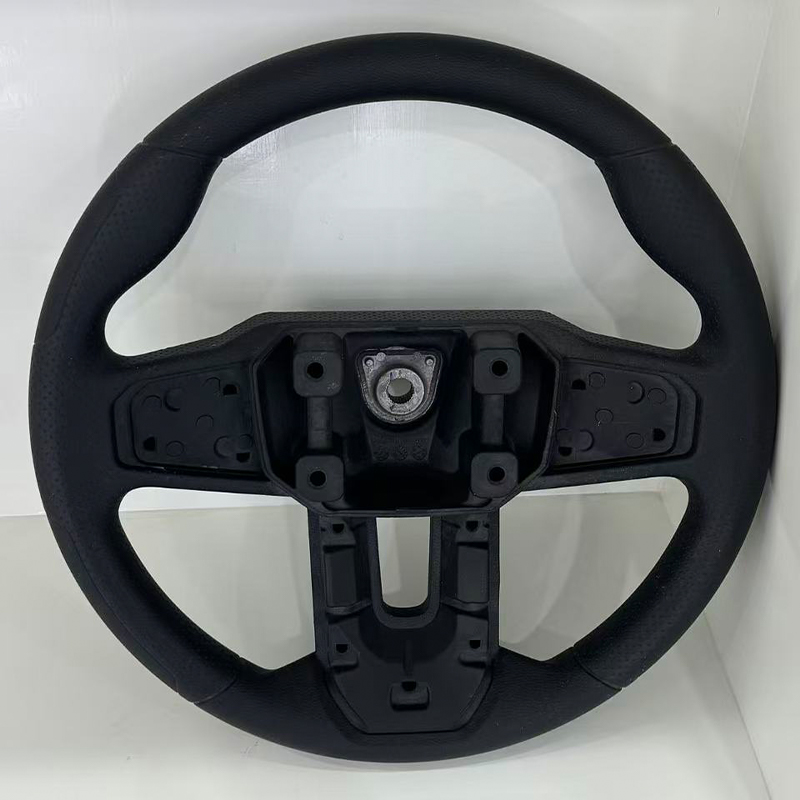
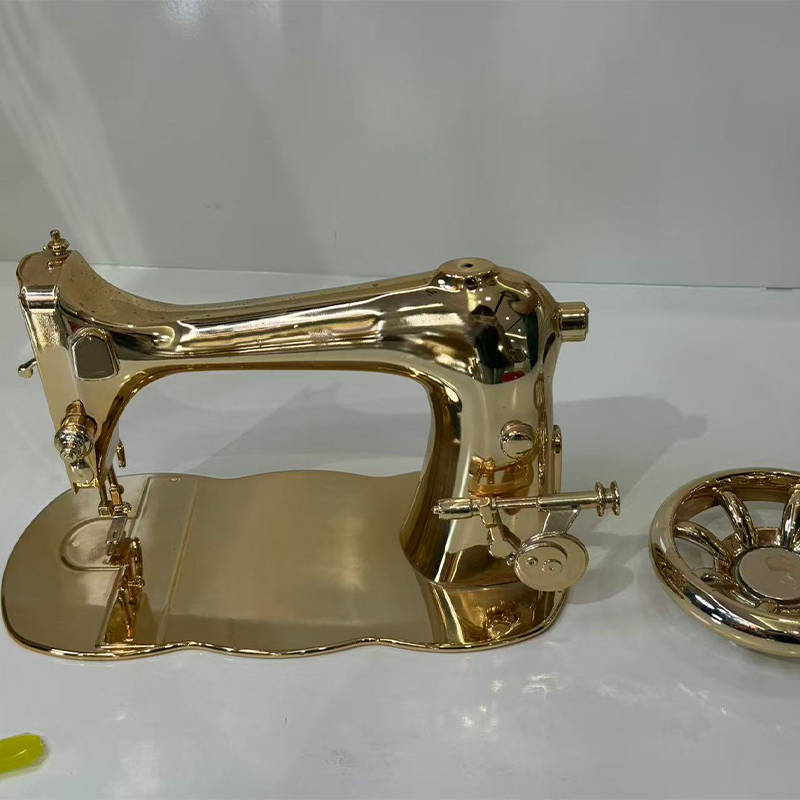
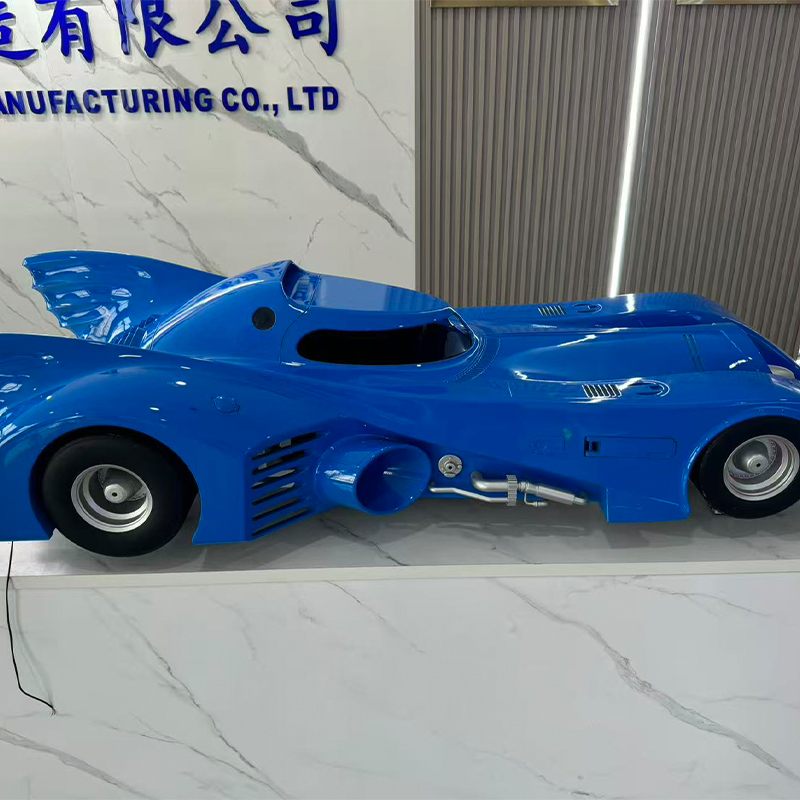
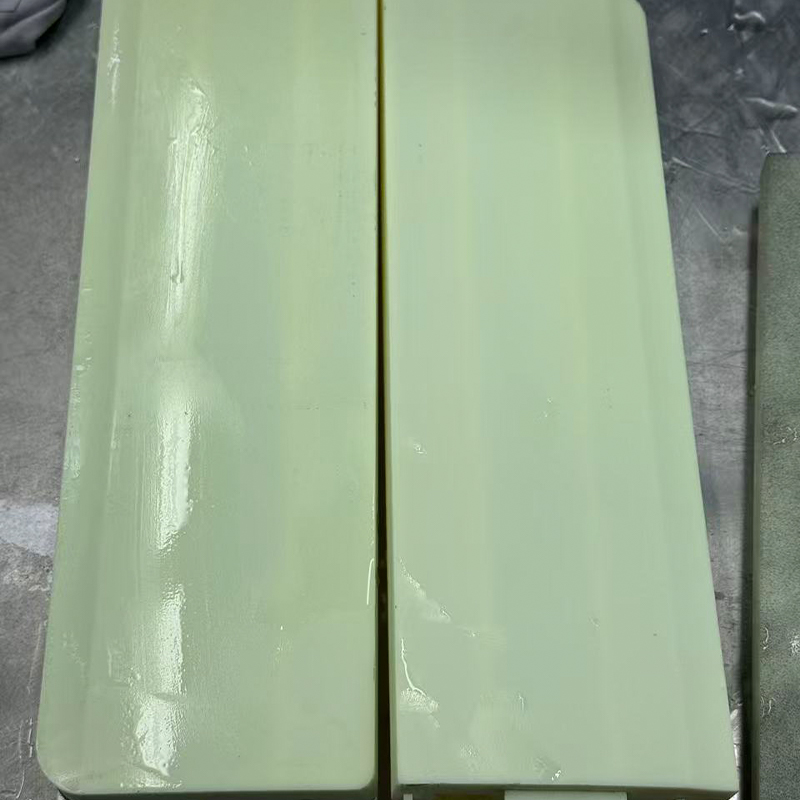
Föreställ dig detta: ditt team har en 3D-utskriven master som äntligen ser rätt ut, en designgenomgång om tre veckor och ett behov av tjugo höljen som känns och beter sig som produktionsdelar. Att skriva ut tjugo kopior skulle ta för lång tid och fortfarande se ut som utskrifter, och hårda verktyg skulle vara för tidigt. Vakuumgjutningstjänster löser exakt detta gap. En leverantör bygger en silikonform runt din mästare, häller en polyuretanharts i den under vakuum och härdar kopiorna i en varm ugn. Resultatet är en liten sats, vanligtvis runt 10 till 30 stycken per form, med fina ytdetaljer och ett urval av hartser som imiterar ABS, polypropen, gummi eller klar plast.
Den ena meningen är slutsatsen. Resten av den här guiden förklarar varför det fungerar, var det slutar fungera och hur man informerar en tillverkare av vakuumgjutning så att den första satsen är användbar snarare än en inlärningsövning. Vi håller språket praktiskt: vad processen är bra på, vad man ska titta efter på en ritning och vilka frågor man ska ställa till en leverantör innan man skickar filer.
Vem den här guiden är till för
- Produktutvecklare som behöver delar av utseende eller funktion för recensioner, tester och pilotbyggen.
- Inköps- och inköpsteam som jämför en vakuumgjutleverantör med tryckning eller bearbetning på kort sikt.
- Nystartade företag som förbereder marknadsföringsprover och investerardemos innan de satsar på formsprutning.
- Ingenjörer som vill validera passform, montering och ergonomi med delar som ser ut och känns nästan slutgiltiga.
Vakuumgjutning kallas ibland uretangjutning eller polyuretangjutning. Alla tre namnen beskriver samma arbetsfamilj: ett flexibelt silikonverktyg, ett tvådelat flytande harts och en vakuumkammare som tar bort instängd luft. Eftersom verktyget är av silikon och inte stål, är ledtiden för verktyget kort och designförändringar är lättare att absorbera. Den flexibiliteten är den främsta anledningen till att köpare söker efter en tillverkare av vakuumgjutgods när de befinner sig mellan en prototyp och full produktion.
Några snabba förväntningar hjälper till att sätta tonen. Vakuumgjutning kopierar masterns yta, så mästaren spelar en stor roll. Formen har en begränsad livslängd, varför processen passar korta omgångar. Hartserna imiterar vanliga plaster men är inte identiska med dem, så alla tester som beror på exakta materialdata bör planeras med det i åtanke. Och processen belönar tidiga samtal med leverantören om väggtjocklek, skiljelinjer och avsluta.
Vakuumgjutning förvandlar en bra mästare till en liten sats av produktionsliknande delar utan tid och verktygsansträngning av stålformar.
Hur vakuumgjutning fungerar steg för steg
När du väl ser sekvensen svarar de flesta citatfrågorna sig själva. Processen har fem steg, och varje steg har ett typiskt sätt att gå fel. Att känna till dem hjälper dig att läsa en leverantörs schema och var en ändringsförfrågan kommer att kosta tid.
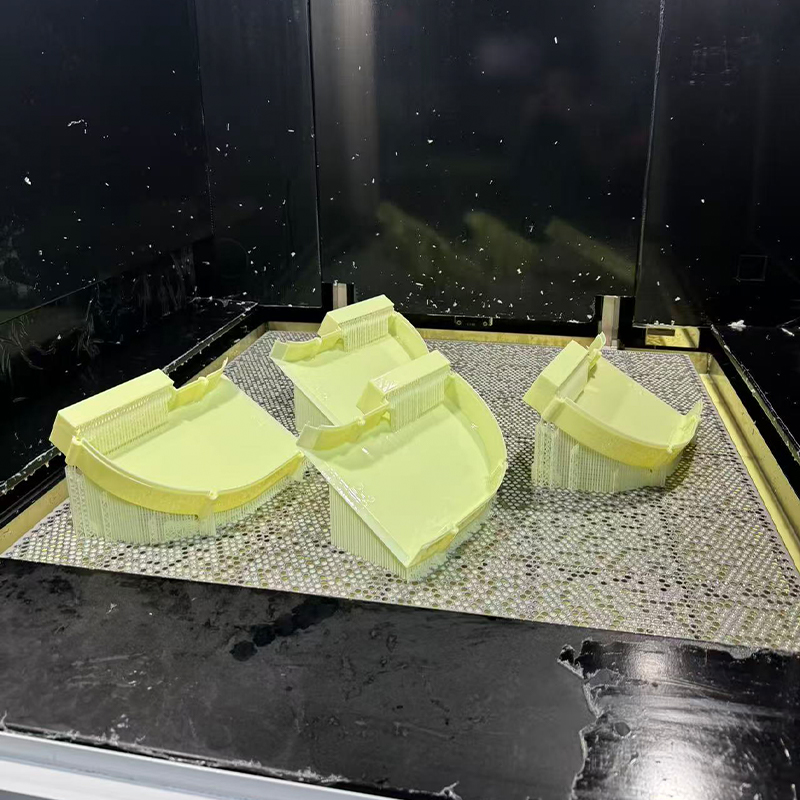
- Master förberedelse: mastern är vanligtvis 3D-printad eller CNC-bearbetad, sedan slipad, grundmålad och polerad. Varje repa på mastern kommer att synas på varje gjutning, så detta steg sätter kvalitetstaket.
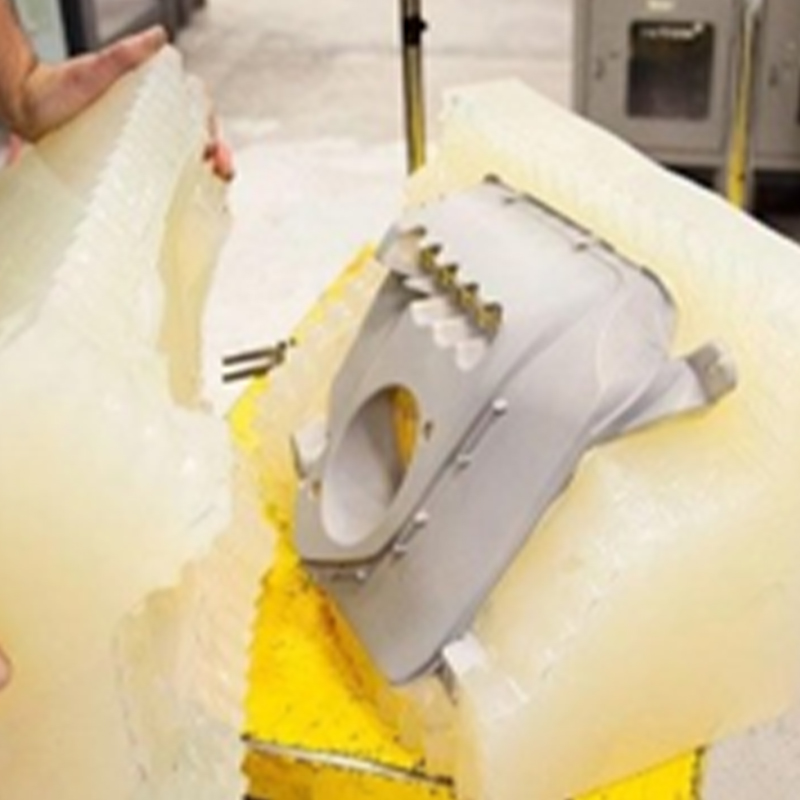
- Formlåda och avskiljningsplan: mastern är upphängd i en låda med portar och ventiler placerade där harts ska komma in och luft ska ut. Skiljelinjen är vald för att dölja sömmar på icke-kritiska ansikten.
- Silikon hällning och härdning: flytande silikon hälls över mastern, vanligtvis under vakuum, och härdas i en ugn. Blocket skärs sedan upp längs den planerade avskiljningslinjen och mastern tas bort.
- Hartsgjutning under vakuum: de två hartskomponenterna vägs, blandas, avgasas och hälls i den slutna formen inuti en vakuumkammare. Vakuumet drar luft från kaviteten så att hartset kan nå tunna väggar och fin textur.
- Härdning, urtagning och efterbehandling: formen går in i en varm ugn, vanligtvis i intervallet 60 till 70 grader Celsius under några timmar. Delar tas sedan ur formen, putsas, slipas, målas eller struktureras enligt projektets behov.
Vakuumet är detaljen som ger processen dess namn och dess fördel. Utan den förblir små luftfickor instängda i hörn och under revben, vilket lämnar bubblor och korta fyllningar. Med den flyter hartset jämnare in i hålrummet, varför vakuumgjutna delar ofta uppvisar renare ytor och skarpare struktur än enkel öppen gjutning.
Hur utrustningen ser ut
Verktyg som formar formen
| Verktyg som gör delarna
|
Vart projekttiden tar vägen
Köpare frågar ofta varför ett parti med fem delar fortfarande tar flera arbetsdagar. Anledningen är att det fasta arbetet, att förbereda mästaren och göra formen, inte krymper med kvantitet. Diagrammet nedan visar en illustrativ uppdelning av projekttid för tre batchstorlekar.
När satsen växer tar gjutning och härdning en större del medan masterpreparering tar en mindre. Behandla siffrorna som ett planeringshjälp och inte som en uppmätt industristatistik.
Diagrammet visar att för en mycket liten sats är förberedelsen av mastern och formen den största delen av schemat, vilket förklarar varför en begäran om fem delar sällan är fem gånger snabbare än en begäran om tjugo delar. När mängden ökar tar gjutnings- och härdningscykler mer av kalendern eftersom varje häll fyller ett hålrumsset och sedan väntar i ugnen. Vid den största satsen i diagrammet antas en andra form så att två gjutningar kan löpa parallellt, vilket hindrar härdningsandelen från att växa ytterligare. Efterbehandling och inspektion stannar på ungefär en femtedel av ansträngningen i alla tre fallen, en påminnelse om att målning, trimning och kontroll är en stående del av leveransen. För köpare som arbetar med Jiahengs replikeringstjänst för silikonformar är detta mönster användbart när man bestämmer sig för om man ska beställa några extra bitar i den första satsen, eftersom det fixade arbetet redan har gjorts.
Det fasta arbetet med mästare och mögel dominerar små partier, så att beställa några extra bitar i första körningen brukar vara effektivt.
Vanliga typer av vakuumgjuthartser och deras egenskaper
Vakuumgjutning använder inte samma termoplaster som formsprutning. Den använder tvådelade polyuretansystem som är formulerade för att imitera dem. Matchningen är tillräckligt bra för många passform, känsla och funktionskontroller, men inte identisk i alla fastigheter. Korten nedan sammanfattar de familjer som en vakuumgjutleverantör vanligtvis erbjuder.
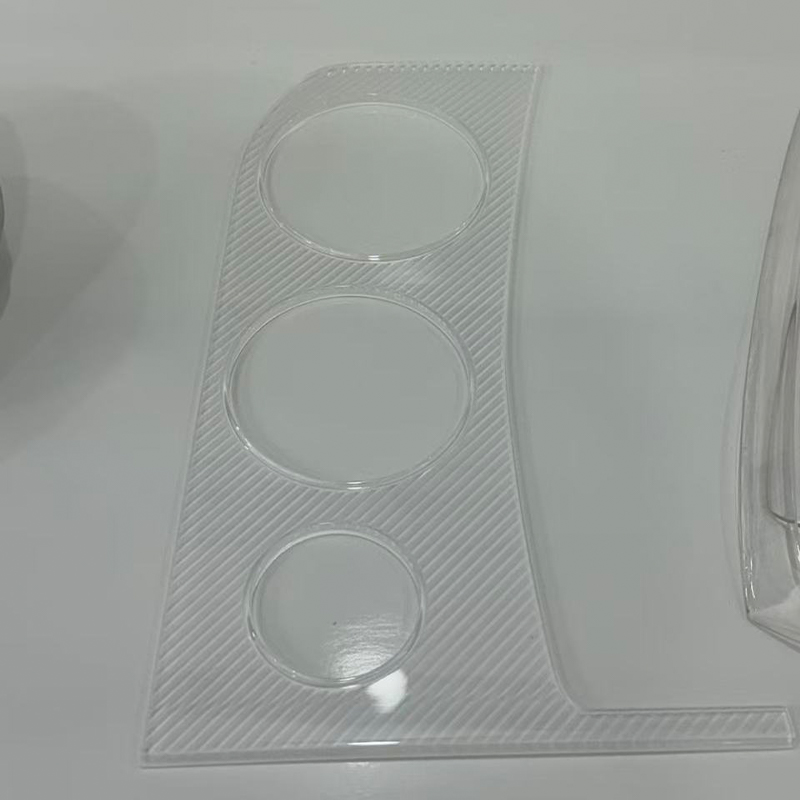
ABS-liknande styv harts Styv, formstabil och lätt att måla. Ett vanligt val för hus, konsoler och kapslingar som behöver en fast känsla. PP-liknande semiflexibelt harts Något smidig med bra utmattningsbeteende. Lämplig för snäpppassningar, funktioner i levande gångjärn och flexibla klämmor. Gummiliknande harts Tillgänglig för en rad Shore A-hårdhetsvärden. Används för tätningar, grepp, packningar och mjuka ytor. Transparent harts Vattenklar eller tonad, ofta polerad efter urtagning. Används för linser, ljusledare, lock och skyltfönster. Hög temperatur harts Behåller styvheten vid högre driftstemperaturer. Väljs för delar nära motorer, lampor eller uppvärmda enheter. Flamskyddande harts Formulerad för långsam bränning för elektronikkapslingar och demonstrationsenheter som utsätts för strängare interna kontroller.
Färg hanteras vanligtvis genom att tillsätta pigment till hartset innan hällning, vilket ger enfärgad hela vägen genom delen. Det är användbart för delar som kommer att hanteras eller repas under testning, eftersom ett chip inte avslöjar en annan färg under. För högglans eller metalliskt utseende tillsätts normalt en målad finish efter gjutning.
| Hartsfamilj | Känsla och beteende | Typiska användningsområden | Efterbehandlingsalternativ |
|---|---|---|---|
| ABS-liknande styv | Fast, stabil, bra detaljer | Bostäder, lock, strukturella prover | Slipa, måla, strukturera |
| PP-liknande semi-flexibel | Tuff, böjer sig utan att spricka | Clips, snäpppassningar, flexibla lock | Lättslipning, målning med primer |
| Gummiliknande | Mjuk till fast resår | Tätningar, grepp, packningar, mjuka nycklar | Målning med flexibla beläggningar |
| Transparent | Klar, kan poleras | Linser, ljusrör, fönster | Polering, klar beläggning |
| Hög temperatur | Stel vid förhöjd temperatur | Delar nära värmekällor | Målning, bearbetning av små detaljer |
Matchande harts till applikation
Att välja ett harts börjar med frågan om vad delen måste bevisa. Om testet är en snäppmontering är ett halvflexibelt harts ofta mer informativt än ett styvt. Om provet är för en mässa, kan ett styvt harts med en målad yta se närmare en slutprodukt än en rå. Värmekartan nedan ger en redaktionell bild av vilka familjer som vanligtvis passar för vilka uppgifter.
Mörkare celler indikerar en starkare allmän passform. Betygen är en utgångspunkt för ett samtal med din leverantör, inte en ersättning för materialdata på en specifik kvalitet.
Värmekartan visar att styvt ABS-liknande harts täcker det bredaste utbudet av vardagliga uppgifter, inklusive höljen, passformstester och utseendemodeller, varför det är den vanliga utgångspunkten i många projekt. Gummiliknande hartser sticker ut i tätnings- och grepppelaren, där flexibiliteten är hela poängen med delen. Transparent harts är det självklara valet för linser och ljusledare, och det fungerar också bra för marknadsföringsmodeller där visuell påverkan är viktig. Högtemperatur- och halvflexibla hartser passar båda funktionstestning, men av olika anledningar: en för värmeexponering och den andra för upprepad böjning. När en del har två konkurrerande behov, såsom en styv kropp och en mjuk tätning, kan en leverantör gjuta dem separat eller använda övergjutningstekniker, vilket är en anledning att diskutera montering tidigt med en vakuumgjuttillverkare.
Välj hartset efter frågan som delen måste besvara: styvhet, flexibilitet, klarhet, värmebeständighet eller utseende.
Applikationer och urvalspunkter för vakuumgjutningstjänster
Vakuumgjutning dyker upp i fler branscher än de flesta köpare förväntar sig, främst för att behovsmönstret är detsamma överallt: en handfull produktionsliknande delar, snart, från en design som fortfarande kan förändras. De två kolumnerna nedan kopplar ihop typiska applikationsfält med urvalspunkterna som avgör om vakuumgjutning är rätt anrop.
Typiska användningsområden
| Urvalspunkter att kontrollera
|
En snabb beslutsväg
- Om du bara behöver en eller två delar går utskrift eller bearbetning direkt snabbare än att göra en form.
- Om du behöver ungefär 10 till 30 delar med ett produktionsutseende, är vakuumgjutning vanligtvis värt en närmare titt.
- Om du behöver hundratals delar eller exakta termoplastdata, planera för hårda verktyg eller annan väg.
- Om designen fortfarande förändras, håll mastern flexibel och gjuta en första liten sats innan du skär stål.
Team frågar ibland om vakuumgjutning kan ersätta lågvolymproduktion helt och hållet. Det kan det för vissa produkter, såsom specialiserad utrustning med mycket låg årlig efterfrågan, men formlivslängden och hartsskillnaderna gör att det oftare är en bro än en destination. Se det som scenen där du kan testa, sälja prover och samla in feedback medan produktionsverktyget byggs.
Vakuumgjutning passar i mitten av produktresan: fler delar än vad utskrift är vettigt för, färre än hårda verktygsbehov.
Detaljerad jämförelse: Vakuumgjutning vs 3D-utskrift, CNC-bearbetning och formsprutning
De flesta projekt använder flera processer i följd, så jämförelsen nedan handlar mindre om att välja en vinnare och mer om att välja en etapp. Varje rutt har ett kvantitetsintervall där det är bekvämt och en punkt där det börjar kämpa.
| Faktor | Vakuumgjutning | 3D-utskrift | CNC-bearbetning | Formsprutning |
|---|---|---|---|---|
| Typisk mängd | Cirka 10 till 30 per form | 1 till ett fåtal | 1 för att upprepa satser | Hundratals och uppåt |
| Verktygsansträngning | Silikonform, kort | Inga | Fixturer och program | Härdad eller aluminiumform, längre |
| Ytdetalj | Mycket bra, kopior master | Lagerlinjer möjliga | Maskinbearbetad finish | Utmärkt, verktygsdefinierad |
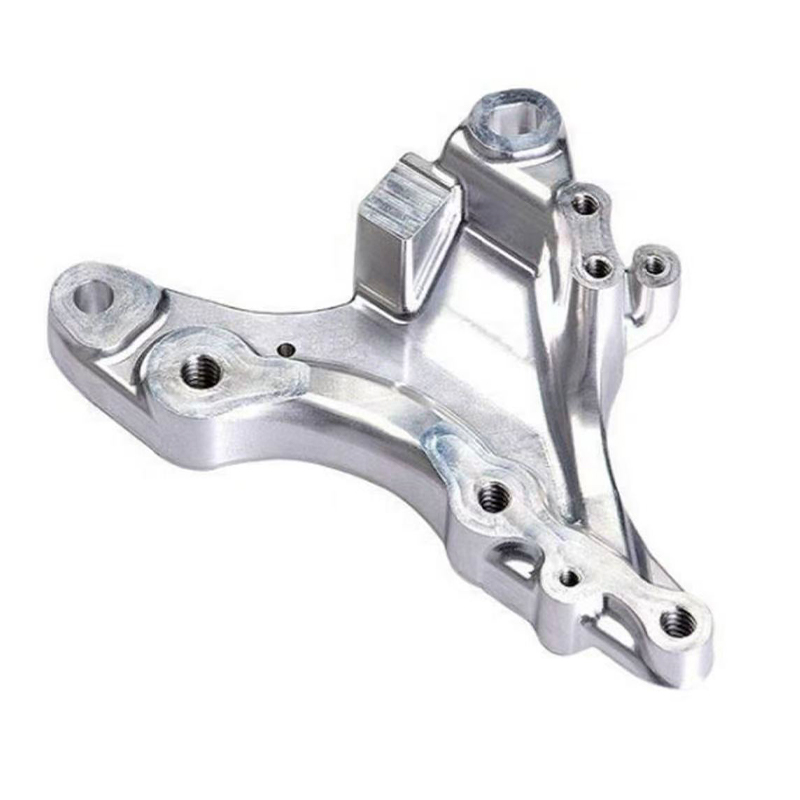
| Material | Imiterade polyuretanhartser | Hartser, nylon, vissa metaller | Äkta metaller och plaster | Tillverkning av termoplaster |
| Designförändring | Ny mästare, ny mögel | Omedelbart | Nytt program | Kostsam verktygsändring |
| Typisk roll | Produktionsliknande pilotdelar | Tidiga konceptmodeller | Funktionell metal parts | Volymproduktion |
I praktiken pekar tabellen på en vettig sekvens. Skriv ut det första konceptet för att kontrollera formen, förfina designen och använd sedan en välgjord tryckt master som grund för en silikonform. Gjut det antal delar som behövs för tester, recensioner eller prover. När designen sätter sig och kvantiteterna ökar, gå mot ett produktionsverktyg. Jiaheng stödjer de tidiga och mellanstadierna på en plattform: harts, nylon och metall 3D-utskrift, avancerad bearbetning och replikering av silikonform, så att mastern, formen och efterbehandlingen kan koordineras utan att överföra filer mellan leverantörer.
Radardiagrammet nedan jämför tre av dessa rutter över sex kvaliteter som köpare nämner oftast. Betygen är redaktionella och illustrativa. De är tänkta att visa form, inte att rangordna leverantörer eller förutsäga prestanda på en specifik del.
Radardiagrammet visar vakuumgjutning med dess största räckvidd mot ytfinish och detaljreplikering, eftersom silikonformen kopierar mastern noggrant och vakuumet hjälper harts att nå fin textur. Tredimensionell utskrift sträcker sig längst mot små batchhastigheter och geometrifrihet, vilket är anledningen till att det är så användbart för det första konceptet och för former som inte kan gjutas. CNC-bearbetning pressar utåt på mekanisk styrka, eftersom delen skärs från ett massivt block av det verkliga materialet. Vakuumgjutning sitter i mitten på styrka och geometri, vilket är en ärlig återspegling av imitationshartserna och behovet av att öppna en form längs en skiljelinje. Tillsammans förklarar de tre formerna varför ett stegvis tillvägagångssätt tenderar att fungera bra: tryck för att utforska, gjuta för att presentera och testa, och bearbeta eller forma när styrka eller volym kräver det.
Använd utskrift för att utforska, vakuumgjutning för att presentera och testa, och bearbetning eller formsprutning när styrka eller volym kräver det.
Designtips och toleranser för vakuumgjutna delar
De flesta besvikelser med gjutna delar går tillbaka till några designval som kunde ha justerats innan mastern byggdes. Tipsen nedan är de som en tillverkare med största sannolikhet kommer att ta upp under en översyn av tillverkningsbarheten, så att ta itu med dem tidigt sparar en omgång med revisioner.
Väggtjocklek och ribbor
Sikta på väggar i ett måttligt intervall, vanligtvis nämnt som ungefär 1,5 till 3 mm för många små delar, och håll tjockleken någorlunda jämn. Tjocka klumpar krymper mer när de härdar och kan lämna sjunkmärken. Mycket tunna sektioner kanske inte fylls, särskilt långt från porten. Revbenen ska vara tunnare än väggen de bär upp, vilket minskar ytmärken på motsatt sida.
Drag, underskärningar och skiljelinjer
Silikon är flexibelt, så underskärningar som skulle fånga in en styv stålform kan ofta frigöras genom att sträcka formen. Trots det gör lite drag på vertikala ytor uttagningen av formen smidigare och minskar slitaget på verktyget. Berätta för leverantören vilka ytor som är synliga, eftersom de kommer att försöka placera skiljelinjen på en dold kant eller ett naturligt steg i designen.
Toleranser och krympning
Allmänna riktlinjer för vakuumgjutning nämner ofta toleranser på ungefär plus eller minus 0,2 till 0,3 mm på små dimensioner, eller cirka 0,3 procent på större, med viss variation beroende på harts och geometri. Hartskrympning under härdning och lätt rörelse av silikonen bidrar båda. Av denna anledning hjälper det att bara markera de verkligt kritiska måtten på ritningen. Om en borrning eller passande yta måste ha en tätare passform, kommer många leverantörer att bearbeta den funktionen efter gjutning.
Ytfinish och textur
Den gjutna ytan speglar mästaren. En polerad master ger blanka delar, och en pärlblästrad eller texturerad master ger matta delar. Om det slutliga utseendet inkluderar färg, kommer leverantören vanligtvis att slipa lätt och applicera primer och färgskikt. Eftersom Jiaheng tillhandahåller målning och andra ytbehandlingar i samma arbetsflöde, kan färgmatchning och glansnivå avtalas under samma projekt och inte genom en separat efterbehandlingsleverantör.
| Funktion | Praktisk vägledning | Anledning |
|---|---|---|
| Väggtjocklek | Håll jämn, måttlig tjocklek | Minskar sjunkmärken och korta fyllningar |
| Revben | Tunnare än intilliggande vägg | Begränsar ytmärken |
| Utkast | Litet drag på vertikala ytor | Förenklar urtagningen, förlänger formens livslängd |
| Kritiska dimensioner | Markera bara de som betyder något | Fokuserar besiktning och efterbehandling |
| Textur | Bygg in den i mästaren | Textur transfers directly to castings |
Även väggar, förnuftigt drag och en kort lista över kritiska dimensioner tar bort de flesta problem som uppträder vid första gjutningarna.
Kvalitetskontroll och efterbehandling för gjutna delar
En pålitlig leverantör av vakuumgjutgods kontrollerar kvaliteten på flera punkter, inte bara i slutet. Den tidigaste kontrollen är mästaren, eftersom en brist där kopieras in i formen och varje del efter den. En andra kontroll sker efter den första gjutningen, då leverantören jämför delen mot ritningen och letar efter bubblor, korta fyllningar och blixt. En sista kontroll täcker den färdiga satsen.
- Master inspektion: dimensioner, yttillstånd och skärpa innan formen tillverkas.
- Första artikelkontroll: den första gjutningen mäts och undersöks innan resten av satsen hälls.
- In-batch observation: färgkonsistens, bubbelinspektion och synlig blixt övervakas när delar kommer ut.
- Slutbesiktning: kritiska dimensioner, passform, finish och förpackning ses över innan leverans.
Efterbehandling är där en gjuten del antingen ser ut som en prototyp eller ser ut som en produkt. Trimning tar bort portar och ventiler. Lätt slipning rengör skiljelinjen. Målning lägger till färg, glans eller struktur, och maskering tillåter två färger på en del. För transparenta delar förbättrar polering och klar beläggning klarheten. Montering, tapptryck, lasermärkning och inlägg kan också ordnas när provet ska bete sig som slutprodukten.
Kommunikation är lika viktig som mätning. Om du bifogar ett referensprov, en färgkod eller ett foto av utseendet du är ute efter, har det avslutande laget något konkret att matcha. En kort skriven brief med mål, synliga ytor och kritiska mått minskar risken för omarbetning.
Kvalitet i vakuumgjutning börjar hos mästaren och fortsätter genom varje gjutning, så fråga leverantörerna hur de kontrollerar varje steg.
Underhållsvägledning för silikonformar och gjutna delar
Underhåll vid vakuumgjutning har två sidor: ta hand om verktygen som gör delarna och ta hand om delarna när de är i dina händer. Båda påverkar konsistensen, särskilt när du planerar att beställa om.
Sköter silikonformen
En silikonform är ett förbrukningsverktyg. Allmän branschvägledning nämner vanligtvis en livslängd på cirka 15 till 25 gjutgods, kortare för fina detaljer, tunna egenskaper eller aggressiva hartser, och ibland längre för enkla former. Varje häll utsätter silikonen för värme och kemisk kontakt, så kanterna mjuknar och ytdetaljerna bleknar gradvis. Bra hantering förlänger livslängden utan att göra formen till en långsiktig tillgång.
- Rengör håligheten försiktigt efter varje hällning och undvik vassa verktyg som kan skära ytan.
- Applicera ett släppmedel som är lämpligt för hartset, i lätta jämna skikt, för att underlätta urtagning av formen och begränsa rivning.
- Förvara formen platt på en sval, torr plats, borta från direkt solljus och värmekällor.
- Håll de två halvorna i linje när de förvaras så att kaviteten inte sjunker ihop eller förvrids.
- Inspektera skiljelinjen och de tunna särdragen före varje hällning och ta bort formen när blixten eller rivningen ökar.
Behåll mästaren också. En ren, välmärkt master gör att leverantören kan göra om en form när den första slits ut, och det skyddar investeringen du gjort för att förbereda ytan. Om mastern har skrivits ut, förvara den borta från fukt och starkt ljus så att den inte blir skev eller missfärgad.
Skötsel av färdiga delar
| Harts typ | Förvaring och hantering | Städning |
|---|---|---|
| ABS-liknande styv | Förvaras åtskilt från långvarig värmeexponering | Mild tvål och vatten, mjuk trasa |
| PP-liknande semi-flexibel | Undvik att hålla dig böjd under långa perioder | Mild tvål och vatten |
| Gummiliknande | Håll borta från oljor och solljus | Fuktig trasa, inga starka lösningsmedel |
| Transparent | Linda in för att förhindra repor | Mjuk luddfri trasa, milt rengöringsmedel |
| Målade delar | Undvik att stapla utan stoppning | Mjuk trasa, inga slipande kuddar |
Gjutna polyuretandelar kan vara känsliga för fukt, värme och vissa lösningsmedel över tiden, särskilt under de första dagarna efter urtagning. Genom att låta delar sedimentera i rumstemperatur före montering eller målning minskar risken för små dimensionsförskjutningar. För delar som kommer att lagras i månader hjälper skyddande förpackning och en stabil miljö att färgen och formen förblir trogen det godkända provet.
Behandla formen som ett verktyg med kort livslängd och mästaren som en vårdare: båda bestämmer hur repeterbar din nästa batch kommer att vara.
Arbeta med en tillverkare och leverantör av vakuumgjutning
Goda resultat kommer vanligtvis från att behandla leverantören som en ingenjörspartner snarare än en varuautomat för delar. Ett kort genomgångssamtal i början sparar ofta flera dagar senare. Dessa frågor hjälper dig att bedöma om en leverantör av vakuumgjutning är inställd för att göra det.
- Bygger du mastern i huset och vilka tekniker använder du för det?
- Vilka hartsfamiljer finns tillgängliga och kan du dela de typiska egenskaperna för var och en?
- Hur många gjutgods planerar du per form, och hur hanterar du större mängder?
- Vilka efterbehandlingssteg, som målning, polering eller texturering, hanteras på ett ställe?
- Vad inspekterar du och vilka dokument kan jag få med försändelsen?
- Hur hanteras designändringar när mastern är godkänd?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. närmar sig dessa frågor som en OEM- och ODM-tillverkare. Dess designteam förvandlar kundidéer till praktiska, attraktiva produktdesigner och dess möjligheter inkluderar 3D-utskrift i harts, nylon och metall, avancerad bearbetning, replikering av silikonformar för effektiv produktion i små partier och ytbehandlingar som målning. Eftersom dessa steg sitter på en plattform kan en kund gå från design till färdigt prov utan att återförklara projektet för flera leverantörer.
Hur man förbereder en användbar förfrågan
- En 3D-modell i ett vanligt neutralt format, plus en ritning som belyser kritiska dimensioner.
- Målkvantiteten, hartsfamiljen du har i åtanke och eventuell färg- eller finishreferens.
- En kort notering om hur delen kommer att användas: visas, hanteras, monteras, värms eller böjs.
- Ditt nödvändiga leveransfönster och om du förväntar dig designändringar mellan batcherna.
En komplett förfrågan låter leverantören föreslå en förnuftig mastermetod, harts och efterbehandlingsplan i det första svaret. Det signalerar också att du förstår delen, vilket vanligtvis leder till ett mer användbart tekniskt samtal. Med tiden kan en leverantör som förvarar dina filer, formhistorik och slutanteckningar beställa om snabbare och hålla partierna konsekventa, vilket är den tysta fördelen med att arbeta med en långsiktig partner.
Dela delens syfte, inte bara dess geometri, och din leverantör kan rekommendera en bättre harts, finish och processplan.
Utforska Jiaheng Vakuumgjutning
Om du är redo att gå från en mastermodell till ett litet parti med produktionsliknande delar, kan du granska servicedetaljerna, materialalternativen och projektprocessen på den dedikerade sidan för Vakuumgjutning från Jiaheng. Teamet stödjer OEM- och ODM-projekt och kan ge råd om masterberedning, hartsval, efterbehandling och batchplanering på en plattform.
Skicka din 3D-fil, målkvantitet och finishkrav för att starta en konversation med Jiaheng-teamet.
Vacuum Casting Services FAQ
Vad är vakuumgjutningstjänster?Vakuumgjutning services are a small-batch manufacturing process in which a silicone mold is made from a master model and filled with two-part polyurethane resin under vacuum. The vacuum removes air so the resin reaches fine detail, and the cured parts have a surface and feel close to production plastic. A supplier typically also handles master preparation, finishing and inspection. |
Hur många delar kan en silikonform producera?Allmän vägledning citerar ofta ungefär 15 till 25 gjutningar per form, med färre för mycket detaljerade eller tunnväggiga delar och ibland fler för enkla former. Behöver du ett större parti kan leverantören göra ytterligare formar och gjuta parallellt. Det exakta antalet beror på geometri, harts och hantering. |
Vad är skillnaden mellan vakuumgjutning och 3D-utskrift?3D-utskrift builds a part layer by layer directly from a digital file and suits single concept models and complex geometry. Vacuum casting copies a master into a mold and suits small batches that need smoother surfaces and a wider choice of production-like resins. Many projects use printing for the master and vacuum casting for the batch. |
När ska jag välja vakuumgjutning istället för formsprutning?Välj vakuumgjutning när du behöver cirka 10 till 30 delar snabbt, designen kan fortfarande ändras och du vill ännu inte satsa på ett hårt verktyg. Formsprutning är vanligtvis den bästa vägen när kvantiteterna når hundratals eller tusentals och när du behöver exakta termoplastiska produktionsegenskaper. |
Vilka toleranser kan jag förvänta mig från vakuumgjutna delar?Allmänna riktlinjer citerar ungefär plus eller minus 0,2 till 0,3 mm för små dimensioner, med större delar som visar proportionellt större variation. Hartskrympning och mögelrörelse spelar båda en roll. Om en detalj behöver en tätare passform kan leverantören bearbeta den efter gjutning, så markera kritiska mått tydligt på din ritning. |
Vilka material finns tillgängliga för vakuumgjutning?Typiska alternativ är ABS-liknande styv harts, PP-liknande halvflexibel harts, gummiliknande harts i flera hårdhetsnivåer, transparent harts, högtemperaturharts och flamskyddande harts. Färger kan pigmenteras i hartset eller appliceras genom målning. Din leverantör kan rekommendera en familj efter att ha lärt sig hur delen kommer att användas. |
Kan vakuumgjutna delar målas eller struktureras?Ja. Gjutna delar accepterar slipning, grundning och målning, och textur kan byggas in i mastern så att den överförs till varje gjutning. Tapptryck, lasermärkning och polering för klara delar är också vanligt. Kom överens om målen innan mastern görs så att förberedelsen av ytan matchar det slutliga utseendet. |
Vad ska jag skicka för att få en offert för vakuumgjutning?Skicka en 3D-modell, en ritning med kritiska mått, målmängd, föredragen hartsfamilj, färg eller finishreferens och ditt leveransfönster. En kort notering om hur delen används hjälper ingenjörerna att välja en lämplig metod. Mer fullständig information minskar fram och tillbaka och snabbar upp det första svaret. |
En tydlig master, en definierad finish och en realistisk kvantitet är de tre ingångarna som mest förbättrar ett vakuumgjutprojekt.
Kontaktinformation
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Byggnad 7, nr 188, Hongni-sektionen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Upphovsrätt © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Manufacturers
